
Wissen
OVD VAD MCVD Burner Parts: Welche Komponenten benötigen separate Spezifikationen
Okt.
Beschaffungsteams behandeln “Brennerteile” bei der Beschaffung für die Preform-Herstellung häufig als eine einzige Kategorie. In der Praxis erfüllen OVD VAD MCVD Brennerteile grundlegend unterschiedliche Funktionen in jedem Prozess, und eine Spezifikation, die für eine Abscheidungsmethode funktioniert, kann in einer anderen ernsthafte Probleme verursachen. Ein Düsendurchmesser, ein Faceplate-Material oder eine Montageschnittstelle, die zu einer OVD-Drehbank passt, kann für einen MCVD-Glasbearbeitungsbrenner völlig ungeeignet sein, selbst wenn beide Komponenten als “Brennerköpfe” bezeichnet werden. Zu verstehen, welche Komponenten tatsächlich separate Spezifikationen benötigen — und welche gemeinsame Standards teilen können — hilft Ingenieuren und Einkäufern, kostspielige Fehlpaarungen zu vermeiden und beschleunigt den Angebotsprozess.
Warum die drei Prozesse keine gemeinsame Spezifikation verwenden können
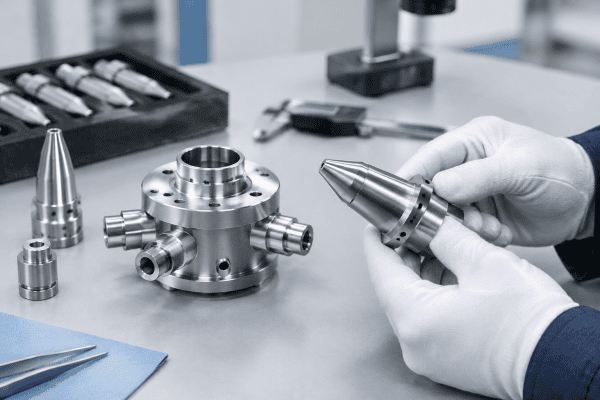
OVD (Outside Vapor Deposition) und VAD (Vapor Axial Deposition) bauen beide eine poröse Siliciumdioxid-Rußpreform auf, jedoch in unterschiedlichen Geometrien. OVD scheidet Ruß radial auf einem rotierenden Targetstab oder Baitstab ab, wobei das Brennerarray typischerweise in einem kontrollierten Abstand zur wachsenden Oberfläche positioniert ist. VAD scheidet Ruß axial auf dem Ende eines Seed-Stabs ab, sodass der Brenner der Wachstumsspitze zugewandt ist und sich die Abscheidungsgeometrie mit der Verlängerung der Preform ändert.
MCVD (Modified Chemical Vapor Deposition) ist chemisch und physikalisch wiederum anders: Precursor-Gase strömen im Inneren eines rotierenden Quarzrohrs, und ein externer Brenner traversiert das Rohr, um die Hochtemperaturreaktion und die anschließende Sinterung anzutreiben. MCVD ist ein Abscheidungs- und Konsolidierungsprozess im Inneren eines Substratrohrs, kein Rußakkumulationsprozess auf einer Außenfläche. Aufgrund dieser Unterschiede divergieren die funktionalen Anforderungen an OVD VAD MCVD Brennerteile in mindestens vier Bereichen: thermische Umgebung, Gaschemie, mechanische Geometrie und Positionierungssteuerung.
Unterschiede in der thermischen und chemischen Umgebung
Die thermischen und chemischen Bedingungen im Inneren eines Brenners oder an einem Faceplate sind über die drei Prozesse hinweg nicht identisch, und diese Unterschiede bestimmen die Spezifikationsentscheidungen. OVD- und VAD-Brenner arbeiten in einer offenen Abscheidungskammer, in der Rußpartikel und Prozessgase mit dem Faceplate interagieren, während ein MCVD-Brenner ein geschlossenes Quarzrohr durch dessen Wand hindurch erhitzt. Spitzenoberflächentemperaturen, Heiz- und Kühlraten sowie das Vorhandensein reaktiver Spezies variieren entsprechend.
Diese Faktoren beeinflussen die Spezifikation der wichtigsten OVD VAD MCVD Brennerteile: welche Legierung oder Keramik geeignet ist, welche Oberflächenbehandlung erforderlich ist und wie oft eine Inspektion erfolgen sollte. Die Dokumentation der thermischen und chemischen Umgebung für jeden Prozess — selbst qualitativ, mit Verweis auf die Gerätedokumentation — gibt einem Lieferanten den Kontext, der benötigt wird, um ein geeignetes Material und eine geeignete Geometrie zu empfehlen, anstatt einer generischen Alternative.
Komponenten, die typischerweise separate Spezifikationen erfordern
Die folgenden Komponentengruppen benötigen fast immer unterschiedliche Spezifikationen pro Prozess. Die genauen Zahlen müssen aus den Gerätezeichnungen und der Prozessdokumentation stammen; der Zweck dieses Abschnitts ist es, zu identifizieren, wo Spezifikationen abweichen sollten, damit die richtigen Fragen gestellt werden. Für eine strukturierte Methode siehe den Leitfaden zu Beschaffung kundenspezifischer OVD- & VAD-Brenner.
Brennerköpfe und Düsenbaugruppen
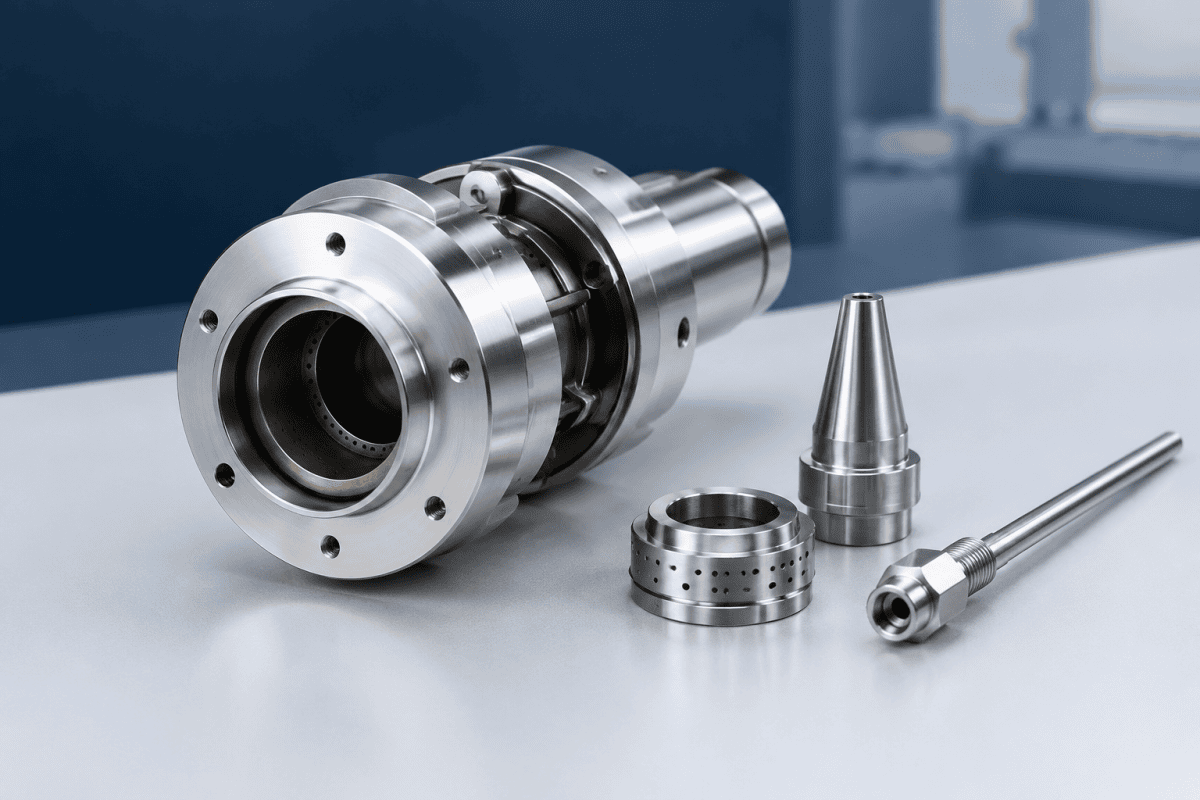
OVD-Brennerköpfe enthalten üblicherweise mehrere Gaskanäle, die so angeordnet sind, dass sie einen breiten, stabilen Rußstrom über die Preform-Oberfläche erzeugen. Kanalanzahl, Abstand, Öffnungsdurchmesser und Austrittsgeometrie werden alle durch die Abscheidungsrate und den Ziel-Preform-Durchmesser bestimmt. VAD-Brennerköpfe sind im Allgemeinen dem Wachstumsende zugewandt und müssen ein Flammenmuster erzeugen, das für die axiale Abscheidung geeignet ist, was den erforderlichen Abstand und die Art der Anordnung mehrerer Kanäle relativ zur Wachstumsachse verändert. MCVD-Brenner verwenden oft weniger Kanäle und eine andere Flammenform, da das Ziel die lokalisierte Erwärmung eines Rohrs ist und nicht die Rußzufuhr zu einer offenen Oberfläche.
Deshalb sollte eine Düsengeometrie, die für einen Prozess validiert wurde, nicht ohne eine zeichnungsbasierte Überprüfung auf einen anderen übertragen werden. Es ist auch der Grund, warum eine gemischte Beschaffungsliste, die alle OVD VAD MCVD Brennerteile unter “Brennerdüsen” gruppiert, tendenziell nicht zueinander passende Komponenten hervorbringt. Separate Spezifikationen für Titan-OVD-Brennerteile und für MCVD- oder VAD-Brennerköpfe sind die sicherere Standardeinstellung.
Faceplates und der Abscheidung zugewandte Oberflächen
Das Faceplate ist die Komponente, die der Hochtemperaturreaktionszone am nächsten ist und direkt Ruß, Strahlungswärme und reaktiven Spezies ausgesetzt ist. Bei OVD und VAD kann sich Ruß im Laufe der Zeit auf dem Faceplate ansammeln; bei MCVD ist das Brenner-Faceplate einem anderen thermischen Zyklus ausgesetzt, während es das Rohr traversiert. Separate Spezifikationen sollten Oberflächenbeschaffenheit, Faceplate-Dicke, Öffnungskantenzustand und Materialauswahl für jeden Prozess adressieren. Ein Faceplate, das für die Rußabstoßung in einer OVD-Umgebung optimiert ist, ist möglicherweise nicht für das thermische Zyklusmuster einer MCVD-Traversierung geeignet. Für einen genaueren Blick auf die abscheidungsseitige Kontamination siehe die Diskussion zu Austausch von Hilfsnachbrennern und Schnittstellenprüfungen.
Mehrkanalige Gasverteilungskörper
Mehrkanal-Brenner basieren auf internen Kanälen, die Brennstoff-, Sauerstoff- und Träger- oder Precursor-Strömungen getrennt halten, bis sie den Austritt erreichen. Die interne Geometrie — Kanalquerschnitte, interne Oberflächenbeschaffenheit, Dichtungsflächen und Zufuhrport-Layout — bestimmt, wie gleichmäßig die Strömungen verteilt werden. Da OVD-, VAD- und MCVD-Brenner mit unterschiedlichen Gaskombinationen, Durchflussbereichen und thermischen Lasten arbeiten, unterscheiden sich die Anforderungen an die interne Aerodynamik. Ein Kanaldesign, das Strömungen in einem Brenner ausgleicht, kann in einem anderen eine ungleichmäßige Verteilung erzeugen. Die Prinzipien dahinter werden im Leitfaden zu VAD-Brenner-Gasverteilungskomponenten.
Montage-, Verstell- und kinematische Schnittstellen
Wie ein Brenner gehalten, ausgerichtet und bewegt wird, ist prozessspezifisch. OVD- und VAD-Systeme verwenden eine Abscheidungsdrehbank mit definierter Brenner-zu-Target-Geometrie; MCVD-Systeme verwenden einen Schlitten, der das Rohr traversiert. Der Montageflansch, der Verstellbereich und die Ausrichtungsmerkmale müssen den kinematischen Anforderungen jeder Maschine entsprechen. Diese Kategorie wird bei der Beschaffung oft unterschätzt, aber ein ansonsten korrekter Brennerkörper kann unbrauchbar sein, wenn seine Montageschnittstelle nicht zur Drehbank oder zum Schlitten passt. Für schlittenspezifische Details siehe MCVD-Brenner-Schlittenteile.
Welche OVD VAD MCVD Brennerteile gemeinsam genutzt werden können — Mit Verifikation
Nicht jedes Teil benötigt drei separate Spezifikationen. Einige vorgelagerte oder Versorgungskomponenten können manchmal prozessübergreifend standardisiert werden, sofern die Betriebsbedingungen kompatibel sind:
- Gaszufuhranschlüsse und -verschraubungen — oft gemeinsam nutzbar, wenn Gewinde, Dichtungsmethode und Materialkompatibilität mit der Prozessgasliste übereinstimmen. Prüfen Sie gegen den Verbindungsstandard der Anlage, anstatt von Austauschbarkeit auszugehen. Der OVD-Brennerkopf-Ersetzungsanleitung behandelt häufige Verbindungsfragen.
- Kühl- oder Spülanschlüsse — manchmal gemeinsam nutzbar, aber der erforderliche Strömungsweg und die thermische Belastung sollten für jeden Prozess bestätigt werden.
- Strukturelle Halterungen und Schutzabdeckungen — häufig gemeinsam nutzbar, wenn Montagegeometrie und thermische Exposition identisch sind.
Auch bei gemeinsam genutzten Komponenten sollte die Materialauswahl durch die spezifische Funktion, Temperaturexposition, chemische Umgebung und technische Anforderungen bestimmt werden — nicht durch ein generisches Kategorie-Label. Zwei Brenner, die äußerlich ähnlich aussehen, können bei unterschiedlichen thermischen Lasten und mit unterschiedlichen reaktiven Spezies betrieben werden. Wenn Cladding-Hardware beteiligt ist, helfen die Fragen in VAD Cladding Burner Components dabei, die Trennung zwischen kundenspezifischen und Standardartikeln zu klären.
Wie man ein prozessspezifisches Spezifikationspaket erstellt
Eine praktische Methode zur Vermeidung von Fehlanpassungen ist die Führung eines separaten Spezifikationsdatensatzes für jede Prozessfamilie. Jeder Datensatz sollte mindestens erfassen:
- Prozessidentität und Anlagenreferenz — OVD, VAD oder MCVD, plus die Maschinen- oder Zeichnungsnummer.
- Komponentenfunktion — Rußzufuhr, Rohrbeheizung, Gasverteilung, mechanische Positionierung oder Versorgungsanschluss.
- Schnittstellenabmessungen — Montagemuster, Gaseinlasspositionen, Dichtflächen und Gesamthüllkurve.
- Thermische und chemische Belastung — eine qualitative Beschreibung der Umgebung, referenziert auf die Gerätedokumentation statt auf geschätzte Werte.
- Materialanforderungen — als Funktion der Anwendung angegeben, nicht als eine einzelne feste Legierung oder Güte.
- Prüfkriterien — was bei eingehenden Teilen geprüft wird, wie Düsenabmessungen, Oberflächenbeschaffenheit, Kanalausrichtung und Dichtflächen.
Die getrennte Führung dieser Aufzeichnungen macht deutlich, welche Komponenten in einer einzigen Bestellung zusammengefasst werden können und welche einzeln angeboten werden müssen. Sie beschleunigt auch Reverse-Engineering-Projekte, da der Lieferant eine vollständige Funktionsbeschreibung erhält und nicht nur eine Teilenummer. Wenn Zeichnungen unvollständig sind, VAD-Kernabscheidungs-Brennerteile kann die zeichnungsbasierte Produktion und die maßgeführte Rekonstruktion von Nicht-Standard-Komponenten unterstützen.
Die Materialauswahl ist Teil dieser Aufzeichnung, kein nachträglicher Gedanke. Zwei OVD VAD MCVD-Brennerteile mit derselben nominellen Legierung können sich nach der Bearbeitung, dem Schweißen oder längerer thermischer Wechselbelastung unterschiedlich verhalten. Die Dokumentation der spezifizierten Güte, des Zustands und etwaiger Nachbearbeitungsbehandlungen hält spätere Ersatzbestellungen konsistent mit dem ursprünglichen Aufbau und verhindert, dass eine gut gemeinte Substitution das thermische Verhalten der Brennerstirnfläche verändert. Für zusätzliche Referenzen zum Verhalten von Hochtemperaturwerkstoffen siehe die von NIST veröffentlichten Materialmessarbeiten.
Überlegungen zur Inspektion und Verifizierung
Da Brennerkomponenten die Abscheidungsgleichmäßigkeit direkt beeinflussen, sollte sich die Prüfung auf die Merkmale konzentrieren, die Strömung und Geometrie beeinflussen. Eine Abweichung zwischen OVD VAD MCVD-Brennerteilen wird oft nicht bei der Installation bemerkt, sondern als Drift im Abscheidungsverhalten, daher verdienen Eingangsprüfungen echte Aufmerksamkeit. Nützliche Prüfungen umfassen:
- Düsen- und Kanalabmessungen — gemessen gegen die Zeichnung, mit Aufmerksamkeit auf den Kantenzustand und etwaige Grate oder Verformungen.
- Konzentrizität und Ausrichtung — insbesondere bei Mehrkanalkörpern, bei denen eine Kanalfehlausrichtung das Flammen- oder Rußmuster verschieben kann.
- Oberflächenbeschaffenheit auf abscheidungszugewandten Flächen — relevant für Rußhaftung und Reinigbarkeit, wobei die erforderliche Oberflächengüte vom Prozess abhängt.
- Zustand der Dichtfläche — Ebenheit und Freiheit von Kratzern, da Gaslecks an internen Schnittstellen nach der Installation schwer zu diagnostizieren sind.
- Passung der Montageschnittstelle — verifiziert gegen die Drehmaschine oder den Schlitten, bevor das Teil in Betrieb genommen wird.
Wenn nach einem Komponentenwechsel ein Abscheidungsproblem auftritt — zum Beispiel eine Drift der Abscheidungsrate oder ein asymmetrisches Rußmuster — ist die Ursache nicht automatisch das neue Teil. Sie sollte durch eine strukturierte Prüfung verifiziert werden: die installierten Abmessungen mit der Zeichnung vergleichen, die Gasanschlüsse inspizieren, die Ausrichtung überprüfen und bestätigen, dass die Prozessbedingungen der Spezifikation entsprechen.
Die Unterscheidung einer möglichen Ursache von einer bestätigten Diagnose verhindert den unnötigen Austausch von Komponenten, die korrekt funktionieren. Sie schützt auch die Prozesshistorie: Wenn OVD VAD MCVD-Brennerteile ohne aufgezeichnete Baseline gewechselt werden, hat die nächste Untersuchung keinen Referenzpunkt zum Vergleich.
Dokumentation, die mit jedem Teil mitgeführt wird
Spezifikationen verhindern nur dann Fehlpaarungen, wenn sie an den Komponenten haften bleiben, die sie beschreiben. Ein praktisches Paket umfasst die Zeichnungsrevision, das Materialzertifikat oder die angegebene Güte, den Maßprüfbericht und eine kurze Notiz zum vorgesehenen Prozess. Für OVD VAD MCVD-Brennerteile sollte diese Notiz den Prozess explizit benennen, da eine nur mit “Brennerdüse” bezeichnete Teilaufzeichnung den Kontext verliert, den ein zukünftiger Käufer benötigt.
Lieferanten können dies auch unterstützen, indem sie die Zeichnungsrevision zurückgeben, nach der sie gefertigt haben, zusammen mit allen genehmigten Abweichungen. Wenn eine Abweichung in einer Bestellung akzeptiert wird, sollte sie in der Spezifikationsaufzeichnung reflektiert werden, damit die nächste Bestellung nicht stillschweigend von der validierten Geometrie abweicht. Diese Disziplin ist am wichtigsten für strömungsführende und abscheidungszugewandte OVD VAD MCVD-Brennerteile, bei denen kleine Maßänderungen das Abscheidungsverhalten verschieben können.
Häufige Beschaffungsfehler, die vermieden werden sollten
Mehrere wiederkehrende Fehler verursachen Fehlpaarungen, wenn neue OVD VAD MCVD-Brennerteile in einen bestehenden Prozess eingeführt werden. Eine kurze Überprüfung dieser Fehler hilft Käufern und Ingenieuren, Probleme zu erkennen, bevor eine Bestellung aufgegeben wird.
- Alle drei Prozesse unter einer Teilenummer zusammenfassen. Ein gemeinsamer Lagerkennzeichnungscode verbirgt die Unterschiede, die getrennte Spezifikationen erfassen sollen.
- Angebotserstellung allein anhand eines Fotos. Fotos können interne Kanäle, Dichtflächen oder Gaseinlasstiefen nicht bestätigen. Zeichnungen oder gemessene Abmessungen sind erforderlich.
- Annahme der Materialäquivalenz. Ähnlich aussehende Legierungen können sich in Wärmeleitfähigkeit, Oxidationsbeständigkeit oder Bearbeitbarkeit unterscheiden.
- Die Montageprüfung überspringen. Eine Schnittstelle, die nicht zur Drehmaschine oder zum Schlitten passt, macht einen ansonsten korrekten Brenner unbrauchbar.
- Die Prüfung als optional behandeln. Ohne eine Eingangsprüfung der Düsen- und Dichtmerkmale kann ein Defekt möglicherweise erst als Abscheidungsproblem auftreten.
Jeder dieser Fehler ist vermeidbar, wenn die Spezifikationsaufzeichnung um den Prozess herum aufgebaut wird und nicht um die Teilekategorie. Der Aufwand ist bescheiden, und er zahlt sich durch weniger zurückgewiesene Komponenten und schnellere Angebote aus.
Wo separate Spezifikationen die meiste Zeit sparen
In der Praxis profitieren die Komponenten am meisten von einer separaten Dokumentation, die der Reaktionszone am nächsten sind. Brennerköpfe, Stirnplatten und Mehrkanal-Verteilerkörper tragen das größte funktionale Risiko, da ihre Geometrie und ihr Material direkt die Flamme, den Rußstrom oder das thermische Profil formen. Versorgungsarmaturen und Strukturhalterungen rechtfertigen selten drei separate Aufzeichnungen, sofern ihre Abmessungen und Materialien verifiziert sind.
Für Teams, die ein erstes Spezifikationsset erstellen, reicht es in der Regel aus, mit den strömungsführenden und abscheidungszugewandten Artikeln zu beginnen, um die Mehrheit der Fehlpaarungen zu verhindern. Die übrigen Artikel können später standardisiert werden, sobald die Betriebsbedingungen bestätigt sind.
Kosten- und Lieferzeiteffekte von Spezifikationsaufteilungen
Die Aufteilung der Spezifikationen über OVD VAD MCVD Brennerteile hat einen direkten Einfluss auf Kosten und Lieferzeit, und es lohnt sich, dies zu verstehen, bevor ein Beschaffungsprogramm beginnt. Komponenten, die kundenspezifische Geometrien, spezielle Prüfkriterien oder bestimmte Materialzertifizierungen erfordern, benötigen in der Regel einen längeren Angebotszyklus, da der Lieferant Zeichnungen prüfen, Abmessungen bestätigen und das vorgeschlagene Material gegen den vorgesehenen Prozess verifizieren muss.
Standardisierte Artikel — Fittings, Halterungen und Versorgungsschnittstellen — können oft schnell angeboten und aus dem Lager oder Routinebestand produziert werden. Der praktische Effekt ist, dass eine Bestellung, die beide Kategorien kombiniert, eine Lieferzeit hat, die durch den langsamsten Artikel bestimmt wird. Die Aufteilung der Bestellung in Gruppen nach Spezifikationstyp hilft Käufern, die kundenspezifischen Teile früher einzuplanen und zu vermeiden, dass Standardteile unnötig aufgehalten werden.
Es gibt auch einen Aspekt der Wartungsplanung. Kundenspezifische Brennerkomponenten, die für einen einzelnen Prozess einzigartig sind, sollten als kritische Ersatzteile mit einem definierten Überprüfungsintervall behandelt werden. Wenn ein Ersatzteil benötigt wird, sollte der Spezifikationsdatensatz bereits vorhanden sein, damit keine Zeit verloren geht, um Abmessungen oder Materialanforderungen von der Maschine selbst zu rekonstruieren.
Praktische Fragen zu Spezifikationsaufteilungen
Kann ein OVD-Brennerkopf in einem VAD-System verwendet werden?
Nicht ohne eine vollständige technische Überprüfung. OVD und VAD verwenden unterschiedliche Abscheidungsgeometrien, sodass der erforderliche Abstand, die Flammenform und die Kanalanordnung differieren. Die Kompatibilität muss anhand der Gerätezeichnungen, Abmessungen, Gasanschlüsse und Anwendungsanforderungen bestätigt werden und nicht aufgrund eines gemeinsamen Kategorienamens angenommen werden.
Sind MCVD-Brennerteile jemals mit OVD- oder VAD-Teilen austauschbar?
Im Allgemeinen nein. MCVD verwendet einen externen Brenner, um ein rotierendes Substratröhrchen zu erhitzen, während OVD und VAD Ruß auf eine offene Wachstumsoberfläche abgeben. Die funktionalen Anforderungen — Temperaturprofil, Flammenform und Positionierung — sind unterschiedlich, sodass separate Spezifikationen für diese OVD VAD MCVD Brennerteile die sicherere Standardeinstellung bleiben.
Welche Informationen sollten in eine Anfrage für kundenspezifische Brennerteile aufgenommen werden?
Geben Sie den Prozesstyp, die Funktion der Komponente, Montage- und Anschlussabmessungen, eine Zeichnung oder Skizze, falls verfügbar, das Material oder die Materialanforderungen und eine Beschreibung der Betriebsumgebung an. Wenn die Originalzeichnung nicht verfügbar ist, können Maßmessungen und Fotografien des installierten Teils das Reverse Engineering unterstützen. Eine vollständige Anfrage kann über die Kontaktaufnahme mit dem OVDParts-Team zur Überprüfung eingereicht werden.
Benötigen alle Komponenten in einer Brennerbaugruppe individuelle Spezifikationen?
Nein. Komponenten, die dem Prozess vorgelagert oder rein strukturell sind — bestimmte Fittings, Halterungen oder Versorgungsschnittstellen — können standardisiert werden, wenn ihre Abmessungen und Materialien kompatibel sind. Der entscheidende Faktor ist, ob die Funktion der Komponente durch die Unterschiede zwischen OVD, VAD und MCVD beeinflusst wird. Strömungsführende und abscheidungszugewandte Teile erfordern in der Regel individuelle Spezifikationen; Versorgungsteile manchmal nicht.
Wie oft sollten Brennerkomponenten-Spezifikationen überprüft werden?
A practical interval is whenever a process change, equipment modification, or supplier change occurs, and otherwise on a periodic maintenance schedule defined by the facility. Any accepted deviation or drawing revision should be folded back into the record so the next review starts from the current validated configuration.
Nächster Schritt
The fastest way to get an accurate quotation is to submit the drawings, key dimensions, material requirements, and a short description of the operating conditions for each component. If you are specifying OVD VAD MCVD burner parts for a new build or a replacement program, reviewing the OVD burner head replacement guide can help you identify which items are standard and which need a custom specification. Because each process family places different demands on these OVD VAD MCVD burner parts, the specification record should travel with the drawing rather than live only in a shared spreadsheet. Send the details for your OVD, VAD, or MCVD application, and the engineering team can review the requirements and respond with a quotation or a request for clarification. Whether the goal is a single replacement or a full set of custom preform burner parts, clear specifications remain the most reliable way to keep each process running as validated.
