
Connaissances
Pièces de brûleurs OVD VAD MCVD : Quels composants nécessitent des spécifications distinctes
FAQ
Les équipes d'approvisionnement traitent souvent les “ pièces de brûleur ” comme une catégorie unique lors de l'approvisionnement pour la production de préformes. En pratique, les pièces de brûleur OVD VAD MCVD remplissent des fonctions fondamentalement différentes dans chaque procédé, et une spécification adaptée à une méthode de dépôt peut causer de graves problèmes dans une autre. Un diamètre de buse, un matériau de plaque frontale ou une interface de montage adaptés à un tour OVD peuvent être totalement inadaptés à un chalumeau de travail du verre MCVD, même si les deux composants sont décrits comme des “ têtes de brûleur ”. Comprendre quels composants nécessitent réellement des spécifications distinctes — et lesquels peuvent partager des normes communes — aide les ingénieurs et les acheteurs à éviter des incompatibilités coûteuses et accélère le processus de devis.
Pourquoi les trois procédés ne peuvent pas partager une seule spécification
L'OVD (Outside Vapor Deposition) et le VAD (Vapor Axial Deposition) construisent tous deux une préforme de suie de silice poreuse, mais selon des géométries différentes. L'OVD dépose la suie radialement sur une tige cible ou une tige d'amorçage en rotation, le réseau de brûleurs étant généralement positionné à une distance contrôlée de la surface en croissance. Le VAD dépose la suie axialement sur l'extrémité d'une tige germe, de sorte que le brûleur fait face à la pointe de croissance et que la géométrie de dépôt change à mesure que la préforme s'allonge.
Le MCVD (Modified Chemical Vapor Deposition) est chimiquement et physiquement différent là encore : les gaz précurseurs s'écoulent à l'intérieur d'un tube de silice en rotation, et un chalumeau externe traverse le tube pour entraîner la réaction à haute température et le frittage subséquent. Le MCVD est un procédé de dépôt et de consolidation à l'intérieur d'un tube substrat, et non un procédé d'accumulation de suie sur une surface externe. En raison de ces différences, les exigences fonctionnelles des pièces de brûleur OVD VAD MCVD divergent dans au moins quatre domaines : environnement thermique, chimie des gaz, géométrie mécanique et contrôle du positionnement.
Différences d'environnement thermique et chimique
Les conditions thermiques et chimiques à l'intérieur d'un chalumeau ou au niveau d'une plaque frontale ne sont pas identiques entre les trois procédés, et ces différences déterminent les choix de spécifications. Les chalumeaux OVD et VAD fonctionnent dans une chambre de dépôt ouverte où les particules de suie et les gaz de procédé interagissent avec la plaque frontale, tandis qu'un chalumeau MCVD chauffe un tube de silice confiné à travers sa paroi. Les températures de surface maximales, les vitesses de chauffage et de refroidissement, et la présence d'espèces réactives varient en conséquence.
Ces facteurs influencent la spécification des pièces de brûleur OVD VAD MCVD clés : quel alliage ou céramique est approprié, quel traitement de surface est nécessaire et à quelle fréquence l'inspection doit avoir lieu. Documenter l'environnement thermique et chimique pour chaque procédé — même qualitativement, en référence à la documentation de l'équipement — donne à un fournisseur le contexte nécessaire pour recommander un matériau et une géométrie adaptés plutôt qu'une alternative générique.
Composants qui nécessitent généralement des spécifications distinctes
Les groupes de composants suivants nécessitent presque toujours des spécifications distinctes par procédé. Les valeurs exactes doivent provenir des plans de l'équipement et de la documentation de procédé ; l'objectif de cette section est d'identifier où les spécifications doivent différer, afin que les bonnes questions soient posées. Pour une méthode structurée, voir le guide sur l'approvisionnement en brûleurs OVD et VAD sur mesure.
Têtes de brûleur et ensembles de buses
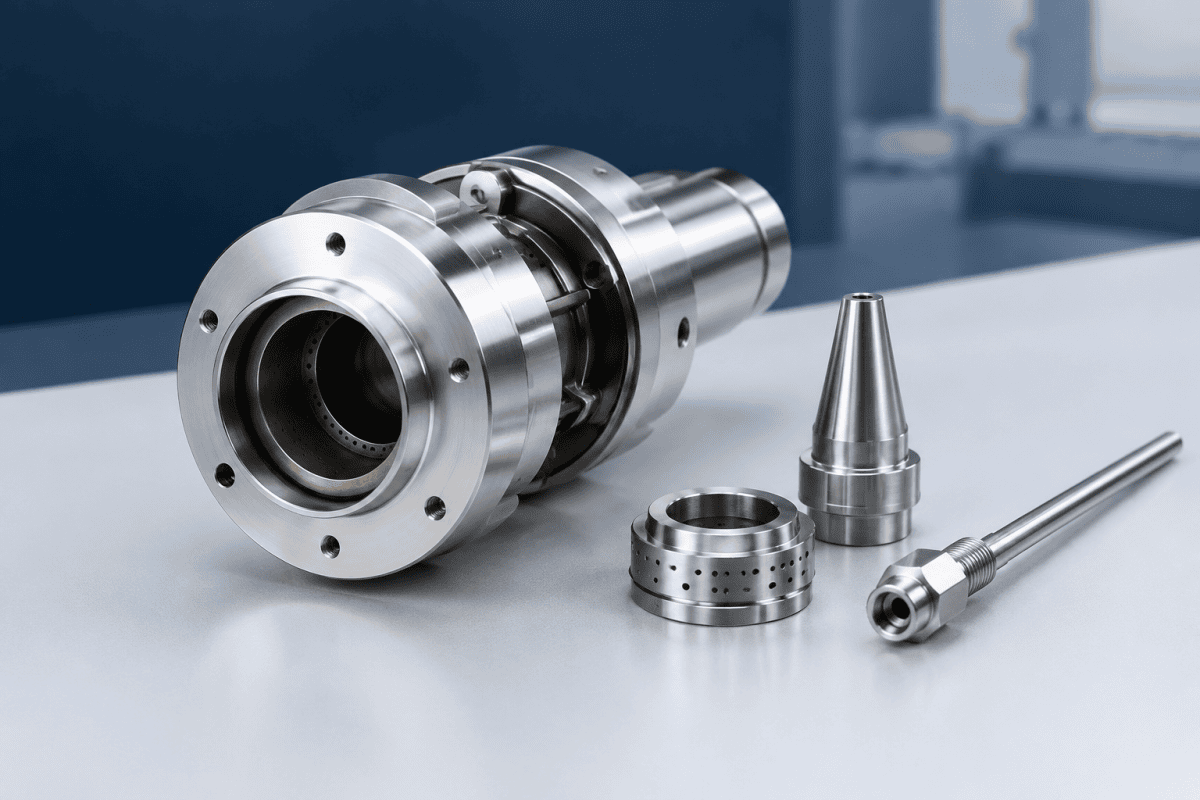
Les têtes de brûleur OVD contiennent généralement plusieurs canaux de gaz agencés pour produire un flux de suie large et stable sur la surface de la préforme. Le nombre de canaux, l'espacement, le diamètre des orifices et la géométrie de sortie sont tous déterminés par le taux de dépôt et le diamètre cible de la préforme. Les têtes de brûleur VAD font généralement face à l'extrémité de croissance et doivent produire un profil de flamme adapté au dépôt axial, ce qui modifie la distance de travail requise et la manière dont les multiples canaux sont agencés par rapport à l'axe de croissance. Les chalumeaux MCVD utilisent souvent moins de canaux et une forme de flamme différente, car l'objectif est le chauffage localisé d'un tube plutôt que l'apport de suie à une surface ouverte.
C'est pourquoi une géométrie de buse validée pour un procédé ne doit pas être transférée à un autre sans une revue basée sur les plans. C'est aussi pourquoi une liste d'approvisionnement mixte qui regroupe toutes les pièces de brûleur OVD VAD MCVD sous “ buses de brûleur ” tend à produire des composants incompatibles. Des spécifications distinctes pour les pièces de chalumeau OVD en titane et pour les têtes de chalumeau MCVD ou VAD constituent la valeur par défaut la plus sûre.
Plaques frontales et surfaces exposées au dépôt
La plaque frontale est le composant le plus proche de la zone de réaction à haute température et est directement exposée à la suie, à la chaleur radiante et aux espèces réactives. En OVD et VAD, la suie peut s'accumuler sur la plaque frontale au fil du temps ; en MCVD, la plaque frontale du chalumeau est exposée à un cycle thermique différent lors de sa traversée du tube. Des spécifications distinctes doivent traiter l'état de surface, l'épaisseur de la plaque frontale, l'état des bords des orifices et la sélection des matériaux pour chaque procédé. Une plaque frontale optimisée pour l'évacuation de la suie dans un environnement OVD peut ne pas convenir au schéma de cyclage thermique d'une traversée MCVD. Pour un examen plus approfondi de la contamination côté dépôt, voir la discussion sur le remplacement du brûleur auxiliaire de queue et les vérifications d'interface.
Corps de distribution de gaz multicanaux
Les torches multicanaux reposent sur des passages internes qui maintiennent les flux de combustible, d'oxygène et de gaz vecteur ou de précurseur séparés jusqu'à leur sortie. La géométrie interne — sections transversales des canaux, finition de surface interne, interfaces d'étanchéité et disposition des ports d'alimentation — détermine l'uniformité de la distribution des flux. Étant donné que les torches OVD, VAD et MCVD fonctionnent avec des combinaisons de gaz, des plages de débit et des charges thermiques différentes, les exigences en matière d'aérodynamique interne diffèrent. Une conception de passage qui équilibre les flux dans une torche peut créer une distribution inégale dans une autre. Les principes sous-jacents sont couverts dans le guide de Composants de distribution de gaz pour torches VAD.
Interfaces de montage, de réglage et cinématiques
La façon dont une torche est maintenue, alignée et déplacée est spécifique au procédé. Les systèmes OVD et VAD utilisent un tour de dépôt avec une géométrie brûleur-cible définie ; les systèmes MCVD utilisent un chariot qui se déplace le long du tube. La bride de montage, la plage de réglage et les caractéristiques d'alignement doivent correspondre aux exigences cinématiques de chaque machine. Cette catégorie est souvent sous-estimée lors de l'approvisionnement, mais un corps de torche par ailleurs correct peut être inutilisable si son interface de montage ne correspond pas au tour ou au chariot. Pour les détails spécifiques au chariot, voir les pièces de chariot de chalumeau MCVD.
Quelles pièces de brûleur OVD VAD MCVD peuvent être partagées — avec vérification
Toutes les pièces n'ont pas besoin de trois spécifications distinctes. Certains composants en amont ou utilitaires peuvent parfois être standardisés entre les procédés, à condition que les conditions de fonctionnement soient compatibles :
- Connecteurs et raccords d'alimentation en gaz — souvent mutualisables si le filetage, la méthode d'étanchéité et la compatibilité des matériaux correspondent à la liste des gaz de procédé. Vérifier par rapport à la norme de connexion de l'équipement plutôt que de présumer l'interchangeabilité. Le guide de remplacement de la tête de brûleur OVD couvre les questions courantes de connexion.
- Interfaces de refroidissement ou de purge — parfois communes, mais le chemin d'écoulement requis et la charge thermique doivent être confirmés pour chaque procédé.
- Supports structurels et protections — fréquemment mutualisables si la géométrie de montage et l'exposition thermique sont identiques.
Même pour les composants partagés, la sélection des matériaux doit être guidée par la fonction spécifique, l'exposition à la température, l'environnement chimique et les exigences d'ingénierie — et non par une étiquette de catégorie générique. Deux torches qui se ressemblent extérieurement peuvent fonctionner à des charges thermiques différentes et avec des espèces réactives différentes présentes. Lorsque du matériel de revêtement est impliqué, les questions dans Composants de brûleur à revêtement VAD aident à clarifier la répartition entre les articles personnalisés et standard.
Comment élaborer un dossier de spécifications propre à chaque procédé
Une façon pratique d'éviter les incompatibilités est de tenir un registre de spécifications distinct pour chaque famille de procédés. Chaque registre doit consigner, au minimum :
- Identité du procédé et référence de l'équipement — OVD, VAD ou MCVD, plus le numéro de machine ou de plan.
- Fonction du composant — livraison de suie, chauffage du tube, distribution de gaz, positionnement mécanique ou interface utilitaire.
- Interface dimensions — mounting pattern, gas port positions, sealing surfaces, and overall envelope.
- Thermal and chemical exposure — a qualitative description of the environment, referenced to the equipment documentation rather than guessed values.
- Les exigences matérielles — stated as a function of the application, not as a single fixed alloy or grade.
- Inspection criteria — what will be checked on incoming parts, such as orifice dimensions, surface condition, channel alignment, and sealing faces.
Keeping these records separate makes it obvious which components can be grouped in a single purchase order and which must be quoted individually. It also makes reverse-engineering projects faster, because a supplier receives a complete functional description rather than a part number alone. When drawings are incomplete, Pièces de brûleur de dépôt de cœur VAD can support drawing-based production and dimension-led reconstruction of non-standard components.
Material choice is part of that record, not an afterthought. Two OVD VAD MCVD burner parts with the same nominal alloy can behave differently after machining, welding, or prolonged thermal cycling. Documenting the specified grade, condition, and any post-machining treatment keeps later replacement orders consistent with the original build and prevents a well-intentioned substitution from changing the thermal response of the torch face. For additional reference on high-temperature materials behavior, see the material measurement work published by NIST.
Considérations d'inspection et de vérification
Because burner components directly influence deposition uniformity, inspection should focus on the features that affect flow and geometry. A mismatch among OVD VAD MCVD burner parts is often first noticed not at installation but as a drift in deposition behavior, so incoming checks deserve real attention. Useful checks include:
- Orifice and channel dimensions — measured against the drawing, with attention to edge condition and any burrs or deformation.
- Concentricity and alignment — particularly for multi-channel bodies, where channel misalignment can shift the flame or soot pattern.
- Surface finish on deposition-facing surfaces — relevant to soot adhesion and cleanability, though the required finish depends on the process.
- Sealing face condition — flatness and freedom from scratches, since gas leaks at internal interfaces are difficult to diagnose after installation.
- Mounting interface fit — verified against the lathe or carriage before the part is placed into service.
If a deposition problem appears after a component change — for example, a drift in deposition rate or an asymmetrical soot pattern — the cause is not automatically the new part. It should be verified through a structured check: compare the installed dimensions against the drawing, inspect the gas connections, review the alignment, and confirm that the process conditions match the specification.
Distinguishing a possible cause from a confirmed diagnosis prevents unnecessary replacement of components that are functioning correctly. It also protects the process history: when OVD VAD MCVD burner parts are changed without a recorded baseline, the next investigation has no reference point for comparison.
Documentation accompagnant chaque pièce
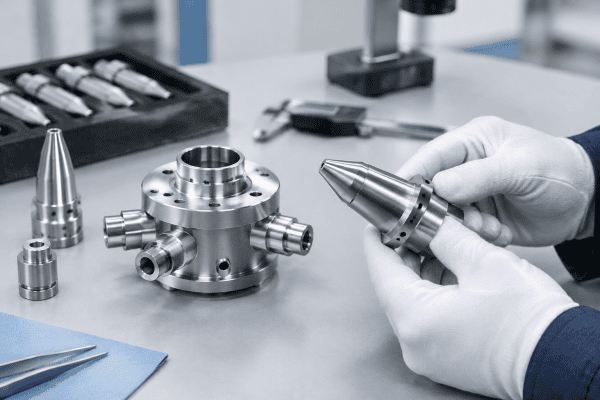
Specifications only prevent mismatches when they stay attached to the components they describe. A practical package includes the drawing revision, material certificate or stated grade, dimensional inspection record, and a short note on the intended process. For OVD VAD MCVD burner parts, that note should name the process explicitly, because a part record labeled only “burner nozzle” loses the context a future buyer needs.
Suppliers can also support this by returning the drawing revision they manufactured to, along with any approved deviations. If a deviation is accepted on one order, it should be reflected in the specification record so the next order does not silently drift from the validated geometry. This discipline matters most for flow-carrying and deposition-facing OVD VAD MCVD burner parts, where small dimensional changes can shift deposition behavior.
Erreurs d'approvisionnement courantes à éviter
Several recurring errors cause mismatches when new OVD VAD MCVD burner parts are introduced into an existing process. A short review of these mistakes helps buyers and engineers catch problems before a purchase order is issued.
- Grouping all three processes under one part number. A shared stock code hides the differences that separate specifications are meant to capture.
- Quoting from a photograph alone. Photographs cannot confirm internal channels, sealing faces, or gas port depths. Drawings or measured dimensions are needed.
- Assuming material equivalence. Similar-looking alloys may differ in thermal conductivity, oxidation resistance, or machinability.
- Skipping the mounting check. An interface that does not match the lathe or carriage makes an otherwise correct torch unusable.
- Treating inspection as optional. Without an incoming check on orifice and sealing features, a defect may only surface as a deposition problem.
Each of these mistakes is avoidable when the specification record is built around the process rather than the part category. The effort is modest, and it pays back in fewer rejected components and faster quotations.
Où les spécifications distinctes permettent le plus grand gain de temps
In practice, the components that benefit most from separate documentation are the ones closest to the reaction zone. Burner heads, faceplates, and multi-channel distribution bodies carry the greatest functional risk, because their geometry and material directly shape the flame, soot stream, or thermal profile. Utility fittings and structural brackets rarely justify three separate records, provided their dimensions and materials are verified.
For teams building a first specification set, starting with the flow-carrying and deposition-facing items is usually enough to prevent the majority of mismatches. The remaining items can be standardized later, once the operating conditions are confirmed.
Effets des scissions de spécifications sur les coûts et les délais
Splitting specifications across OVD VAD MCVD burner parts has a direct effect on cost and lead time, and it is worth understanding before a sourcing program begins. Components that need custom geometries, dedicated inspection criteria, or specific material certifications generally require a longer quotation cycle because the supplier must review drawings, confirm dimensions, and verify the proposed material against the intended process.
Standardized items — fittings, brackets, and utility interfaces — can often be quoted quickly and produced from inventory or routine stock. The practical effect is that a purchase order combining both categories will have a lead time determined by the slowest item. Breaking the order into groups by specification type helps buyers schedule the custom parts earlier and avoid holding up standard parts unnecessarily.
There is also a maintenance-planning angle. Custom burner components that are unique to a single process should be treated as critical spares with a defined review interval. When a spare is needed, the specification record should already exist so that no time is lost reconstructing dimensions or material requirements from the machine itself.
Questions pratiques sur les scissions de spécifications
Une tête de brûleur OVD peut-elle être utilisée sur un système VAD ?
Not without a full engineering review. OVD and VAD use different deposition geometries, so the required standoff, flame shape, and channel arrangement differ. Compatibility must be confirmed against the equipment drawings, dimensions, gas connections, and application requirements rather than assumed from a shared category name.
Les pièces de chalumeau MCVD sont-elles parfois interchangeables avec les pièces OVD ou VAD ?
Generally no. MCVD uses an external torch to heat a rotating substrate tube, while OVD and VAD deliver soot to an open growth surface. The functional requirements — thermal profile, flame shape, and positioning — are different, so separate specifications for these OVD VAD MCVD burner parts remain the safer default.
Quelles informations doivent figurer dans une demande de pièces de brûleur sur mesure ?
Provide the process type, the component’s function, mounting and connection dimensions, a drawing or sketch where available, the material or material requirements, and a description of the operating environment. If the original drawing is unavailable, dimensional measurements and photographs of the installed part can support reverse engineering. A complete request can be submitted through contacting the OVDParts team for review.
Tous les composants d'un ensemble de chalumeau nécessitent-ils des spécifications individuelles ?
No. Components that are upstream of the process or purely structural — certain fittings, brackets, or utility interfaces — may be standardized if their dimensions and materials are compatible. The deciding factor is whether the component’s function is affected by the differences between OVD, VAD, and MCVD. Flow-carrying and deposition-facing parts usually require individual specifications; utility parts sometimes do not.
À quelle fréquence les spécifications des composants de brûleur doivent-elles être révisées ?
A practical interval is whenever a process change, equipment modification, or supplier change occurs, and otherwise on a periodic maintenance schedule defined by the facility. Any accepted deviation or drawing revision should be folded back into the record so the next review starts from the current validated configuration.
Prochaine étape
The fastest way to get an accurate quotation is to submit the drawings, key dimensions, material requirements, and a short description of the operating conditions for each component. If you are specifying OVD VAD MCVD burner parts for a new build or a replacement program, reviewing the OVD burner head replacement guide can help you identify which items are standard and which need a custom specification. Because each process family places different demands on these OVD VAD MCVD burner parts, the specification record should travel with the drawing rather than live only in a shared spreadsheet. Send the details for your OVD, VAD, or MCVD application, and the engineering team can review the requirements and respond with a quotation or a request for clarification. Whether the goal is a single replacement or a full set of custom preform burner parts, clear specifications remain the most reliable way to keep each process running as validated.
