
Connaissances
Composants de brûleur de placage VAD : questions clés avant l'usinage sur mesure
FAQ
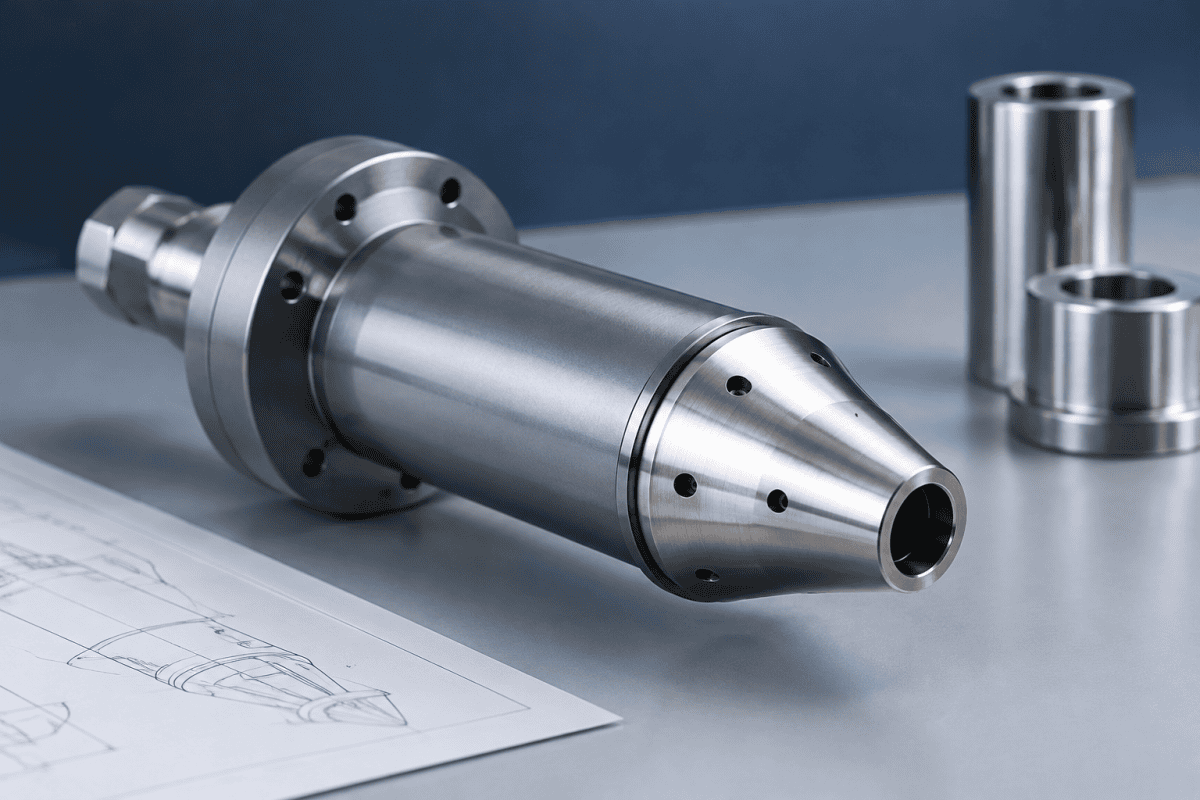
Spécifier des composants de brûleur de placage VAD pour un usinage sur mesure est une décision qui verrouille des mois de comportement de production. Le brûleur de placage occupe une position exigeante dans le procédé VAD : il dépose de grands volumes de suie de silice sur une tige d'amorçage en rotation, et sa géométrie et sa distribution de gaz influencent directement l'efficacité de dépôt, la constance du diamètre de la préforme et la longueur utilisable de la préforme finale. Contrairement à un remplacement standard, un brûleur de placage VAD usiné sur mesure doit être défini par le procédé qu'il sert, et non simplement par les dimensions de la pièce qu'il remplace. Cet article couvre les questions clés auxquelles les ingénieurs et les équipes d'approvisionnement doivent répondre avant de diffuser un plan pour l'usinage sur mesure d'un brûleur de dépôt.
Pourquoi les composants de brûleur de placage VAD ne sont pas interchangeables avec d'autres torches
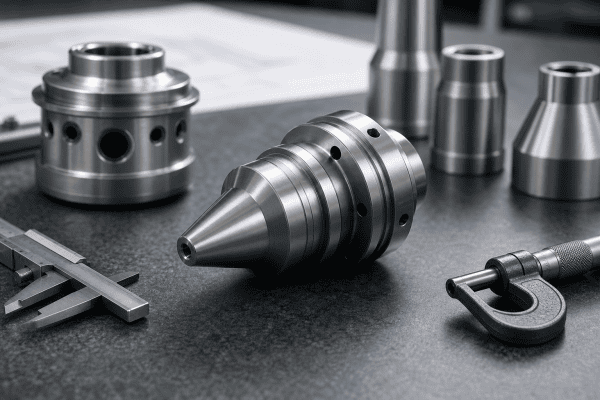
Le VAD (dépôt axial en phase vapeur) construit une préforme de suie poreuse en déposant le matériau axialement sur une tige cible en rotation, le brûleur de placage étant généralement positionné pour délivrer un flux de suie à haut débit sur une grande surface. Il s'agit d'un service différent de celui d'un brûleur OVD, qui construit des couches sur la surface extérieure d'une tige de support, et c'est très différent d'une torche MCVD, qui chauffe l'extérieur d'un tube substrat pour entraîner une réaction à l'intérieur du tube. L'étape de placage en VAD représente généralement la plus grande part du volume déposé, de sorte que les petites inefficacités du brûleur de placage sont amplifiées sur toute la préforme.
En raison de ces différences, un brûleur qui fonctionne bien dans une position OVD ou MCVD ne doit pas être présumé fonctionner aussi bien dans une position de placage VAD. Le nombre de canaux de gaz, la géométrie de sortie, la conception de la plaque frontale, les dispositions de refroidissement et les interfaces de montage reflètent tous le procédé pour lequel ils ont été conçus. Avant l'usinage sur mesure, la première question n'est pas “ quelles dimensions copions-nous ? ” mais “ que doit réellement faire ce brûleur dans l'étape de placage VAD ? ”
Des documents de référence du secteur tels que les ressources Corning Glass Age sur le développement de la fibre optique peuvent aider à comprendre comment la conception des torches a évolué parallèlement aux procédés de préformes, ce qui constitue un contexte utile lors de l'examen des plans hérités internes.
Définir les exigences du procédé avant la géométrie
L'usinage d'un brûleur est rapide comparé au diagnostic de la raison pour laquelle il ne performe pas. Bien définir les exigences au préalable réduit le risque d'une seconde itération. Les données suivantes méritent d'être documentées avant tout travail de plan.
Taux de dépôt et motif de suie
Quel taux de dépôt le brûleur de placage doit-il maintenir, et quelle uniformité le flux de suie doit-il présenter sur la cible ? Un brûleur de placage qui produit un flux étroit et à haute vitesse peut construire rapidement de l'épaisseur dans une zone tout en laissant les bords sous-déposés. Un motif plus large et plus diffus améliore la couverture mais peut réduire l'efficacité de capture. Le réseau de buses, le dimensionnement des orifices et l'espacement des canaux découlent tous de cette décision, qui doit donc être arrêtée avant que la géométrie ne soit fixée.
Canaux de gaz et chimie
Combien de canaux séparés de gaz et de vapeur le brûleur nécessite-t-il ? Les composants de brûleur de placage VAD gèrent couramment le gaz combustible, l'oxygène ou un oxydant, et un précurseur vaporisé délivré depuis un système d'alimentation séparé, ainsi qu'éventuellement un canal de protection ou de purge. Chaque canal nécessite son propre chemin interne, son raccord d'entrée et sa disposition d'étanchéité. Le nombre de canaux affecte la disposition interne, les épaisseurs de paroi et la séquence d'usinage — et c'est l'une des sources de reprise les plus courantes lorsqu'il n'est pas figé tôt.
Montage et alignement
Comment le brûleur se positionne-t-il dans le tour VAD ou la station de dépôt ? L'alignement angulaire par rapport à la tige cible, la distance de retrait et la répétabilité de l'interface de montage influencent tous l'endroit où la suie se dépose réellement. Si le brûleur est retiré et remplacé lors de la maintenance, la conception du montage doit lui permettre de revenir à la même position sans mesure de réalignement. C'est une question d'interface autant qu'une question d'usinage.
La sélection des matériaux est une décision d'ingénierie, pas un choix par défaut
Le choix des matériaux pour les composants de brûleur de placage VAD dépend de la fonction de la pièce spécifique : plaque frontale, insert de buse, corps, chemise de refroidissement ou bride de montage. Chacun subit une combinaison différente de température, de cyclage thermique, de chimie des gaz et de charge mécanique.
Les facteurs clés à peser incluent :
- Exposition thermique et cyclage. La plaque frontale et les pointes de buse sont les plus proches de la zone de réaction et subissent les gradients les plus abrupts. Les matériaux à bonne conductivité thermique aident à transférer la chaleur vers le circuit de refroidissement, tandis que les matériaux à faible dilatation thermique réduisent la distorsion lorsque le brûleur chauffe et refroidit entre les cycles.
- Environnement chimique. Les vapeurs de précurseur, les espèces contenant des halogénures et les produits de combustion peuvent attaquer certains alliages à température élevée. Le matériau doit être compatible avec la chimie réelle que le brûleur rencontre, et non simplement avec les gaz listés sur une fiche de procédé générale.
- Usinabilité et définition des caractéristiques. Les petits orifices, les canaux peu profonds et les fines surfaces d'étanchéité exigent un matériau capable de tenir la tolérance sans usure excessive des outils ni endommagement de surface. Les matériaux difficiles à usiner peuvent augmenter le coût et le délai de livraison plus que ne le suggère le prix de la matière brute.
- Compatibilité galvanique et d'étanchéité. Des matériaux mixtes dans un même assemblage peuvent créer des risques de corrosion et une dilatation différentielle aux joints. Les matériaux d'étanchéité et de raccordement doivent également convenir à la température et à la chimie de service.
L'aluminium, par exemple, convient à certains corps de brûleur et pièces structurelles où le poids et la conductivité thermique importent, mais ses limites de température le rendent inadapté aux surfaces internes les plus chaudes. C'est pourquoi l'adéquation des matériaux doit toujours être présentée comme une fonction du rôle du composant plutôt que comme un choix global appliqué à l'ensemble d'un brûleur. Pour une vue structurée de l'interaction entre les décisions relatives aux matériaux et à la géométrie dans la conception des brûleurs, le guide de l'approvisionnement en brûleurs personnalisés, les matériaux et l'ingénierie inverse est une référence utile pour les ingénieurs de préformes.
Pour une comparaison côte à côte de la manière dont les configurations de canaux et les géométries de sortie diffèrent entre les familles de procédés, la comparaison des buses de torche OVD, VAD et MCVD est un complément pratique aux questions ci-dessous.
Questions auxquelles répondre concernant le composant existant
La plupart des projets de pièces de torche VAD personnalisées partent d'un brûleur existant, soit parce qu'il est usé, obsolète, ou qu'il n'est plus fourni. L'ingénierie inverse est une voie légitime, mais elle exige plus que la simple mesure d'une pièce.
Quel est le mode de défaillance ?
Si le brûleur est remplacé en raison d'un problème de performance, ce problème doit être caractérisé. L'accumulation de suie sur la plaque frontale, la déformation après cyclage thermique, l'érosion aux sorties de buse et le colmatage des canaux internes indiquent chacun des priorités correctives différentes. Copier une pièce usée sans comprendre son schéma d'usure risque de reproduire la même défaillance. Les articles sur la prévention du colmatage par la suie sur les plaques frontales de brûleur et sur la maintenance et la durée de vie des brûleurs traitent de ces mécanismes plus en détail et peuvent aider à structurer les conclusions d'inspection.
Le plan est-il fiable ?
Les plans d'origine peuvent être obsolètes, incomplets, ou refléter une révision de conception qui n'a jamais été documentée. Dans la mesure du possible, vérifier les dimensions fournies par rapport à la pièce physique et par rapport aux exigences du procédé. Les écarts entre le plan, la pièce mesurée et la fonction prévue doivent être résolus avant l'usinage, pas après.
Quelles caractéristiques sont fonctionnelles et lesquelles sont accessoires ?
Toutes les dimensions d'une pièce usée n'ont pas la même importance. Les caractéristiques critiques comprennent généralement les diamètres et l'espacement des orifices, les sections transversales des canaux, la planéité de la plaque frontale, les surfaces d'étanchéité et les références de montage. Les caractéristiques cosmétiques, les contours externes et les rayons non fonctionnels peuvent souvent être ajustés pour la fabricabilité sans affecter les performances. Séparer les dimensions critiques des dimensions non critiques donne à l'atelier d'usinage la marge nécessaire pour produire une pièce robuste plutôt qu'une pièce inutilement difficile.
Points d'inspection et de vérification à spécifier
Lors de la libération des composants de brûleur de placage VAD pour l'usinage, le plan d'inspection doit correspondre aux caractéristiques qui affectent le dépôt. Envisager de spécifier :
- Tolérances de diamètre et de position des orifices, avec la méthode de mesure définie.
- Planéité et état de surface de la face avant, car ceux-ci affectent l'uniformité de l'écoulement à la sortie.
- Alignement et concentricité entre canaux là où les flux de gaz doivent converger.
- État de surface et planéité des surfaces d'étanchéité aux entrées de gaz et aux joints.
- Vérification du repère de montage, afin que la pièce se positionne correctement dans la station de dépôt.
- Essai de pression ou de fuite des canaux internes avant acceptation, selon une procédure convenue avec le fournisseur.
Pour les brûleurs multicanaux, la relation entre les canaux importe autant que chaque canal individuellement. Si les passages internes ne sont pas équilibrés, la distribution des gaz peut se décaler sur la face avant et modifier le motif de suie. Spécifier l'équilibrage au stade du dessin coûte moins cher que de le corriger sur le tour, et cela fait partie intégrante des critères d'acceptation, au même titre que les tolérances dimensionnelles.
Détails de conception des canaux de gaz qui influencent le coût d'usinage
Au-delà du nombre de canaux, la géométrie interne de chaque passage a un effet direct sur la fabrication du brûleur et sur ses performances. Les composants de brûleur de gainage VAD comportant des passages forés longs et de petit diamètre sont plus difficiles à nettoyer et à inspecter que les pièces avec des canaux fraisés et des couvercles amovibles. Lorsque le procédé le permet, une conception favorisant l'accès lors du nettoyage peut prolonger la durée de vie et réduire le risque de colmatage caché.
Les transitions entre canaux méritent une attention particulière. Les gradins abrupts, les angles internes vifs et les sections transversales non concordantes aux joints créent de la turbulence et des zones mortes où le précurseur peut s'accumuler. Les transitions progressives et les rayons généreux sont généralement plus faciles à usiner de manière constante et se comportent de façon plus prévisible en service. Si un dessin existant présente une transition abrupte difficile à reproduire, il vaut la peine de se demander si cette caractéristique est fonctionnelle ou simplement un artefact de la méthode de fabrication d'origine.
La stratégie d'étanchéité est un autre point de décision. Les joints métal-métal, les joints en élastomère et les joints à garniture ont chacun des limites de température et des caractéristiques de réutilisabilité différentes. Pour les composants de brûleur de gainage VAD soumis à des cycles thermiques répétés, le type de joint affecte à la fois les intervalles de maintenance et le risque de fuite à haute température. Ce choix doit être fait en parallèle de la sélection des matériaux, et non après la validation du dessin.
Liste de contrôle pour l'approvisionnement et la communication
Un dossier de demande complet raccourcit le chiffrage et réduit le risque de pièce non conforme. Avant de contacter un fournisseur, rassemblez les éléments suivants :
- Fonction du composant et position dans l'étape de gainage VAD.
- Dessins, modèles ou pièce physique disponible.
- Dimensions critiques mesurées avec tolérances, en indiquant celles qui sont fonctionnelles.
- Exigences matériaux par zone du composant, avec les conditions de service notées.
- Liste des canaux de gaz, types de raccords d'entrée et détails de connexion.
- Dimensions de l'interface de montage et exigences d'alignement.
- Historique des défaillances connues et objectifs de performance pour le remplacement.
- Quantité et exigences éventuelles de documentation ou de traçabilité.
Si certaines de ces données sont indisponibles, signalez-le. Un fournisseur qui comprend qu'une dimension est estimée plutôt que vérifiée peut signaler les zones à risque et proposer une étape de vérification. Le FAQ sur l'approvisionnement en équipements de fibres optiques répond à plusieurs questions courantes sur les dessins, les échantillons et les pièces non standard.
Adapter l'approche d'usinage au brûleur
L'usinage sur mesure de brûleurs de dépôt n'est pas une opération unique. Il combine généralement le tournage pour les corps et les buses, le fraisage pour les canaux et les caractéristiques de montage, le perçage ou l'EDM pour les petits orifices, et la finition de précision pour les surfaces d'étanchéité et d'écoulement. La séquence est importante : les canaux internes doivent généralement être formés et nettoyés avant l'assemblage final, et le traitement thermique ou le relâchement des contraintes, lorsqu'il est requis, doit être planifié de manière à ne pas déformer les tolérances finies.
Lorsque des corps multicanaux sont impliqués, la manière dont ces canaux sont empilés, scellés et usinés présente son propre ensemble de contraintes. Une revue de l'approche d' usinage des corps de brûleur multicanaux peut aider à clarifier ce qui est réalisable avant que la conception ne soit figée.
Pour les brûleurs complexes ou obsolètes, un fournisseur expérimenté en production basée sur dessins et en rétro-ingénierie basée sur échantillons peut proposer une géométrie fabricable plutôt qu'une copie exacte mais irréalisable. Examiner l'éventail des remplacements de tête de brûleur et vérifications des connexions de gaz est une étape raisonnable une fois les exigences ci-dessus documentées.
Il convient également de convenir de la manière dont les composants de brûleur de gainage VAD de remplacement seront installés. Les contrôles dimensionnels à l'interface de montage, l'ajustement buse-face avant et l'orientation de l'entrée de gaz doivent faire partie de la réception afin que la pièce puisse être mise en service sans une seconde passe d'usinage.
Combien de pièces de rechange devez-vous conserver ?
La stratégie de pièces de rechange affecte à la fois la disponibilité et l'économie de l'usinage sur mesure. Les composants de brûleur de gainage VAD qui s'usent de manière prévisible peuvent être gérés avec un intervalle de remplacement planifié, mais les composants qui défaillent de manière imprévisible peuvent justifier la détention d'un brûleur de rechange complet plutôt que de pièces individuelles. La bonne réponse dépend du délai de livraison, du coût d'une interruption de dépôt et de la possibilité de détecter le mode de défaillance lors d'une inspection de routine.
Pour les pièces sur mesure, il vaut la peine de discuter si un petit premier lot suivi d'une série de production ultérieure est plus pratique qu'une seule commande importante. Un premier article peut être inspecté et mis en production avant de s'engager sur une quantité complète, ce qui réduit le risque de découvrir un problème dimensionnel ou de performance après l'achèvement d'un lot important. Cette approche donne également au fournisseur un retour d'information applicable aux pièces ultérieures.
La documentation doit également faire partie du plan de pièces de rechange. Conserver le dessin final tel que construit, les enregistrements d'inspection et les certificats de matériaux avec les pièces de rechange facilite grandement la commande ultérieure de composants de brûleur de gainage VAD, même si le contact du fournisseur d'origine a changé. Lorsqu'une pièce est rétro-ingénierée, le rapport de mesure et la spécification convenue deviennent le document de référence pour les commandes futures.
Foire aux questions
Les composants de brûleur de placage VAD peuvent-ils être copiés directement à partir d'un échantillon usé ?
La mesure est un point de départ, pas une spécification. L'usure, la déformation et les dépôts peuvent faire différer l'échantillon de la conception d'origine. Les caractéristiques critiques doivent être mesurées sur des surfaces propres et stables, puis reconciliées avec les exigences du procédé et tout dessin disponible avant l'usinage.
Tous les composants de brûleur VAD doivent-ils utiliser le même matériau ?
Non. Les plaques frontales, les inserts de buse, les corps et les composants de refroidissement subissent des températures, des chimies et des charges différentes. Le matériau doit être sélectionné en fonction de chaque composant, et lorsqu'un assemblage multimatériaux est utilisé, la dilatation et la compatibilité galvanique aux joints doivent être examinées.
Quelle est la cause la plus courante d'un brûleur de première itération médiocre ?
Exigences non définies. Lorsque le nombre de canaux, le motif de dépôt, l'alignement de montage ou les tolérances critiques restent ambigus, l'atelier doit deviner, et la pièce résultante peut ne pas correspondre au procédé. Figer ces données avant l'usinage est le moyen le plus efficace d'éviter les reprises.
Les composants de brûleur de placage VAD nécessitent-ils des tests d'étanchéité ou de débit ?
Pour les brûleurs dotés de canaux de gaz internes, une forme de vérification de pression ou d'étanchéité avant acceptation est généralement conseillée. La méthode spécifique, la pression et les critères d'acceptation doivent être convenus avec le fournisseur et basés sur la documentation de l'équipement et les procédures de sécurité du site.
Prochaine étape
La préparation la plus utile pour un projet de brûleur de revêtement VAD est un énoncé écrit clair des exigences : ce que le brûleur doit faire, quelles dimensions sont fonctionnelles, quels matériaux conviennent à chaque zone, et comment la pièce sera inspectée. Les équipes qui documentent ces points avant d'émettre un dessin constatent généralement que les composants de brûleur de revêtement VAD sont plus faciles à chiffrer, plus rapides à usiner et plus prévisibles en service.
Si vous avez des dessins, un échantillon usé, des dimensions critiques ou des conditions de fonctionnement à partager, contactez notre équipe pour discuter du composant et demander un devis.
