
Connaissances
Composants de distribution de gaz de torche VAD : Exigences de dessin et d'inspection
FAQ
Les composants de distribution de gaz de torche VAD déterminent comment les vapeurs de précurseur, le combustible, l'oxygène et les gaz porteurs atteignent la zone de réaction. Dans le dépôt axial en phase vapeur, de faibles écarts dans la géométrie des anneaux de gaz, la position des trous ou les surfaces d'étanchéité peuvent modifier la forme de la flamme, altérer la symétrie du dépôt de suie et finalement affecter la qualité de la préforme. Comme ces pièces fonctionnent à haute température et sont périodiquement démontées pour nettoyage, elles s'usent également de manières qui ne sont pas toujours visibles lors de la maintenance de routine. Cet article explique ce que les ingénieurs et les équipes de maintenance doivent spécifier sur les plans et comment inspecter les anneaux de gaz de brûleur VAD et les composants de torche de précision associés, neufs ou retouchés, avant leur mise en service.
Pourquoi la distribution de gaz VAD diffère de l'OVD et du MCVD
Le VAD, l'OVD et le MCVD utilisent des géométries de dépôt et des configurations de brûleur différentes. Dans le VAD, la torche dirige généralement les gaz vers une tige germe rotative tandis que la préforme croît axialement. Dans l'OVD, le dépôt se produit sur une tige support rotative dans une configuration de type tour. Le MCVD est un procédé de dépôt chimique en phase vapeur modifié basé sur un tube plutôt qu'une méthode de dépôt externe. Ces différences signifient que le matériel de distribution de gaz n'est pas interchangeable entre les procédés.
Pour les composants de distribution de gaz de torche VAD, les variables qui comptent le plus incluent généralement le nombre et l'arrangement des canaux ou anneaux de gaz, le pas des trous, le diamètre des trous et l'espacement angulaire. La concentricité entre les anneaux intérieur et extérieur est tout aussi importante car elle régit la symétrie de la flamme lorsque les gaz quittent la face de la torche. La planéité et l'état de surface des faces d'étanchéité déterminent si les canaux restent isolés les uns des autres. L'interface de montage et les caractéristiques d'alignement déterminent la répétabilité de l'assemblage dans le corps de la torche. La sélection des matériaux pour l'exposition thermique et chimique complète la liste.
- Nombre et arrangement des canaux ou anneaux de gaz
- Pas des trous, diamètre des trous et espacement angulaire
- Concentricité entre les anneaux intérieur et extérieur
- Planéité et état de surface des faces d'étanchéité
- Interface de montage et caractéristiques d'alignement
- Sélection des matériaux pour l'exposition thermique et chimique
Les consommables de torche de dépôt utilisés en VAD peuvent partager des principes généraux avec Pièces de brûleur de dépôt de cœur VAD, mais le plan doit toujours refléter le procédé réel. Ne supposez pas qu'un ensemble d'anneaux ou un arrangement de buses d'un procédé fonctionnera de la même manière dans un autre. Les ingénieurs de procédé qui traitent les composants de distribution de gaz de torche VAD comme du matériel générique découvrent souvent que de petites différences de géométrie produisent des différences mesurables dans le dépôt de suie. Une géométrie similaire sur un tour OVD peut se comporter différemment car l'orientation de la torche par rapport au corps en croissance n'est pas la même, et le profil thermique autour de la zone de dépôt suit son propre schéma.
Dimensions clés à définir sur les plans de distribution de gaz de la torche VAD
Un plan utile fait plus que montrer les dimensions hors tout. Il doit définir les caractéristiques qui contrôlent le débit de gaz, l'étanchéité et l'alignement. Les catégories suivantes sont des points de départ courants pour les anneaux de gaz de brûleur VAD et les composants de torche de précision associés.
Géométrie des trous de gaz
Le diamètre des trous, le pas et la position angulaire affectent la distribution du débit. Si les trous sont spécifiés comme un motif, le plan doit indiquer si le motif est également espacé, si certains trous sont intentionnellement bouchés ou réduits, et quelle référence établit le premier trou. Sur les composants multi-anneaux, la relation angulaire entre les anneaux est importante car elle influence la manière dont les flux de gaz interagissent près de la face de la torche. Pour les composants de distribution de gaz de torche VAD, un plan qui omet le calage angulaire entre les anneaux laisse effectivement une partie du champ d'écoulement indéfinie.
Les tolérances de diamètre des trous méritent leur propre indication car quelques centièmes de millimètre peuvent modifier l'équilibre entre canaux adjacents. Lorsque les trous sont réalisés par perçage, alésage ou usinage par électroérosion, le plan doit indiquer le procédé autorisé ou au moins une exigence de finition qui exclut les méthodes incapables de tenir la tolérance. Les bavures excessives aux sorties des trous perturbent le champ d'écoulement local, donc les exigences d'ébavurage appartiennent au plan plutôt qu'à une note séparée qui pourrait être négligée.
Concentricité et faux rond
La concentricité entre les anneaux de gaz et l'axe de la torche est souvent critique pour la symétrie de la flamme. Le faux rond sur les faces d'étanchéité peut causer des fuites entre les canaux. Le plan doit spécifier quelles caractéristiques sont des références fonctionnelles et quelles tolérances s'appliquent. Dans la mesure du possible, définir la concentricité par rapport à l'interface de montage plutôt que par rapport à un diamètre extérieur arbitraire. Lorsque les composants de distribution de gaz de torche VAD sont retouchés ou remplacés, la concentricité doit être revérifiée plutôt que supposée à partir du dossier d'inspection d'origine. Une pièce qui a été nettoyée, resurfacée ou réparée peut décaler son axe effectif suffisamment pour modifier la symétrie de la flamme, même lorsque les caractéristiques individuelles mesurent encore dans la tolérance.
Surfaces d'étanchéité et état de surface
Les composants de distribution de gaz reposent souvent sur des joints métal-métal, des joints d'étanchéité ou des joints en élastomère. Les critères d'état de surface, de planéité et d'acceptation des rayures doivent être spécifiés pour chaque face d'étanchéité. Une surface trop rugueuse peut fuir ; une surface trop lisse peut ne pas retenir correctement un joint ou être endommagée lors de la manipulation. La spécification correcte dépend du type de joint et des exigences techniques du chalumeau.
Les exigences relatives aux faces d'étanchéité des composants de distribution de gaz pour chalumeau VAD sont étroitement liées à l'ensemble du brûleur. Pour une discussion connexe sur les contrôles dimensionnels avant assemblage, voir Contrôles dimensionnels et d'assemblage pour le remplacement de la buse de brûleur VAD.
Matériau et traitement thermique
La sélection des matériaux dépend de la fonction du composant, de l'exposition à la température, de l'environnement chimique et des charges mécaniques. Les matériaux courants pour les composants de chalumeau peuvent inclure des aciers inoxydables, des alliages de nickel ou d'autres alliages résistant à la chaleur. Le dessin doit indiquer l'état requis du matériau, tout traitement thermique et toute restriction sur les substituts. Ne sélectionnez pas un matériau en vous basant uniquement sur une catégorie générique de produit ; vérifiez-le par rapport aux conditions de fonctionnement réelles et à la documentation de l'équipement.
Lorsqu'un revêtement est utilisé pour prolonger la durée de vie ou réduire l'oxydation, le dessin doit spécifier le type de revêtement, la plage d'épaisseur et les zones à masquer. Une épaisseur de revêtement non contrôlée sur les faces d'étanchéité modifie la géométrie assemblée, de sorte que le masquage et la vérification dimensionnelle après revêtement doivent figurer dans la spécification.
Marquage et traçabilité
Pour la maintenance et les enregistrements qualité, il est utile de spécifier un numéro de pièce, une révision et tout marquage de traçabilité requis. Si le composant doit être nettoyé ou retravaillé, le marquage doit rester lisible sans interférer avec les surfaces d'étanchéité. La traçabilité est particulièrement précieuse lorsque les composants de distribution de gaz pour chalumeau VAD sont permutés entre plusieurs chalumeaux ou lignes de production.
Pour une discussion plus large sur la sélection des matériaux et l'ingénierie inverse, le guide sur l'approvisionnement en brûleurs OVD et VAD personnalisés fournit un contexte supplémentaire. La discussion sur l'équilibrage de pression et la dynamique des flux de gaz dans les chalumeaux OVD/VAD multicanaux explique comment la géométrie des canaux affecte l'équilibre entre les flux de gaz, ce qui à son tour détermine comment vous spécifiez ces canaux sur le dessin.
Exigences d'inspection pour les composants de distribution de gaz VAD à réception
L'inspection doit confirmer que le composant correspond au dessin et est adapté au service. Le plan d'inspection exact dépend de la fonction de la pièce, mais les vérifications suivantes sont couramment pertinentes pour les anneaux de gaz de brûleur VAD et les composants de torche de précision similaires.
Vérification dimensionnelle
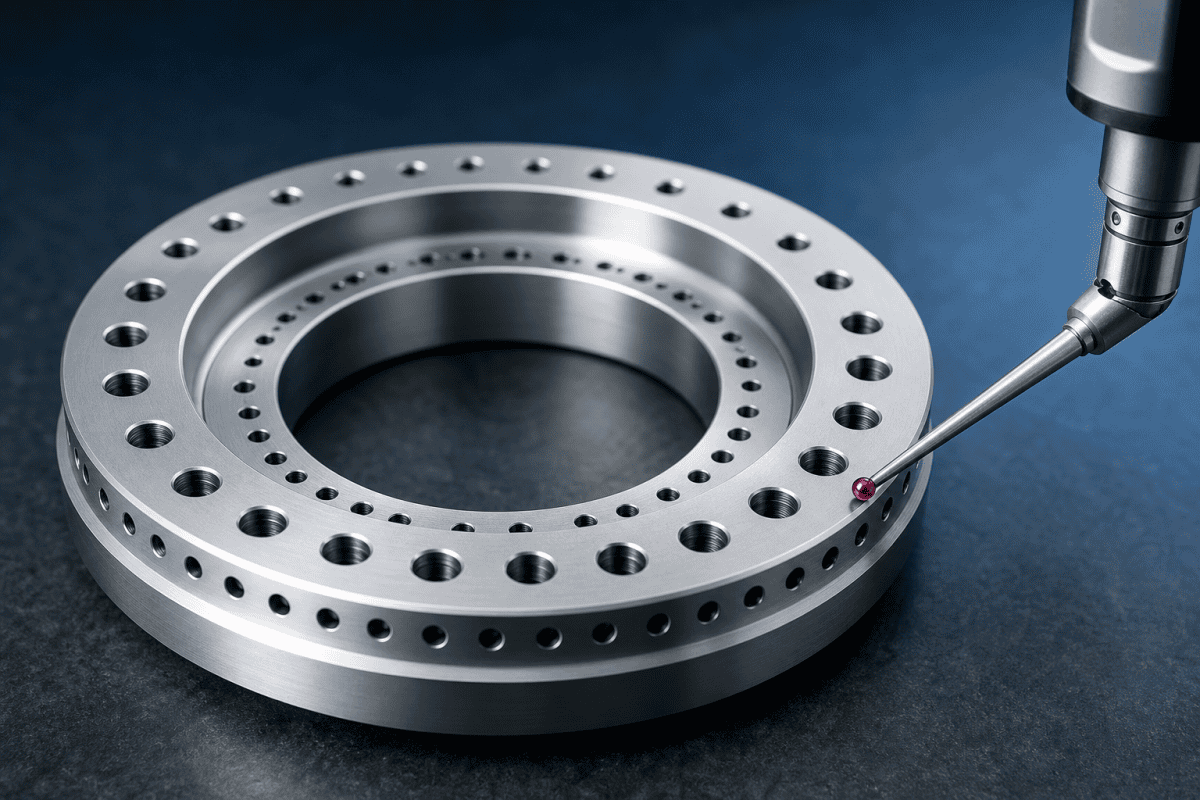
Mesurez les caractéristiques qui affectent le débit de gaz et l'étanchéité, pas seulement l'enveloppe globale. Les dimensions critiques comprennent généralement les diamètres et positions des trous de gaz, les diamètres et la concentricité des bagues, la planéité et l'état de surface de la face d'étanchéité, les positions des trous de montage et la qualité des filets, ainsi que la longueur totale et les dimensions d'interface.
- Diamètres et positions des trous de gaz
- Diamètres et concentricité des bagues
- Planéité et état de surface de la face d'étanchéité
- Positions des trous de montage et qualité des filets
- Longueur totale et dimensions d'interface
Lorsqu'une machine à mesurer tridimensionnelle ou un comparateur optique est disponible, utilisez-le pour vérifier les motifs de trous et la concentricité. Pour les contrôles simples à réception, les calibres go/no-go et les calibres à broches peuvent confirmer les dimensions et positions des trous. Enregistrez les valeurs réelles plutôt que pass/fail uniquement, afin que les tendances puissent être examinées au fil du temps. La documentation des valeurs réelles établit également une référence pour le remplacement futur des composants de distribution de gaz de torche VAD.
Les connexions filetées méritent une attention particulière car un démontage répété peut endommager les filets qui passent encore un contrôle visuel. Vérifiez la classe de filetage, contrôlez le filetage croisé et confirmez que la profondeur du filetage respecte le dessin. Lorsqu'une spécification de couple existe, notez-la sur le dossier d'inspection afin que l'assemblage suive la même cible à chaque fois. La cohérence du couple d'assemblage est l'un des facteurs les moins évidents qui maintient la stabilité des performances d'étanchéité à travers les cycles de maintenance.
Inspection visuelle et de surface
Recherchez les rayures, bavures, bosses, corrosion et particules incrustées sur les faces d'étanchéité et les passages de gaz. Les bavures près des trous de gaz peuvent perturber le débit. Les débris laissés dans les canaux internes peuvent migrer pendant le fonctionnement. Si le composant a été nettoyé ou retravaillé, vérifiez que les résidus de nettoyage ou les médias abrasifs ne sont pas présents. L'inspection visuelle des composants de distribution de gaz de torche VAD à réception doit toujours être effectuée sous un éclairage adéquat et, si nécessaire, avec grossissement.
Documentez l'emplacement de toute anomalie de surface sur un croquis ou une photographie afin que les inspections futures puissent comparer la même zone. Une rayure cosmétiquement mineure sur une surface externe peut être un critère de rejet sur une face d'étanchéité, le dossier d'inspection doit donc indiquer quelle face était affectée et comment le constat se rapporte à l'exigence du dessin.
Contrôles de pression et d'étanchéité
Lorsque la documentation de l'équipement et les procédures du site le permettent, effectuez un contrôle d'étanchéité sur les canaux scellés avant l'installation. La méthode, la pression et le taux de fuite acceptable doivent provenir de la documentation du fabricant de l'équipement ou d'une procédure interne approuvée. N'improvisez pas les réglages de pression et n'utilisez pas de gaz dangereux pour l'inspection à moins que du personnel qualifié et un équipement approprié soient disponibles. Pour plus de détails sur la conception du collecteur et la vérification des connexions, consultez le guide d'un collecteur de distribution d'oxygène OVD avec usinage personnalisé et contrôles de connexion.
Un contrôle d'étanchéité effectué correctement valide également l'état de la face d'étanchéité et le couple d'assemblage appliqué pendant le test. Si un canal passe à un couple et échoue à un autre, ce résultat est une information utile sur la planéité de la face d'étanchéité ou le comportement du joint plutôt qu'un simple pass ou fail. Enregistrez les conditions dans lesquelles le test a été effectué afin que le résultat puisse être interprété ultérieurement.
Revue documentaire
Confirmez que le composant fourni correspond à la révision du dessin approuvé, au certificat de matériau et à tout rapport d'inspection requis. Si la pièce est un remplacement d'un composant existant, comparez le nouveau dessin avec la pièce retirée pour confirmer qu'aucune modification non documentée n'a été effectuée. Des dossiers de documentation complets permettent de retracer les problèmes de performance jusqu'à des lots spécifiques de composants de distribution de gaz de torche VAD.
Pour la logique d'inspection et de maintenance associée, l'étude de cas sur la mise à niveau des consommables de torche OVD en alliage de titane pour un fabricant mondial de fibres de rang 1 traite des schémas d'usure et des considérations de durée de vie qui peuvent éclairer les intervalles d'inspection. Pour les problèmes qui apparaissent après l'installation, tels que le colmatage par suie sur les plaques frontales du brûleur, les résultats d'inspection doivent être comparés aux données de processus avant de conclure que le composant de distribution de gaz est la cause.
Problèmes courants de plans et d'inspection
Plusieurs problèmes récurrents peuvent rendre les composants de distribution de gaz de torche VAD difficiles à sourcer ou à vérifier.
Définition incomplète des références
Si le dessin n'identifie pas clairement les références fonctionnelles, un machiniste peut choisir une référence différente de celle utilisée par l'équipement d'origine. Cela peut décaler les positions des trous ou la concentricité par rapport à l'interface de montage. Spécifiez des références qui reflètent la façon dont la pièce se positionne dans la torche.
Relations angulaires manquantes
Sur les composants multi-bagues, le calage angulaire entre les bagues peut affecter le mélange des gaz. Si le dessin ne montre que des positions de trous individuelles sans définir la relation entre les bagues, le résultat assemblé peut ne pas correspondre au schéma d'écoulement prévu. Les relations angulaires manquantes sont l'une des raisons les plus courantes pour lesquelles les composants de distribution de gaz de torche VAD se comportent différemment de l'équipement d'origine, même lorsque les dimensions nominales semblent correctes.
Ambiguïté de l'état de surface
Spécifier un seul état de surface pour toutes les faces est rarement approprié. Les faces d'étanchéité, les parois des passages de gaz et les surfaces externes ont des exigences différentes. Définissez la finition par fonction et, si possible, par le type de joint ou l'exigence de débit. Lorsque plusieurs composants de distribution de gaz de torche VAD sont usinés à partir du même dessin, des appels de finition ambigus peuvent créer des résultats incohérents entre les fournisseurs ou les séries de production.
Substitution de matériau sans revue
Si un fournisseur propose un matériau de substitution, évaluez-le par rapport à l'exposition à la température, la compatibilité chimique et les propriétés mécaniques. Un matériau qui fonctionne pour un composant de torche peut ne pas convenir à un autre. Le questions clés avant l'usinage sur mesure des composants de brûleur de revêtement VAD le guide explique comment les différences de processus peuvent affecter les exigences des composants.
Questions d'approvisionnement pour les composants de distribution de gaz de torche VAD
Lors de la demande d'un devis ou du lancement d'un projet de fabrication sur mesure, fournissez autant que possible les informations suivantes :
- Dessin approuvé avec numéro de révision et références
- Spécification du matériau, état et tout traitement thermique
- Les exigences d'état de surface et de planéité pour les faces d'étanchéité
- Dimensions, positions et relations angulaires des trous de gaz
- Dimensions de l'interface de montage et caractéristiques d'alignement
- Quantité et si la pièce est un remplacement ponctuel ou un besoin récurrent
- Tout rapport d'inspection ou certificat de matériau requis
- Conditions de fonctionnement qui affectent la sélection du matériau ou du revêtement
Si un dessin n'est pas disponible, une inspection dimensionnelle du composant retiré peut soutenir la rétro-ingénierie. Pour les composants de remplacement standard, la gamme de pièces pour équipements à fibre optique peut inclure des composants de torche et de dépôt associés, mais la compatibilité doit toujours être vérifiée par rapport aux dessins, dimensions, connexions de gaz, matériaux et exigences d'application. C'est ici que les pièces de brûleur de dépôt de cœur VAD sur mesure et les services d'usinage OEM/ODM peuvent aider à convertir les données mesurées en un dessin de production.
Lorsque plusieurs pièces identiques sont nécessaires sur plusieurs torches, indiquez la quantité annuelle prévue et si l'interchangeabilité entre les torches est requise. Un fournisseur qui sait que les pièces seront alternées entre les lignes peut proposer des marquages et des enregistrements d'inspection qui facilitent la gestion de la rotation. Dans la mesure du possible, incluez un échantillon représentatif ou un dessin de l'interface d'accouplement afin que l'usineur puisse vérifier l'ajustement sans faire d'hypothèses sur le matériel environnant.
FAQ
Les anneaux de gaz VAD peuvent-ils être utilisés dans une torche OVD ?
Pas nécessairement. VAD et OVD utilisent des géométries de dépôt et des dispositions de torche différentes. Même si l'interface de montage semble similaire, les schémas de trous de gaz, les exigences de concentricité et les conditions thermiques peuvent différer. Vérifiez par rapport à la documentation de l'équipement et au dessin réel avant toute substitution.
Quel est le contrôle d'inspection le plus important pour un nouveau composant de distribution de gaz ?
Il n'y a pas de réponse unique pour chaque pièce. En général, vérifiez les caractéristiques qui contrôlent le débit de gaz et l'étanchéité : la géométrie des trous, la concentricité et l'état de la face d'étanchéité. La priorité dépend de la fonction du composant dans la torche.
Comment savoir si un composant de distribution de gaz cause un problème de dépôt ?
Les problèmes de dépôt peuvent avoir plusieurs causes, notamment les réglages de débit de gaz, la livraison du précurseur, les conditions thermiques et l'alignement mécanique. L'inspection du composant de distribution de gaz est une partie d'un processus de dépannage plus large. Comparez les résultats d'inspection avec les données de processus et la documentation de l'équipement avant de conclure que le composant est la cause racine.
À quelle fréquence les composants de distribution de gaz de torche VAD doivent-ils être inspectés ?
Les intervalles d'inspection dépendent des heures de fonctionnement, des cycles de nettoyage et de l'usure observée. De nombreuses équipes inspectent à chaque démontage programmé et enregistrent les valeurs dimensionnelles afin que les changements progressifs deviennent visibles avant de causer des problèmes de dépôt. Le suivi des données est souvent plus utile qu'un simple résultat de conformité ou de non-conformité.
OVDParts peut-il fabriquer une pièce de remplacement à partir d'un échantillon ou d'un plan ?
OVDParts offre un usinage de précision sur mesure pour les composants d'équipements à fibre optique. Fournir un dessin avec des références définies, des matériaux et des exigences d'inspection permet un devis précis. Si seul un échantillon est disponible, l'inspection dimensionnelle peut être utilisée comme point de départ pour la rétro-ingénierie. Contactez l'équipe pour discuter du composant spécifique et des exigences.
Pour aller de l'avant, préparez le dessin, les dimensions, la spécification du matériau et les conditions de fonctionnement du composant de distribution de gaz de torche VAD dont vous avez besoin. Contactez notre équipe pour discuter des exigences ou demander un devis. Des données claires et complètes sont ce qui permet aux composants de distribution de gaz de torche VAD de remplacement de correspondre aux performances de l'assemblage d'origine, et des pratiques rigoureuses de dessin et d'inspection sont ce qui maintient ces performances stables tout au long de la vie de la torche.
Approfondissez vos connaissances avec des ressources supplémentaires
Pour en savoir plus sur les normes techniques qui sous-tendent la fabrication de composants de distribution de gaz de précision, consultez la norme de management de la qualité ISO 9001:2015 ou les codes et normes ASME pour l'usinage et les matériaux. Du côté de la métrologie, le matériau de référence du laboratoire de mesure physique du NIST sur la métrologie dimensionnelle fournit un contexte sur la façon dont les mesures dimensionnelles sont tracées aux normes nationales, ce qui soutient l'approche d'inspection décrite ici.
