
Знание
Компоненты газораспределения факела VAD: требования к чертежам и контролю
Окт
Компоненты газораспределения факела VAD определяют, как пары прекурсоров, топливо, кислород и газы-носители достигают зоны реакции. При аксиальном осаждении из паровой фазы небольшие отклонения в геометрии газовых колец, положении отверстий или уплотнительных поверхностях могут изменить форму пламени, нарушить симметрию осаждения сажи и в конечном итоге повлиять на качество заготовки. Поскольку эти детали работают при высокой температуре и периодически разбираются для очистки, они также изнашиваются способами, которые не всегда видны при плановом техническом обслуживании. В этой статье объясняется, что инженеры и службы технического обслуживания должны указывать на чертежах, и как проверять поступающие или восстановленные газовые кольца горелки VAD и связанные с ними прецизионные компоненты факела перед вводом в эксплуатацию.
Почему газораспределение VAD отличается от OVD и MCVD
VAD, OVD и MCVD используют различные геометрии осаждения и компоновки горелок. В VAD факел обычно направляет газы к вращающемуся затравочному стержню, пока заготовка растёт аксиально. В OVD осаждение происходит на вращающемся стержне-держателе в компоновке, подобной токарному станку. MCVD — это модифицированный процесс химического осаждения из паровой фазы на основе трубки, а не метод внешнего осаждения. Эти различия означают, что аппаратура газораспределения не является взаимозаменяемой между процессами.
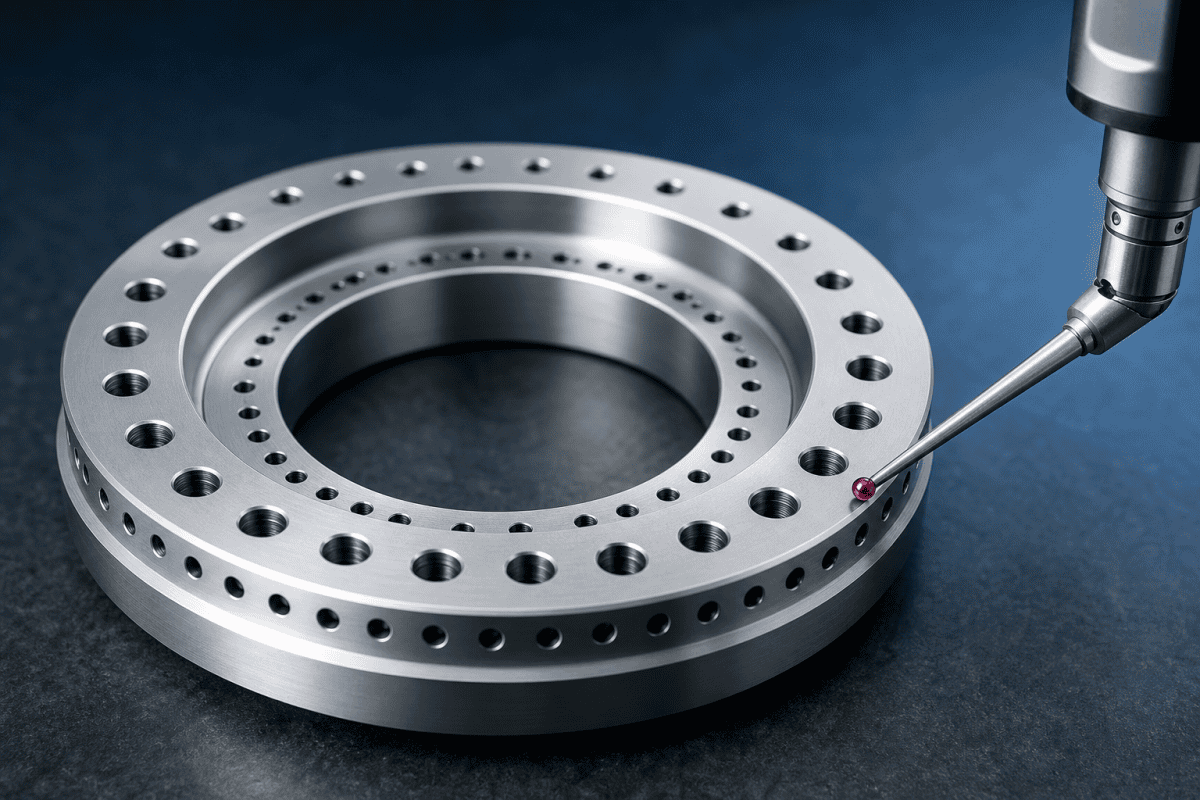
Для компонентов газораспределения факела VAD наиболее важные переменные обычно включают количество и расположение газовых каналов или колец, шаг отверстий, диаметр отверстий и угловой шаг. Соосность между внутренними и наружными кольцами столь же важна, поскольку она определяет, насколько симметричным становится пламя при выходе газов из торца факела. Плоскостность и чистота поверхности уплотнительных торцов контролируют, остаются ли каналы изолированными друг от друга. Монтажный интерфейс и элементы центрирования определяют, насколько повторяемо узел устанавливается в корпус факела. Выбор материала для термического и химического воздействия завершает список.
- Количество и расположение газовых каналов или колец
- Шаг отверстий, диаметр отверстий и угловой шаг
- Соосность между внутренними и наружными кольцами
- Плоскостность и чистота поверхности уплотнительных торцов
- Монтажный интерфейс и элементы центрирования
- Выбор материала для термического и химического воздействия
Расходные элементы факела осаждения, используемые в VAD, могут разделять общие принципы с деталей горелки для VAD-осаждения сердцевины, но чертёж всегда должен отражать фактический процесс. Не предполагайте, что набор колец или компоновка сопел одного процесса будет работать так же в другом. Технологи, которые рассматривают компоненты газораспределения факела VAD как универсальную аппаратуру, часто обнаруживают, что небольшие различия в геометрии дают измеримые различия в осаждении сажи. Аналогичная геометрия на токарном станке OVD может вести себя иначе, поскольку ориентация факела относительно растущего тела не одинакова, а тепловой профиль вокруг зоны осаждения следует собственной закономерности.
Ключевые размеры, определяемые на чертежах газораспределения факела VAD
Полезный чертёж делает больше, чем показывает габаритные размеры. Он должен определять элементы, которые контролируют поток газа, уплотнение и центрирование. Следующие категории являются обычными отправными точками для газовых колец горелки VAD и связанных с ними прецизионных компонентов факела.
Геометрия газовых отверстий
Диаметр отверстий, шаг и угловое положение влияют на распределение потока. Если отверстия заданы как группа, на чертеже должно быть указано, равномерно ли расположена группа, намеренно ли заблокированы или уменьшены какие-либо отверстия и какая база отсчёта определяет первое отверстие. На многокольцевых компонентах угловая зависимость между кольцами имеет значение, поскольку она влияет на взаимодействие газовых потоков вблизи торца факела. Для компонентов газораспределения факела VAD чертёж, в котором опущено угловое взаимное положение колец, фактически оставляет часть поля потока неопределённой.
Допуски на диаметр отверстий заслуживают отдельного указания, поскольку несколько сотых миллиметра могут изменить баланс между соседними каналами. Когда отверстия изготавливаются сверлением, развёртыванием или электроэрозионной обработкой, на чертеже должен быть указан разрешённый процесс или, по крайней мере, требование к чистоте обработки, исключающее методы, неспособные выдержать допуск. Чрезмерные заусенцы на выходах отверстий нарушают локальное поле потока, поэтому требования к удалению заусенцев должны быть на чертеже, а не в отдельном примечании, которое может быть упущено.
Соосность и радиальное биение
Соосность между газовыми кольцами и осью факела часто критична для симметрии пламени. Радиальное биение на уплотнительных торцах может вызывать утечки между каналами. На чертеже должно быть указано, какие элементы являются функциональными базами и какие допуски применяются. Где возможно, определяйте соосность относительно монтажного интерфейса, а не относительно произвольного наружного диаметра. Когда компоненты газораспределения факела VAD восстанавливаются или заменяются, соосность следует повторно проверять, а не предполагать по первоначальному протоколу контроля. Деталь, которая была очищена, перешлифована или отремонтирована, может сместить свою эффективную ось достаточно, чтобы изменить симметрию пламени, даже если отдельные элементы всё ещё измеряются в пределах допуска.
Уплотнительные поверхности и чистота поверхности
Компоненты газораспределения часто полагаются на уплотнения металл-металл, прокладки или эластомерные уплотнения. Для каждой уплотнительной поверхности должны быть указаны чистота поверхности, плоскостность и критерии допустимости царапин. Слишком шероховатая поверхность может пропускать газ; слишком гладкая поверхность может не удерживать прокладку должным образом или может быть повреждена при обращении. Правильная спецификация зависит от типа уплотнения и инженерных требований горелки.
Требования к уплотнительным поверхностям компонентов газораспределения VAD-горелки тесно связаны с общей сборкой горелки. Для смежного обсуждения размерных проверок перед сборкой см. Размерные и сборочные проверки при замене сопла VAD-горелки.
Материал и термическая обработка
Выбор материала зависит от функции компонента, температурного воздействия, химической среды и механических нагрузок. Обычные материалы для компонентов горелки могут включать нержавеющие стали, никелевые сплавы или другие жаропрочные сплавы. На чертеже должны быть указаны требуемое состояние материала, любая термообработка и любые ограничения на заменители. Не выбирайте материал только на основе общей категории продукта; проверяйте его по фактическим условиям эксплуатации и документации на оборудование.
Если покрытие используется для продления срока службы или снижения окисления, на чертеже должны быть указаны тип покрытия, диапазон толщины и области для маскирования. Неконтролируемая толщина покрытия на уплотнительных поверхностях изменяет геометрию собранного узла, поэтому маскирование и послеоперационная размерная верификация после нанесения покрытия должны быть включены в спецификацию.
Маркировка и прослеживаемость
Для записей технического обслуживания и качества полезно указать номер детали, ревизию и любые требуемые маркировки прослеживаемости. Если компонент будет очищаться или перерабатываться, маркировка должна оставаться читаемой, не мешая уплотнительным поверхностям. Прослеживаемость особенно ценна, когда компоненты газораспределения VAD-горелки переставляются между несколькими горелками или технологическими линиями.
Для более широкого обсуждения выбора материалов и обратного инжиниринга руководство по поставка горелок для OVD и VAD на заказ предоставляет дополнительный контекст. Обсуждение балансировки давления и динамики газовых потоков в многоканальных OVD/VAD-горелках объясняет, как геометрия каналов влияет на баланс между газовыми потоками, что, в свою очередь, определяет, как указывать эти каналы на чертеже.
Требования к входному контролю компонентов газораспределения VAD
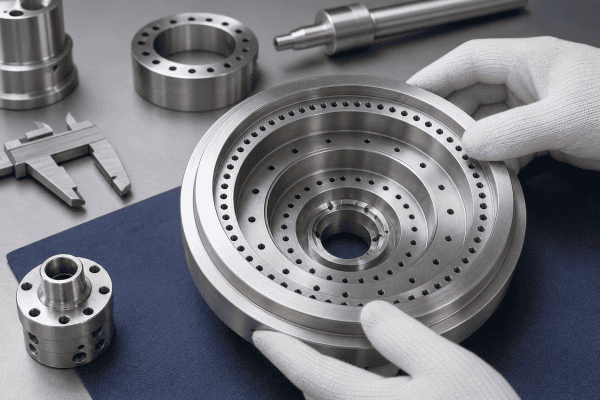
Инспекция должна подтвердить, что компонент соответствует чертежу и пригоден для эксплуатации. Точный план инспекции зависит от функции детали, но следующие проверки обычно актуальны для газовых колец VAD-горелки и аналогичных прецизионных компонентов горелок.
Проверка размеров
Measure the features that affect gas flow and sealing, not just the overall envelope. Critical dimensions typically include gas hole diameters and positions, ring diameters and concentricity, sealing face flatness and surface finish, mounting hole positions and thread quality, and overall length and interface dimensions.
- Gas hole diameters and positions
- Ring diameters and concentricity
- Sealing face flatness and surface finish
- Mounting hole positions and thread quality
- Overall length and interface dimensions
Where a coordinate measuring machine or optical comparator is available, use it to verify hole patterns and concentricity. For simple incoming checks, go/no-go gauges and pin gauges can confirm hole sizes and positions. Record actual values rather than pass/fail only, so that trends can be reviewed over time. Documenting actual values also builds a baseline for future replacement of VAD torch gas distribution components.
Threaded connections deserve attention because repeated disassembly can damage threads that still pass a visual check. Verify thread class, check for cross-threading, and confirm that thread depth meets the drawing. Where a torque specification exists, note it on the inspection record so that assembly follows the same target each time. Consistency in assembly torque is one of the less obvious factors that keeps sealing performance stable across maintenance cycles.
Визуальный контроль и контроль поверхности
Look for scratches, burrs, dents, corrosion, and embedded particles on sealing faces and gas passages. Burrs near gas holes can disturb flow. Debris left in internal channels can migrate during operation. If the component has been cleaned or reworked, verify that cleaning residues or abrasive media are not present. Visual inspection of incoming VAD torch gas distribution components should always be done under adequate lighting and, where necessary, with magnification.
Document the location of any surface anomalies on a sketch or photograph so that future inspections can compare the same area. A scratch that is cosmetically minor on an external surface can be a rejection criterion on a sealing face, so the inspection record should state which face was affected and how the finding relates to the drawing requirement.
Проверка давления и герметичности
Where the equipment documentation and site procedures allow, perform a leak check on sealed channels before installation. The method, pressure, and acceptable leak rate should come from the equipment manufacturer’s documentation or an approved internal procedure. Do not improvise pressure settings or use hazardous gases for inspection unless qualified personnel and proper equipment are available. For more details on manifold design and connection verification, see the guide to an OVD oxygen distribution manifold with custom machining and connection checks.
A leak check that is performed correctly also validates the sealing face condition and the assembly torque applied during the test. If a channel passes at one torque and fails at another, that result is useful information about sealing face flatness or gasket behavior rather than a simple pass or fail. Record the conditions under which the test was run so the result can be interpreted later.
Проверка документации
Confirm that the supplied component matches the approved drawing revision, material certificate, and any required inspection report. If the part is a replacement for an existing component, compare the new drawing against the removed part to confirm that no undocumented changes were made. Complete documentation records make it possible to trace performance issues back to specific batches of VAD torch gas distribution components.
For related inspection and maintenance logic, the case study on upgrading OVD torch consumables to titanium alloy for a global Tier-1 fiber manufacturer discusses wear patterns and lifespan considerations that can inform inspection intervals. For issues that appear after installation, such as soot clogging on burner faceplates, inspection findings should be compared with process data before concluding that the gas distribution component is the cause.
Типичные проблемы чертежей и контроля
Several recurring problems can make VAD torch gas distribution components difficult to source or verify.
Неполное определение баз
If the drawing does not clearly identify functional datums, a machinist may choose a different reference than the one used by the original equipment. This can shift hole positions or concentricity relative to the mounting interface. Specify datums that reflect how the part locates in the torch.
Отсутствие угловых зависимостей
On multi-ring components, the angular clocking between rings can affect gas mixing. If the drawing shows only individual hole positions without defining the relationship between rings, the assembled result may not match the intended flow pattern. Missing angular relationships are one of the most common reasons VAD torch gas distribution components perform differently from the original equipment even when nominal dimensions look correct.
Неоднозначность требований к чистоте поверхности
Specifying a single surface finish for all faces is rarely appropriate. Sealing faces, gas passage walls, and external surfaces have different requirements. Define finish by function and, where possible, by the seal type or flow requirement. When several VAD torch gas distribution components are machined from the same drawing, ambiguous finish calls can create inconsistent results between suppliers or production runs.
Замена материала без согласования
If a supplier proposes a substitute material, review it against temperature exposure, chemical compatibility, and mechanical properties. A material that works for one torch component may not be suitable for another. The key questions before custom machining VAD cladding burner components guide explains how process differences can affect component requirements.
Вопросы по закупке компонентов газораспределения факела VAD
When requesting a quotation or starting a custom manufacturing project, provide as much of the following information as possible:
- Approved drawing with revision number and datums
- Material specification, condition, and any heat treatment
- Требования к чистоте поверхности и плоскостности уплотнительных поверхностей
- Gas hole sizes, positions, and angular relationships
- Mounting interface dimensions and alignment features
- Quantity and whether the part is a one-time replacement or recurring need
- Any inspection report or material certificate required
- Operating conditions that affect material or coating selection
If a drawing is not available, a dimensional inspection of the removed component can support reverse engineering. For standard replacement components, the optical fiber equipment parts range may include related torch and deposition components, but compatibility must always be verified against drawings, dimensions, gas connections, materials, and application requirements. This is where custom VAD core deposition burner parts and OEM/ODM machining services can help convert measured data into a production drawing.
When several identical parts are needed across multiple torches, state the expected annual quantity and whether interchangeability between torches is required. A supplier who knows the parts will be rotated across lines can propose markings and inspection records that make rotation easier to manage. Where possible, include a representative sample or a drawing of the mating interface so the machinist can verify fit without making assumptions about the surrounding hardware.
Часто задаваемые вопросы
Можно ли использовать газовые кольца VAD в факеле OVD?
Not necessarily. VAD and OVD use different deposition geometries and torch arrangements. Even if the mounting interface appears similar, gas hole patterns, concentricity requirements, and thermal conditions may differ. Verify against the equipment documentation and the actual drawing before substitution.
Какая проверка наиболее важна для нового компонента газораспределения?
There is no single answer for every part. In general, verify the features that control gas flow and sealing: hole geometry, concentricity, and sealing face condition. The priority depends on the component’s function in the torch.
Как определить, что компонент газораспределения вызывает проблему осаждения?
Deposition problems can have multiple causes, including gas flow settings, precursor delivery, thermal conditions, and mechanical alignment. Inspecting the gas distribution component is one part of a broader troubleshooting process. Compare inspection findings with process data and equipment documentation before concluding that the component is the root cause.
Как часто следует проверять компоненты газораспределения факела VAD?
Inspection intervals depend on operating hours, cleaning cycles, and observed wear. Many teams inspect at each scheduled disassembly and record dimensional values so that gradual changes become visible before they cause deposition problems. Trending the data is often more useful than a single pass or fail result.
Может ли OVDParts изготовить замену по образцу или чертежу?
OVDParts offers custom precision machining for optical fiber equipment components. Providing a drawing with defined datums, materials, and inspection requirements supports an accurate quotation. If only a sample is available, dimensional inspection can be used as a starting point for reverse engineering. Contact the team to discuss the specific component and requirements.
To move forward, prepare the drawing, dimensions, material specification, and operating conditions for the VAD torch gas distribution component you need. Contact our team to discuss the requirements or request a quotation. Clear, complete inputs are what allow replacement VAD torch gas distribution components to match the performance of the original assembly, and careful drawing and inspection practices are what keep that performance stable over the life of the torch.
Расширьте свои знания с помощью дополнительных ресурсов
For further reading on the technical standards that underpin precision gas distribution component manufacturing, consult the ISO 9001:2015 quality management standard or the ASME codes and standards for machining and materials. On the metrology side, the NIST physical measurement laboratory reference material on dimensional metrology provides background on how dimensional measurements are traced to national standards, which supports the inspection approach described here.
