
Знание
Компоненты горелки для нанесения оболочки VAD: ключевые вопросы перед изготовлением на заказ
Окт
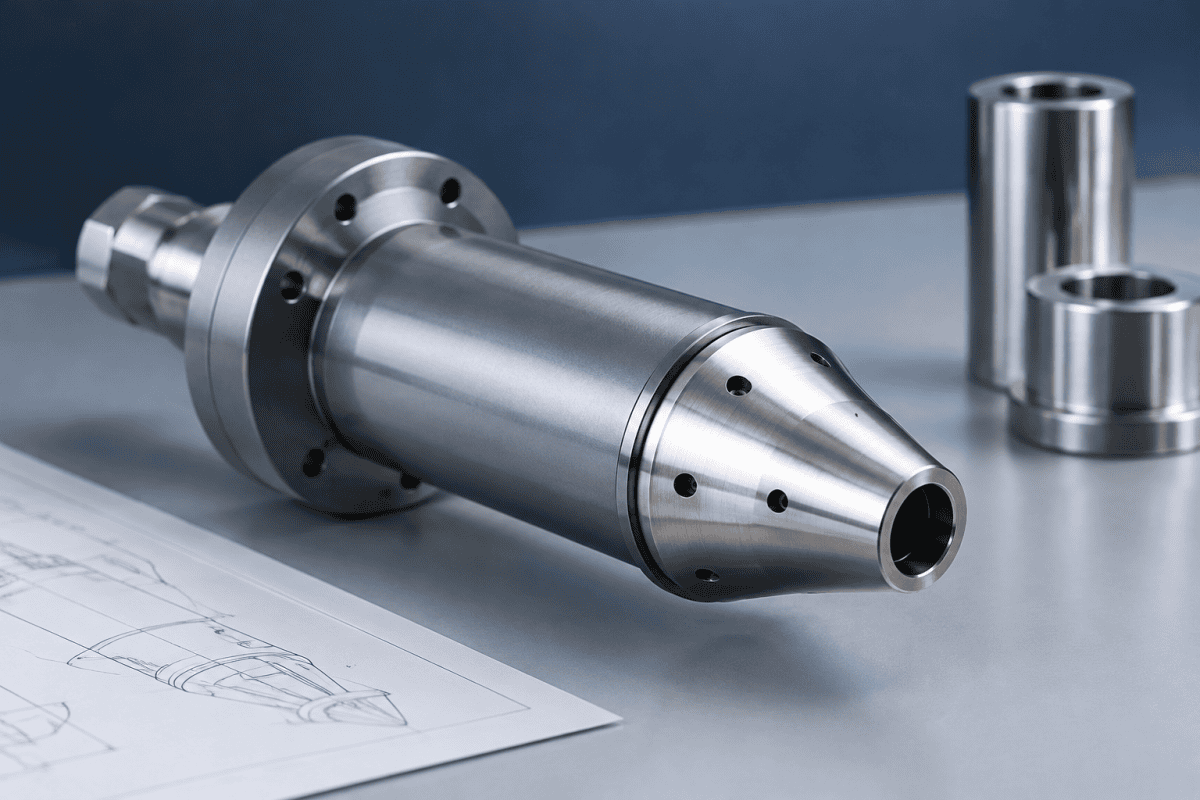
Заказ компонентов горелки для VAD-наплавки по индивидуальной механической обработке — это решение, которое фиксирует поведение производства на месяцы вперёд. Горелка для наплавки занимает ответственную позицию в процессе VAD: она осаждает большие объёмы кремнезёмной сажи на вращающийся затравочный стержень, и её геометрия и распределение газа напрямую влияют на эффективность осаждения, постоянство диаметра заготовки и полезную длину конечной заготовки. В отличие от готовой замены, горелка для VAD-наплавки, изготовленная по индивидуальному заказу, должна определяться процессом, которому она служит, а не только размерами заменяемой детали. В этой статье рассматриваются ключевые вопросы, на которые инженеры и закупочные команды должны ответить перед выпуском чертежа для индивидуальной механической обработки горелки осаждения.
Почему компоненты горелки для VAD-наплавки не взаимозаменяемы с другими горелками
VAD (осевое осаждение из паровой фазы) формирует пористую сажевую заготовку путём осевого осаждения материала на вращающийся целевой стержень, при этом горелка для наплавки обычно positioned для подачи высокопроизводительного сажевого потока на большую площадь. Это иная задача, чем у горелки OVD, которая наращивает слои на внешней поверхности затравки, и она сильно отличается от горелки MCVD, которая нагревает внешнюю сторону подложечной трубки для инициирования реакции внутри трубки. Стадия наплавки в VAD обычно составляет наибольшую долю осаждённого объёма, поэтому небольшие потери эффективности горелки для наплавки усиливаются по всей заготовке.
Из-за этих различий не следует предполагать, что горелка, хорошо работающая в позиции OVD или MCVD, будет хорошо работать в позиции VAD-наплавки. Количество газовых каналов, геометрия выходных отверстий, конструкция лицевой панели, решения по охлаждению и монтажные интерфейсы — всё это отражает процесс, для которого они были разработаны. Перед индивидуальной механической обработкой первый вопрос — не “какие размеры мы копируем?”, а “что эта горелка фактически должна делать на стадии VAD-наплавки?”
Отраслевые справочные материалы, такие как ресурсы Corning Glass Age по разработке оптического волокна могут помочь понять, как конструкция горелки развивалась вместе с процессами изготовления заготовок, что является полезным контекстом при проверке внутренних унаследованных чертежей.
Определите требования процесса до геометрии
Механическая обработка горелки выполняется быстро по сравнению с диагностикой причин её неудовлетворительной работы. Правильное определение требований на начальном этапе снижает риск второй итерации. Следующие исходные данные стоит задокументировать до начала любых работ по чертежу.
Скорость осаждения и картина сажевого потока
Какую скорость осаждения должна поддерживать горелка для наплавки и насколько однородным должен быть сажевый поток по целевой поверхности? Горелка для наплавки, создающая узкий высокоскоростной поток, может быстро наращивать толщину в одной зоне, оставляя края недостаточно осаждёнными. Более широкий, более диффузный рисунок улучшает покрытие, но может снизить эффективность захвата. Массив сопел, размеры отверстий и шаг каналов — всё это следует из этого решения, поэтому его следует зафиксировать до определения геометрии.
Газовые каналы и химический состав
Сколько отдельных каналов для газа и пара требуется горелке? Компоненты горелки для VAD-наплавки обычно работают с топливным газом, кислородом или окислителем и испарённым прекурсором, подаваемым из отдельной системы доставки, а также, возможно, с каналом экранирования или продувки. Каждый канал требует собственного внутреннего пути, входного фитинга и уплотнительного решения. Количество каналов влияет на внутреннюю компоновку, толщину стенок и последовательность механической обработки — и это один из наиболее распространённых источников переделок, когда оно не зафиксировано на раннем этапе.
Монтаж и выравнивание
Как горелка позиционируется в токарном станке VAD или станции осаждения? Угловое выравнивание относительно целевого стержня, расстояние отступа и повторяемость монтажного интерфейса — всё это влияет на то, куда фактически попадает сажа. Если горелка снимается и устанавливается обратно во время технического обслуживания, конструкция крепления должна позволять ей возвращаться в то же положение без повторного измерения выравнивания. Это вопрос интерфейса в той же мере, что и вопрос механической обработки.
Выбор материала — это инженерное решение, а не выбор по умолчанию
Выбор материала для компонентов горелки для VAD-наплавки зависит от функции конкретной детали: лицевая панель, вставка сопла, корпус, охлаждающая рубашка или монтажный фланец. Каждая из них подвергается различному сочетанию температуры, термического циклирования, газовой химии и механической нагрузки.
Ключевые факторы, которые следует взвесить, включают:
- Тепловое воздействие и циклирование. Лицевая панель и наконечники сопел находятся ближе всего к зоне реакции и испытывают наиболее резкие градиенты. Материалы с хорошей теплопроводностью помогают отводить тепло в охлаждающий контур, а материалы с низким тепловым расширением уменьшают деформацию при нагреве и охлаждении горелки между циклами.
- Химическая среда. Пары прекурсоров, галогенсодержащие соединения и продукты сгорания могут воздействовать на некоторые сплавы при повышенной температуре. Материал должен быть совместим с фактической химией, с которой контактирует горелка, а не только с газами, перечисленными в общем технологическом листе.
- Обрабатываемость и точность элементов. Малые отверстия, мелкие каналы и тонкие уплотнительные поверхности требуют материала, способного выдерживать допуск без чрезмерного износа инструмента или повреждения поверхности. Труднообрабатываемые материалы могут увеличить стоимость и сроки поставки в большей степени, чем предполагает цена исходной заготовки.
- Гальваническая и уплотнительная совместимость. Смешанные материалы в одной сборке могут создавать риски коррозии и дифференциального расширения в соединениях. Материалы уплотнений и фитингов также должны соответствовать рабочей температуре и химическому составу.
Алюминий, например, подходит для некоторых корпусов горелок и структурных деталей, где важны вес и теплопроводность, но его температурные ограничения делают его непригодным для самых горячих внутренних поверхностей. Именно поэтому пригодность материала всегда следует представлять как функцию роли компонента, а не применять как универсальный выбор для всей горелки. Для структурированного взгляда на то, как решения по материалу и геометрии взаимодействуют в конструкции горелки, руководство по закупке custom burner, материалам и обратному инжинирингу является полезным справочником для инженеров-технологов по преформам.
Для сравнительного обзора того, как схемы каналов и геометрия выходных отверстий различаются между технологическими семействами, сравнение сопел горелок OVD, VAD и MCVD является практическим дополнением к вопросам ниже.
Вопросы, на которые следует ответить относительно существующего компонента
Большинство проектов по изготовлению custom VAD torch parts начинаются с существующей горелки, либо потому что она изношена, устарела или больше не поставляется. Обратный инжиниринг — это законный путь, но он требует большего, чем просто измерение детали.
Каков режим отказа?
Если горелка заменяется из-за проблемы с производительностью, эту проблему необходимо охарактеризовать. Накопление сажи на лицевой пластине, деформация после термических циклов, эрозия на выходных отверстиях сопел и закупорка внутренних каналов — каждый из этих факторов указывает на разные приоритеты корректировки. Копирование изношенной детали без понимания характера её износа рискует воспроизвести тот же отказ. Статьи о предотвращении засорения сажей лицевых пластин горелок и об обслуживании и сроке службы горелок рассматривают эти механизмы более подробно и могут помочь в интерпретации результатов inspection.
Можно ли доверять чертежу?
Оригинальные чертежи могут быть устаревшими, неполными или отражать редакцию конструкции, которая никогда не документировалась. Где возможно, проверяйте предоставленные размеры по физической детали и по требованиям процесса. Расхождения между чертежом, измеренной деталью и предполагаемой функцией должны быть устранены до механической обработки, а не после.
Какие элементы являются функциональными, а какие — второстепенными?
Не каждый размер на изношенной детали имеет одинаковое значение. Критические элементы обычно включают диаметры и шаг отверстий, поперечные сечения каналов, плоскостность лицевой пластины, уплотнительные поверхности и установочные базы. Косметические элементы, внешние контуры и нефункциональные радиусы часто можно скорректировать для технологичности без влияния на производительность. Разделение критических и некритических размеров даёт механическому цеху возможность изготовить надёжную деталь вместо ненужно сложной.
Точки контроля и верификации, которые следует указать
При передаче компонентов горелки VAD cladding на механическую обработку план inspection должен соответствовать элементам, влияющим на осаждение. Рассмотрите возможность указания:
- Допуски на диаметр и положение отверстий с определённым методом измерения.
- Faceplate flatness and surface finish, since these affect flow uniformity at the exit.
- Channel-to-channel alignment and concentricity where gas streams must converge.
- Sealing surface finish and flatness at gas inlets and joints.
- Mounting datum verification, so the part locates correctly in the deposition station.
- Pressure or leak testing of internal channels before acceptance, using a procedure agreed with the supplier.
For multi-channel burners, the relationship between channels matters as much as each channel individually. If internal paths are not balanced, gas distribution can shift across the faceplate and alter the soot pattern. Specifying balance at the drawing stage is cheaper than correcting it on the lathe, and it belongs alongside the dimensional tolerances in the acceptance criteria.
Детали конструкции газовых каналов, определяющие стоимость механической обработки
Beyond the number of channels, the internal geometry of each path has a direct effect on how the burner is manufactured and how it performs. VAD cladding burner components with long, small-diameter drilled passages are harder to clean and inspect than parts with milled channels and removable covers. Where the process allows, designing for access during cleaning can extend service life and reduce the risk of hidden blockage.
Channel transitions deserve particular attention. Abrupt steps, sharp internal corners, and mismatched cross-sections at joints create turbulence and dead zones where precursor can accumulate. Smooth transitions and generous radii are usually easier to machine consistently and behave more predictably in service. If a legacy drawing shows a sharp transition that is difficult to reproduce, it is worth asking whether the feature is functional or simply an artifact of the original manufacturing method.
Sealing strategy is another decision point. Metal-to-metal seals, elastomer seals, and gasketed joints each have different temperature limits and reusability characteristics. For VAD cladding burner components that see repeated thermal cycling, the seal type affects both maintenance intervals and the risk of leakage at high temperature. This choice should be made alongside the material selection, not after the drawing is released.
Контрольный список по закупкам и коммуникации
A complete inquiry package shortens quoting and reduces the chance of a mismatched part. Before contacting a supplier, assemble the following:
- Component function and position in the VAD cladding stage.
- Available drawings, models, or the physical sample part.
- Measured critical dimensions with tolerances, noting which are functional.
- Material requirements by component area, with operating conditions noted.
- Gas channel list, inlet fitting types, and connection details.
- Mounting interface dimensions and alignment requirements.
- Known failure history and any performance targets for the replacement.
- Quantity and any documentation or traceability requirements.
If some of these inputs are unavailable, say so. A supplier who understands that a dimension is estimated rather than verified can flag risk areas and propose a verification step. The optical fiber equipment sourcing FAQ addresses several common questions about drawings, samples, and non-standard parts.
Согласование подхода к механической обработке с горелкой
Custom deposition burner machining is not a single operation. It typically combines turning for bodies and nozzles, milling for channels and mounting features, drilling or EDM for small orifices, and precision finishing for sealing and flow surfaces. The sequence matters: internal channels usually need to be formed and cleaned before final assembly, and heat treatment or stress relief, where required, must be planned so it does not distort finished tolerances.
Where multi-channel bodies are involved, the way those channels are stacked, sealed, and machined has its own set of constraints. A review of the approach to machining multi-channel burner bodies can help clarify what is practical before the design is frozen.
For complex or obsolete burners, a supplier with experience in drawing-based production and sample-based reverse engineering can propose a manufacturable geometry rather than an exact but impractical copy. Reviewing the range of burner head replacement and gas connection checks is a reasonable step once the requirements above are documented.
It is also worth agreeing on how replacement VAD cladding burner components will be installed. Dimensional checks at the mounting interface, nozzle-to-faceplate fit, and gas inlet orientation should be part of the handover so the part can be brought into service without a second round of machining.
Сколько запасных частей следует держать?
Spare-part strategy affects both uptime and the economics of custom machining. VAD cladding burner components that wear predictably can be managed with a scheduled replacement interval, but components that fail unpredictably may justify holding a complete spare burner rather than individual parts. The right answer depends on lead time, the cost of a deposition interruption, and whether the failure mode can be detected during routine inspection.
For custom parts, it is worth discussing whether a small first batch and a follow-up production run is more practical than a single large order. A first article can be inspected and run in production before committing to a full quantity, which reduces the risk of discovering a dimensional or performance issue after a large lot has been completed. This approach also gives the supplier feedback that can be applied to later parts.
Documentation should be part of the spare-parts plan as well. Keeping the final as-built drawing, inspection records, and material certificates with the spare parts makes it much easier to reorder VAD cladding burner components years later, even if the original supplier contact has changed. Where a part is reverse engineered, the measurement report and the agreed specification become the reference document for future orders.
Часто задаваемые вопросы
Можно ли напрямую скопировать компоненты горелки для VAD-наплавки с изношенного образца?
Measurement is a starting point, not a specification. Wear, distortion, and deposits can make the sample differ from the original design. Critical features should be measured on clean, stable surfaces and reconciled with the process requirements and any available drawings before machining.
Должны ли все компоненты VAD-горелки изготавливаться из одного материала?
No. Faceplates, nozzle inserts, bodies, and cooling components see different temperatures, chemistries, and loads. Material should be selected per component function, and where a mixed-material assembly is used, expansion and galvanic compatibility at joints should be reviewed.
Какова наиболее распространённая причина неудачной первой итерации горелки?
Undefined requirements. When channel count, deposition pattern, mounting alignment, or critical tolerances are left ambiguous, the shop must guess, and the resulting part may not match the process. Freezing these inputs before machining is the most effective way to avoid rework.
Требуют ли компоненты горелки для VAD-наплавки проверки на утечку или расход?
For burners with internal gas channels, some form of pressure or leak verification before acceptance is generally advisable. The specific method, pressure, and acceptance criteria should be agreed with the supplier and based on the equipment documentation and the site’s safety procedures.
Следующий шаг
The most useful preparation for a VAD cladding burner project is a clear, written statement of requirements: what the burner must do, which dimensions are functional, which materials suit each area, and how the part will be inspected. Teams that document these points before issuing a drawing usually find that VAD cladding burner components are easier to quote, faster to machine, and more predictable in service.
If you have drawings, a worn sample, critical dimensions, or operating conditions to share, contact our team to discuss the component and request a quotation.
