
Знание
Корпуса горелок для OVD на заказ: механическая обработка многоканальных компонентов
Окт
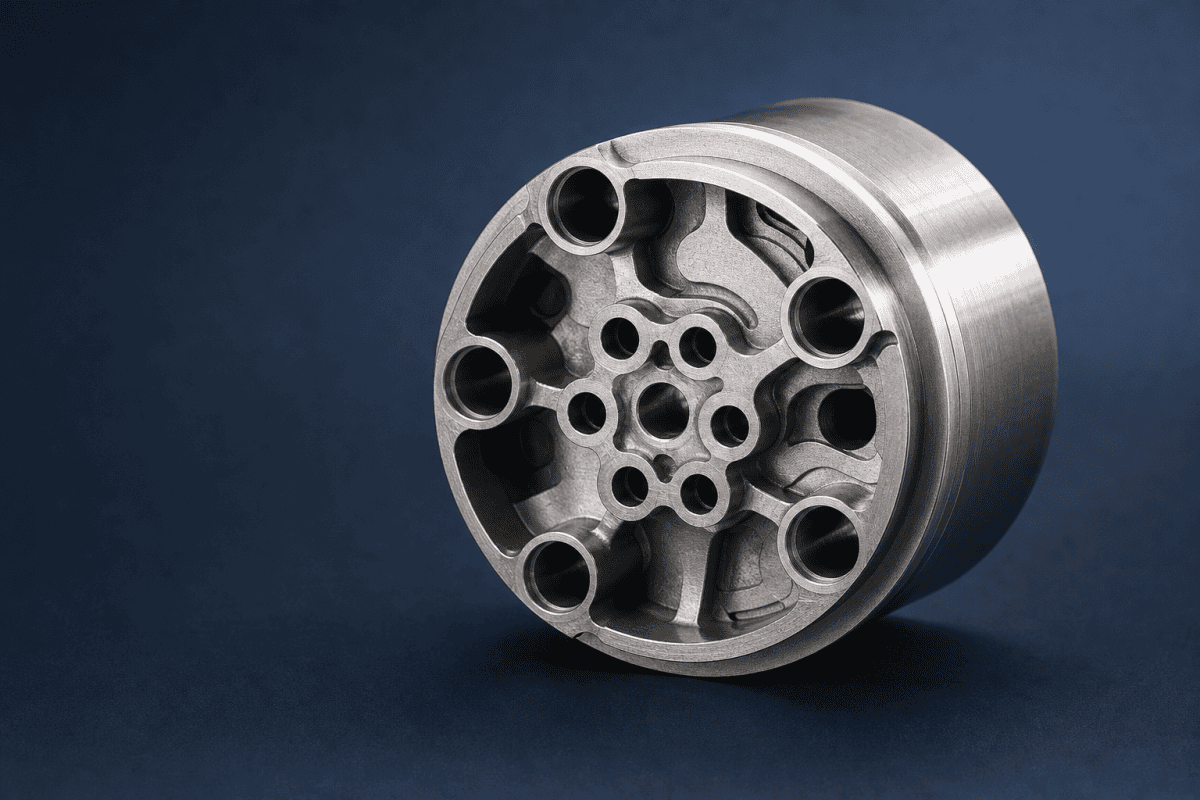
Когда линия осаждения OVD начинает дрейфовать по равномерности сажи, форме пламени или воспроизводимости от запуска к запуску, корпус горелки часто оказывается последним компонентом, который вызывает вопросы, и первым, который должен их вызывать. Корпус горелки для OVD на заказ находится в центре процесса осаждения: он удерживает матрицу сопел, дозирует газовые каналы и определяет, как потоки топлива, кислорода и легирующей добавки выходят из торцевой поверхности горелки. Поскольку производители редко публикуют чертежи корпусов или предлагают сменные запчасти для старых систем осаждения, многие команды по производству заготовок в итоге заказывают механическую обработку многоканальных горелок у специалиста, а не у производителя оригинального оборудования.
В этой статье объясняется, что делает механическую обработку корпусов горелок для OVD на заказ сложной, какие особенности определяют производительность и как подготовить спецификацию, которую механический цех сможет точно оценить.
Что на самом деле делает корпус горелки для OVD на заказ
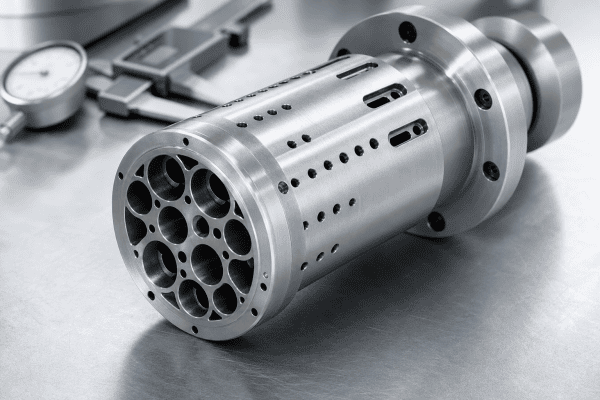
В наружном парофазном осаждении корпус горелки для OVD на заказ является структурным и гидравлическим узлом горелки. Он принимает газ из распределительного коллектора, направляет каждый поток в свой собственный канал и позиционирует каждое сопло на определённом расстоянии и под определённым углом относительно целевого стержня. Типичный многоканальный корпус выполняет несколько задач одновременно:
- Механическое позиционирование сопловой пластины или отдельных сопел с контролируемой соосностью и угловой ориентацией
- Разделение реактивных или несовместимых газовых потоков до их достижения пламени
- Поддержание геометрии внутренних каналов, обеспечивающей баланс потока по всем каналам
- Обеспечение монтажных элементов для воспроизводимого позиционирования горелки относительно токарного станка или станции осаждения
- Отвод тепла от торцевой пластины, чтобы термическое расширение не искажало форму пламени
Поскольку эти функции взаимосвязаны, корпуса горелок для OVD на заказ нельзя оценивать как простой кронштейн. Небольшие изменения диаметра канала, чистоты поверхности или симметрии между каналами проявляются как изменения формы пламени и распределения сажи. Именно эта чувствительность является причиной того, что точность сопел горелки напрямую влияет на выход заготовок, и та же логика применима на уровень выше — к корпусу, который подаёт газ в сопла.
Конструктивные особенности, определяющие корпус горелки для OVD на заказ
Количество и компоновка каналов
Многоканальные горелки обычно разделяют поток топлива, поток кислорода или окислителя, поток носителя или легирующей добавки, а иногда и поток экранирующего или продувочного газа. Компоновка корпуса определяет, проходят ли эти каналы как концентрические кольца, параллельные просверленные отверстия или их комбинация. Каждая схема предъявляет разные требования к механическому цеху: концентрические кольцевые каналы требуют точной расточки и контроля толщины стенок, тогда как просверленные параллельные каналы требуют жёсткого допуска на положение и согласованной глубины, чтобы сопротивление потоку было одинаковым по всей матрице.
Уплотнительные поверхности и газовые соединения
Пути утечки между каналами являются распространённым источником нестабильности процесса. Корпуса горелок для OVD на заказ, заслуживающие надлежащего коммерческого предложения, определяют метод уплотнения на каждом интерфейсе: металл-металл, эластомерные уплотнения или сварные и паяные соединения. Цех должен знать, какие поверхности должны быть газонепроницаемыми, какая скорость утечки допустима и как корпус будет испытан под давлением или гелием перед отгрузкой. Расплывчатые требования к уплотнению — одна из главных причин, по которым коммерческие предложения возвращаются с широкими диапазонами допусков.
Термоменеджмент
Торцевая часть корпуса горелки подвергается постоянному нагреву. Эти компоненты часто проектируются с охлаждающими каналами, термическими разрывами или секциями с высокой теплопроводностью для ограничения деформации. Именно здесь выбор материала и геометрия должны рассматриваться вместе, а не по отдельности.
Выбор материала — это инженерное решение, а не выбор по умолчанию
Не существует единственно правильного материала для корпуса горелки. Пригодность зависит от функции компонента, температуры в рабочих условиях, газов и любой увлечённой технологической химии, с которыми он контактирует, а также механических нагрузок от монтажа и термоциклирования.
Типичные кандидаты для корпусов горелок для OVD на заказ включают аустенитные нержавеющие стали, никелевые сплавы и медные сплавы, где теплопроводность важнее высокотемпературной прочности. Алюминий встречается в некоторых запасных частях горелок для OVD, но более низкая температура плавления и поведение при термическом расширении алюминия делают его пригодным только там, где инженерные требования действительно это подтверждают, а не в качестве универсальной замены.
Практические вопросы выбора, которые необходимо решить до начала механической обработки:
- Какова максимальная продолжительная и пиковая температура на торцевой пластине и на монтажном фланце?
- Какие газы или пары контактируют с корпусом, и атакует ли какой-либо из них рассматриваемый сплав при рабочей температуре?
- Нужна ли теплопроводность для защиты торцевой пластины, или низкое расширение важнее для размерной стабильности?
- Должен ли материал быть свариваемым, паяемым или совместимым с определённой обработкой поверхности?
- Существуют ли требования к чистоте каналов, омываемых газом?
Для более глубокого рассмотрения того, как эти компромиссы проявляются в различных семействах горелок, руководство по поиску и обратному инжинирингу горелок для OVD и VAD подробно описывает материаловедение. Общие рекомендации по поведению сплавов при повышенных температурах также задокументированы исследованиями измерений материалов NIST.
Проблемы механической обработки многоканальных корпусов горелок
Многоканальная механообработка сложна по причинам структурного, а не экзотического характера. Тонкие стенки между смежными каналами ограничивают силы резания и давление инструмента. Глубокие отверстия малого диаметра требуют инструмента с большим вылетом, который может отклоняться. Для кастомного корпуса OVD-горелки план механообработки имеет такое же значение, как и станок.
Концентрические каналы требуют, чтобы операции растачивания имели общую базу, чтобы готовый кастомный корпус OVD-горелки сохранял свою осевую линию от фланца до лицевой плиты. И каждая операция должна сохранять плоскостность и чистоту уплотнительных поверхностей, которые могут располагаться более чем в одной плоскости.
На практике работоспособная последовательность изготовления многоканального корпуса горелки обычно включает:
- Черновая обработка с припуском на последующую обработку, затем снятие напряжений, когда это оправдано материалом и геометрией
- Получистовая расточка основных каналов от единой установочной базы для обеспечения соосности
- Чистовая обработка уплотнительных поверхностей и элементов седла сопла с межоперационным контролем положения и перпендикулярности
- Удаление заусенцев и очистка внутренних полостей для удаления стружки и остатков резания из газовых трактов
- Испытание давлением или на герметичность раздельных каналов, затем проверка размеров по чертежу
Обратите внимание, что на втором этапе многие недорогие предложения тихо экономят на качестве. Если цех переустанавливает заготовку между расточками, соосность каналов может сместиться, и полученная горелка может работать приемлемо на испытательном стенде, но давать асимметричное пламя в производстве. Последствия этой асимметрии подробно рассмотрены в дрейфа профиля показателя преломления и концентричности горелки.
Контрольный список спецификаций для запроса коммерческого предложения
Корпуса горелок для OVD на заказ редко бывают каталожными позициями, а это значит, что качество предложения почти полностью зависит от качества предоставленной вами спецификации. Комплект чертежей, обеспечивающий точное предложение, обычно включает:
- Полностью размерный чертеж или полную 3D-модель с допусками на все критические элементы
- Схема каналов: количество, функция, номинальный проход и любые требования по балансировке потоков
- Спецификация материала с состоянием и любой термообработкой
- Требования к чистоте поверхности уплотнительных поверхностей и газоомываемых каналов
- Метод уплотнения и критерии приемки при испытании на герметичность
- Размеры монтажного интерфейса, включая способ базирования корпуса относительно держателя горелки
- Рабочие условия, которые корпус должен выдерживать, указанные в виде диапазона, а не одной точки
Если оригинальный чертеж больше не существует, физический образец часто можно измерить и реверс-инжинирить в технологичный чертеж. Это обычный путь для устаревшего оборудования осаждения. Когда доступен только образец, ожидайте, что цех спросит о допустимых отклонениях, поскольку некоторые изношенные элементы на образце могут отражать эксплуатационное повреждение, а не первоначальный замысел конструкции.
Входной контроль и проверка первых образцов
После получения корпуса входной контроль должен подтвердить элементы, влияющие на осаждение, а не только габаритные размеры. Полезные проверки включают биение осевой линии между монтажным фланцем и седлом сопла, положение каждого канала относительно базы, плоскостность уплотнительных поверхностей и результаты любого испытания на герметичность или давлением. Там, где корпус питает сопловую пластину, быстрое сравнение потоков по каналам может выявить частично заблокированный проход до того, как горелка отправится на операцию осаждения.
Не менее важно хранить протокол контроля вместе с деталью. Когда через месяцы происходит смещение процесса, наличие базовых размерных данных для установленного корпуса горелки для OVD на заказ превращает игру в угадайку в сравнение. Та же дисциплина применяется к расходным компонентам горелки; логика планового контроля и замены изложена в разделе часто задаваемых вопросов по оборудованию для заготовок и деталям горелок.
Типичные отказы и проблемы посадки, на которые следует обращать внимание
Когда недавно установленный корпус горелки для OVD на заказ работает хуже ожидаемого, причина не всегда в самом корпусе. Различайте возможные и подтвержденные причины, прежде чем запрашивать переделку:
- Загрязнение каналов — загрязнение от обработки или остатки от обращения частично ограничивают проход. Проверьте сравнением потоков или бороскопическим контролем отдельных каналов.
- Несоответствие уплотнительного интерфейса — корпус герметичен на стенде, но течет в горячем состоянии. Проверьте, были ли уплотнительные элементы заданы для фактических тепловых условий.
- Ошибка совмещения на монтажном интерфейсе — пламя смещено от центра, несмотря на правильную геометрию корпуса горелки для OVD на заказ. Проверьте индикацией торца сопла относительно оси станка, а не только относительно фланца корпуса.
- Неправильный материал для условий работы — деформация или окисление появляются после короткого периода эксплуатации. Проверьте, сопоставив указанный сплав с фактической температурой и газовой средой.
Фиксация того, какие из этих причин вы действительно подтвердили, а какие остаются гипотезами, делает разговор с поставщиком гораздо более продуктивным, чем общий отчет о плохой работе.
Краткое замечание о философии назначения допусков
Не каждый размер корпуса горелки для OVD на заказ заслуживает одинакового допуска. Завышенные допуски увеличивают стоимость без улучшения стабильности осаждения, тогда как заниженные допуски на неправильный элемент могут сделать горелку непригодной. Как практическое правило, наиболее жестко нормируйте допуски на элементы, непосредственно контролирующие расход газа, целостность уплотнения и положение сопла, и ослабляйте допуски на размеры, влияющие только на посадку или внешний вид.
Также полезно указать, какую базу цех должен использовать для каждой группы элементов. Когда чертеж оставляет выбор базы открытым, два машиностроительных завода могут изготовить детали, каждая из которых по отдельности правильна, но они не будут взаимозаменяемы. Для корпусов горелок для OVD на заказ, которые будут воспроизводиться годами, дисциплина базирования — это то, что обеспечивает согласованность замен.
Требования к чистоте поверхности и качеству обработки
Чистота поверхности внутри газовых каналов влияет как на поведение потока, так и на удержание загрязнений. Слишком грубая чистота задерживает остатки и может медленно изменять сопротивление потоку; неоправданно тонкая чистота увеличивает время обработки и стоимость. Указывайте значения чистоты для уплотнительных поверхностей и газоомываемых каналов отдельно и укажите, требуется ли пассивация или другой этап очистки после обработки.
Проверка чистоты часто упускается из виду. Документированный регламент очистки и упаковки плюс финальная проверка потока предотвращают отказ корпуса, соответствовавшего всем размерным требованиям, при первом использовании из-за остаточных загрязнений.
Требования к механической обработке корпусов горелок для OVD на заказ
План обработки этих компонентов следует рассматривать как контролируемый процесс, а не разовую работу. Ключевые требования включают единую установочную базу для всех концентрических элементов, контролируемые параметры резания, когда толщина стенки падает ниже определенного порога, и межоперационный контроль на каждом переходе от черновой к чистовой обработке. Корпус горелки для OVD на заказ, обработанный по стабильной последовательности, будет гораздо лучше сохранять свою геометрию, чем изготовленный на разовой основе.
Также полезно указать, какие операции должны выполняться без повторного базирования между каналами, и заранее согласовать, как мастерская докажет выполнение этого требования. Когда кастомный корпус горелки OVD предназначен для повторного производства в нескольких сборках, документирование этой последовательности становится частью результата поставки, а не внутренним решением мастерской.
Проверка герметичности каналов перед отгрузкой
Каждый кастомный корпус горелки OVD должен покидать мастерскую с подтверждением того, что его каналы разделены и газонепроницаемы. Обычный подход — испытание на падение давления или гелиевая течеискание каждого изолированного прохода с регистрацией значений относительно согласованного предела. Если корпус включает сварные или паяные соединения, эта проверка должна выполняться после операции соединения, а не до неё.
Для кастомного корпуса горелки OVD, подающего в чувствительный процесс, документированное испытание на герметичность полезнее визуального осмотра. Храните запись вместе с деталью и ссылайтесь на неё при повторной установке корпуса или сравнении с заменой.
Часто задаваемые вопросы
Можно ли изготовить корпус горелки для OVD на заказ в качестве прямой замены существующей горелки?
Кастомные корпуса горелок OVD могут быть изготовлены под существующую деталь, но совместимость следует проверять по чертежам, размерам, газовым подключениям, материалам и конкретному применению, а не предполагать на основании ссылки на бренд или модель. Образец или чертёж — надёжная отправная точка.
Сколько каналов может поддерживать механически обработанный корпус горелки?
Фиксированного предела нет, но количество каналов ограничено доступным поперечным сечением, минимальной толщиной стенки между проходами и методом герметизации. Предоставление предлагаемой компоновки механическому цеху на раннем этапе покажет, является ли геометрия кастомного корпуса горелки OVD технологичной в соответствии с чертежом.
Какая информация ускоряет подготовку коммерческого предложения на корпус горелки?
Чертёж с размерами или 3D-модель, схема каналов, материал и термообработка, требования к герметизации и испытанию на герметичность, а также рабочие условия, которые деталь должна выдерживать. При отсутствии чертежей физический образец с примечаниями о допустимых отклонениях — следующий лучший исходный материал.
Должен ли материал корпуса точно соответствовать оригинальной детали?
Не обязательно. Важно то, что выбранный материал соответствует температурным, химическим и механическим требованиям применения. Эквивалентный или улучшенный сплав может быть уместен, если инженерное обоснование документировано.
Следующий шаг
Если вы заменяете снятый с производства корпус горелки, квалифицируете второго поставщика или разрабатываете новую многоканальную компоновку горелки, самый быстрый путь к пригодному для использования предложению — полный комплект спецификации. Отправьте ваши чертежи, размеры образца, схему каналов, требования к материалам и рабочие условия, чтобы обсудить требования к вашему компоненту с командой OVDParts, и проверка технологичности ваших кастомных корпусов горелок OVD может начаться с реальных данных, а не с предположений.
