
Connaissances
Composants de distribution de gaz de torche VAD : Exigences de dessin et d'inspection
FAQ
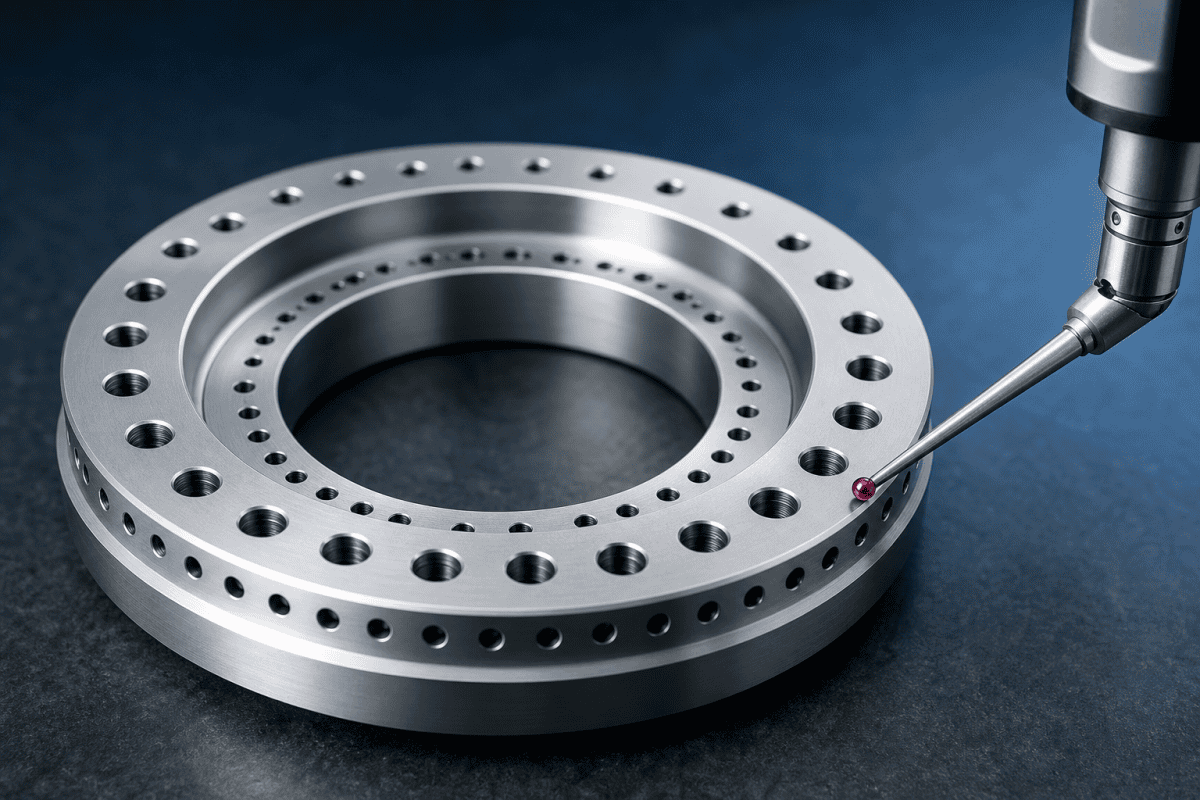
Les composants de distribution de gaz de torche VAD déterminent comment les vapeurs de précurseur, le combustible, l'oxygène et les gaz porteurs atteignent la zone de réaction. Dans le dépôt axial en phase vapeur, de faibles écarts dans la géométrie des anneaux de gaz, la position des trous ou les surfaces d'étanchéité peuvent modifier la forme de la flamme, altérer la symétrie du dépôt de suie et finalement affecter la qualité de la préforme. Comme ces pièces fonctionnent à haute température et sont périodiquement démontées pour nettoyage, elles s'usent également de manières qui ne sont pas toujours visibles lors de la maintenance de routine. Cet article explique ce que les ingénieurs et les équipes de maintenance doivent spécifier sur les plans et comment inspecter les anneaux de gaz de brûleur VAD et les composants de torche de précision associés, neufs ou retouchés, avant leur mise en service.
Pourquoi la distribution de gaz VAD diffère de l'OVD et du MCVD
Le VAD, l'OVD et le MCVD utilisent des géométries de dépôt et des configurations de brûleur différentes. Dans le VAD, la torche dirige généralement les gaz vers une tige germe rotative tandis que la préforme croît axialement. Dans l'OVD, le dépôt se produit sur une tige support rotative dans une configuration de type tour. Le MCVD est un procédé de dépôt chimique en phase vapeur modifié basé sur un tube plutôt qu'une méthode de dépôt externe. Ces différences signifient que le matériel de distribution de gaz n'est pas interchangeable entre les procédés.
Pour les composants de distribution de gaz de torche VAD, les variables qui comptent le plus incluent généralement le nombre et l'arrangement des canaux ou anneaux de gaz, le pas des trous, le diamètre des trous et l'espacement angulaire. La concentricité entre les anneaux intérieur et extérieur est tout aussi importante car elle régit la symétrie de la flamme lorsque les gaz quittent la face de la torche. La planéité et l'état de surface des faces d'étanchéité déterminent si les canaux restent isolés les uns des autres. L'interface de montage et les caractéristiques d'alignement déterminent la répétabilité de l'assemblage dans le corps de la torche. La sélection des matériaux pour l'exposition thermique et chimique complète la liste.
- Nombre et arrangement des canaux ou anneaux de gaz
- Pas des trous, diamètre des trous et espacement angulaire
- Concentricité entre les anneaux intérieur et extérieur
- Planéité et état de surface des faces d'étanchéité
- Interface de montage et caractéristiques d'alignement
- Sélection des matériaux pour l'exposition thermique et chimique
Les consommables de torche de dépôt utilisés en VAD peuvent partager des principes généraux avec Pièces de brûleur de dépôt de cœur VAD, mais le plan doit toujours refléter le procédé réel. Ne supposez pas qu'un ensemble d'anneaux ou un arrangement de buses d'un procédé fonctionnera de la même manière dans un autre. Les ingénieurs de procédé qui traitent les composants de distribution de gaz de torche VAD comme du matériel générique découvrent souvent que de petites différences de géométrie produisent des différences mesurables dans le dépôt de suie. Une géométrie similaire sur un tour OVD peut se comporter différemment car l'orientation de la torche par rapport au corps en croissance n'est pas la même, et le profil thermique autour de la zone de dépôt suit son propre schéma.
Dimensions clés à définir sur les plans de distribution de gaz de la torche VAD
Un plan utile fait plus que montrer les dimensions hors tout. Il doit définir les caractéristiques qui contrôlent le débit de gaz, l'étanchéité et l'alignement. Les catégories suivantes sont des points de départ courants pour les anneaux de gaz de brûleur VAD et les composants de torche de précision associés.
Géométrie des trous de gaz
Le diamètre des trous, le pas et la position angulaire affectent la distribution du débit. Si les trous sont spécifiés comme un motif, le plan doit indiquer si le motif est également espacé, si certains trous sont intentionnellement bouchés ou réduits, et quelle référence établit le premier trou. Sur les composants multi-anneaux, la relation angulaire entre les anneaux est importante car elle influence la manière dont les flux de gaz interagissent près de la face de la torche. Pour les composants de distribution de gaz de torche VAD, un plan qui omet le calage angulaire entre les anneaux laisse effectivement une partie du champ d'écoulement indéfinie.
Les tolérances de diamètre des trous méritent leur propre indication car quelques centièmes de millimètre peuvent modifier l'équilibre entre canaux adjacents. Lorsque les trous sont réalisés par perçage, alésage ou usinage par électroérosion, le plan doit indiquer le procédé autorisé ou au moins une exigence de finition qui exclut les méthodes incapables de tenir la tolérance. Les bavures excessives aux sorties des trous perturbent le champ d'écoulement local, donc les exigences d'ébavurage appartiennent au plan plutôt qu'à une note séparée qui pourrait être négligée.
Concentricité et faux rond
La concentricité entre les anneaux de gaz et l'axe de la torche est souvent critique pour la symétrie de la flamme. Le faux rond sur les faces d'étanchéité peut causer des fuites entre les canaux. Le plan doit spécifier quelles caractéristiques sont des références fonctionnelles et quelles tolérances s'appliquent. Dans la mesure du possible, définir la concentricité par rapport à l'interface de montage plutôt que par rapport à un diamètre extérieur arbitraire. Lorsque les composants de distribution de gaz de torche VAD sont retouchés ou remplacés, la concentricité doit être revérifiée plutôt que supposée à partir du dossier d'inspection d'origine. Une pièce qui a été nettoyée, resurfacée ou réparée peut décaler son axe effectif suffisamment pour modifier la symétrie de la flamme, même lorsque les caractéristiques individuelles mesurent encore dans la tolérance.
Surfaces d'étanchéité et état de surface
Les composants de distribution de gaz reposent souvent sur des joints métal-métal, des joints d'étanchéité ou des joints en élastomère. Les critères d'état de surface, de planéité et d'acceptation des rayures doivent être spécifiés pour chaque face d'étanchéité. Une surface trop rugueuse peut fuir ; une surface trop lisse peut ne pas retenir correctement un joint ou être endommagée lors de la manipulation. La spécification correcte dépend du type de joint et des exigences techniques du chalumeau.
Les exigences relatives aux faces d'étanchéité des composants de distribution de gaz pour chalumeau VAD sont étroitement liées à l'ensemble du brûleur. Pour une discussion connexe sur les contrôles dimensionnels avant assemblage, voir Contrôles dimensionnels et d'assemblage pour le remplacement de la buse de brûleur VAD.
Matériau et traitement thermique
La sélection des matériaux dépend de la fonction du composant, de l'exposition à la température, de l'environnement chimique et des charges mécaniques. Les matériaux courants pour les composants de chalumeau peuvent inclure des aciers inoxydables, des alliages de nickel ou d'autres alliages résistant à la chaleur. Le dessin doit indiquer l'état requis du matériau, tout traitement thermique et toute restriction sur les substituts. Ne sélectionnez pas un matériau en vous basant uniquement sur une catégorie générique de produit ; vérifiez-le par rapport aux conditions de fonctionnement réelles et à la documentation de l'équipement.
Lorsqu'un revêtement est utilisé pour prolonger la durée de vie ou réduire l'oxydation, le dessin doit spécifier le type de revêtement, la plage d'épaisseur et les zones à masquer. Une épaisseur de revêtement non contrôlée sur les faces d'étanchéité modifie la géométrie assemblée, de sorte que le masquage et la vérification dimensionnelle après revêtement doivent figurer dans la spécification.
Marquage et traçabilité
Pour la maintenance et les enregistrements qualité, il est utile de spécifier un numéro de pièce, une révision et tout marquage de traçabilité requis. Si le composant doit être nettoyé ou retravaillé, le marquage doit rester lisible sans interférer avec les surfaces d'étanchéité. La traçabilité est particulièrement précieuse lorsque les composants de distribution de gaz pour chalumeau VAD sont permutés entre plusieurs chalumeaux ou lignes de production.
Pour une discussion plus large sur la sélection des matériaux et l'ingénierie inverse, le guide sur l'approvisionnement en brûleurs OVD et VAD personnalisés fournit un contexte supplémentaire. La discussion sur l'équilibrage de pression et la dynamique des flux de gaz dans les chalumeaux OVD/VAD multicanaux explains how channel geometry affects the balance between gas streams, which in turn informs how you specify those channels on the drawing.
Exigences d'inspection pour les composants de distribution de gaz VAD à réception
Inspection should confirm that the component matches the drawing and is suitable for service. The exact inspection plan depends on the part’s function, but the following checks are commonly relevant for VAD burner gas rings and similar precision torch components.
Vérification dimensionnelle
Measure the features that affect gas flow and sealing, not just the overall envelope. Critical dimensions typically include gas hole diameters and positions, ring diameters and concentricity, sealing face flatness and surface finish, mounting hole positions and thread quality, and overall length and interface dimensions.
- Gas hole diameters and positions
- Ring diameters and concentricity
- Sealing face flatness and surface finish
- Mounting hole positions and thread quality
- Overall length and interface dimensions
Where a coordinate measuring machine or optical comparator is available, use it to verify hole patterns and concentricity. For simple incoming checks, go/no-go gauges and pin gauges can confirm hole sizes and positions. Record actual values rather than pass/fail only, so that trends can be reviewed over time. Documenting actual values also builds a baseline for future replacement of VAD torch gas distribution components.
Threaded connections deserve attention because repeated disassembly can damage threads that still pass a visual check. Verify thread class, check for cross-threading, and confirm that thread depth meets the drawing. Where a torque specification exists, note it on the inspection record so that assembly follows the same target each time. Consistency in assembly torque is one of the less obvious factors that keeps sealing performance stable across maintenance cycles.
Inspection visuelle et de surface
Look for scratches, burrs, dents, corrosion, and embedded particles on sealing faces and gas passages. Burrs near gas holes can disturb flow. Debris left in internal channels can migrate during operation. If the component has been cleaned or reworked, verify that cleaning residues or abrasive media are not present. Visual inspection of incoming VAD torch gas distribution components should always be done under adequate lighting and, where necessary, with magnification.
Document the location of any surface anomalies on a sketch or photograph so that future inspections can compare the same area. A scratch that is cosmetically minor on an external surface can be a rejection criterion on a sealing face, so the inspection record should state which face was affected and how the finding relates to the drawing requirement.
Contrôles de pression et d'étanchéité
Where the equipment documentation and site procedures allow, perform a leak check on sealed channels before installation. The method, pressure, and acceptable leak rate should come from the equipment manufacturer’s documentation or an approved internal procedure. Do not improvise pressure settings or use hazardous gases for inspection unless qualified personnel and proper equipment are available. For more details on manifold design and connection verification, see the guide to an OVD oxygen distribution manifold with custom machining and connection checks.
A leak check that is performed correctly also validates the sealing face condition and the assembly torque applied during the test. If a channel passes at one torque and fails at another, that result is useful information about sealing face flatness or gasket behavior rather than a simple pass or fail. Record the conditions under which the test was run so the result can be interpreted later.
Revue documentaire
Confirm that the supplied component matches the approved drawing revision, material certificate, and any required inspection report. If the part is a replacement for an existing component, compare the new drawing against the removed part to confirm that no undocumented changes were made. Complete documentation records make it possible to trace performance issues back to specific batches of VAD torch gas distribution components.
For related inspection and maintenance logic, the case study on upgrading OVD torch consumables to titanium alloy for a global Tier-1 fiber manufacturer discusses wear patterns and lifespan considerations that can inform inspection intervals. For issues that appear after installation, such as soot clogging on burner faceplates, inspection findings should be compared with process data before concluding that the gas distribution component is the cause.
Problèmes courants de plans et d'inspection
Several recurring problems can make VAD torch gas distribution components difficult to source or verify.
Définition incomplète des références
If the drawing does not clearly identify functional datums, a machinist may choose a different reference than the one used by the original equipment. This can shift hole positions or concentricity relative to the mounting interface. Specify datums that reflect how the part locates in the torch.
Relations angulaires manquantes
On multi-ring components, the angular clocking between rings can affect gas mixing. If the drawing shows only individual hole positions without defining the relationship between rings, the assembled result may not match the intended flow pattern. Missing angular relationships are one of the most common reasons VAD torch gas distribution components perform differently from the original equipment even when nominal dimensions look correct.
Ambiguïté de l'état de surface
Specifying a single surface finish for all faces is rarely appropriate. Sealing faces, gas passage walls, and external surfaces have different requirements. Define finish by function and, where possible, by the seal type or flow requirement. When several VAD torch gas distribution components are machined from the same drawing, ambiguous finish calls can create inconsistent results between suppliers or production runs.
Substitution de matériau sans revue
If a supplier proposes a substitute material, review it against temperature exposure, chemical compatibility, and mechanical properties. A material that works for one torch component may not be suitable for another. The key questions before custom machining VAD cladding burner components guide explains how process differences can affect component requirements.
Questions d'approvisionnement pour les composants de distribution de gaz de torche VAD
When requesting a quotation or starting a custom manufacturing project, provide as much of the following information as possible:
- Approved drawing with revision number and datums
- Material specification, condition, and any heat treatment
- Les exigences d'état de surface et de planéité pour les faces d'étanchéité
- Gas hole sizes, positions, and angular relationships
- Mounting interface dimensions and alignment features
- Quantity and whether the part is a one-time replacement or recurring need
- Any inspection report or material certificate required
- Operating conditions that affect material or coating selection
If a drawing is not available, a dimensional inspection of the removed component can support reverse engineering. For standard replacement components, the optical fiber equipment parts range may include related torch and deposition components, but compatibility must always be verified against drawings, dimensions, gas connections, materials, and application requirements. This is where custom VAD core deposition burner parts and OEM/ODM machining services can help convert measured data into a production drawing.
When several identical parts are needed across multiple torches, state the expected annual quantity and whether interchangeability between torches is required. A supplier who knows the parts will be rotated across lines can propose markings and inspection records that make rotation easier to manage. Where possible, include a representative sample or a drawing of the mating interface so the machinist can verify fit without making assumptions about the surrounding hardware.
FAQ
Les anneaux de gaz VAD peuvent-ils être utilisés dans une torche OVD ?
Not necessarily. VAD and OVD use different deposition geometries and torch arrangements. Even if the mounting interface appears similar, gas hole patterns, concentricity requirements, and thermal conditions may differ. Verify against the equipment documentation and the actual drawing before substitution.
Quel est le contrôle d'inspection le plus important pour un nouveau composant de distribution de gaz ?
There is no single answer for every part. In general, verify the features that control gas flow and sealing: hole geometry, concentricity, and sealing face condition. The priority depends on the component’s function in the torch.
Comment savoir si un composant de distribution de gaz cause un problème de dépôt ?
Deposition problems can have multiple causes, including gas flow settings, precursor delivery, thermal conditions, and mechanical alignment. Inspecting the gas distribution component is one part of a broader troubleshooting process. Compare inspection findings with process data and equipment documentation before concluding that the component is the root cause.
À quelle fréquence les composants de distribution de gaz de torche VAD doivent-ils être inspectés ?
Inspection intervals depend on operating hours, cleaning cycles, and observed wear. Many teams inspect at each scheduled disassembly and record dimensional values so that gradual changes become visible before they cause deposition problems. Trending the data is often more useful than a single pass or fail result.
OVDParts peut-il fabriquer une pièce de remplacement à partir d'un échantillon ou d'un plan ?
OVDParts offers custom precision machining for optical fiber equipment components. Providing a drawing with defined datums, materials, and inspection requirements supports an accurate quotation. If only a sample is available, dimensional inspection can be used as a starting point for reverse engineering. Contact the team to discuss the specific component and requirements.
To move forward, prepare the drawing, dimensions, material specification, and operating conditions for the VAD torch gas distribution component you need. Contact our team to discuss the requirements or request a quotation. Clear, complete inputs are what allow replacement VAD torch gas distribution components to match the performance of the original assembly, and careful drawing and inspection practices are what keep that performance stable over the life of the torch.
Approfondissez vos connaissances avec des ressources supplémentaires
For further reading on the technical standards that underpin precision gas distribution component manufacturing, consult the ISO 9001:2015 quality management standard or the ASME codes and standards for machining and materials. On the metrology side, the NIST physical measurement laboratory reference material on dimensional metrology provides background on how dimensional measurements are traced to national standards, which supports the inspection approach described here.
