
Connaissances
Remplacement de buse de brûleur VAD : Vérifications dimensionnelles et d'assemblage
FAQ
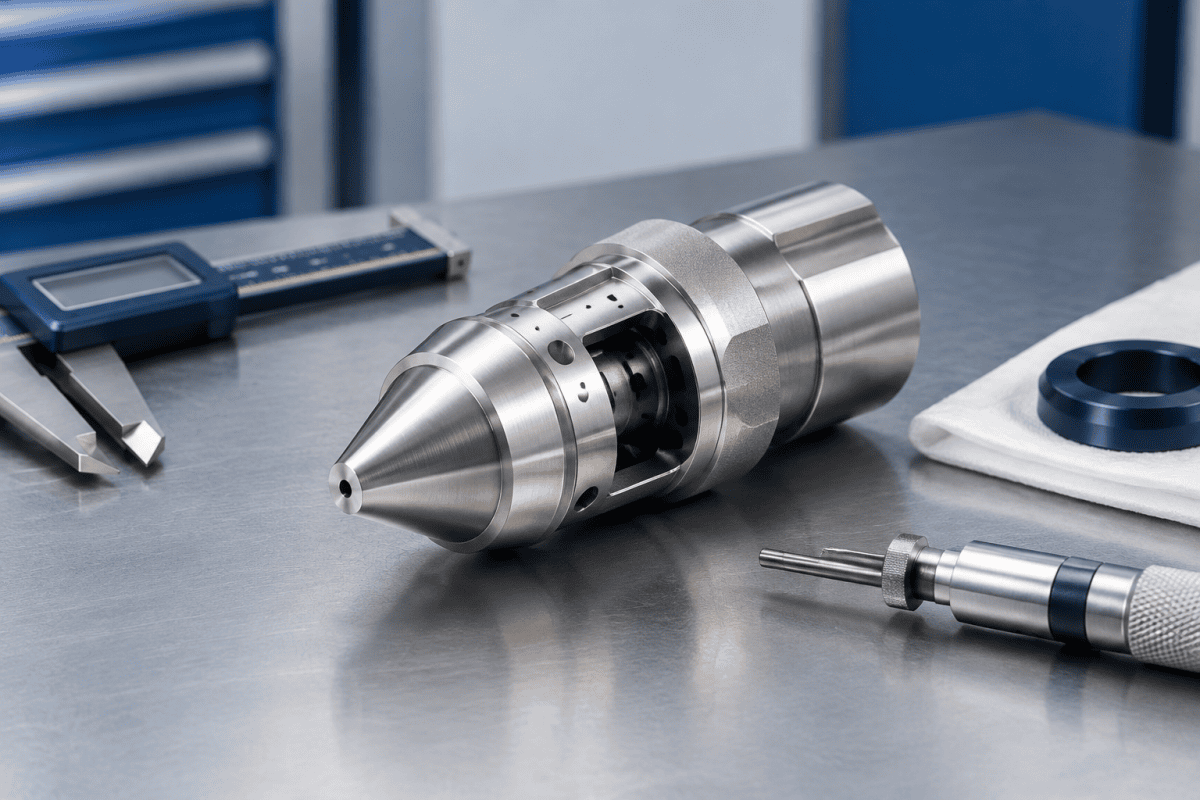
Le remplacement d'une buse de brûleur VAD est l'une des tâches de maintenance les plus conséquentes dans une ligne de préforme de fibre optique. L'ensemble de buses contrôle la façon dont les vapeurs de précurseur, le combustible et l'oxygène quittent la torche, de sorte qu'une même légère déviation dimensionnelle après le remontage peut modifier la forme de la flamme, l'efficacité de dépôt et, à terme, le corps de suie axial lui-même.
Contrairement à un échange de routine d'un dispositif sujet à l'usure, cette tâche combine deux opérations distinctes : vérifier que la nouvelle buse de torche VAD correspond à l'intention d'ingénierie dans chaque dimension critique, et confirmer que l'empilement de l'assemblage, l'assise et l'orientation sont corrects avant que la torche ne soit remise en service. Sauter l'une ou l'autre étape produit souvent des problèmes qui apparaissent plus tard dans le processus, lorsque la cause est plus difficile à identifier. Une procédure disciplinée de remplacement de buse de brûleur VAD protège donc à la fois le matériel de la torche et la campagne de dépôt qui suit.
Cet article couvre les contrôles dimensionnels et d'assemblage qui importent le plus lors du remplacement d'une buse de brûleur VAD, en se concentrant spécifiquement sur les pièces de brûleur à dépôt axial plutôt que sur le matériel OVD ou MCVD. Parce que les torches VAD sont configurées pour le dépôt axial de suie sur une tige germe en rotation, de petites erreurs dans la géométrie ou l'ajustement de la buse affectent le dépôt d'une manière qui diffère des systèmes de dépôt radial.
Pourquoi le remplacement d'une buse VAD diffère de la maintenance générale d'un brûleur
Un brûleur à dépôt axial se situe généralement sous ou à côté d'un boule de suie en croissance, alimentant plusieurs canaux de gaz dans une flamme qui doit rester stable pendant une longue campagne de dépôt. L'ensemble de buses, souvent une plaque frontale avec des orifices discrets, parfois combinée à un tube central et des anneaux concentriques, détermine la vitesse de sortie et la distribution spatiale de chaque canal. En VAD, l'alignement de ces canaux par rapport à l'axe de la tige germe est essentiel à la symétrie du dépôt. Chaque remplacement de buse de brûleur VAD mérite le même niveau d'attention que la construction originale de la torche a reçu sur le banc d'assemblage.
Cela rend le remplacement plus dimensionnel que chimique. Un programme de maintenance générale peut se concentrer sur le nettoyage, les contrôles d'étanchéité et la durée de vie des consommables, tandis que le remplacement de la buse nécessite un examen plus approfondi de l'interface entre la buse, le corps de la torche et la configuration de montage. Il nécessite également une référence claire : le dessin original, un ensemble de dimensions rétro-ingénierées vérifié, ou une base de mesure prise sur un assemblage connu comme conforme.
Lorsqu'un remplacement n'est pas une correspondance directe, la voie pratique est souvent la production basée sur dessin d'un composant qui respecte l'interface d'origine. C'est l'objectif des services d'usinage OEM/ODM pour le matériel non standard ou discontinué. Les ingénieurs qui traitent le remplacement d'une buse de brûleur VAD comme un simple échange de consommable découvrent généralement la différence à leurs dépens, après qu'une campagne de dépôt sort de spécification.
Contrôles dimensionnels avant l'installation d'une buse de brûleur VAD
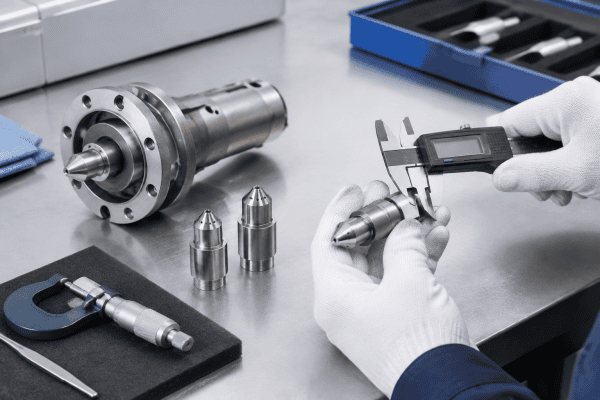
La vérification dimensionnelle doit commencer avant le montage de la buse. La manipulation est plus facile, et une divergence trouvée sur l'établi coûte bien moins cher qu'une divergence trouvée après une campagne de dépôt. Les contrôles ci-dessous doivent être liés au dessin ou à l'enregistrement de mesure qui régit la pièce ; ils ne remplacent pas les tolérances spécifiées. Les équipes de maintenance expérimentées traitent ces mesures comme le fondement de chaque remplacement de buse de brûleur VAD, et non comme une étape facultative.
Géométrie de l'orifice et du canal
Inspectez chaque orifice ou canal pour les caractéristiques qui contrôlent le débit : diamètre, circularité, état des bords et finition de surface interne. Les bavures au plan de sortie peuvent dévier la flamme localement, et un canal partiellement obstrué faussera la distribution des gaz même si les dimensions extérieures sont correctes. Vérifiez que le nombre et le motif des orifices correspondent au dessin, car une plaque frontale d'apparence similaire provenant d'une autre variante de torche peut partager la même enveloppe mais pas la même configuration d'écoulement.
Confirmez que les caractéristiques traversantes sont droites et exemptes de conicité ou d'ovalisation introduites lors de l'usinage. Sur une torche multicanale, un seul canal déformé peut affecter l'équilibre entre les flux de combustible et d'oxygène, ce qui est une raison pour laquelle l'équilibrage de pression et la dynamique des flux de gaz méritent attention chaque fois que la géométrie interne change. Tout remplacement de buse de brûleur VAD qui modifie la section d'écoulement interne doit déclencher un nouvel examen de l'équilibre de pression à travers la torche.
Faces d'étanchéité et surfaces d'appui
Mesurez la planéité et l'état de surface sur toute face qui assure l'étanchéité contre le corps de la torche ou un composant adjacent. Les rayures, bosses ou matériaux en relief sur une face d'étanchéité peuvent provoquer des fuites ou un serrage inégal, et cette inégalité peut déformer une plaque frontale mince lorsque les fixations sont serrées.
Vérifiez que les caractéristiques de positionnement, telles que les trous de goujon, les épaulements, les portées ou les emboîtements, sont présentes, non endommagées et dimensionnellement cohérentes avec la pièce d'accouplement. Négliger une face d'étanchéité compromise est l'une des causes les plus courantes d'un remplacement de buse de brûleur VAD qui semble correct mais fuit à température de fonctionnement.
Dimensions hors tout et interfaces
Vérifier le diamètre extérieur, la longueur et toutes les dimensions de gradin ou d'épaulement par rapport au plan. Confirmer les formes et pas de filetage lorsque des raccords filetés sont utilisés, et contrôler les interfaces de raccordement gaz par rapport au matériel d'accouplement prévu. Il est facile de supposer qu'un remplacement correspond parce qu'il s'emboîte sans serrage ; la question utile est de savoir s'il siège complètement et s'aligne correctement sous le serrage normal.
Vérification du matériau et de l'état
La compatibilité des matériaux dépend de la fonction du composant, de son exposition à la température, de l'environnement chimique et des exigences d'ingénierie de la torche. Ne pas déduire un matériau à partir d'une seule catégorie de produit. Si le remplacement est fabriqué dans un alliage ou une nuance différente de l'original, confirmer auprès du détenteur du plan ou du fournisseur du composant que le changement est acceptable pour l'application.
Lorsque des composants en aluminium sont utilisés, ils doivent être évalués selon les mêmes critères que tout autre matériau plutôt que présumés équivalents. La même discipline s'applique que le corps de buse soit en acier inoxydable, en alliage de nickel ou en une autre nuance d'ingénierie, et un changement de matériau est une raison légitime de ralentir un remplacement de buse de brûleur VAD jusqu'à ce que la substitution soit confirmée.
Contrôles d'assemblage lors du remplacement d'une buse de brûleur VAD
Une fois les dimensions confirmées, l'assemblage devient une séquence d'étapes d'alignement et de mise en place. L'objectif est un empilement de buse qui repose d'équerre, scelle correctement et préserve la relation prévue entre les canaux de gaz et l'axe de la torche. Pour les principes d'ajustement connexes sur d'autres équipements de torche, le guide de remplacement de la tête de brûleur OVD couvre la comparaison des plans et des raccordements gaz dans un esprit similaire.
- Nettoyer et inspecter les surfaces d'accouplement. Éliminer les résidus, les particules et tout ancien matériau d'étanchéité de la buse et du corps de la torche. Inspecter les dommages avant l'assemblage plutôt qu'après.
- Effectuer un essai d'ajustement sans couple final. Mettre en place la buse à la main ou avec une légère tension des fixations et vérifier qu'elle siège complètement contre ses éléments de positionnement. Tout basculement, jeu ou interférence doit être résolu avant le serrage final.
- Vérifier la concentricité et l'orientation. Confirmer que la buse est centrée par rapport à l'axe de la torche et que tout élément claveté ou indexé est en position correcte. Une mauvaise orientation peut faire pivoter un motif d'orifice asymétrique dans le mauvais plan.
- Serrer selon une séquence contrôlée. Utiliser le couple spécifié et un schéma en croix ou par étapes lorsque plusieurs fixations sont impliquées, afin que la buse soit serrée uniformément.
- Revérifier après serrage. Recontrôler la mise en place, les jeux et la concentricité après le couple final pour détecter toute déformation introduite par le serrage.
Si la buse ne siège pas correctement après ces étapes, arrêter et identifier la cause plutôt que d'augmenter le couple. Un siège forcé peut endommager le corps de la torche et déformer la buse, transformant un problème dimensionnel en composant rebuté. Les valeurs de couple doivent provenir de la documentation de la torche ou de la spécification OEM ; lorsqu'elles ne sont pas disponibles, une norme interne documentée est préférable à l'approximation, et des normes telles que celles publiées par ISO sur la documentation technique de produit peuvent guider la structuration des enregistrements dimensionnels et d'assemblage.
Un remplacement réussi de buse de brûleur VAD dépend du traitement de l'étape d'assemblage comme une opportunité d'inspection, et non comme une tâche rapide de boulonnage.
Pourquoi les performances peuvent dériver après le remplacement
Deux modes de défaillance sont courants après un remplacement de buse VAD, et tous deux remontent à l'assemblage plutôt qu'à la buse seule.
Le premier est un changement de symétrie de flamme. Si la buse est légèrement décentrée, ou si un canal est restreint, la flamme peut s'incliner plutôt que de projeter uniformément. C'est le sujet du diagnostic d'inclinaison de flamme de brûleur, qu'il vaut la peine d'examiner lorsqu'une torche se comporte différemment après une réfection.
Le second est un changement progressif du caractère du dépôt, par exemple un corps de suie qui n'est plus rond ou qui présente une densité asymétrique. Les erreurs de concentricité sont un contributeur connu à la dérive de profil. Bien que cette référence traite de l'OVD, le principe géométrique sous-jacent, selon lequel le centrage de la buse affecte le profil déposé, s'applique également au dépôt axial lorsqu'une buse mal réglée modifie la relation spatiale de la flamme avec la cible.
When these symptoms appear, the diagnostic question is whether the nozzle was verified dimensionally and seated correctly, or whether the replacement was assumed to be interchangeable. A confirmed diagnosis requires evidence: measurement records from the bench, a verified seating check, and a comparison against a known-good assembly. Teams that document each VAD burner nozzle replacement build a baseline that makes future drift analysis far faster.
Approvisionnement en buses VAD de rechange et composants associés
Replacement success depends heavily on the quality of the specification used to make or select the part. A useful sourcing request includes the component drawing or a measured dimension set, the material requirement, gas connection details, and the operating conditions the nozzle will see. Without those, a supplier can only guess at the interface, and the resulting part may fit but not function. A well-specified VAD burner nozzle replacement shortens lead time and reduces the chance of a second revision.
For standard items, it helps to review the available range before assuming a custom part is necessary. For discontinued or non-standard nozzles, a drawing-based approach is usually faster than trying to match a physical sample. When a custom nozzle set is required, the custom OVD burner nozzle replacement specifications article outlines the details a supplier needs to confirm before machining begins, and the same specification logic applies to axial deposition nozzle sets.
Where a reverse-engineered replacement is needed, the material and geometry considerations in the custom OVD and VAD burner sourcing guide provide a useful framework for what to specify. That guide is particularly relevant when a VAD burner nozzle replacement has to match an older torch for which drawings are incomplete or partially illegible.
Regardless of the path chosen, the dimensional and assembly checks described above should be applied to every incoming part, because the cost of a rejected component on the bench is far lower than the cost of a failed deposition run.
Documentation de chaque remplacement de buse de brûleur VAD
Documentation is the difference between a maintenance event and a piece of engineering data. For every VAD burner nozzle replacement, record the incoming measurements, the drawing revision used, the measured seating result, the torque sequence applied, and the first deposition run outcome. Over time, these records reveal which dimensions drift, which suppliers hold tolerance, and whether a recurring flame issue correlates with a specific replacement batch.
A simple record sheet is usually enough. Capture the nozzle part number, serial or batch if available, the measured orifice diameters, sealing-face flatness, overall length, and the assembly checks performed. Add a photograph of the seated nozzle with the torch body, taken before final tightening, to serve as visual evidence. When the same torch returns for its next VAD burner nozzle replacement, the prior record becomes a comparison baseline rather than a guess.
A well-run VAD burner nozzle replacement program treats documentation as part of the procedure, not an administrative afterthought, because the records are what allow the team to distinguish a one-off anomaly from a developing trend.
Lacunes documentaires courantes qui provoquent des problèmes récurrents
- No record of the drawing revision used for the replacement part.
- Missing measurement data for sealing faces and locating features.
- No note of the torque pattern or final values applied.
- No comparison between the removed nozzle and the installed replacement.
- No run outcome recorded after the torch returned to service.
Closing these gaps costs little and pays back quickly whenever performance drifts or a warranty discussion arises.
Foire aux questions
Une buse de brûleur VAD peut-elle être remplacée par une pièce similaire provenant d'un autre modèle de torche ?
Not reliably. External dimensions may match while orifice patterns, channel depths, or sealing features differ. Verification against the drawing or a measured dimension set is required before substitution, and any change should be confirmed with the equipment documentation holder. In practice, this is where many VAD burner nozzle replacement projects stall, so resolve it before ordering the part.
Comment savoir si un problème après remplacement provient de la buse ou de l'assemblage ?
Start with the assembly checks: seating, concentricity, orientation, and torque sequence. If those are correct, re-measure the nozzle against its specification. A dimensional discrepancy on the bench is a stronger indicator than flame behavior alone, which can have multiple causes. Treat every VAD burner nozzle replacement as a chance to tighten the diagnostic loop.
Quelles informations doivent être incluses lors de la demande d'une buse de rechange ?
Provide the drawing or measured dimensions, material requirement, gas connection details, and the operating conditions the component will experience. Photographs and a physical sample can help, but dimensions take precedence for fit-critical features. The more complete the specification, the more likely the VAD burner nozzle replacement will succeed on the first attempt.
Le matériau de la buse affecte-t-il les résultats du remplacement ?
It can. Material suitability depends on temperature exposure, chemical environment, and the function of the specific component. A material substitution should be evaluated against the original requirement rather than assumed equivalent. A documented VAD burner nozzle replacement procedure should record any material deviation and the rationale behind it.
À quelle fréquence faut-il planifier le remplacement d'une buse de brûleur VAD ?
Frequency depends on run hours, gas chemistry, and observed wear. Base the interval on documented condition rather than a fixed calendar, and shorten it when flame behavior or deposit quality begins to drift. A condition-based VAD burner nozzle replacement schedule is almost always more cost-effective than a purely time-based one.
Le remplacement d'une buse de brûleur VAD peut-il corriger un problème existant de symétrie de flamme ?
Sometimes. If the prior problem was caused by a worn or distorted nozzle, a correctly specified and properly seated replacement can restore symmetry. If the cause lies elsewhere, such as gas supply, torch body condition, or mounting hardware, a VAD burner nozzle replacement alone will not resolve it, and the diagnosis should continue after installation.
Prochaine étape
If you are preparing a VAD burner nozzle replacement or need a drawing-based duplicate of a discontinued axial deposition burner part, send your drawings, dimensions, material requirements, and operating conditions to request a quotation. Clear specification input is the fastest route to a component that seats correctly and performs as intended.
