
Wissen
VAD-Brenner-Gasverteilungskomponenten: Zeichnungs- und Inspektionsanforderungen
Okt.
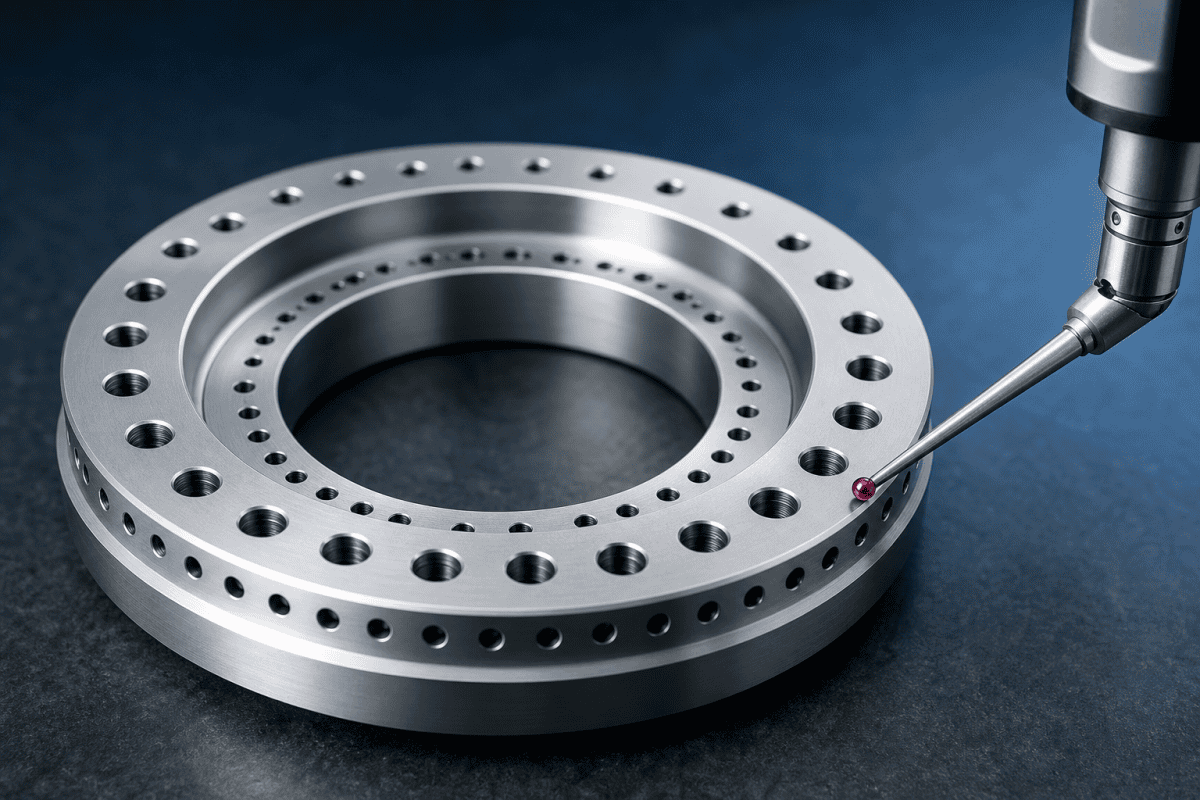
VAD-Brenner-Gasverteilungskomponenten bestimmen, wie Precursor-Dämpfe, Brennstoff, Sauerstoff und Trägergase die Reaktionszone erreichen. Bei der Vapor Axial Deposition können kleine Abweichungen in der Gasringgeometrie, der Bohrungsposition oder den Dichtflächen die Flammenform verschieben, die Symmetrie der Rußabscheidung verändern und letztlich die Preform-Qualität beeinträchtigen. Da diese Teile bei hoher Temperatur betrieben und regelmäßig zur Reinigung zerlegt werden, unterliegen sie zudem einem Verschleiß, der bei der Routenwartung nicht immer sichtbar ist. Dieser Artikel erläutert, was Ingenieure und Instandhaltungsteams auf Zeichnungen spezifizieren sollten und wie eingehende oder überarbeitete VAD-Brenner-Gasringe und zugehörige Präzisionsbrennerkomponenten vor ihrem Einsatz geprüft werden sollten.
Warum sich die VAD-Gasverteilung von OVD und MCVD unterscheidet
VAD, OVD und MCVD verwenden unterschiedliche Abscheidungsgeometrien und Brenneranordnungen. Bei VAD richtet der Brenner die Gase typischerweise auf einen rotierenden Keimstab, während die Preform axial wächst. Bei OVD erfolgt die Abscheidung auf einem rotierenden Trägerstab in einer drehbankähnlichen Anordnung. MCVD ist ein rohrbasiertes modifiziertes chemisches Gasphasenabscheidungsverfahren und keine Außenabscheidungsmethode. Diese Unterschiede bedeuten, dass die Gasverteilungshardware zwischen den Verfahren nicht austauschbar ist.
Bei VAD-Brenner-Gasverteilungskomponenten umfassen die wichtigsten Variablen in der Regel Anzahl und Anordnung der Gaskanäle oder -ringe, Bohrungsabstand, Bohrungsdurchmesser und Winkelabstand. Die Konzentrizität zwischen Innen- und Außenringen ist ebenso wichtig, da sie bestimmt, wie symmetrisch die Flamme beim Austritt der Gase aus der Brennerstirnfläche wird. Ebenheit und Oberflächenbeschaffenheit der Dichtflächen bestimmen, ob die Kanäle voneinander isoliert bleiben. Montageschnittstelle und Ausrichtungsmerkmale bestimmen, wie wiederholbar die Baugruppe im Brennerkörper sitzt. Die Werkstoffauswahl für thermische und chemische Beanspruchung rundet die Liste ab.
- Anzahl und Anordnung der Gaskanäle oder -ringe
- Bohrungsabstand, Bohrungsdurchmesser und Winkelabstand
- Konzentrizität zwischen Innen- und Außenringen
- Ebenheit und Oberflächenbeschaffenheit der Dichtflächen
- Montageschnittstelle und Ausrichtungsmerkmale
- Werkstoffauswahl für thermische und chemische Beanspruchung
Die bei VAD verwendeten Verbrauchsmaterialien für den Abscheidungsbrenner können allgemeine Prinzipien teilen mit VAD-Kernabscheidungs-Brennerteile, aber die Zeichnung sollte stets den tatsächlichen Prozess widerspiegeln. Gehen Sie nicht davon aus, dass ein Ringsatz oder eine Düsenanordnung aus einem Verfahren in einem anderen die gleiche Leistung erbringt. Verfahrensingenieure, die VAD-Brenner-Gasverteilungskomponenten als generische Hardware behandeln, stellen oft fest, dass kleine Geometrieunterschiede messbare Unterschiede bei der Rußabscheidung erzeugen. Eine ähnliche Geometrie auf einer OVD-Drehbank kann sich anders verhalten, da die Brennerausrichtung relativ zum wachsenden Körper nicht dieselbe ist und das Temperaturprofil um die Abscheidungszone einem eigenen Muster folgt.
Wichtige Maße, die auf Zeichnungen für VAD-Brenner-Gasverteilung definiert werden müssen
Eine nützliche Zeichnung zeigt mehr als Gesamtabmessungen. Sie sollte die Merkmale definieren, die Gasströmung, Dichtheit und Ausrichtung steuern. Die folgenden Kategorien sind übliche Ausgangspunkte für VAD-Brenner-Gasringe und zugehörige Präzisionsbrennerkomponenten.
Geometrie der Gasbohrungen
Bohrungsdurchmesser, -abstand und Winkelposition beeinflussen die Strömungsverteilung. Wenn Bohrungen als Muster spezifiziert sind, sollte die Zeichnung angeben, ob das Muster gleichmäßig beabstandet ist, ob bestimmte Bohrungen absichtlich blockiert oder reduziert sind und welches Bezugsdatum die erste Bohrung festlegt. Bei Mehrringkomponenten ist die Winkelbeziehung zwischen den Ringen wichtig, da sie beeinflusst, wie die Gasströme nahe der Brennerstirnfläche interagieren. Bei VAD-Brenner-Gasverteilungskomponenten lässt eine Zeichnung, die die Winkelausrichtung zwischen den Ringen auslässt, effektiv einen Teil des Strömungsfeldes undefiniert.
Toleranzen für Bohrungsdurchmesser verdienen eine eigene Angabe, da einige Hundertstel Millimeter das Gleichgewicht zwischen benachbarten Kanälen verändern können. Wenn Bohrungen durch Bohren, Reiben oder elektroerosive Bearbeitung hergestellt werden, sollte die Zeichnung das zulässige Verfahren oder zumindest eine Oberflächenanforderung angeben, die Methoden ausschließt, die die Toleranz nicht halten können. Übermäßige Grate an Bohrungsaustritten stören das lokale Strömungsfeld, daher gehören Entgratungsanforderungen auf die Zeichnung und nicht in eine separate Notiz, die übersehen werden kann.
Konzentrizität und Rundlauf
Die Konzentrizität zwischen Gasringen und der Brennerachse ist oft entscheidend für die Flammensymmetrie. Rundlauf an Dichtflächen kann zu Leckagen zwischen Kanälen führen. Die Zeichnung sollte angeben, welche Merkmale funktionale Bezüge sind und welche Toleranzen gelten. Definieren Sie, wo möglich, die Konzentrizität relativ zur Montageschnittstelle und nicht zu einem beliebigen Außendurchmesser. Wenn VAD-Brenner-Gasverteilungskomponenten überarbeitet oder ersetzt werden, sollte die Konzentrizität erneut verifiziert werden und nicht aus dem ursprünglichen Prüfprotokoll angenommen werden. Ein Teil, das gereinigt, nachbearbeitet oder repariert wurde, kann seine effektive Achse so weit verschieben, dass sich die Flammensymmetrie ändert, selbst wenn die einzelnen Merkmale noch innerhalb der Toleranz liegen.
Dichtflächen und Oberflächenbeschaffenheit
Gasverteilungskomponenten basieren häufig auf Metall-auf-Metall-Dichtungen, Dichtungen oder Elastomerdichtungen. Oberflächenbeschaffenheit, Ebenheit und Kratzerakzeptanzkriterien sollten für jede Dichtfläche angegeben werden. Eine zu raue Oberfläche kann undicht sein; eine zu glatte Oberfläche kann eine Dichtung möglicherweise nicht richtig halten oder bei der Handhabung beschädigt werden. Die korrekte Spezifikation hängt vom Dichtungstyp und den technischen Anforderungen des Brenners ab.
Die Anforderungen an die Dichtflächen für VAD-Brenner-Gasverteilungskomponenten sind eng mit der gesamten Brennerbaugruppe verbunden. Für eine verwandte Diskussion über Maßprüfungen vor der Montage siehe VAD-Brennerdüsen-Austausch – Maß- und Montageprüfungen.
Werkstoff und Wärmebehandlung
Die Materialauswahl hängt von der Funktion der Komponente, der Temperaturexposition, der chemischen Umgebung und den mechanischen Belastungen ab. Gängige Materialien für Brennerkomponenten können Edelstähle, Nickellegierungen oder andere hitzebeständige Legierungen umfassen. Die Zeichnung sollte den erforderlichen Materialzustand, jede Wärmebehandlung und alle Einschränkungen für Ersatzstoffe angeben. Wählen Sie ein Material nicht nur basierend auf einer generischen Produktkategorie aus; verifizieren Sie es anhand der tatsächlichen Betriebsbedingungen und der Gerätedokumentation.
Wenn eine Beschichtung verwendet wird, um die Lebensdauer zu verlängern oder die Oxidation zu reduzieren, sollte die Zeichnung den Beschichtungstyp, den Dickenbereich und die abzudeckenden Bereiche angeben. Eine unkontrollierte Beschichtungsdicke auf Dichtflächen verändert die montierte Geometrie, daher gehören Abdeckung und Maßprüfung nach der Beschichtung in die Spezifikation.
Kennzeichnung und Rückverfolgbarkeit
Für Wartungs- und Qualitätsaufzeichnungen ist es hilfreich, eine Teilenummer, Revision und alle erforderlichen Rückverfolgbarkeitsmarkierungen anzugeben. Wenn die Komponente gereinigt oder überarbeitet wird, sollte die Markierung lesbar bleiben, ohne die Dichtflächen zu beeinträchtigen. Die Rückverfolgbarkeit ist besonders wertvoll, wenn VAD-Brenner-Gasverteilungskomponenten zwischen mehreren Brennern oder Betriebslinien rotiert werden.
Für eine breitere Diskussion über Materialauswahl und Reverse Engineering bietet der Leitfaden zu kundenspezifischer OVD- und VAD-Brennerbeschaffung zusätzlichen Kontext. Die Diskussion über Druckausgleich und Gasströmungsdynamik in Mehrkanal-OVD/VAD-Brennern erklärt, wie die Kanalgeometrie das Gleichgewicht zwischen Gasströmen beeinflusst, was wiederum beeinflusst, wie Sie diese Kanäle auf der Zeichnung spezifizieren.
Prüfanforderungen für eingehende VAD-Gasverteilungskomponenten
Inspection should confirm that the component matches the drawing and is suitable for service. The exact inspection plan depends on the part’s function, but the following checks are commonly relevant for VAD burner gas rings and similar precision torch components.
Maßliche Verifizierung
Measure the features that affect gas flow and sealing, not just the overall envelope. Critical dimensions typically include gas hole diameters and positions, ring diameters and concentricity, sealing face flatness and surface finish, mounting hole positions and thread quality, and overall length and interface dimensions.
- Gas hole diameters and positions
- Ring diameters and concentricity
- Sealing face flatness and surface finish
- Mounting hole positions and thread quality
- Overall length and interface dimensions
Where a coordinate measuring machine or optical comparator is available, use it to verify hole patterns and concentricity. For simple incoming checks, go/no-go gauges and pin gauges can confirm hole sizes and positions. Record actual values rather than pass/fail only, so that trends can be reviewed over time. Documenting actual values also builds a baseline for future replacement of VAD torch gas distribution components.
Threaded connections deserve attention because repeated disassembly can damage threads that still pass a visual check. Verify thread class, check for cross-threading, and confirm that thread depth meets the drawing. Where a torque specification exists, note it on the inspection record so that assembly follows the same target each time. Consistency in assembly torque is one of the less obvious factors that keeps sealing performance stable across maintenance cycles.
Sicht- und Oberflächenprüfung
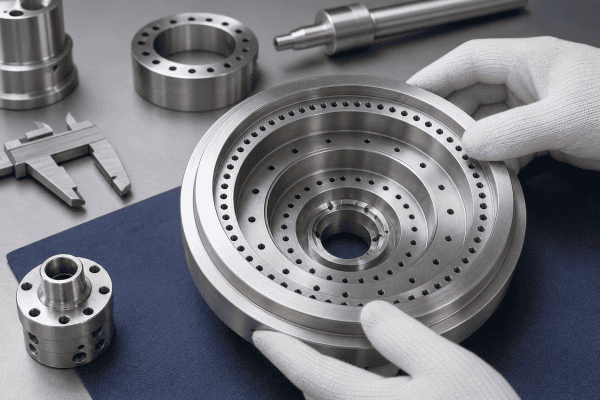
Look for scratches, burrs, dents, corrosion, and embedded particles on sealing faces and gas passages. Burrs near gas holes can disturb flow. Debris left in internal channels can migrate during operation. If the component has been cleaned or reworked, verify that cleaning residues or abrasive media are not present. Visual inspection of incoming VAD torch gas distribution components should always be done under adequate lighting and, where necessary, with magnification.
Document the location of any surface anomalies on a sketch or photograph so that future inspections can compare the same area. A scratch that is cosmetically minor on an external surface can be a rejection criterion on a sealing face, so the inspection record should state which face was affected and how the finding relates to the drawing requirement.
Druck- und Dichtheitsprüfungen
Where the equipment documentation and site procedures allow, perform a leak check on sealed channels before installation. The method, pressure, and acceptable leak rate should come from the equipment manufacturer’s documentation or an approved internal procedure. Do not improvise pressure settings or use hazardous gases for inspection unless qualified personnel and proper equipment are available. For more details on manifold design and connection verification, see the guide to an OVD oxygen distribution manifold with custom machining and connection checks.
A leak check that is performed correctly also validates the sealing face condition and the assembly torque applied during the test. If a channel passes at one torque and fails at another, that result is useful information about sealing face flatness or gasket behavior rather than a simple pass or fail. Record the conditions under which the test was run so the result can be interpreted later.
Dokumentenprüfung
Confirm that the supplied component matches the approved drawing revision, material certificate, and any required inspection report. If the part is a replacement for an existing component, compare the new drawing against the removed part to confirm that no undocumented changes were made. Complete documentation records make it possible to trace performance issues back to specific batches of VAD torch gas distribution components.
For related inspection and maintenance logic, the case study on upgrading OVD torch consumables to titanium alloy for a global Tier-1 fiber manufacturer discusses wear patterns and lifespan considerations that can inform inspection intervals. For issues that appear after installation, such as soot clogging on burner faceplates, inspection findings should be compared with process data before concluding that the gas distribution component is the cause.
Häufige Zeichnungs- und Prüfprobleme
Several recurring problems can make VAD torch gas distribution components difficult to source or verify.
Unvollständige Bezugsdefinition
If the drawing does not clearly identify functional datums, a machinist may choose a different reference than the one used by the original equipment. This can shift hole positions or concentricity relative to the mounting interface. Specify datums that reflect how the part locates in the torch.
Fehlende Winkelbeziehungen
On multi-ring components, the angular clocking between rings can affect gas mixing. If the drawing shows only individual hole positions without defining the relationship between rings, the assembled result may not match the intended flow pattern. Missing angular relationships are one of the most common reasons VAD torch gas distribution components perform differently from the original equipment even when nominal dimensions look correct.
Uneindeutigkeit der Oberflächenbeschaffenheit
Specifying a single surface finish for all faces is rarely appropriate. Sealing faces, gas passage walls, and external surfaces have different requirements. Define finish by function and, where possible, by the seal type or flow requirement. When several VAD torch gas distribution components are machined from the same drawing, ambiguous finish calls can create inconsistent results between suppliers or production runs.
Werkstoffsubstitution ohne Prüfung
If a supplier proposes a substitute material, review it against temperature exposure, chemical compatibility, and mechanical properties. A material that works for one torch component may not be suitable for another. The key questions before custom machining VAD cladding burner components guide explains how process differences can affect component requirements.
Beschaffungsfragen für VAD-Brenner-Gasverteilungskomponenten
When requesting a quotation or starting a custom manufacturing project, provide as much of the following information as possible:
- Approved drawing with revision number and datums
- Material specification, condition, and any heat treatment
- Anforderungen an Oberflächenbeschaffenheit und Ebenheit für Dichtflächen
- Gas hole sizes, positions, and angular relationships
- Mounting interface dimensions and alignment features
- Quantity and whether the part is a one-time replacement or recurring need
- Any inspection report or material certificate required
- Operating conditions that affect material or coating selection
If a drawing is not available, a dimensional inspection of the removed component can support reverse engineering. For standard replacement components, the optical fiber equipment parts range may include related torch and deposition components, but compatibility must always be verified against drawings, dimensions, gas connections, materials, and application requirements. This is where custom VAD core deposition burner parts and OEM/ODM machining services can help convert measured data into a production drawing.
When several identical parts are needed across multiple torches, state the expected annual quantity and whether interchangeability between torches is required. A supplier who knows the parts will be rotated across lines can propose markings and inspection records that make rotation easier to manage. Where possible, include a representative sample or a drawing of the mating interface so the machinist can verify fit without making assumptions about the surrounding hardware.
FAQ
Können VAD-Gasringe in einem OVD-Brenner verwendet werden?
Not necessarily. VAD and OVD use different deposition geometries and torch arrangements. Even if the mounting interface appears similar, gas hole patterns, concentricity requirements, and thermal conditions may differ. Verify against the equipment documentation and the actual drawing before substitution.
Was ist die wichtigste Prüfkontrolle für eine neue Gasverteilungskomponente?
There is no single answer for every part. In general, verify the features that control gas flow and sealing: hole geometry, concentricity, and sealing face condition. The priority depends on the component’s function in the torch.
Wie erkenne ich, ob eine Gasverteilungskomponente ein Abscheidungsproblem verursacht?
Deposition problems can have multiple causes, including gas flow settings, precursor delivery, thermal conditions, and mechanical alignment. Inspecting the gas distribution component is one part of a broader troubleshooting process. Compare inspection findings with process data and equipment documentation before concluding that the component is the root cause.
Wie oft sollten VAD-Brenner-Gasverteilungskomponenten geprüft werden?
Inspection intervals depend on operating hours, cleaning cycles, and observed wear. Many teams inspect at each scheduled disassembly and record dimensional values so that gradual changes become visible before they cause deposition problems. Trending the data is often more useful than a single pass or fail result.
Kann OVDParts ein Ersatzteil nach Muster oder Zeichnung herstellen?
OVDParts offers custom precision machining for optical fiber equipment components. Providing a drawing with defined datums, materials, and inspection requirements supports an accurate quotation. If only a sample is available, dimensional inspection can be used as a starting point for reverse engineering. Contact the team to discuss the specific component and requirements.
To move forward, prepare the drawing, dimensions, material specification, and operating conditions for the VAD torch gas distribution component you need. Contact our team to discuss the requirements or request a quotation. Clear, complete inputs are what allow replacement VAD torch gas distribution components to match the performance of the original assembly, and careful drawing and inspection practices are what keep that performance stable over the life of the torch.
Erweitern Sie Ihr Wissen mit zusätzlichen Ressourcen
For further reading on the technical standards that underpin precision gas distribution component manufacturing, consult the ISO 9001:2015 quality management standard or the ASME codes and standards for machining and materials. On the metrology side, the NIST physical measurement laboratory reference material on dimensional metrology provides background on how dimensional measurements are traced to national standards, which supports the inspection approach described here.
