
Wissen
OVD-Sauerstoffverteiler: Individuelle Bearbeitung und Verbindungsüberprüfung
Okt.
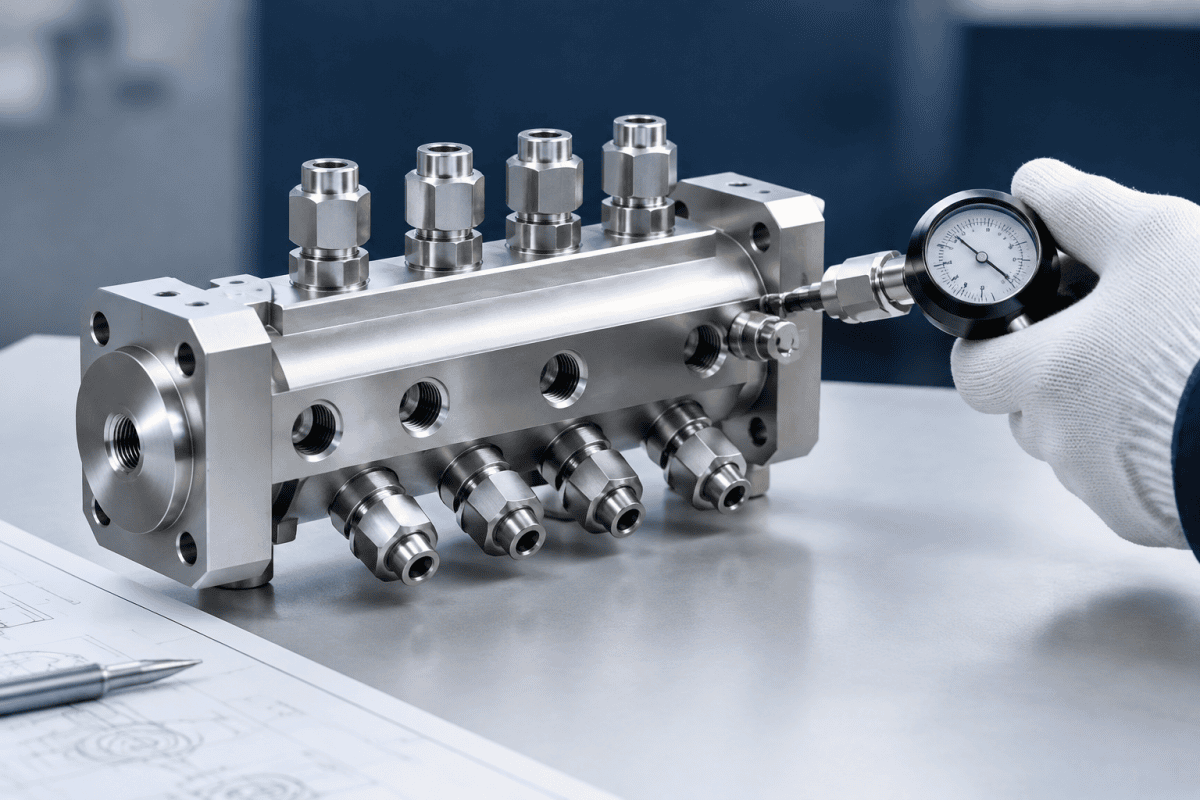
Ein OVD Oxygen Distribution Manifold erhält selten Aufmerksamkeit, bis etwas driftet. Er sitzt zwischen dem Gasversorgungspanel und dem Brenner oder Brennerarray, teilt Sauerstoff in mehrere Kanäle auf und liefert ihn mit den Durchflussraten und Drücken, die jede Brennerposition erfordert. In einer Outside Vapor Deposition-Linie ist der OVD Oxygen Distribution Manifold die Komponente, die einen einzelnen Versorgungszulauf in einen wiederholbaren, positionsspezifischen Durchfluss umwandelt.
Wenn er präzise bearbeitet und seine Verbindungen vor der Installation verifiziert werden, neigt der Abscheidungsprozess dazu, vorhersehbar zu verlaufen. Wenn nicht, finden sich Ingenieure oft dabei wieder, Flammeninstabilität, ungleichmäßige Rußabscheidung oder langsamen Druckabfall zu verfolgen, der schwer auf eine einzelne Armatur zurückzuführen ist. Dieser Artikel behandelt die Funktion eines OVD Oxygen Distribution Manifold, was bei der kundenspezifischen Bearbeitung wichtig ist und wie Verbindungen verifiziert werden, damit ein Ersatz oder ein neuer Manifold keine neuen Variablen in einen Outside Vapor Deposition-Prozess einführt.
Was der OVD-Sauerstoffverteiler leistet
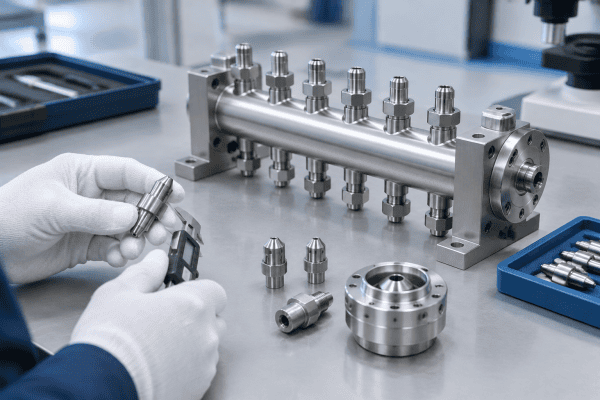
Der OVD Oxygen Distribution Manifold ist eine Mehrport-Gasführungskomponente. In einem typischen OVD-Aufbau wird Sauerstoff sowohl als Trägergas als auch als Reaktant verwendet und muss auf mehrere Brenner- oder Brennerpositionen entlang der Abscheidungsdrehbank aufgeteilt werden. Der Manifold erhält einen einzelnen Versorgungszulauf und teilt ihn in diskrete Auslasskanäle auf, von denen jeder eine bestimmte Öffnungsgröße, interne Kanalgeometrie und Verbindungsart erfordern kann.
Anders als ein einfaches Rohr-T-Stück ist ein ordnungsgemäß bearbeiteter OVD Oxygen Distribution Manifold so ausgelegt, dass der Durchfluss durch jeden Auslass wiederholbar und, wo erforderlich, ausgeglichen ist.
Interner Kanalduchmesser, Kanallänge, Biegegeometrie und Oberflächenbeschaffenheit beeinflussen alle, wie sich Gas verhält, wenn es sich vom Einlass zu jedem Auslass bewegt. Für Preform Equipment Manifold-Anwendungen ist dies wichtig, weil kleine Unterschiede im Strömungswiderstand zwischen Kanälen sich in sichtbaren Unterschieden in Flammenform oder Abscheidungsrate an der Preform-Oberfläche niederschlagen können.
Ein kundenspezifischer OVD Oxygen Distribution Manifold kann auch zusätzliche Funktionen integrieren: Montagemerkmale, Sensor- oder Manometeranschlüsse, Spülanschlüsse und Dichtungsschnittstellen. Jede davon fügt Bearbeitungsanforderungen hinzu, die in der Zeichnung erfasst und nach der Produktion verifiziert werden müssen.
Warum individuelle Bearbeitung oft notwendig ist
Off-the-shelf-Manifolds passen selten zu einer bestehenden OVD-Plattform. Brennerabstand, Verbindungsstandards, Schrank-Layouts und Gaspanel-Schnittstellen variieren zwischen Gerätegenerationen und zwischen Faserherstellern, die ihre Linien im Laufe der Zeit modifiziert haben. Ein OVD Oxygen Distribution Manifold, der für eine Konfiguration gebaut wurde, passt möglicherweise nicht zu einer anderen, selbst wenn die allgemeine Funktion dieselbe ist.
Zeichnungsbasierte Produktion versus Reverse Engineering
Wenn Originalzeichnungen verfügbar sind, ist die kundenspezifische Bearbeitung eines OVD Oxygen Distribution Manifold relativ unkompliziert: Das Teil wird nach den angegebenen Abmessungen, Materialien und Verbindungsspezifikationen hergestellt. Wenn Zeichnungen fehlen oder unvollständig sind, wird Reverse Engineering erforderlich. Dies umfasst das Vermessen des vorhandenen Teils, die Identifizierung von Gewindearten und Dichtflächen sowie die Dokumentation der internen Kanalgeometrie, die möglicherweise nicht direkt sichtbar ist.
Bei reverse-engineerten Manifolds ist das kritische Ergebnis ein Zeichnungssatz, auf den sich sowohl die Werkstatt als auch der Endbenutzer vor der Produktion einigen können. Dies reduziert das Risiko eines Teils, das mechanisch passt, aber im Betrieb anders reagiert. Lieferanten, die Beschaffung und Reverse Engineering von individuellen OVD- und VAD-Brennern anbieten, strukturieren ihre Arbeit typischerweise um diesen Drawing-First-Ansatz, sodass dimensionale und materielle Entscheidungen dokumentiert statt angenommen werden.
Materialauswahl für Verteilerkörper
Das Manifold-Material hängt von der Funktion der Komponente, der Temperaturexposition, der chemischen Umgebung und den technischen Anforderungen der spezifischen OVD-Linie ab. Edelstahlsorten sind üblich, wo Korrosionsbeständigkeit und strukturelle Stabilität erforderlich sind. Aluminium kann für bestimmte Montage- oder Strukturkomponenten geeignet sein, wo Gewicht und thermisches Verhalten akzeptabel sind, obwohl es kein universeller Ersatz für Edelstahl im Sauerstoffservice ist.
Die Wahl sollte anhand der Zeichnung, der Gasverträglichkeitsanforderungen und der Betriebsbedingungen getroffen werden — nicht allein nach Kategorie. Wo Aluminiumkomponenten spezifiziert sind, werden sie typischerweise mit derselben Zeichnungsdisziplin hergestellt und geprüft wie Edelstahlteile. Aluminium-OVD-Teile sind ein Beispiel dafür, wie Materialauswahl der Funktion statt der Bequemlichkeit folgt.
Wichtige Bearbeitungsaspekte für einen OVD-Sauerstoffverteiler
Mehrere Design- und Produktionsdetails bestimmen, ob ein kundenspezifischer OVD Oxygen Distribution Manifold wie beabsichtigt funktioniert. Die wichtigsten sind interne Geometrie, Portposition, Gewinde und Dichtflächen.
Geometrie der internen Kanäle
Die internen Bohrungen des OVD Oxygen Distribution Manifold bestimmen, wie Sauerstoff vom Einlass zu jedem Auslass gelangt. Scharfe Innenkanten, abrupte Durchmesseränderungen und raue Bohrungsfinishes können Turbulenzen und inkonsistenten Durchfluss zwischen den Kanälen erzeugen. Ein gut bearbeiteter Manifold verwendet sanfte Übergänge, konsistente Bohrungsdurchmesser, wo das Design sie erfordert, und eine kontrollierte Oberflächenbeschaffenheit innerhalb der Durchgänge.
Da die interne Geometrie nach der Montage schwer zu inspizieren ist, sollte sie in der Bearbeitungsphase verifiziert werden. Dies ist ein Grund, warum die Manifold-Produktion von einem stabilen, dokumentierten Prozess profitiert statt von einmaliger Improvisation.
Position und Ausrichtung der Anschlüsse
Anschlusspositionen müssen mit den Gegenkomponenten übereinstimmen — dem Gas Panel auf der Einlassseite und den Torch- oder Burner-Anschlüssen auf der Auslassseite. Winkelorientierungsfehler, die auf einer Zeichnung klein erscheinen, können erheblich werden, wenn der OVD Oxygen Distribution Manifold in einem beengten Schrank installiert wird. Die Überprüfung von Anschlussposition und -orientierung anhand der Zeichnung vor dem Versand ist ein grundlegender, aber wichtiger Schritt.
Gewinde und Dichtflächen
Gewindetyp, Steigung und Dichtungsmethode (Face Seal, O-Ring, Dichtung oder konische Dichtung) müssen gegen die Gegenhardware bestätigt werden. Gemischte oder falsch identifizierte Gewindestandards sind eine häufige Quelle für Leckagen und Cross-Threading während der Installation. Dichtungsflächen an einem OVD Oxygen Distribution Manifold sollten flach, frei von Werkzeugspuren und gemäß der Spezifikation auf der Zeichnung gefertigt sein.
Montage- und Strukturmerkmale
Montagelochbilder, Halterungsschnittstellen und jegliche strukturelle Verstärkung sollten gemäß der Zeichnung bearbeitet werden, damit der OVD Oxygen Distribution Manifold ohne Zwang oder Beilagen installiert werden kann. Bei OVD-Linien, bei denen der Manifold in der Nähe des Torch-Bereichs montiert ist, sollten Wärmeausdehnung und Vibration im Montagedesign berücksichtigt werden.
Da der Manifold oft nahe am Burner-Array sitzt, können Ingenieure, die benachbarte Komponenten bewerten, auch die OVD Burner Faceplate Lochgeometrie und Inspektionsschritte als Teil derselben Schnittstellenprüfung überprüfen.
Verbindungsüberprüfung vor der Installation
Bearbeitungsgenauigkeit garantiert keine leckagefreie Installation. Die Verbindungsverifikation ist ein separater Schritt und sollte auf der Werkbank durchgeführt werden, bevor der OVD Oxygen Distribution Manifold im Gassystem installiert wird. Die folgenden Prüfungen sind allgemeine Praxis und sollten an die spezifische Gerätedokumentation und Standortverfahren angepasst werden.
- Sichtprüfung von Gewinden und Dichtungen. Prüfen Sie auf Grate, Verunreinigungen oder beschädigte Dichtungsflächen. Jegliches Fremdmaterial in einem Sauerstoffdurchgang sollte mit Methoden entfernt werden, die mit sauerstoffreinen Handhabungsverfahren konsistent sind.
- Prüfung des Gewindeeingriffs. Bestätigen Sie, dass sich die passenden Fittings vor dem Anziehen mit Drehmoment von Hand leicht einschrauben lassen. Erzwungener Eingriff deutet in der Regel auf eine Gewindeunverträglichkeit hin.
- Maßliche Überprüfung. Messen Sie den Anschlussabstand, die Abmessungen von Stirnfläche zu Stirnfläche und die Positionen der Montagelöcher anhand der Zeichnung. Dies erkennt Bearbeitungsfehler, bevor sie zu Installationsproblemen werden.
- Druck- oder Dichtheitsprüfung. Befolgen Sie die Verfahren des Geräteherstellers und die Sicherheitsanforderungen vor Ort für die Druckprüfung. Methode, Prüfdruck und Abnahmekriterien sollten aus genehmigter Dokumentation stammen, nicht aus allgemeinen Annahmen.
- Durchflussüberprüfung, wo erforderlich. Wenn der OVD-Sauerstoffverteiler dafür ausgelegt ist, den Durchfluss über die Auslässe auszugleichen, kann vor der Installation eine Durchflussprüfung angemessen sein. Die Prüfmethode sollte vom Verfahrensingenieur festgelegt werden.
Jeder dieser Schritte liefert Informationen. Wenn eine Prüfung fehlschlägt, ist die Ursache identifizierbar — ein Maßfehler, eine Gewindeunverträglichkeit, eine beschädigte Dichtfläche oder ein Montageproblem — statt eines unerklärten Lecks nach der Installation.
Wo Verbindungsprobleme typischerweise auftreten
In der Praxis treten die meisten Verbindungsprobleme an einem OVD-Sauerstoffverteiler an den Auslassanschlüssen auf, die mit der Brenner- oder Brennerbaugruppe zusammenpassen, sowie am Einlassanschluss, der mit dem Gaspanel zusammenpasst. Dies sind die Verbindungen, die während der Installation am meisten gehandhabt und während des Betriebs am stärksten thermisch beansprucht werden.
Bei brennernahen Schnittstellen lohnt es sich, die Passung zwischen Verteilerauslass und Brennereinlass anhand der Brennerzeichnung zu prüfen, nicht nur anhand der Verteilerzeichnung. Verwandte Hinweise zu Austausch von Hilfsnachbrennern und Schnittstellenprüfungen behandeln ähnliche Schritte zur Überprüfung der Paarungsflächen, und dieselbe Logik gilt für jede Verteiler-zu-Brenner-Verbindung.
Dokumentation der Überprüfungsergebnisse
Das Aufzeichnen des Ergebnisses jeder Prüfung an einem OVD-Sauerstoffverteiler schafft eine Referenz für die zukünftige Wartung. Ein einfacher Überprüfungsdatensatz — Anschlussabmessungen, Notizen zum Gewindeeingriff, Dichtheitsprüfergebnisse und Durchflusswerte, wo zutreffend — verkürzt den nächsten Austauschzyklus und gibt Wartungsteams einen Ausgangswert, falls sich die Leistung später ändert.
Der Datensatz sollte auch die verwendete Reinigungsmethode und die Umgebungsbedingungen während der Prüfung vermerken, da Temperatur und Luftfeuchtigkeit einige Dichtheitsprüfmethoden beeinflussen können.
Häufige Probleme und wie man sie angeht
Wenn eine OVD-Linie Symptome zeigt, die den Verteiler betreffen könnten, besteht das Ziel darin, mögliche Ursachen von bestätigten Diagnosen zu unterscheiden. Mehrere Symptome werden oft dem OVD-Sauerstoffverteiler zugeschrieben, aber nicht alle stammen von dort.
- Ungleichmäßige Flamme oder Abscheidung über die Brennerpositionen hinweg. Mögliche Ursachen sind ein Durchflussungleichgewicht im Verteiler, teilweise eingeschränkte Kanäle oder ein Problem am Brenner selbst. Die Überprüfung umfasst den Vergleich von Durchfluss oder Druck an jedem Auslass und die separate Inspektion der Brennerkomponenten.
- Druckdrift während eines Laufs. Dies kann vom Verteiler, einem Regler, einer undichten Verbindung oder einer Änderung an anderer Stelle im Gassystem stammen. Eine stufenweise Dichtheitsprüfung und ein Durchflussvergleich helfen, die Quelle zu lokalisieren.
- Leck an einer Verteilerverbindung. Häufig ein Problem mit der Dichtfläche oder dem Gewindeeingriff und nicht ein Defekt des Verteilerkörpers. Inspizieren Sie die spezifische Verbindung, bevor Sie den OVD-Sauerstoffverteiler ersetzen.
- Kontamination im Sauerstoffpfad. Kann aus der Versorgung, dem Verteiler oder nachgeschalteten Komponenten stammen. Probenahme und Inspektion an mehreren Punkten helfen, den Ursprung zu identifizieren.
Bei Problemen, die das Brennerverhalten statt den Verteiler betreffen, können verwandte technische Artikel wie die Diskussion über Druckausgleich und Gasströmungsdynamik in Mehrkanal-OVD- und VAD-Brennern und die Analyse von Brechungsindexprofil-Drift und Brennerkonzentrizität helfen, verteilerbedingte Ursachen von brennerbedingten zu trennen.
Diagnoseablauf bei vermuteten Verteilerfehlern
Eine strukturierte Diagnosesequenz verringert die Wahrscheinlichkeit, einen OVD-Sauerstoffverteiler zu ersetzen, der nicht die tatsächliche Problemquelle war. Beginnen Sie mit der Bestätigung des Symptoms — welche Brennerposition, welcher Gaskanal und ob die Abweichung konstant oder intermittierend ist. Vergleichen Sie dann die Auslassdrücke oder -durchflüsse über alle Kanäle bei einer kontrollierten Versorgungsbedingung.
Wenn ein Auslass abweicht, inspizieren Sie den entsprechenden Kanal und die Verbindung. Wenn alle Auslässe gemeinsam abweichen, liegt die Ursache wahrscheinlicher stromaufwärts: Versorgungsdruck, Reglerverhalten oder eine gemeinsame Einlassverbindung. Diese Aufteilung — Einzelkanal versus alle Kanäle — ist oft der schnellste Weg, die Suche einzugrenzen, bevor eine Komponente entfernt wird.
Vorbereitung einer Beschaffungsanfrage für einen individuellen Verteiler
Eine klare Beschaffungsanfrage verkürzt den Weg von der Anfrage zum nutzbaren Teil. Für einen kundenspezifischen OVD-Sauerstoffverteiler werden typischerweise die folgenden Informationen benötigt:
- Zeichnungen oder Skizzen, einschließlich Anschlusspositionen, Geometrie der internen Kanäle und Montagemerkmale
- Abmessungen und Toleranzen für alle kritischen Schnittstellen
- Verbindungstypen, Gewindenormen und Dichtungsmethoden für Einlass- und Auslassanschlüsse
- Materialanforderungen und etwaige Oberflächenfinish- oder Reinigungsspezifikationen
- Betriebsbedingungen: Gastyp, Temperaturbereich und Druckbereich
- Menge und ob das Teil ein einmaliger Ersatz oder ein wiederkehrender Bedarf ist
Wenn keine Zeichnungen verfügbar sind, kann die Bereitstellung des vorhandenen Teils zur Vermessung oder klare Fotografien mit Abmessungen das Reverse Engineering unterstützen. Je mehr Informationen im Voraus bereitgestellt werden, desto weniger Annahmen fließen in den Produktionsprozess für den neuen OVD-Sauerstoffverteiler ein.
Für Leser, die auch verwandte Komponenten prüfen, muss die breitere Palette von OVD-Brennerteile und Brennerkomponenten oft zusammen mit dem Verteiler bewertet werden.
Spezifikationsdetails, die dokumentiert werden sollten
Über die grundlegende Liste hinaus lohnt es sich, einige Spezifikationsdetails ausdrücklich für jeden kundenspezifischen OVD-Sauerstoffverteiler schriftlich festzuhalten. Das Aufzeichnen der Oberflächenfinish-Anforderung für Dichtflächen, der maximal zulässigen Leckrate und der anzuwendenden Reinigungs- oder Sauerstoffkompatibilitätsnorm beseitigt Mehrdeutigkeiten während der Produktion.
Das Dokumentieren der für das Reverse Engineering verwendeten Referenzabmessungen ist ebenfalls nützlich. Wenn ein zukünftiger Ersatz-OVD-Sauerstoffverteiler benötigt wird, wird der frühere Zeichnungssatz zum Ausgangspunkt statt zu einer neuen Messübung.
Wenn Verteiler Teil einer größeren Mehrkanal-Brennerbaugruppe sind, ist es ebenfalls hilfreich zu bestätigen, dass die Anzahl der Verteilerauslässe und deren Abstand mit der aktuellen Brennerkonfiguration übereinstimmen. Verwandte Arbeiten zu Bearbeitung von Mehrkanal-OVD-Brennerkörpern behandeln die passende Seite dieser Schnittstelle.
Fragen, die vor der Freigabe der Zeichnung geklärt werden müssen
Eine kurze Überprüfung vor der Zeichnungsfreigabe kann die meisten nachgelagerten Überraschungen bei einem OVD-Sauerstoffverteiler verhindern. Bestätigen Sie, dass die Anzahl der Auslässe mit der aktuellen Brenner- oder Brennerkonfiguration übereinstimmt, dass die Gewindestandards sowohl auf der Einlass- als auch auf der Auslassseite explizit angegeben sind und dass alle Sensor- oder Spülanschlüsse im Anschlussplan enthalten sind.
Es ist ebenfalls ratsam zu bestätigen, wer die Endprüfung durchführt und welche Abnahmekriterien gelten. Wenn diese Punkte vor Beginn der Bearbeitung geklärt sind, läuft die Produktionsphase in der Regel ohne Verzögerungen durch Rückfragen ab.
Material- und Reinheitsaspekte im Detail
Der Sauerstoffbetrieb stellt zusätzliche Anforderungen an jede Komponente im Gasweg. Der OVD-Sauerstoffverteiler ist von diesen Anforderungen nicht ausgenommen, nur weil er sich stromaufwärts des Brenners befindet. Standardmäßige Branchenrichtlinien für die Konstruktion von Sauerstoffsystemen, wie die EIGA-Leitlinie für Sauerstoffrohrleitungssysteme, sind eine nützliche Referenz für Materialverträglichkeit, Sauberkeit und Zündrisikobetrachtungen.
Edelstahl bleibt der Standard für sauerstoffbenetzte Durchgänge in den meisten OVD-Installationen. Die genaue Werkstoffgüte sollte gemäß der Zeichnung und dem Standortstandard festgelegt werden. Wo Aluminium für Montage- oder Strukturkomponenten verwendet wird, wird es im Allgemeinen aus dem sauerstoffbenetzten Pfad herausgehalten, es sei denn, die Anwendung erlaubt dies ausdrücklich.
Sauberkeit ist wichtig, da Verunreinigungen im Sauerstoffpfad die Abscheidungschemie beeinflussen können und unter bestimmten Umständen ein Sicherheitsrisiko darstellen können. Bankprüfung und saubere Handhabungsverfahren nach der Bearbeitung reduzieren dieses Risiko an einem OVD-Sauerstoffverteiler, bevor er installiert wird.
Praktische Sauberkeitsschritte umfassen das sofortige Verschließen aller Anschlüsse nach der Bearbeitung, die Lagerung des Teils in sauberer Verpackung und die erneute Inspektion der Dichtflächen unmittelbar vor der Installation. Dies sind einfache Maßnahmen, aber sie verhindern die Art von Verunreinigung, die schwer zu entfernen ist, sobald der Verteiler in Betrieb ist.
FAQ
Kann ein OVD-Sauerstoffverteiler ohne Originalzeichnungen hergestellt werden?
Ja, durch Reverse Engineering. Das vorhandene Teil wird vermessen, Gewindetypen und Dichtflächen werden identifiziert, und die interne Geometrie wird so weit wie praktisch möglich dokumentiert. Eine Zeichnung wird erstellt und überprüft, bevor die Bearbeitung beginnt. Einige interne Merkmale können Annahmen erfordern, die auf der Zeichnung klar vermerkt werden sollten.
Woran erkenne ich, ob das Verteilermaterial für den Sauerstoffeinsatz geeignet ist?
Die Materialeignung hängt von der Funktion der Komponente, der Temperaturexposition, der chemischen Umgebung und den technischen Anforderungen des Systems ab. Der Sauerstoffeinsatz hat spezifische Kompatibilitäts- und Sauberkeitsanforderungen. Die Materialentscheidung für einen OVD-Sauerstoffverteiler sollte anhand der Zeichnung und der geltenden Standort- und Ausrüstungsanforderungen getroffen werden, nicht allein nach der Materialkategorie.
Was sollte zuerst geprüft werden, wenn ein neuer Verteiler nach der Installation undicht ist?
Inspizieren Sie die spezifische undichte Verbindung: Gewindeeingriff, Zustand der Dichtfläche und ob die korrekte Dichtungsmethode verwendet wurde. Eine Bank-Leckprüfung vor der Installation hätte die meisten verbindungsbezogenen Probleme erkannt. Wenn die Verbindung korrekt ist und das Leck weiterhin besteht, müssen möglicherweise der Verteilerkörper oder ein Durchgang inspiziert werden.
Kann ein OVD-Sauerstoffverteiler modifiziert statt ersetzt werden?
In einigen Fällen ja — zum Beispiel das Ändern eines Anschlusses oder das Hinzufügen eines Montagemerkmals. Eine Modifikation erfordert dieselbe Zeichnungsdisziplin wie die Neuproduktion. Ob eine Modifikation angemessen ist, hängt vom Material, der vorhandenen Geometrie und den Anforderungen der Anwendung ab. Sie wird normalerweise von Fall zu Fall bewertet.
Wie lange dauert die Herstellung eines individuellen Verteilers normalerweise?
Die Lieferzeit hängt davon ab, ob Zeichnungen vorhanden sind, ob Reverse Engineering erforderlich ist, das gewählte Material und die Oberflächenbehandlungs- und Inspektionsschritte. Sobald die Zeichnung genehmigt ist, ist die Bearbeitungsphase selbst normalerweise der kürzere Teil des Zeitplans. Die Bereitstellung vollständiger Informationen im Voraus ist der zuverlässigste Weg, um den Gesamtzeitplan zu verkürzen.
Nächster Schritt
Wenn Sie einen Ersatz oder einen neuen OVD-Sauerstoffverteiler bewerten, ist der nützlichste Ausgangspunkt eine Zeichnung oder eine Reihe gemessener Abmessungen mit Verbindungsdetails und Betriebsbedingungen. Wenn Sie diese mit Ihrer Anfrage bereitstellen, können die Bearbeitungsanforderungen und die Materialauswahl vor der Produktion gegen Ihre Anwendung geprüft werden. Um einen spezifischen OVD-Sauerstoffverteiler zu besprechen, können Sie unsere Kontaktseite nutzen, um Ihre Zeichnung, Abmessungen und Anforderungen zur Prüfung und Angebotserstellung zu teilen.
