
Wissen
Titan-OVD-Brennerteile: Materialverifizierung und Bearbeitung
Okt.
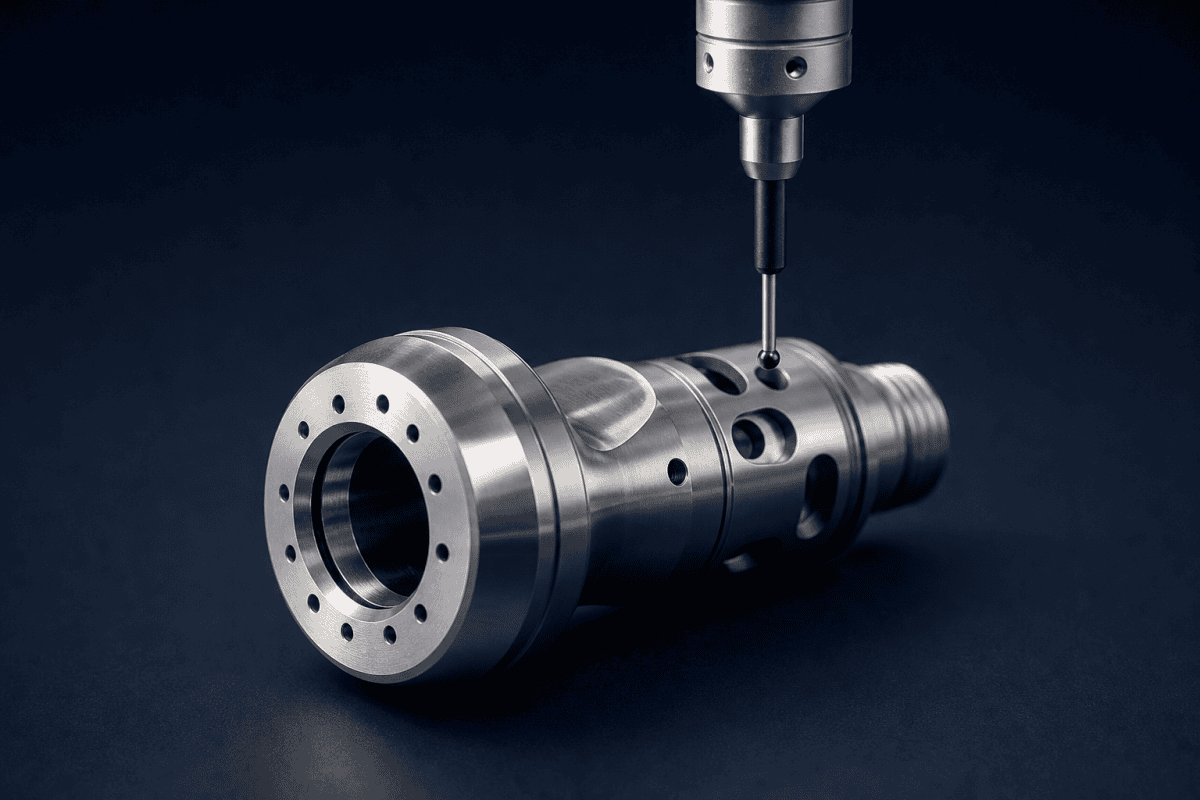
Titanium-OVD-Fackelteile werden häufig wegen ihres günstigen Festigkeits-Gewichts-Verhältnisses und ihres thermischen Verhaltens spezifiziert, doch der Wert einer Titanium-Komponente hängt vollständig davon ab, ob das gelieferte Teil der vorgesehenen Legierung, Geometrie und Oberflächenbeschaffenheit entspricht. In der Produktion von Glasfaservorformen kann eine Fackel- oder Brennerkomponente, die auf einer Werkbank korrekt aussieht, dennoch Variabilität in Flammenform, Gasverteilung oder Montageausrichtung einbringen. Ein Fackelkörper, der aus der falschen Güte gefertigt wurde, oder einer mit einer achsenversetzten Düsenbohrung, kann eine Sichtprüfung bestehen und dennoch die Flamme genug verschieben, um die Rußabscheidung zu beeinflussen. Dieser Artikel erklärt, wie Ingenieure und Wartungsteams Titanium-Brennerkomponenten vor der Installation verifizieren können, was bei eingehenden Teilen zu prüfen ist und wie eine klare Anfrage für kundenspezifische Titanium-Zerspanung vorbereitet wird.
Warum Titanium in OVD-Fackel- und Brenneranwendungen eingesetzt wird
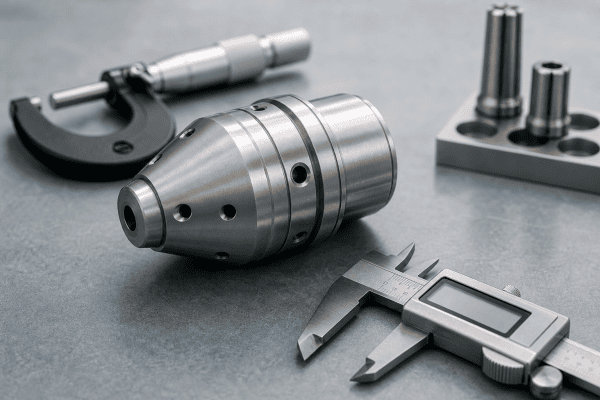
Die Außenabscheidung (Outside Vapor Deposition, OVD) erzeugt eine poröse Siliciumdioxid-Rußvorform, indem eine Flamme und Reaktantendämpfe auf einen rotierenden Targetstab gerichtet werden. Die Fackelhardware, die diese Flamme erzeugt und formt, muss wiederholte thermische Zyklen überstehen und dabei präzise interne Kanäle für Brennstoff und Sauerstoff aufrechterhalten.
Titanium und Titaniumlegierungen werden manchmal für Brennerkörper, Montagehardware und strukturelle Fackelkomponenten ausgewählt, wegen ihrer Kombination aus mechanischer Festigkeit, relativ geringer Dichte und Korrosionsbeständigkeit in vielen industriellen Umgebungen. Diese Kombination kann von Bedeutung sein, wenn eine Komponente sowohl steif als auch leicht genug sein muss, um Handhabungs- und Positionierungseigenschaften zu erhalten.
Titanium ist jedoch nicht automatisch die richtige Wahl für jede Position an einer Fackel. Die Materialeignung hängt von der Funktion der Komponente, ihrer Spitzen- und zyklischen Temperaturbelastung, der chemischen Umgebung und den vom Gerätehersteller definierten technischen Anforderungen ab. Ein Titanium-Körper kann an einer Position geeignet sein, während an der Stirnplatte oder Düsenspitze eine andere Legierung oder ein anderes Grundmaterial vorzuziehen ist. Käufer sollten die Legierungsauswahl als technische Entscheidung behandeln, nicht als Standard, insbesondere wenn Titanium-OVD-Fackelteile für eine neue Abscheidungslinie qualifiziert werden.
Wie Titanium-OVD-Fackelteile vor der Abnahme verifiziert werden
Die Verifizierung beginnt, bevor das Teil zerspant wird, und setzt sich durch die Eingangsprüfung fort. Das Ziel ist, die Lücke zwischen dem Material, das angeboten wurde, und dem Material, das angekommen ist, zu schließen und jede Abweichung zu erkennen, während sich das Teil noch auf der Wareneingangsrampe befindet, statt nachdem es an einer laufenden Linie installiert wurde.
Legierungsgüte bestätigen, nicht nur “Titanium”
Kommerzielles Titanium umfasst mehrere unterschiedliche Güten mit unterschiedlichen Verunreinigungsgrenzen und mechanischem Verhalten. Eine Bestellung, die einfach “Titanium” angibt, lässt die Tür für Substitution offen. Die Zeichnung oder Spezifikation sollte die Güte explizit angeben, zusammen mit jedem erforderlichen Zustand wie geglüht oder spannungsarmgeglüht.
Bei der Verifizierung von Titanium-OVD-Fackelteilen vergleichen Sie das Hüttenzeugnis oder den Materialprüfbericht mit der spezifizierten Güte. Achten Sie auf die angegebene Chemie und mechanischen Eigenschaften, statt eine allgemeine Beschreibung auf einem Lieferschein zu akzeptieren. Gemäß der ASTM B265 Titanium-Band-, Blech- und Platten-Spezifikation, werden Gütebezeichnung und Chemiegrenzen pro Güte definiert, weshalb eine exakte Güteangabe auf der Zeichnung für Titanium-OVD-Fackelteile, die in Produktionshardware verwendet werden, von Bedeutung ist. Ein Zeugnis, das nur den allgemeinen Familiennamen auflistet, gibt dem Wareneingangsteam nichts zum Vergleichen.
Schmelze und Losidentität zurückverfolgen
Für Fackelkomponenten, die in einer Produktionslinie betrieben werden, ist Rückverfolgbarkeit von Bedeutung. Wenn eine Komponente später unerwarteten Verschleiß oder Verformung zeigt, hilft die Kenntnis der Schmelzcharge zu bestimmen, ob das Problem materialbedingt oder prozessbedingt ist. Fragen Sie den Lieferanten, wie Material getrennt wird und wie die Losidentität durch die Zerspanung von Titanium-OVD-Fackelteilen erhalten bleibt.
Die Losidentität sollte jeden Arbeitsgang zwischen dem Rohstab oder der Platte und der fertigen Fackelkomponente überstehen. Wenn eine Werkstatt Material für mehrere Aufträge gleichzeitig schneidet, steigt das Risiko gemischten Materials, es sei denn, der Prozess umfasst physische Kennzeichnung oder dedizierte Behälter. Eine schriftliche Beschreibung dieses Ablaufs, die während der Lieferantenqualifizierung geprüft wird, reicht oft aus, um zu bestätigen, ob die Loskontrolle zuverlässig oder informell ist.
Auf Kontamination und Oberflächenschäden prüfen
Titanium ist bei erhöhten Temperaturen empfindlich gegenüber Kontamination, und der Oberflächenzustand kann sowohl die Leistung als auch das Ermüdungsverhalten beeinflussen. Die Inspektion sollte auf eingebettetes Fremdmaterial, Verfärbungen, die auf thermische Schäden hindeuten, tiefe Werkzeugspuren und Handhabungskratzer in kritischen Dichtungs- oder Passungsbereichen achten.
Bearbeitungsrückstände, Schneidflüssigkeit und feiner Schmutz sollten gemäß den Sauberkeitsanforderungen der Zeichnung entfernt werden. Bei Gaswegkomponenten ist Restverunreinigung ein berechtigtes Anliegen und sollte in der Spezifikation behandelt werden, anstatt dem Zufall überlassen zu werden. Eingangsteams, die Titan-OVD-Brennerteile als Gasweg-Hardware behandeln, neigen dazu, Verunreinigungsprobleme früher zu erkennen als Teams, die nur die Abmessungen prüfen. Eine einfache Boreskop-Ansicht eines Gaskanals, kombiniert mit einem Lösungsmittel-Wischtest, kann Probleme aufdecken, die keine dimensionale Prüfung jemals offenlegen würde.
Abmessungen gegen die Zeichnung verifizieren
Die dimensionale Verifikation ist der Punkt, an dem viele Probleme mit Titan-OVD-Brennerteilen auftauchen. Kritische Merkmale umfassen typischerweise:
- Gesamtlänge und Montageschnittstellenabmessungen
- Konzentrizität zwischen Brennerkörper und Düsenbohrung
- Innenkanaldurchmesser und deren Übergänge
- Dichtflächen, einschließlich Ebenheit und Oberflächenbeschaffenheit
- Gewindeformen, Gasanschlussgeometrie und Anschlussausrichtung
Kleine Abweichungen in der Konzentrizität oder Kanalgeometrie können verändern, wie Gase sich vermischen und wie die Flamme geformt wird. Dimensionsprüfungen sollten mit Instrumenten durchgeführt werden, die für die Toleranz geeignet sind, und die Ergebnisse sollten gegen die Zeichnungsrevision aufgezeichnet werden. Für Gasanschlussdetails vergleichen Sie die gelieferte Geometrie mit der genehmigten Referenz in diesem Leitfaden, um OVD-Brennerkopf-Ersatz. Diese Prüfungen gelten für jede Charge von Titan-OVD-Brennerteilen, nicht nur für Erstmuster.
Zeichnungsrevision vergleichen
Titan-Komponenten werden häufig von einem vorhandenen Teil rückentwickelt oder nachgefertigt. In diesen Fällen bestätigen Sie, dass die zur Bearbeitung verwendete Zeichnungsrevision mit der aktuell an der Anlage installierten Revision übereinstimmt. Eine Komponente, die nach einer überholten Revision gefertigt wurde, kann passen, aber nicht wie beabsichtigt funktionieren. Als allgemeine Regel gilt, dass die Kompatibilität mit jeder Anlagenmarke oder jedem Modell anhand von Zeichnungen, Abmessungen, Gasanschlüssen, Materialien und Anwendungsanforderungen verifiziert und nicht angenommen werden muss. Dies ist eine der häufigsten Nachlässigkeiten, wenn Titan-OVD-Brennerteile nach einem Altdruck nachbestellt werden.
Zerspanungstechnische Überlegungen für Titanium-Brennerkomponenten
Titan verhält sich während der Bearbeitung anders als Edelstahl und Aluminium. Es neigt dazu, Wärme schlecht zu leiten, was die Wärme an der Schneidkante konzentriert, und seine Elastizität kann dazu führen, dass sich das Werkstück oder das Werkzeug unter Last verformt. Diese Eigenschaften beeinflussen, wie eine Werkstatt die Werkzeugbestückung, Geschwindigkeiten, Vorrichtungen und Inspektion für Titan-OVD-Brennerteile angeht.
Bei Brenner- und Brennerkopfteilen stehen mehrere Bearbeitungsbelange in direktem Zusammenhang mit der Leistung:
Wandstärke und Verformung
Dünne Wände und lange schlanke Merkmale sind in Brennerkörpern üblich. Ungleichmäßiger Materialabtrag oder übermäßige Spannkraft können ein Teil während der Bearbeitung verformen, und die Verformung kann sich möglicherweise erst lösen, nachdem das Teil aus der Vorrichtung entnommen wurde. Lieferanten von Titan-OVD-Brennerteilen sollten in der Lage sein, ihren Vorrichtungsansatz zu beschreiben und wie sie verifizieren, dass das fertige Teil seine Geometrie beibehält.
Verformung ist besonders frustrierend, weil sie möglicherweise nicht während der In-Prozess-Prüfungen auftritt. Wenn ein Teil noch eingespannt ist, können Restspannungen die Geometrie innerhalb der Toleranz halten, um sich erst nach dem Öffnen der Vorrichtung freizusetzen. Ein Lieferant, der dieses Risiko versteht, wird häufig Schruppen und Schlichten als separate Operationen planen, mit einem Spannungsarmglüh- oder Setzschritt dazwischen.
Qualität interner Kanäle
Gaswege erfordern gleichbleibende Querschnitte und saubere Übergänge. Grate, Späne oder raue Innenflächen können die Strömung stören. Bei Mehrkanal-Brennerkonstruktionen können kleine Abweichungen in der Kanalgeometrie das Druckgleichgewicht und das Mischverhalten beeinflussen, weshalb sich eine explizite Spezifikation der Kanalprüfung an Titan-OVD-Brennerteilen lohnt. Die Lochgeometrie der Frontplatte und die Gratkontrolle werden in dieser Referenz behandelt unter OVD-Brenner-Frontplattenersatz.
Da innere Merkmale nach der Endbearbeitung schwer zu prüfen sind, ist es sinnvoll, Entgratung und Kanalverifizierung zu verlangen, bevor das Teil die Werkstatt verlässt. Eine visuelle Dokumentation oder eine Strömungsprüfung gegen einen Referenzwert kann als Basis für spätere Vergleiche dienen.
Oberflächenbeschaffenheit an Dichtflächen
Dichtflächen benötigen Oberflächengüten, die mit der verwendeten Dichtungsmethode übereinstimmen. Eine zu raue Oberfläche kann undicht sein; eine für den Dichtungstyp ungeeignete Oberfläche kann ebenfalls Probleme verursachen. Die Zeichnung sollte die erforderliche Oberflächengüte angeben, und die Prüfung von Titan-OVD-Brennerteilen sollte diese bestätigen.
Ebenheit und Oberflächengüte beeinflussen sich gegenseitig. Eine ebene, aber leicht geriefte Fläche kann mit einer weichen Dichtung noch abdichten, während eine härtere Metall-auf-Metall-Dichtung sowohl engere Ebenheitstoleranzen als auch eine feinere Oberfläche erfordern kann. Zu wissen, welche Dichtungsmethode gilt, hilft dem Empfangsteam zu beurteilen, welche Messungen am wichtigsten sind.
Rundlauf und Ausrichtung
Die Konzentrizität zwischen Düsenbohrung und Montageachse beeinflusst die Flammensymmetrie. Da Flammenasymmetrie zu ungleichmäßiger Rußabscheidung und Profildrift beitragen kann, sollte die Aufrechterhaltung der Konzentrizität als kritisches Merkmal in der Zeichnung ausgewiesen werden, anstatt sie den allgemeinen Toleranzen zu überlassen. Die Beziehung zwischen Brennerkonzentrizität und Brechungsindex-Profil-Drift wird weiter diskutiert in diesem Artikel über Brennerkonzentrizität und Brechungsindex-Profil-Drift.
Düsenbohrungsdetails und kundenspezifische Geometrie
Kundenspezifische Düsenbohrungen fügen eine weitere Bearbeitungsrisikoschicht hinzu. Wenn ein Brenner für ein bestimmtes Flammenprofil gebaut wird, können Düsenbohrungsdurchmesser, Konizität und Austrittsbedingung für dieses Design einzigartig sein. Die Fertigung von Titan-OVD-Brennerteilen nach diesen Zeichnungen erfordert, dass die Werkstatt sowohl die Bohrungsgeometrie als auch die umgebenden Montagemerkmale einhält, da eine Verschiebung in einem von beiden die Flamme von der vorgesehenen Achse wegbewegen kann.
Werkzeugverschleiß, Rattern und Oberflächenintegrität
Titan neigt auch dazu, zu fressen und an der Oberfläche kaltzuverfestigen, wenn ein Werkzeug reibt anstatt zu schneiden. Rattern oder eine stumpfe Schneide können eine verfestigte, leicht aufgerissene Schicht hinterlassen, die visuell schwer zu erkennen ist, aber die Ermüdungslebensdauer beeinträchtigen kann. Eine Werkstatt mit Titanerfahrung wird den Werkzeugverschleiß kontrollieren, geeignete Hartmetallsorten und Beschichtungen wählen und Schneiden nach einem vorhersehbaren Zeitplan ersetzen, nicht beim ersten Anzeichen von Problemen. Bei Gasweg-Hardware verdient die Oberflächenintegrität in den Kanälen die gleiche Aufmerksamkeit wie die Außenflächen.
Häufige Beschaffungsprobleme und wie sie vermieden werden
Die meisten Probleme mit Titan-OVD-Brennerteilen lassen sich auf unvollständige Spezifikationen zurückführen, nicht auf Bearbeitungsfähigkeiten. Die folgenden Muster sollten vermieden werden.
- Undefinierte Legierungsgüte. Der Lieferant wählt eine Güte basierend auf Verfügbarkeit, und das gelieferte Teil entspricht möglicherweise nicht der technischen Absicht.
- Fehlende Zeichnungsrevision. Die Werkstatt bearbeitet nach einer alten Zeichnung, und das Teil passt nicht zur aktuellen Installation.
- Nicht spezifizierte kritische Merkmale. Merkmale, die für Gasströmung oder Ausrichtung wichtig sind, werden den allgemeinen Toleranzen überlassen.
- Keine Prüfdokumentation. Es gibt keinen Nachweis, wie kritische Abmessungen verifiziert wurden.
- Sauberkeit nicht adressiert. Rückstände verbleiben nach der Bearbeitung in Gasweg-Merkmalen.
Eine praktische Möglichkeit, diese Risiken zu reduzieren, besteht darin, dem RFQ ein Spezifikationsblatt beizufügen, das Werkstoffgüte, Zeichnungsrevision, kritische Abmessungen, erforderliche Prüfprotokolle und Sauberkeitsanforderungen auflistet. Lieferanten, die regelmäßig mit Komponenten für Glasfasergeräte arbeiten, können in der Regel auf dieses Detailniveau mit einem klareren Angebot reagieren. Wenn dieselben Titan-OVD-Brennerteile wiederholt bestellt werden, verhindert ein gesperrtes Spezifikationsblatt in der Akte, dass die Anforderungen zwischen Bestellungen abweichen.
Vorbereitung einer Beschaffungsanfrage für kundenspezifische Titanium-Zerspanung
Bei der Anforderung von kundenspezifischen OVD-Brenner-Ersatzteilen, gilt: Je vollständiger das Eingabepaket, desto weniger Annahmen muss der Lieferant über Titan-OVD-Brennerteile treffen. Eine gut vorbereitete Anfrage umfasst in der Regel:
- Eine aktuelle 2D-Zeichnung mit Revisionsnummer oder ein 3D-Modell plus eine Zeichnung, die Toleranzen definiert
- Werkstoffgüte und etwaige erforderliche Zustands- oder Wärmebehandlung
- Kritische Abmessungen und geometrische Toleranzen, identifiziert statt impliziert
- Oberflächengüteanforderungen für Dichtflächen und Gaswege
- Sauberkeits- und Verpackungsanforderungen
- Erwartungen an die Prüfdokumentation, wie Maßberichte oder Materialzertifikate
- Menge, einschließlich etwaiger erwarteter Wiederholungsnachfrage
- Betriebskontext, der das Design beeinflusst, wie die umgebende Baugruppe und die Art der Montage des Teils
Wenn eine Originalzeichnung nicht verfügbar ist, ist Reverse Engineering anhand eines physischen Musters möglich, aber das Muster sollte in gutem Zustand sein und von Informationen über die Verwendung des Teils begleitet werden. Ein verschlissenes oder modifiziertes Muster kann zu einem neuen Teil führen, das den Verschleiß anstatt der ursprünglichen Designabsicht reproduziert. Lieferanten, die OEM/ODM-Bearbeitungsdienstleistungen anbieten, können in der Regel beraten, welche Messungen und Fotografien benötigt werden, um eine nutzbare Zeichnung für Titan-OVD-Brennerteile zu rekonstruieren.
Es hilft auch anzugeben, was nach der Lieferung passieren wird. Ein Teil, das von einem Wartungsteam während eines kurzen Stillstandsfensters installiert wird, verdient eine Verpackung und Kennzeichnung, die eine einfache Identifizierung und Bereitstellung ermöglichen. Ein Teil, das monatelang im Lager aufbewahrt wird, profitiert von Korrosionsschutz und sauberer Handhabung. Diese Details sind einfach zur Anfrage hinzuzufügen und für einen Lieferanten leicht zu übersehen, wenn sie nicht angegeben werden.
Abstimmung des Bauteils auf das Verfahren
OVD-, VAD- und MCVD-Brenner unterscheiden sich darin, wie Gase zugeführt werden, wie die Flamme mit dem Target interagiert und welchen Belastungen die umgebende Hardware standhalten muss. Komponenten sind standardmäßig nicht zwischen diesen Prozessen austauschbar. Eine Titan-Komponente, die in einer Brennerposition gut funktioniert, kann in einer anderen aufgrund von Temperaturbelastung, Montagegeometrie oder Gasweganforderungen ungeeignet sein.
Vor der Bestellung sollte bestätigt werden, welchem Prozess und welcher Brennerposition die Komponente dient, und es sollte überprüft werden, dass der Lieferant den Unterschied versteht. Einen Vergleich dazu, wie sich die Anforderungen an Düse und Brenner über diese Prozesse hinweg unterscheiden, finden Sie in diesem Leitfaden zu kundenspezifischer OVD-Brennerdüsen-Ersatz. Teams, die Prozess und Brennerposition zusammen mit der Legierungssorte dokumentieren, erhalten in der Regel Titan-OVD-Brennerteile, die der vorgesehenen Beanspruchung entsprechen.
Inspektions- und Wartungsplanung
Titan-OVD-Brennerteile sollten nach einem Zeitplan inspiziert werden, der an die Produktionserfahrung gekoppelt ist, statt an ein festes Intervall, das von einer anderen Linie übernommen wurde. Sinnvolle Inspektionspunkte sind Montageschnittstellen, Dichtflächen, Gasanschlüsse sowie der Düsen- oder Frontplattenbereich, in dem sich Ruß und thermische Belastung konzentrieren.
Aufzeichnungen aus der Eingangsinspektion werden zur Basis für spätere Vergleiche. Wenn eine Komponente beginnt, Maßänderungen, Dichtungsverschleiß oder Oberflächenablagerungen zu zeigen, helfen die ursprünglichen Inspektionsdaten dabei, normalen Verschleiß von einem Material- oder Bearbeitungsproblem zu unterscheiden. Teams, die den Brennerzustand überprüfen, finden möglicherweise auch relevanten Hintergrund in diesem Artikel über thermische Spannung am Endkonus der Preform.
Die Instandhaltungsplanung profitiert auch davon, Komponenten nach Austauschzyklus zu gruppieren. Frontplatten, Düsen und Dichtungen verschleißen oft nach unterschiedlichen Zeitplänen, und sie gemeinsam zu bestellen verschwendet Budget, wenn ein Teil die anderen um ein Vielfaches überdauert. Die Nachverfolgung der Ausbaugründe für jede Position vermittelt ein Bild davon, welche Teile eine Bevorratung rechtfertigen und welche bei Bedarf bestellt werden können.
Qualitätsdokumentation zur Unterstützung der Verifizierung
Die Verifizierung ist am stärksten, wenn sie auf Dokumenten beruht, die vor, während und nach der Bearbeitung erstellt wurden. Statt Papierkram als nachträglichen Gedanken zu behandeln, können Käufer eine kleine Auswahl an Aufzeichnungen anfordern, die spätere Untersuchungen erheblich erleichtern.
| Aufzeichnung | Was sie bestätigt | Typische Quelle |
|---|---|---|
| Werkstoffprüfbericht | Sorte, Chemie, mechanische Eigenschaften | Hüttenwerk oder Materiallieferant |
| Konformitätsbescheinigung | Teil entspricht der angegebenen Spezifikation | Zerspanungslieferant |
| Maßprüfbericht | Kritische Merkmale innerhalb der Toleranz | Qualitätsabteilung |
| Oberflächenbeschaffenheitsaufzeichnungen | Dichtungs- und Kanaloberflächen wie spezifiziert | Qualitätsabteilung |
| Reinheitserklärung | Gaswegkomponenten frei von Rückständen | Lieferantenprozess |
Nicht jeder Auftrag benötigt jede Aufzeichnung, aber die Auswahl sollte bewusst getroffen werden. Ein Erstmuster rechtfertigt in der Regel das vollständige Paket. Wiederholungslose benötigen möglicherweise nur die Konformitätsbescheinigung plus periodische Maßprüfungen, vorausgesetzt, der Lieferantenprozess ist stabil und wurde zuvor geprüft.
FAQ
Kann jede Titanium-Güte für OVD-Fackelteile verwendet werden?
Nein. Die geeignete Werkstoffgüte hängt von der Funktion der Komponente, der Temperaturexposition, der chemischen Umgebung und den mechanischen Anforderungen ab, die durch die Konstruktion der Anlage definiert sind. Die Werkstoffgüte sollte auf der Zeichnung oder Bestellung spezifiziert werden, anstatt vom Lieferanten basierend auf Verfügbarkeit ausgewählt zu werden.
Wie verifiziere ich ein Titanium-Teil ohne zerstörende Prüfung?
Beginnen Sie mit dem Materialzertifikat vom Hüttenwerk oder Lieferanten und bestätigen Sie dann die Chargenrückverfolgbarkeit. Maßprüfung gegen die aktuelle Zeichnung, Sichtprüfung auf Verunreinigungen und Beschädigungen sowie Oberflächenbeschaffenheitsprüfungen decken die meisten Eingangsprüfanforderungen ab. Zerstörende Prüfungen sind in der Regel für Untersuchungen und nicht für die routinemäßige Abnahme reserviert.
Welche Informationen sind erforderlich, um eine bestehende Fackelkomponente nachzukonstruieren?
Ein sauberes, unbeschädigtes Muster ist der Ausgangspunkt, zusammen mit Maßmessungen aller kritischen Merkmale. Zusätzlicher Kontext darüber, wie das Teil montiert wird, wie Gase durchströmen und welche Oberflächen gegen andere Komponenten abdichten, hilft dem Lieferanten, eine Zeichnung zu rekonstruieren, die die Konstruktionsabsicht widerspiegelt und nicht den Zustand des verschlissenen Musters.
Kann OVDParts die Kompatibilität mit einer bestimmten Gerätemarke bestätigen?
Die Kompatibilität sollte anhand von Zeichnungen, Abmessungen, Gasanschlüssen, Materialien und Anwendungsanforderungen überprüft werden. Die Bereitstellung der aktuellen Zeichnungsrevision und Montagedetails ermöglicht es dem Lieferanten, Passung und Funktion zu bewerten, ohne sich auf Annahmen auf Markenebene zu verlassen. Dieser Prüfprozess gilt gleichermaßen für Standard- und kundenspezifische Titan-OVD-Brennerteile.
Nächster Schritt
Wenn Sie Titan-OVD-Brennerteile bewerten oder ein Ersatzprogramm planen, ist der nützlichste erste Schritt die Zusammenstellung eines vollständigen technischen Pakets: aktuelle Zeichnungen, Werkstoffgüte, kritische Abmessungen, Oberflächenbeschaffenheitsanforderungen und der Betriebskontext für jede Komponente. Sie können das Standardprogramm durchsuchen von OVD-Abscheidungsteilen oder senden Sie Ihre Zeichnungen und Betriebsbedingungen, um ein Angebot für kundenspezifische Titan-Zerspanung anzufordern. Die Aufnahme der oben genannten Details trägt dazu bei, sicherzustellen, dass das Angebot das Teil widerspiegelt, das Sie tatsächlich benötigen, und es hält das Gespräch auf verifiziertes Material und Geometrie fokussiert, anstatt auf Annahmen über Titan-OVD-Brennerteile im Allgemeinen.
