
Wissen
OVD-Brennerkopf-Austausch: Zeichnungen und Gasanschlüsse im Vergleich
Okt.
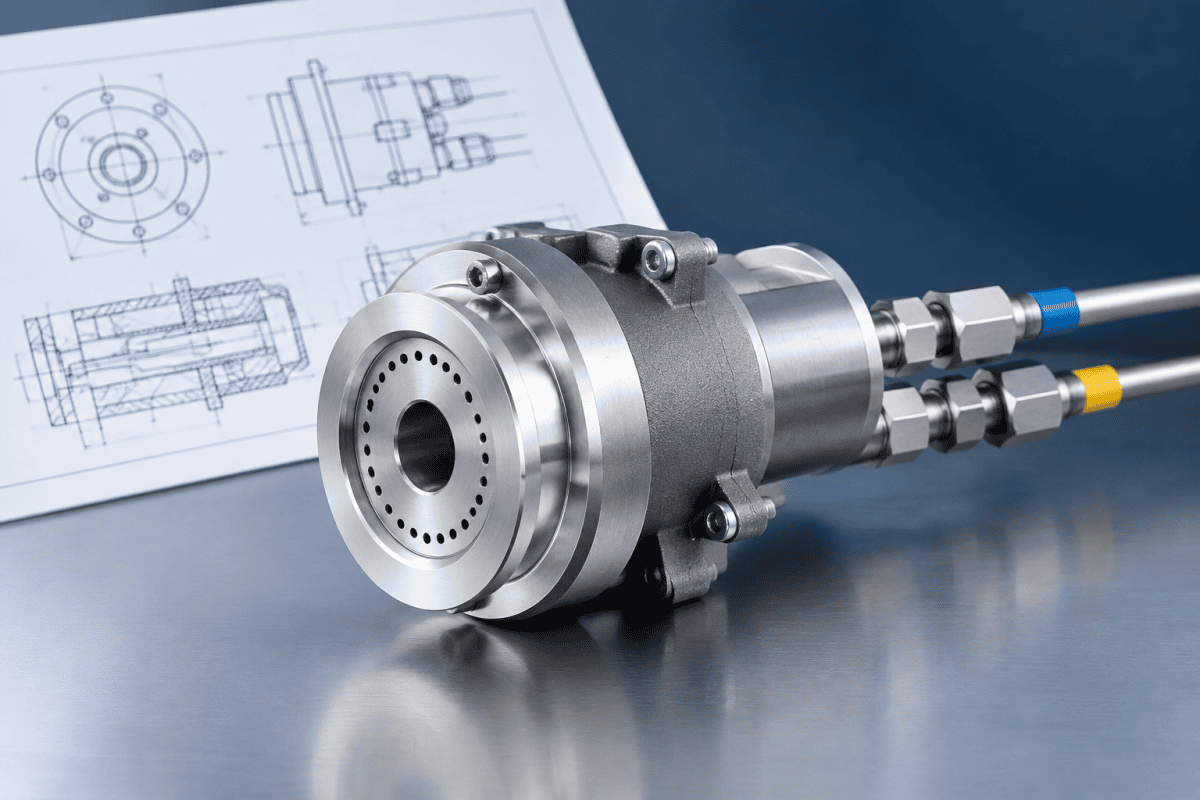
Die Planung eines OVD-Brennerkopf-Austauschs ist selten ein einfacher Teiletausch. Der Brenner befindet sich im Zentrum der Rußabscheidung, wo kleine Unterschiede in der Düsengeometrie, der Planheit der Stirnplatte und der Gaszufuhranordnung die Flammenform, die Partikelbildung und letztlich die Preform-Qualität verändern können. Bevor ein Austausch beschlossen wird, sollten Instandhaltungs- und Prozessingenieure zwei Dokumente nebeneinander vergleichen: die Brennerzeichnung und den Gasanschlussplan. Dieser Artikel erläutert, worauf bei jedem zu achten ist, wie beide übereinstimmen müssen und wie eine klare Beschaffungsanfrage für einen OVD-Brennerkopf-Austausch vorbereitet wird.
Warum die Zeichnung und die Gasanschlüsse zusammen gelesen werden müssen
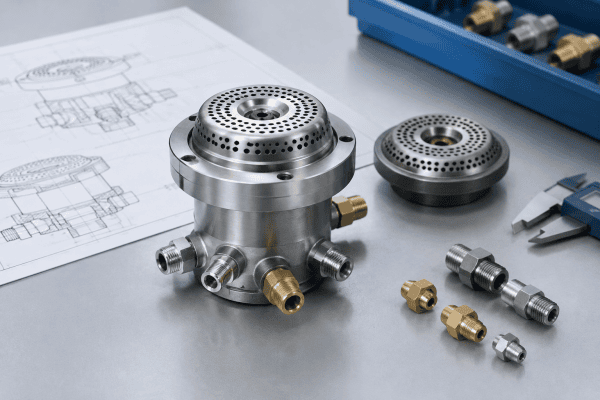
Eine Brennerzeichnung definiert das physische Bauteil: Gesamtabmessungen, Düsenmuster, Kanaldurchmesser, Stirnplattenoberfläche, Montagemerkmale und Materialangaben. Der Gasanschlussplan definiert, wie dieses Bauteil mit dem restlichen Abscheidungssystem verbunden ist: welcher Anschluss welches Gas erhält, Gewinde- oder Flanschtyp, Dichtungsmethode und Verlegungseinschränkungen.
Ein Ersatz kann perfekt mit der Zeichnung übereinstimmen und dennoch schlecht funktionieren, wenn ein Anschluss dem falschen Medium zugeordnet ist, wenn eine Dichtfläche verändert wurde oder wenn ein Fitting seinen Gegenpart am Brennerverteiler physisch nicht erreichen kann. Umgekehrt bedeuten korrekte Anschlusszuordnungen wenig, wenn die Düsenkonzentrizität oder der Zustand der Stirnplatte von der ursprünglichen Designabsicht abgewichen ist. Behandeln Sie die beiden Dokumente als ein einziges Spezifikationspaket.
Was auf einer OVD-Brennerzeichnung zu überprüfen ist
Eine Bauteilzeichnung eines OVD-Brennerkopfes sollte detailliert genug sein, um ohne mündliche Annahmen daraus fertigen zu können. Bei der Überprüfung für Ersatzzwecke sind folgende Punkte zu prüfen.
Düsengeometrie und Kanallayout
- Düsenanzahl und -anordnung: Überprüfen Sie die Anzahl der Kanäle (typischerweise Brennstoff, Sauerstoff und eine oder mehrere Träger- oder Dotierstoffleitungen) und ihre relativen Positionen. Selbst eine geringfügige Änderung des Abstands oder des Ringdurchmessers kann die Flammenstruktur und die Stelle der Rußabscheidung beeinflussen.
- Öffnungsdurchmesser und Toleranzen: Beachten Sie, ob Durchmesser mit Toleranzen spezifiziert sind und ob diese Toleranzen funktional oder lediglich werkstattüblich sind. Die Düsenpräzision steht in direktem Zusammenhang mit der Abscheidungsstabilität, wie in diesem Artikel erläutert wird zu Düsenpräzision von Brennern und Preform-Ausbeute.
- Konzentrizität: Achten Sie auf Konzentrizitäts- oder Rundlaufangaben zwischen dem zentralen Kanal und den äußeren Ringen. Fehlende Angaben sind eine häufige Lücke in älteren Zeichnungen.
- Oberflächenbeschaffenheit: Die Stirnplattenoberfläche beeinflusst die Rußhaftung und das Reinigungsverhalten. Raue Oberflächen neigen dazu, Ablagerungen anders zu sammeln als polierte.
Materialien und Konstruktion
Materialangaben sollten als funktionale Anforderungen gelesen werden, nicht als Präferenzen. Ein Brennerkopf kann eine Legierung für den Hauptkörper und ein anderes Material für die Stirnplatte oder Düseneinsätze verwenden, abhängig von der Temperatureinwirkung, dem thermischen Wechsel und der chemischen Umgebung. Wenn die Zeichnung nicht angibt, welche Oberflächen der höchsten Hitze ausgesetzt sind oder welche Verbindungen hartgelötet, geschweißt oder mechanisch gedichtet sind, fragen Sie vor der Angebotsabgabe nach. Die übergeordnete Logik der Materialauswahl für den Brennereinsatz wird in diesem Leitfaden behandelt zu kundenspezifische Brennerbeschaffung und Reverse Engineering.
Montage- und Ausrichtungsmerkmale
Dokumentieren Sie, wie der Brenner in der Brennerbaugruppe positioniert wird: Passstifte, Führungsdurchmesser, gefederte Flansche oder Klemmflächen. Diese Merkmale bestimmen die Position des Brenners relativ zur Preform und zu etwaigen Hilfsbrennern. Wenn ein Ersatz die Positionierungsmethode ändert, kann sich die optische Ausrichtung verschieben, selbst wenn die Flamme selbst korrekt funktioniert.
Was im Gasanschlussplan zu überprüfen ist
Gasanschlüsse sind der Bereich, in dem Ersatzprojekte am häufigsten ins Stocken geraten. Ein Brenner, der mit dem korrekten Düsenmuster, aber inkompatiblen Anschlussgewinden oder Dichtflächen geliefert wird, kann nicht sicher in Betrieb genommen werden.
- Anschluss-zu-Medium-Zuordnung: Bestätigen Sie, welcher Anschluss Brennstoff, Sauerstoff, Trägergas und etwaige Dotierstoff- oder Hilfsleitungen führt. Gehen Sie nicht davon aus, dass die Anschlussreihenfolge zwischen Zeichnungsrevisionen konsistent ist.
- Gewinde- und Fittingstandards: Identifizieren Sie Gewindeart, -größe und -steigung oder ob Verbindungen Klemmverschraubungen, Flansche oder Stirndichtungsdesigns verwenden. Metrische und imperiale Mischungen sind eine häufige Quelle für Fehlpaarungen. Als Referenz zu Gewinde- und Fittingkonventionen siehe die ASME-Codes und Normenbibliothek.
- Dichtungsmethode: Beachten Sie, ob Dichtungen Metall-auf-Metall, dichtungsbasiert oder elastomerbasiert sind und ob die Dichtfläche Teil des Brenners oder des Gegenverteilers ist.
- Verlegung und Freiraum: Prüfen Sie Anfahrwinkel und verfügbaren Raum um jeden Anschluss. Ein Fitting, das auf einer Werkbank passt, passt möglicherweise nicht, sobald der Brenner in der Drehmaschine oder Abscheidungskammer installiert ist.
- Spül- oder Hilfsleitungen: Einige OVD-Installationen verwenden dedizierte Spülwege oder Hilfszuführungen. Diese müssen identifiziert werden, damit sie nicht versehentlich verschlossen oder kreuzverbunden werden.
Wenn die Sauerstoffverteilung über einen separaten Verteiler erfolgt, vergleichen Sie die Einlassanforderungen des Brenners mit den Auslässen dieses Verteilers. Die Sauerstoffverteiler und die Anordnung des Hilfs-Nachbrenners ist ein Beispiel dafür, dass Brenner- und Verteilerspezifikationen als Paar geprüft werden müssen.
Vergleich eines vorhandenen Brenners mit einem vorgeschlagenen Ersatz
Wenn ein Ersatzteil anhand einer Zeichnung statt anhand einer Katalognummer beschafft wird, ist der zuverlässigste Ansatz ein strukturierter Vergleich der Abmessungen und Schnittstellen.
- Legen Sie beide Zeichnungen im gleichen Maßstab aus. Überlagern oder vergleichen Sie Hüllmaße, Düsenpositionen und Befestigungsmerkmale. Verlassen Sie sich nicht allein auf visuelle Ähnlichkeit.
- Erstellen Sie eine Anschluss-für-Anschluss-Tabelle. Listen Sie jeden Gasanschluss am Original und am vorgeschlagenen Ersatzteil auf: Medium, Gewinde oder Fitting, Dichtungsart und Position. Kennzeichnen Sie jede Abweichung.
- Prüfen Sie Toleranzen, nicht nur Nennmaße. Eine Düse mit gleichem Nenndurchmesser, aber breiterem Toleranzband kann sich über eine Produktionsserie hinweg anders verhalten.
- Bestätigen Sie die Materialäquivalenz funktional. Zwei Legierungen mit ähnlichen Namen können sich in Wärmeleitfähigkeit, Oxidationsbeständigkeit oder Bearbeitbarkeit unterscheiden. Geben Sie die Funktion an, die jedes Material erfüllen muss.
- Verifizieren Sie die Schnittstellenpassung mit der Gegenhardware. Dies umfasst den Brennerkörper, den Verteiler und etwaige Ausrichtvorrichtungen. Die Schnittstellenpassung ist oft der Punkt, an dem sich ein “Drop-in”-Ersatzteil als nicht passend erweist.
Wenn die Originalzeichnung unvollständig oder nicht verfügbar ist, ist Reverse Engineering anhand eines ausgemusterten Brenners möglich, sollte jedoch als Mess- und Dokumentationsprojekt behandelt werden und nicht als schnelle Kopie. Verschleißte Düsen und verformte Dichtflächen können Maßablesungen verfälschen, daher sind gereinigte und geprüfte Referenzteile wichtig.
Prüfpunkte vor der Installation eines Ersatzkopfes
Selbst ein korrekt spezifizierter Brennerkopf sollte bei Erhalt geprüft werden. Nützliche Prüfungen umfassen:
- Sichtprüfung der Düsenöffnungen auf Grate, Verunreinigungen oder Bearbeitungsrückstände.
- Planheit und Oberflächenbeschaffenheit der Frontplatte, insbesondere im Bereich des Düsenfelds.
- Gewindezustand und Dichtflächenzustand an jedem Gasanschluss.
- Stichprobenartige Maßprüfungen gegen die kritischen Merkmale der Zeichnung.
- Sauberkeit der internen Kanäle, soweit zugänglich, um keine Verunreinigungen in den Gasweg einzubringen.
Rußansammlung und Zustand der Frontplatte sind routinemäßige Wartungsthemen, die in diesem Artikel ausführlicher behandelt werden unter Vermeidung von Siliziumdioxid-Rußverstopfung an OVD-Brennerfrontplatten. Die Etablierung einer konsistenten Wareneingangsprüfroutine erleichtert es, ein echtes Problem mit dem OVD-Brennerkopf-Ersatz von einem Installations- oder Prozessproblem zu unterscheiden.
Wann eine Zeichnung allein nicht ausreicht
Einige Ersatzentscheidungen erfordern Betriebskontext, den Zeichnungen nicht erfassen. Wenn ein Brenner im Betrieb modifiziert wurde, wenn sich das Prozessfenster geändert hat oder wenn das Originalteil selbst eine Nicht-Standard-Variante war, kann ein zeichnungsbasiertes Angebot zusätzliche Informationen erfordern. In diesen Fällen hilft die Bereitstellung der folgenden Informationen einem Lieferanten, genau zu antworten:
- Markierte Zeichnungen mit kritischen Abmessungen und Toleranzen.
- Fotografien des vorhandenen Brenners und seiner installierten Anschlüsse.
- Eine Liste der Gasmedien und ihrer Anschlusstypen.
- Alle bekannten Einschränkungen hinsichtlich Materialien, Reinigung oder Montage.
Kunden- und Nicht-Standard-Komponenten können anhand von Zeichnungen oder anhand gemessener Muster gefertigt werden durch OEM/ODM-Bearbeitungsdienstleistungen, sofern die Schnittstellenanforderungen klar dokumentiert sind.
Wie das Brennerdesign die Rußabscheidung und die Preform-Ausbeute beeinflusst
Der Grund, warum Zeichnungen und Gaspläne dieses Maß an Aufmerksamkeit verdienen, ist, dass der Brenner eine aktive Prozesskomponente ist, keine passive Vorrichtung. Flammenchemie, Geschwindigkeit und Form bestimmen, wo sich Siliziumdioxid-Partikel bilden und wie sie sich auf der wachsenden Preform abscheiden. Eine Änderung des Düsendurchmessers, des Kanalabstands oder der Gasgeschwindigkeit kann das Abscheidungsprofil so weit verschieben, dass Kern-Mantel-Verhältnisse und Brechungsindexgleichmäßigkeit beeinflusst werden.
Bei der Bewertung eines OVD-Brennerkopf-Ersatzes ist es hilfreich, nachzuvollziehen, wie jedes Zeichnungsmerkmal den Prozess beeinflusst:
- Düsendurchmesser: Legt die Austrittsgeschwindigkeit für einen gegebenen Durchfluss fest, was wiederum die Flammenlänge und die Partikelverweilzeit beeinflusst.
- Kanalabstand: Beeinflusst die Vermischung zwischen Brennstoff-, Sauerstoff- und Trägergasströmen und damit die Flammentemperaturverteilung.
- Zustand der Frontplatte: Rußansammlung in der Nähe des Düsenfelds kann die lokale Strömung verzerren und die Abscheidungssymmetrie verändern.
- Anschlusszuordnung: Eine falsche Führung ändert die Stöchiometrie am Düsenaustritt, selbst wenn die Gesamtdurchflüsse unverändert bleiben.
Da sich diese Effekte verstärken, ist ein Ersatzteil, das dimensional “nah” ist, nicht zwangsläufig prozessgleichwertig. Die Dokumentation der funktionalen Rolle jedes kritischen Merkmals erleichtert die Beurteilung, welche Zeichnungsangaben verhandelbar sind und welche nicht.
Maß- und Toleranzprüfung in der Praxis
Der Zeichnungsvergleich ist am effektivsten, wenn er einer wiederholbaren Abfolge folgt. Die folgenden Schritte eignen sich sowohl für die interne Prüfung als auch für die Kommunikation mit Lieferanten.
- Legen Sie die maßgebliche Revision fest. Bestätigen Sie, welche Zeichnungsrevision den derzeit installierten Brenner widerspiegelt, einschließlich etwaiger genehmigter Abweichungen.
- Identifizieren Sie die funktionskritischen Abmessungen. Kennzeichnen Sie Düsendurchmesser, Konzentrizität, Dichtflächen und Befestigungspositionen als kritisch; behandeln Sie kosmetische oder nicht schnittstellenrelevante Merkmale als sekundär.
- Erfassen Sie Toleranzbänder, nicht nur Nennwerte. Eine Abmessung ohne Toleranz kann nicht verifiziert werden, und eine weite Toleranz bei einem kritischen Merkmal ist ein Risiko.
- Gleichen Sie mit dem Gasplan ab. Bestätigen Sie, dass jeder dokumentierte Anschluss auf der Zeichnung einem definierten Medium im Plan entspricht.
- Messunsicherheit beachten. Beim Reverse Engineering sind die verwendeten Messgeräte und deren Auflösung zu dokumentieren, damit zukünftige Vergleiche aussagekräftig sind.
Die Führung dieser Prüfung in einem einzigen kontrollierten Dokument verringert die Wahrscheinlichkeit, dass eine kritische Anforderung zwischen Konstruktion, Beschaffung und Werkstatt verloren geht.
Gasanschlussdetails, die am häufigsten Probleme verursachen
In der Praxis verursacht eine kleine Anzahl von Anschlussproblemen die meisten Inbetriebnahmeverzögerungen. Werden diese vor der Bestellung eines OVD Burner Head Replacement explizit geprüft, lassen sich erhebliche Nacharbeiten vermeiden.
- Dichtflächengeometrie: Eine Nichtübereinstimmung zwischen einem Metal-to-Metal-Sitz und einem Dichtungs-Sitz lässt sich nicht durch Anziehen beheben; sie erfordert ein korrigiertes Bauteil.
- Gewindekompatibilität: Ähnlich aussehende Gewinde unterschiedlicher Normen können teilweise greifen und unter Druck undicht werden.
- Anschlussausrichtung: Ein um wenige Grad verdrehter Anschluss kann mit benachbarten Fittings kollidieren oder den Zugang für Drehmomentwerkzeuge behindern.
- Materialverträglichkeit von Fittings: Unterschiedliche Metalle an einem Anschluss können Korrosion oder Fressen über thermische Zyklen hinweg beschleunigen.
- Spül- und Entlüftungswege: Das Weglassen oder Verschließen einer Spülleitung kann stagnierende Gasvolumina hinterlassen, die das Anfahrverhalten beeinflussen.
Wo einer dieser Punkte unklar ist, ist die Klärung im Zeichnungsstadium weitaus kostengünstiger als die Klärung während der Installation.
Dokumentation der Anforderungen für ein Lieferantenangebot
Ein klares Anforderungspaket beschleunigt die Angebotserstellung und verringert das Risiko eines nicht konformen Bauteils. Mindestens enthalten sein sollten:
- Die Brennerzeichnung mit hervorgehobenen kritischen Maßen und Toleranzen.
- Der Gasanschlussplan mit Zuordnung von Anschluss zu Versorgungsfunktion.
- Materialanforderungen, die nach Funktion angegeben werden, nicht nur nach Legierungsname.
- Alle Anforderungen an Sauberkeit, Verpackung oder Rückverfolgbarkeit.
- Betriebsbedingungen wie Gasarten, Durchflussbereiche und thermische Zyklen.
Wenn die Dokumentation unvollständig ist, ist klar anzugeben, was gemessen wurde, was angenommen wurde und was unbekannt bleibt. Lieferanten können mit Lücken arbeiten, wenn sie identifiziert sind; mit verborgenen Lücken können sie nicht arbeiten.
Häufig gestellte Fragen
Kann ich einen OVD-Brennerkopf nur anhand der Teilenummer ersetzen?
Nur wenn die Teilenummer an eine vollständige und aktuelle Zeichnung gebunden ist, die Ihrer installierten Konfiguration entspricht. Teilenummern allein erfassen selten Gasanschlussdetails, Toleranzrevisionen oder Änderungen im Betrieb. Vor der Freigabe eines OVD Burner Head Replacement stets gegen die Zeichnung und den Anschlussplan verifizieren.
Was, wenn die Gasanschlüsse eines Ersatzes nicht zu meinem Verteiler passen?
Keine Passung erzwingen und keine Gewinde ohne technische Prüfung anpassen. Nicht übereinstimmende Dichtmethoden oder Gewindenormen können Leckagepfade oder mechanische Spannungen erzeugen. Die Nichtübereinstimmung dokumentieren und entweder einen korrigierten Brenner beschaffen oder einen Adapter durch qualifiziertes Personal bewerten lassen.
Sind OVD- und VAD-Brennerköpfe austauschbar?
Nein. OVD- und VAD-Brenner unterscheiden sich in Geometrie, Gasverteilung und Prozessrolle, und MCVD verwendet wiederum andere Hardware. Zeichnungen und Anschlusspläne sind als prozessspezifische Dokumente zu behandeln. Ein Vergleich der Düsenansätze über diese Prozesse hinweg ist in diesem OVD-, VAD- und MCVD-Düsenführung.
Wie erkenne ich, ob ein Maßunterschied von Bedeutung ist?
Jeden Unterschied einer Funktion zuordnen: Gasströmungsweg, Flammengeometrie, Ausrichtung oder Dichtung. Unterschiede an nicht funktionalen Oberflächen sind in der Regel tolerierbar; Unterschiede in Düsengeometrie, Konzentrizität oder Dichtflächen erfordern eine technische Prüfung vor der Installation.
Wie lange dauert die Planung eines typischen OVD-Brennerkopf-Austauschs?
Der Zeitaufwand hängt von der Dokumentationsqualität ab. Wenn Zeichnungen und Gaspläne aktuell sind, können Angebotserstellung und Prüfung zügig erfolgen. Wenn Reverse Engineering erforderlich ist, ist zusätzliche Zeit für Messung, Verifikation und Lieferantenbestätigung einzuplanen, bevor ein OVD Burner Head Replacement terminiert wird.
Vorbereitung einer Ersatzanfrage
Eine gut vorbereitete Anfrage verkürzt den Weg von der Anfrage zum Angebot. Die originale Brennerzeichnung, der Gasanschlussplan, eine anschlussweise Versorgungsliste, Materialanforderungen sowie etwaige Fotografien oder Messungen des installierten Bauteils zusammenstellen. Wenn die Dokumentation unvollständig ist, angeben, welche Maße gemessen und welche angenommen wurden.
Um einen konkreten Ersatz zu besprechen, können Sie Kontaktieren Sie unser Team mit Ihren Zeichnungen, Maßen, Gasanschlussdetails und Betriebsbedingungen kontaktieren, damit die Bauteilanforderungen gegen Ihre Anwendung geprüft werden können.
Zusammenfassung: Einen OVD-Brennerkopf-Austausch richtig durchführen
Ein erfolgreiches OVD Burner Head Replacement hängt weniger vom Bauteil selbst ab als davon, wie gründlich die Zeichnung und der Gasanschlussplan vor der Bestellung abgeglichen werden. Düsengeometrie, Toleranzen, Werkstoffe und Befestigungsmerkmale mit dem Originaldesign vergleichen. Anschließend jeden Gasanschluss nach Versorgungsfunktion, Gewinde, Dichtmethode und physischem Freiraum zuordnen. Wo die Dokumentation unvollständig ist, dokumentieren, was gemessen und was angenommen wurde. Ein OVD Burner Head Replacement sollte mit einem vollständigen Schnittstellenprotokoll abschließen, das der nächste Wartungszyklus wiederverwenden kann. So behandelt, wird ein OVD Burner Head Replacement zu einer kontrollierten technischen Änderung statt zu einer Fehlersuche.
