
Wissen
Aluminium-OVD-Brennerkomponenten: Materialauswahl und Oberflächenbehandlung
Okt.
Die korrekte Spezifikation von Aluminium-OVD-Brennerkomponenten erfordert mehr Überlegung als das bloße Abgleichen mit einer Zeichnung. Aluminium bietet echte Vorteile beim Wärmemanagement und bei der Zerspanbarkeit, verhält sich jedoch auch ganz anders als die Hochtemperaturlegierungen, die üblicherweise mit Abscheidungsbrennern assoziiert werden. Ingenieure, die Aluminium-OVD-Brennerkomponenten bewerten, müssen die tatsächliche Funktion des Bauteils, seine Temperaturexposition, seine chemische Umgebung und den erforderlichen Oberflächenzustand definieren, bevor sie eine Legierung oder eine Behandlung wählen. Dieser Artikel beschreibt einen praktischen Rahmen für diese Entscheidungen und hebt hervor, wo Oberflächenbehandlung die Leistung verlängern kann – und wo sie neue Risiken schaffen kann.
Warum Aluminium-OVD-Brennerkomponenten in Brennerbaugruppen auftreten
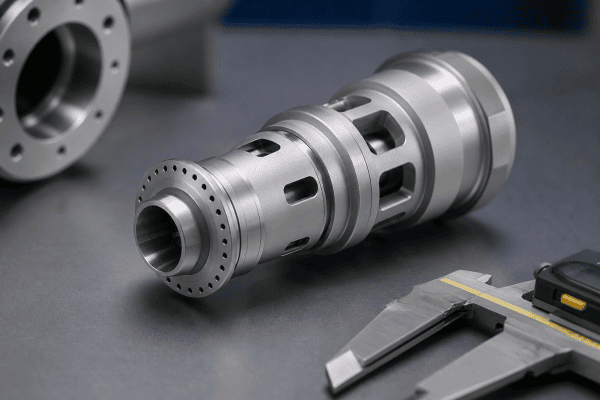
OVD-Brenner (Outside Vapor Deposition) und Brenner werden oft als einzelne monolithische Teile betrachtet, in der Praxis sind sie jedoch Baugruppen. Gasverteiler, Montagehalterungen, Klemmringe, Positionierungshardware, kühlungsbezogene Vorrichtungen und Hilfsstrukturen können separate Komponenten mit eigenen Materialanforderungen sein. Aluminium kommt in diesen sekundären Rollen häufig ins Spiel aufgrund seiner Kombination von Eigenschaften:
- Wärmeleitfähigkeit. Aluminium führt Wärme schnell von lokalisierten Hot Spots ab, was dazu beitragen kann, benachbarte Dichtungen oder Hardware zu schützen.
- Geringe Dichte. Leichtere Komponenten reduzieren die mechanische Belastung der Montagestrukturen und vereinfachen die Handhabung während der Wartung.
- Zerspanbarkeit. Aluminium lässt sich schnell zerspanen und hält feine Details gut, was für mehrkanalige Gaswege und Präzisionsmerkmale geeignet ist.
- Kosten und Verfügbarkeit. Für unkritische strukturelle Rollen kann Aluminium eine kosteneffektive Wahl im Vergleich zu nickel- oder kobaltbasierten Legierungen sein.
Nichts davon bedeutet, dass Aluminium ein direkter Ersatz für eine Brennerstirnplatte ist. Komponenten, die direkt der Abscheidungsflamme, hoher Strahlungsbelastung oder reaktiven Prozessgasen ausgesetzt sind, erfordern in der Regel Materialien, die für diese Bedingungen ausgewählt wurden. Der Wert von Aluminium-OVD-Brennerkomponenten konzentriert sich auf Teile, deren thermische und mechanische Beanspruchung gut verstanden und begrenzt ist.
Komponentenweise Materialauswahl
Die Materialauswahl für Aluminium-OVD-Brennerkomponenten sollte mit der Funktion des Bauteils beginnen, nicht mit einer vertrauten Legierungsnummer. Ein nützlicher Ansatz ist die Klassifizierung jedes Teils nach Exposition.
Indirekt beheizte Struktur- und Montageteile
Halterungen, Klemmen, Einstellblöcke und Positionierungsvorrichtungen sitzen oft entfernt von der Flamme. Hier sind Aluminiumlegierungen wie 6061 oder 7075 üblich, da sie Festigkeit, Stabilität und Zerspanbarkeit ausbalancieren. Wärmeausdehnung ist dennoch relevant: Wenn eine Aluminiumhalterung eine Präzisionsausrichtung mit einem Edelstahl- oder Legierungsteil teilt, kann differenzielle Ausdehnung über einen Temperaturwechsel die Ausrichtung verschieben. Dies ist ein Grund, warum Brennerkonzentrizität Probleme manchmal nicht auf die Düse, sondern auf die Hardware, die sie hält, zurückzuführen sind.
Gasverteiler und Verteilungsbauteile
Wo ein Verteiler gekühlt wird oder bei mäßiger Temperatur betrieben wird, unterstützt die Zerspanbarkeit von Aluminium komplexe interne Kanäle und Dichtflächen. Die limitierenden Faktoren sind die Dichtungsschnittstelle und die maximale Oberflächentemperatur am heißesten Punkt, nicht die Durchschnittstemperatur. Die Verifikation dieser Aluminium-OVD-Brennerkomponenten sollte eine Überprüfung des Gasanschlusstyps, der Gewindeform und der Dichtungsmethode umfassen, da diese Schnittstellen weit weniger nachgiebig sind als das Grundmaterial. Eine detaillierte Checkliste finden Sie unter Verifikation des Sauerstoffverteileranschlusses.
Teile in der Nähe der Flamme oder des Abgasbereichs
Mit zunehmender Exposition werden der relativ niedrige Schmelzbereich von Aluminium und die Tendenz, bei erhöhter Temperatur an Festigkeit zu verlieren, limitierend. Komponenten im Flammenweg oder solche, die wiederholtem thermischem Wechsel nahe der Abscheidungszone ausgesetzt sind, sind in der Regel mit Hochtemperaturlegierungen besser bedient. Die Entscheidung, wo diese Grenze liegt, erfordert gemessene oder dokumentierte Temperaturdaten aus der Anlage, nicht Annahmen.
Oberflächenbehandlungsoptionen für Aluminium-OVD-Brennerkomponenten
Die natürliche Oxidschicht von Aluminium ist dünn und nicht für Verschleiß- oder Chemikalienbeständigkeit ausgelegt. Oberflächenbehandlung von Brennerkomponenten wird daher oft verwendet, um Härte, Korrosionsbeständigkeit oder Sauberkeit zu verbessern. Gängige Optionen umfassen:
- Eloxieren (Typ II oder Typ III). Baut eine kontrollierte Aluminiumoxidschicht für Verschleiß- und Korrosionsbeständigkeit auf. Harteloxieren erzeugt eine dickere, härtere Schicht, kann jedoch die Ermüdungsfestigkeit reduzieren und enge Toleranzabmessungen leicht verändern.
- Chem-Film-Konversionsbeschichtung. Eine dünne Passivierungsschicht, die oft verwendet wird, um die Korrosionsbeständigkeit zu verbessern, während die elektrische Leitfähigkeit und die Abmessungen erhalten bleiben.
- Chemisch Vernickeln. Bietet eine harte, gleichmäßige Beschichtung mit guter Korrosionsbeständigkeit. Auf Aluminium erfordert es eine ordnungsgemäße Vorbehandlung, um Haftung zu erreichen.
- Chromatfreie Konversionsbeschichtungen. Zunehmend bevorzugt, wo Umwelt- oder regulatorische Einschränkungen gelten.
- Mechanische Oberflächenbearbeitung. Kontrollierte Oberflächenrauheit auf Dichtflächen und Gaswegen kann für die Funktion wichtiger sein als jede Beschichtung.
Die ASM International Materialreferenz veröffentlicht weit verbreitete Richtlinien zur Oberflächenbearbeitung und Oberflächentechnik für Aluminiumlegierungen.
Was Oberflächenbehandlung nicht löst
Das Beschichten eines Bauteils erhöht nicht die Temperaturgrenze seines Substrats. Eine hartanodisierte Aluminiumhalterung verliert bei derselben Temperatur an Festigkeit wie unbehandeltes Aluminium. Ebenso korrigiert eine Beschichtung nicht eine schlechte Dichtflächengeometrie oder einen Gaskanal, der einen ungleichmäßigen Durchfluss verursacht. Wenn das zugrunde liegende Problem der interne Druckausgleich oder die Gasströmungsverteilung ist, wird eine Oberflächenbehandlung dieser Aluminium-OVD-Brennerkomponenten es wahrscheinlich nicht lösen.
Inspektion und Verifikation vor dem Austausch
Bei der Bewertung bestehender Aluminium-OVD-Brennerkomponenten für Ersatz oder Reverse Engineering sollten objektive Daten gesammelt werden, anstatt sich auf visuelle Ähnlichkeit zu verlassen. Nützliche Schritte sind:
- Funktion und Exposition bestätigen. Dokumentieren, wo das Teil sitzt, ob es gekühlt wird und wie nah es an der Flamme oder dem Abgas ist.
- Kritische Abmessungen messen. Gasdurchmesser, Dichtflächenebenheit, Gewindespezifikationen und Montagelochpositionen unabhängig voneinander erfassen.
- Die Legierung identifizieren, falls möglich. Vorhandene Markierungen, Härteprüfungen oder Lieferantendokumentation können die Legierungsfamilie eingrenzen.
- Den aktuellen Oberflächenzustand notieren. Erosion, Korrosionsnarben, Beschichtungsverlust und Ablagerungsbildung deuten jeweils auf unterschiedliche Korrekturmaßnahmen hin.
- Schnittstellen separat prüfen. Gasanschlüsse, Dichtungen und Befestigungselemente bestimmen oft, ob ein Ersatzteil korrekt funktioniert, unabhängig vom Grundbauteil.
Wenn die Originalzeichnung nicht verfügbar ist, ist Reverse Engineering mit messbasierter Dokumentation der praktikable Weg. Dieser Prozess wird im Leitfaden zur Bearbeitung von kundenspezifischen OVD-Brennerkörpern, beschrieben, der behandelt, wie Material- und Geometrieentscheidungen zusammenspielen. Bei Aluminium-OVD-Brennerkomponenten, die selbst Ersatzteile sind, sollten Gasanschlüsse und Montagemerkmale mit der Originalzeichnung verglichen werden, nicht mit einem Foto.
Beschaffungsfragen für Aluminium-OVD-Brennerkomponenten
Bei der Vorbereitung einer Angebotsanfrage sollten genügend Kontextinformationen bereitgestellt werden, damit der Lieferant ein realistisches Material und eine geeignete Oberflächenbehandlung auswählen kann. Nützliche Fragen, die schriftlich festgehalten werden sollten, sind:
- Was ist die maximale Dauer- und Spitzentemperatur der Bauteiloberfläche im Betrieb?
- Wird das Teil gekühlt, und wenn ja, wie?
- Welche Gase oder Dämpfe kommen mit der Oberfläche in Kontakt, und ist Kondensation zu erwarten?
- Gibt es Anforderungen an die elektrische Leitfähigkeit oder Erdung, die eine Beschichtung ausschließen würden?
- Welche Abmessungen sind toleranzkritisch, und kann eine Oberflächenbehandlung angewendet werden, ohne diese zu beeinträchtigen?
- Ist die Originalslegierung bekannt, oder sollte der Lieferant eine auf Basis des Lastzyklus empfehlen?
Die Bereitstellung von Zeichnungen, Abmessungen und Betriebsbedingungen mit der Anfrage verkürzt den Prüfzyklus erheblich. Wenn die Anwendung nicht standardmäßig ist, ermöglichen diese Details dem Lieferanten zu beurteilen, ob ein Lagerartikel geeignet ist oder ob kundenspezifische Bearbeitung der bessere Weg ist. Bei Standardersatzteilen sollte die Kompatibilität stets anhand von Zeichnungen, Gasanschlüssen und Materialanforderungen bestätigt und nicht aus einer Produktkategorie angenommen werden.
Aluminium-OVD-Brennerkomponenten: Materialentscheidungen zur Reduzierung von Ausfallzeiten
Viele Ausfälle bei Aluminium-OVD-Brennerkomponenten lassen sich auf eine kleine Anzahl wiederkehrender Entscheidungen zurückführen. Diese frühzeitig richtig zu treffen ist günstiger als sie zu korrigieren, nachdem das Teil in Betrieb ist.
Legierung an den Lastzyklus anpassen, nicht an das Altteil
Eine ältere Aluminium-OVD-Brennerkomponente wurde möglicherweise vor Jahrzehnten wegen der Verfügbarkeit und nicht wegen der Leistung ausgewählt. Wenn sich die Betriebsbedingungen geändert haben – höherer Durchsatz, längere Laufzeiten, anderes Prozessgasgemisch – ist die ursprüngliche Legierung möglicherweise nicht mehr geeignet. Eine Neubewertung auf Basis des aktuellen Lastprofils ist zuverlässiger als das Kopieren einer Teilenummer.
Differenzielle Ausdehnung an Schnittstellen berücksichtigen
Aluminium dehnt sich pro Grad Temperaturänderung etwa doppelt so stark aus wie Edelstahl. Wenn Aluminium-OVD-Brennerkomponenten in Edelstahl- oder Legierungshalterungen verschraubt werden, kann die daraus resultierende Fehlpaarung Befestigungselemente lockern, Stifte abscheren oder die Ausrichtung verschieben. Langlöcher, nachgiebige Unterlegscheiben oder materialgleiche Schnittstellen können diese Bewegung aufnehmen.
Oberflächenbehandlung gegen den tatsächlichen Ausfallmodus spezifizieren
Anodisieren adressiert Verschleiß und leichte Korrosion. Es adressiert nicht den Festigkeitsverlust bei hohen Temperaturen, galvanischen Kontakt mit unterschiedlichen Metallen oder Ablagerungsbildung durch Strömungsbedingungen. Bevor Aluminium-OVD-Brennerkomponenten in eine Behandlungsvorgabe aufgenommen werden, sollte der Fehlermodus identifiziert werden, dem die Behandlung entgegenwirken soll.
Den Ist-Zustand dokumentieren
Das Messen und Aufzeichnen der Ist-Geometrie von Aluminium-OVD-Brennerkomponenten – Kanalduchmesser, Dichtflächen, Gewindeformen und Behandlungsdicke – macht den nächsten Ersatz schneller und genauer. Ohne diese Aufzeichnung wird jeder Ersatz zu einer neuen Reverse-Engineering-Übung.
FAQ
Kann Aluminium für eine OVD-Brennerdüse oder Stirnplatte verwendet werden?
Komponenten, die direkt der Abscheideflamme oder hoher Strahlungslast ausgesetzt sind, erfordern in der Regel Werkstoffe, die für Hochtemperaturfestigkeit und Beständigkeit gegen die Prozessatmosphäre ausgewählt wurden. Die Temperaturgrenzen von Aluminium machen es für diese Positionen im Allgemeinen ungeeignet. Indirekt beheizte strukturelle, Montage- und Verteiler-Aluminium-OVD-Brennerkomponenten sind typischere Anwendungen. Die Entscheidung sollte auf dokumentierten Betriebstemperaturen und der spezifischen Funktion der Komponente basieren.
Verändert Eloxieren die Bauteilabmessungen?
Anodisierschichten wachsen teilweise in das Grundmetall hinein und teilweise aus ihm heraus, sodass eng tolerierte Merkmale beeinträchtigt werden können. Hartanodisieren erzeugt in der Regel eine dickere Schicht als Typ-II-Anodisieren. Wenn eine Oberflächenbehandlung erforderlich ist, sollten die toleranzkritischen Abmessungen im Voraus identifiziert werden, damit die Beschichtungsdicke in der Bearbeitungsspezifikation berücksichtigt werden kann.
Woher weiß ich, welche Aluminiumlegierung ich spezifizieren soll?
Die Legierungswahl hängt von Festigkeitsanforderungen, Korrosionsexposition, Zerspanbarkeit und davon ab, ob das Teil geschweißt oder anodisiert wird. Ohne Originalzeichnung oder Materialzertifikat ist der praktische Ansatz, die Betriebsbedingungen genau zu beschreiben und den Lieferanten eine Legierung empfehlen zu lassen, die dann gegen die Anwendung bestätigt wird.
Verhindert eine Beschichtung Rußablagerung auf Aluminiumoberflächen?
Eine Beschichtung kann die Oberflächenenergie und Reinigungsfähigkeit verändern, aber sie beseitigt nicht die Ablagerungsbildung, die primär von Flammen- und Strömungsbedingungen abhängt. Wenn Rußansammlung das eigentliche Problem ist, sollten die Ursachen der Ablagerungsbildung auf Brennerfrontplatten überprüft werden, bevor eine Beschichtung als Abhilfe gewählt wird.
Sind Aluminium-OVD-Brennerkomponenten für alle Brennerpositionen geeignet?
Nein. Ihre Eignung hängt von der Temperaturexposition, der Kühlung und der Prozessatmosphäre ab. Aluminium-OVD-Brennerkomponenten sollten am besten für Positionen reserviert werden, bei denen die Betriebstemperatur dokumentiert ist und innerhalb des nutzbaren Bereichs der Legierung bleibt.
Nächster Schritt
Wenn Sie Aluminium-OVD-Brennerkomponenten für eine OVD-Brenner- oder Brennerbaugruppe bewerten, senden Sie Ihre Zeichnung, die wichtigsten Abmessungen, die Materialanforderungen und die Betriebsbedingungen zur Prüfung ein. Durch die Angabe der Funktion der Komponente und der Temperaturexposition kann das Team eine geeignete Legierung und Oberflächenbehandlung empfehlen, anstatt allein nach dem Aussehen abzugleichen. Kontaktieren Sie unser Team, um Ihre Aluminium-OVD-Brennerkomponenten zu besprechen und ein Angebot anzufordern.
