Wissen
Kontrolle der Endkonus-Rissbildung von Preformen im OVD-Verfahren: Thermische & hardwaretechnische Lösungen
Sept.
Es gibt kein entmutigenderes Geräusch in einer optischen Faser-Vorformlingsanlage als das scharfe Knacken einer Rußkugel, die sich gegen Ende eines mehrstündigen OVD-Abscheidungslaufs spaltet.
Die meisten katastrophalen Risse entstehen nicht entlang des aktiven zylindrischen Körpers des Vorformlings. Sie beginnen fast ausnahmslos an den Endkonen (den Übergangszonen in der Nähe des Bait Rod oder Handles), und breiten sich innerhalb von Sekunden entlang der Rußgrenzfläche nach innen aus.
Wenn sich eine große Rußkugel dem Zieldurchmesser nähert, stehen Tausende von Dollar an chemischen Vorläufern (SiCl₄ und GeCl₄), Verbrennungsgasen und Drehbanklaufzeit auf dem Spiel. Die Diagnose von Endkonenfehlern erfordert die Betrachtung der thermischen Dynamik des Brennerumkehrhubs und der mechanischen Hardware, die das thermische Gleichgewicht aufrechterhält.
Thermales Profil der Rußkugel beim Umkehrpunkt:
Die Physik des thermischen Schocks beim Umkehrpunkt
Während der standardmäßigen Outside Vapor Deposition bewegt sich der primäre Abscheidungsbrenner entlang des rotierenden Dorns hin und her. An jedem Ende des Hubs muss der Schlitten abbremsen, die Richtung umkehren und wieder beschleunigen.
Selbst mit optimierten CNC-Bewegungsprofilen erzeugt die Zeit, die die Hauptflamme von der Rußschulter entfernt verbringt, einen schnellen Oberflächentemperaturabfall.
-
Das Wärmeausdehnungsdifferential: Die äußeren Rußschichten kühlen viel schneller ab als die dichten inneren Schichten neben dem Kernstab. Dieser plötzliche thermische Gradient induziert schwere radiale Zugspannung auf die locker gebundene Siliciumdioxidmatrix.
-
Abscheidungseffizienz-Absturz: Wenn die lokale Rußoberflächentemperatur unter etwa 1200°C fällt, verlangsamt sich die chemische Hydrolyse von SiCl₄. Partikel, die in diesem Temperaturabfall abgeschieden werden, weisen eine reduzierte Dichte auf und bilden eine strukturell poröse, spröde “Kreidelinie” am Konus, die als Spannungskonzentrationskerbe dient.
-
Umgebungsluft-Infiltration im Reinraum: Die Enden der Abscheidungskammer sind anfällig für kalte Umgebungsluftwirbel, die die Konuskanten weiter abkühlen, sofern sie nicht durch einen konstanten Gasschleier abgeschirmt werden.
Warum Prozessrezepturanpassungen nicht ausreichen
Ingenieure versuchen oft, Endkonenrisse durch Software zu lösen: Verlängerung des Brennerhubwegs, Erhöhung der Schlittenverweilzeiten oder Hochfahren des Wasserstoffflusses (H₂) an den Rändern.
Softwarekorrekturen führen jedoch in der Regel zu sekundären Ausfallmodi:
| Software-/Rezepturanpassung | Unbeabsichtigte Folge für den Vorformling |
| Längere Schlittenverweilzeit | Lokale Rußüberhitzung führt zu vorzeitiger Verglasung (Glasablagerung), was zu Flammenablenkung bei nachfolgenden Durchgängen führt. |
| Erhöhtes Brenngas an den Enden | Verzerrt das Brechungsindexprofil (Δn) vom Kern zum Mantel in der Nähe der nutzbaren Schulter und reduziert die gesamte effektive Faserausbeute. |
| Breitere Hubränder | Verschwendet teuren chemischen Vorläuferdampf in die Abzugshaube, ohne auf dem Zielstab abzuscheiden. |
Die zuverlässige technische Lösung besteht nicht darin, die Abscheidungsflamme des Hauptbrenners zu verzerren, sondern die Abscheidungschemie von der Konustemperaturverwaltung mithilfe dedizierter auxiliarer Thermik-Hardware zu entkoppeln.
Hardware-Sanierung: Die Rolle von auxiliaren Heckbrennern
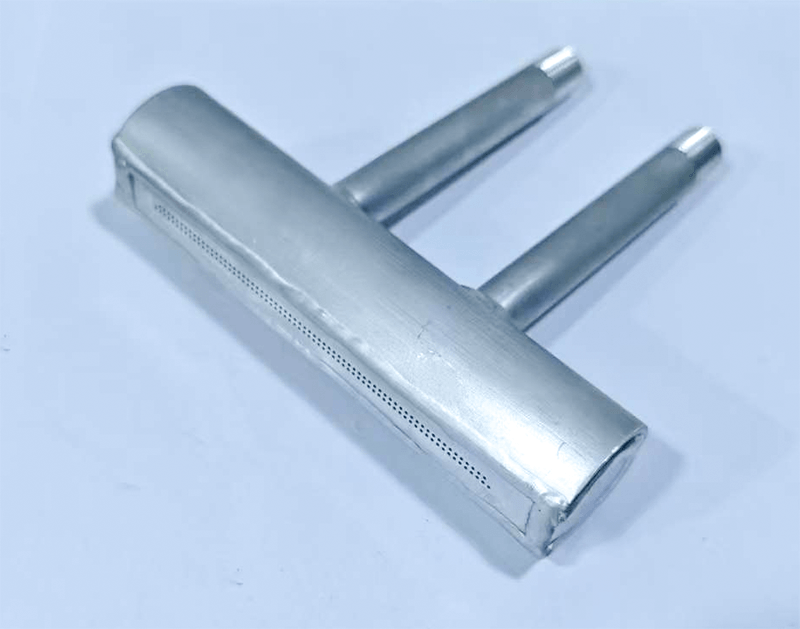
Ein auxiliarer Heckbrenner (oder lineares Sauerstoffverteilungsverteilerrohr) wird an den Vorformlingsenden montiert, um eine stationäre oder synchronisierte thermische Stabilisierung bereitzustellen.
Gaszufuhrdynamik:
Anstatt Ruß abzuscheiden, liefern diese Einheiten eine konstante, sanfte Heizflamme zusammen mit einem gleichmäßigen Schutzgasschleier:
-
Beseitigung des thermischen Tals: Durch die Aufrechterhaltung der Basistemperatur an den Endkonen, während der primäre Brenner zum gegenüberliegenden Ende fährt, halten auxiliare Brenner die Rußmatrix innerhalb eines elastischen thermischen Fensters und beseitigen Spannungsspitzen.
-
Gleichmäßiger statischer Druck über duale Einlässe: Gaseinlassrohre mit einem einzigen Einlass weisen zwangsläufig einen Gasdruckabfall entlang ihrer Länge auf, was zu einer schwachen Flamme am fernen Ende und turbulenten Strahlen in der Nähe des Zufuhrports führt. Ein Verteiler mit dualem Einlass gleicht den internen Verteilerdruck aus und garantiert, dass jede Mikroöffnung im linearen Array Gas mit identischer Geschwindigkeit ausstößt.
-
Verhinderung der Rußgrenzflächen-Rückzirkulation: Ein linearer auxiliarer Sauerstoffschleier erzeugt ein Überdruck-Luftmesser, das verhindert, dass saure Reaktionsnebenprodukte (HCl) und loser Siliciumdioxidstaub auf die Brennermechanismen zurückrollen.
Bearbeitungsintegrität und Legierungsauswahl
Da auxiliare Heckbrenner in unmittelbarer Nähe zur extremen Strahlungswärme von 1400°C+ Siliciumdioxid-Synthesezonen arbeiten, beeinflusst ihre mechanische Bauqualität direkt die Flammenstabilität.
-
Nahtgeschweißte Legierungskonstruktion: Standardmäßige verschraubte Baugruppen mit Dichtungen versagen unter langfristiger Reinraum-Thermocycling. Schwerlastkörper aus 316L Edelstahl oder hochwertigem Titan mit vollständiger Nahtverschweißung widerstehen kontinuierlicher Wärmeausdehnung ohne Gasleckage.
-
Gratfreie Mikroöffnungsbohrung: Gezackte Austrittsöffnungen erzeugen lokale Flammenturbulenzen. Präzisions-CNC-Bohrung der mehrreihigen linearen Frontplatte gewährleistet einen laminaren Gasschild, der die Rußerwärmung unterstützt, ohne die empfindliche Zielkugel zu bestrahlen.
Maximierung der Vorformlingsproduktionsausbeute
Endkonenrissbildung ist eine technische Herausforderung mit einer klaren mechanischen Lösung. Der Schutz Ihrer Siliciumdioxid-Vorformlinge vor thermischem Schock stabilisiert Ihr Prozessfenster, verbessert die Konusgeometrie und erhöht die nutzbare Faser-Kilometer-Ausbeute pro Rußkugel.
Entdecken Sie unsere präzisionsbearbeiteten OVD-Hilfsendbrenner & lineares Sauerstoffverteilungsverteilersystem designed for standard preform lathes, or pair it with our direct-fit Titan-OVD-Brennerbaugruppen.
If your production line uses customized mounting geometries or unique gas delivery specs, browse our complete catalog of optical fiber equipment parts oder kontaktieren Sie unser Ingenieurteam to machine custom components directly from your CAD drawings.
