
Знание
Компоненты горелок OVD VAD MCVD: какие компоненты требуют отдельных спецификаций
Окт
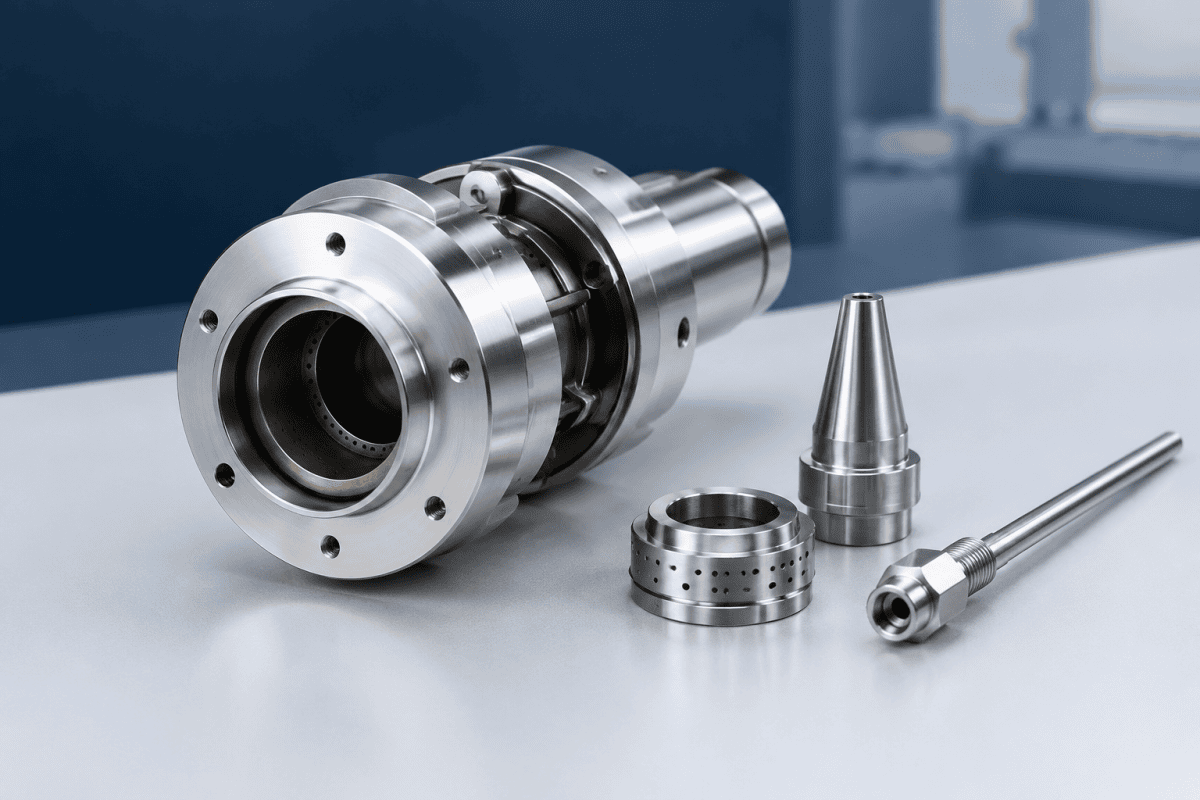
Закупочные команды часто рассматривают “детали горелок” как единую категорию при закупке для производства заготовок. На практике детали горелок OVD VAD MCVD выполняют принципиально разные функции в каждом процессе, и спецификация, подходящая для одного метода осаждения, может вызвать серьёзные проблемы в другом. Диаметр сопла, материал лицевой панели или монтажный интерфейс, подходящие для токарного станка OVD, могут быть совершенно непригодны для стеклообрабатывающей горелки MCVD, даже если оба компонента описываются как “головки горелок”. Понимание того, какие компоненты действительно нуждаются в отдельных спецификациях — а какие могут использовать общие стандарты — помогает инженерам и покупателям избежать дорогостоящих несоответствий и ускоряет процесс получения коммерческих предложений.
Почему три процесса не могут использовать одну спецификацию
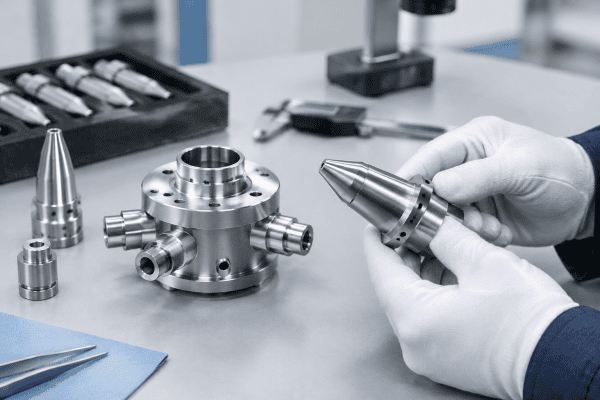
OVD (Outside Vapor Deposition — внешнее парофазное осаждение) и VAD (Vapor Axial Deposition — аксиальное парофазное осаждение) оба формируют пористую заготовку из кремниевой сажи, но делают это в разных геометриях. OVD осаждает сажу радиально на вращающийся стержень-мишень или затравочный стержень, при этом массив горелок обычно располагается на контролируемом расстоянии от растущей поверхности. VAD осаждает сажу аксиально на торец затравочного стержня, поэтому горелка обращена к растущему концу, и геометрия осаждения изменяется по мере удлинения заготовки.
MCVD (Modified Chemical Vapor Deposition — модифицированное химическое осаждение из паровой фазы) химически и физически снова отличается: газы-предшественники протекают внутри вращающейся кварцевой трубы, а внешняя горелка перемещается вдоль трубы, обеспечивая высокотемпературную реакцию и последующее спекание. MCVD — это процесс осаждения и консолидации внутри подложки-трубы, а не процесс накопления сажи на внешней поверхности. Из-за этих различий функциональные требования к деталям горелок OVD VAD MCVD расходятся как минимум в четырёх областях: термическая среда, газовая химия, механическая геометрия и контроль позиционирования.
Различия термических и химических условий
Термические и химические условия внутри горелки или на лицевой панели не идентичны для всех трёх процессов, и эти различия определяют выбор спецификаций. Горелки OVD и VAD работают в открытой камере осаждения, где частицы сажи и технологические газы взаимодействуют с лицевой панелью, тогда как горелка MCVD нагревает замкнутую кварцевую трубу через её стенку. Пиковые температуры поверхности, скорости нагрева и охлаждения, а также наличие реакционноспособных частиц соответственно различаются.
Эти факторы влияют на спецификацию ключевых деталей горелок OVD VAD MCVD: какой сплав или керамика подходят, какая обработка поверхности необходима и как часто следует проводить inspection. Документирование термической и химической среды для каждого процесса — даже качественно, со ссылкой на документацию оборудования — даёт поставщику контекст, необходимый для рекомендации подходящего материала и геометрии, а не универсальной альтернативы.
Компоненты, которые обычно требуют отдельных спецификаций
Следующие группы компонентов почти всегда требуют отдельных спецификаций для каждого процесса. Точные значения должны браться из чертежей оборудования и технологической документации; цель этого раздела — определить, где спецификации должны различаться, чтобы были заданы правильные вопросы. Для структурированного метода см. руководство по закупке индивидуальных горелок OVD и VAD.
Головки горелок и сопловые узлы
Головки горелок OVD обычно содержат несколько газовых каналов, расположенных так, чтобы создавать широкий стабильный поток сажи по поверхности заготовки. Количество каналов, расстояние между ними, диаметр отверстий и геометрия выхода определяются скоростью осаждения и целевым диаметром заготовки. Головки горелок VAD обычно обращены к растущему концу и должны создавать факел, подходящий для аксиального осаждения, что изменяет требуемое расстояние и способ расположения нескольких каналов относительно оси роста. Горелки MCVD часто используют меньше каналов и другую форму пламени, поскольку цель — локальный нагрев трубы, а не подача сажи на открытую поверхность.
Именно поэтому геометрию сопла, проверенную для одного процесса, не следует переносить на другой без проверки по чертежам. Именно поэтому смешанный список закупок, объединяющий все детали горелок OVD VAD MCVD под “соплами горелок”, как правило, приводит к несоответствующим компонентам. Отдельные спецификации для титановые детали горелки для OVD и для головок горелок MCVD или VAD являются более безопасным вариантом по умолчанию.
Лицевые панели и поверхности, обращённые к осаждению
Лицевая панель — это компонент, наиболее близкий к высокотемпературной зоне реакции, и он непосредственно подвержен воздействию сажи, лучистого тепла и реакционноспособных частиц. В OVD и VAD сажа может накапливаться на лицевой панели со временем; в MCVD лицевая панель горелки подвергается другому термическому циклу при перемещении вдоль трубы. Отдельные спецификации должны учитывать чистоту поверхности, толщину лицевой панели, состояние кромок отверстий и выбор материала для каждого процесса. Лицевая панель, оптимизированная для удаления сажи в среде OVD, может не подходить для термического циклирования при перемещении MCVD. Для более подробного рассмотрения загрязнения со стороны осаждения см. обсуждение замене вспомогательной хвостовой горелки и проверке интерфейсов.
Многоканальные корпуса распределения газа
Многоканальные горелки полагаются на внутренние каналы, которые поддерживают разделение потоков топлива, кислорода и несущего или прекурсорного газа до их выхода. Внутренняя геометрия — поперечные сечения каналов, чистота внутренних поверхностей, уплотнительные интерфейсы и компоновка входных патрубков — определяет равномерность распределения потоков. Поскольку горелки OVD, VAD и MCVD работают с различными комбинациями газов, диапазонами расходов и тепловыми нагрузками, требования к внутренней аэродинамике различаются. Конструкция канала, обеспечивающая баланс потоков в одной горелке, может создавать неравномерное распределение в другой. Принципы, лежащие в основе этого, рассматриваются в руководстве по Компоненты газораспределения горелки VAD.
Монтажные, регулировочные и кинематические интерфейсы
Способ крепления, центровки и перемещения горелки определяется конкретным процессом. Системы OVD и VAD используют станок осаждения с заданной геометрией расположения горелки относительно мишени; системы MCVD используют каретку, перемещающуюся вдоль трубы. Монтажный фланец, диапазон регулировки и элементы центровки должны соответствовать кинематическим требованиям каждой установки. Эта категория часто недооценивается при закупке, однако в остальном корректный корпус горелки может оказаться непригодным, если его монтажный интерфейс не соответствует станку или каретке. Для получения подробной информации о каретке см. Детали каретки горелки MCVD.
Какие детали горелок OVD VAD MCVD можно использовать совместно — с верификацией
Не каждая деталь требует трёх отдельных спецификаций. Некоторые вспомогательные или вспомогательные компоненты иногда могут быть стандартизированы для разных процессов при условии совместимости рабочих условий:
- Соединители и фитинги подачи газа — часто могут быть общими, если резьба, метод уплотнения и совместимость материалов соответствуют перечню технологических газов. Проверяйте по стандарту подключения оборудования, а не полагайтесь на взаимозаменяемость. В Руководство по замене головки горелки OVD рассматриваются распространённые вопросы подключения.
- Интерфейсы охлаждения или продувки — иногда являются общими, но требуемый путь потока и тепловая нагрузка должны быть подтверждены для каждого процесса.
- Конструкционные кронштейны и защитные кожухи — часто могут быть общими, если геометрия крепления и тепловое воздействие одинаковы.
Даже для общих компонентов выбор материала должен определяться конкретной функцией, температурным воздействием, химической средой и инженерными требованиями — а не обобщённым обозначением категории. Две горелки, внешне похожие, могут работать при различных тепловых нагрузках и с различными присутствующими реакционноспособными частицами. Когда речь идёт о оснастке для плакирования, вопросы в компонентов горелок с плакированием VAD помогают разграничить нестандартные и стандартные позиции.
Как создать пакет спецификаций для конкретного процесса
Практический способ предотвращения несоответствий — ведение отдельной записи спецификации для каждого семейства процессов. Каждая запись должна содержать как минимум:
- Идентификация процесса и ссылка на оборудование — OVD, VAD или MCVD, а также номер установки или чертежа.
- Функция компонента — подача сажи, нагрев трубы, газораспределение, механическое позиционирование или вспомогательный интерфейс.
- Interface dimensions — mounting pattern, gas port positions, sealing surfaces, and overall envelope.
- Thermal and chemical exposure — a qualitative description of the environment, referenced to the equipment documentation rather than guessed values.
- Требования к материалу — stated as a function of the application, not as a single fixed alloy or grade.
- Inspection criteria — what will be checked on incoming parts, such as orifice dimensions, surface condition, channel alignment, and sealing faces.
Keeping these records separate makes it obvious which components can be grouped in a single purchase order and which must be quoted individually. It also makes reverse-engineering projects faster, because a supplier receives a complete functional description rather than a part number alone. When drawings are incomplete, деталей горелки для VAD-осаждения сердцевины can support drawing-based production and dimension-led reconstruction of non-standard components.
Material choice is part of that record, not an afterthought. Two OVD VAD MCVD burner parts with the same nominal alloy can behave differently after machining, welding, or prolonged thermal cycling. Documenting the specified grade, condition, and any post-machining treatment keeps later replacement orders consistent with the original build and prevents a well-intentioned substitution from changing the thermal response of the torch face. For additional reference on high-temperature materials behavior, see the material measurement work published by NIST.
Соображения по инспекции и верификации
Because burner components directly influence deposition uniformity, inspection should focus on the features that affect flow and geometry. A mismatch among OVD VAD MCVD burner parts is often first noticed not at installation but as a drift in deposition behavior, so incoming checks deserve real attention. Useful checks include:
- Orifice and channel dimensions — measured against the drawing, with attention to edge condition and any burrs or deformation.
- Concentricity and alignment — particularly for multi-channel bodies, where channel misalignment can shift the flame or soot pattern.
- Surface finish on deposition-facing surfaces — relevant to soot adhesion and cleanability, though the required finish depends on the process.
- Sealing face condition — flatness and freedom from scratches, since gas leaks at internal interfaces are difficult to diagnose after installation.
- Mounting interface fit — verified against the lathe or carriage before the part is placed into service.
If a deposition problem appears after a component change — for example, a drift in deposition rate or an asymmetrical soot pattern — the cause is not automatically the new part. It should be verified through a structured check: compare the installed dimensions against the drawing, inspect the gas connections, review the alignment, and confirm that the process conditions match the specification.
Distinguishing a possible cause from a confirmed diagnosis prevents unnecessary replacement of components that are functioning correctly. It also protects the process history: when OVD VAD MCVD burner parts are changed without a recorded baseline, the next investigation has no reference point for comparison.
Документация, сопровождающая каждую деталь
Specifications only prevent mismatches when they stay attached to the components they describe. A practical package includes the drawing revision, material certificate or stated grade, dimensional inspection record, and a short note on the intended process. For OVD VAD MCVD burner parts, that note should name the process explicitly, because a part record labeled only “burner nozzle” loses the context a future buyer needs.
Suppliers can also support this by returning the drawing revision they manufactured to, along with any approved deviations. If a deviation is accepted on one order, it should be reflected in the specification record so the next order does not silently drift from the validated geometry. This discipline matters most for flow-carrying and deposition-facing OVD VAD MCVD burner parts, where small dimensional changes can shift deposition behavior.
Распространённые ошибки при закупке, которых следует избегать
Several recurring errors cause mismatches when new OVD VAD MCVD burner parts are introduced into an existing process. A short review of these mistakes helps buyers and engineers catch problems before a purchase order is issued.
- Grouping all three processes under one part number. A shared stock code hides the differences that separate specifications are meant to capture.
- Quoting from a photograph alone. Photographs cannot confirm internal channels, sealing faces, or gas port depths. Drawings or measured dimensions are needed.
- Assuming material equivalence. Similar-looking alloys may differ in thermal conductivity, oxidation resistance, or machinability.
- Skipping the mounting check. An interface that does not match the lathe or carriage makes an otherwise correct torch unusable.
- Treating inspection as optional. Without an incoming check on orifice and sealing features, a defect may only surface as a deposition problem.
Each of these mistakes is avoidable when the specification record is built around the process rather than the part category. The effort is modest, and it pays back in fewer rejected components and faster quotations.
Где отдельные спецификации экономят больше всего времени
In practice, the components that benefit most from separate documentation are the ones closest to the reaction zone. Burner heads, faceplates, and multi-channel distribution bodies carry the greatest functional risk, because their geometry and material directly shape the flame, soot stream, or thermal profile. Utility fittings and structural brackets rarely justify three separate records, provided their dimensions and materials are verified.
For teams building a first specification set, starting with the flow-carrying and deposition-facing items is usually enough to prevent the majority of mismatches. The remaining items can be standardized later, once the operating conditions are confirmed.
Влияние разделения спецификаций на стоимость и сроки поставки
Splitting specifications across OVD VAD MCVD burner parts has a direct effect on cost and lead time, and it is worth understanding before a sourcing program begins. Components that need custom geometries, dedicated inspection criteria, or specific material certifications generally require a longer quotation cycle because the supplier must review drawings, confirm dimensions, and verify the proposed material against the intended process.
Standardized items — fittings, brackets, and utility interfaces — can often be quoted quickly and produced from inventory or routine stock. The practical effect is that a purchase order combining both categories will have a lead time determined by the slowest item. Breaking the order into groups by specification type helps buyers schedule the custom parts earlier and avoid holding up standard parts unnecessarily.
There is also a maintenance-planning angle. Custom burner components that are unique to a single process should be treated as critical spares with a defined review interval. When a spare is needed, the specification record should already exist so that no time is lost reconstructing dimensions or material requirements from the machine itself.
Практические вопросы о разделении спецификаций
Можно ли использовать головку горелки OVD на системе VAD?
Not without a full engineering review. OVD and VAD use different deposition geometries, so the required standoff, flame shape, and channel arrangement differ. Compatibility must be confirmed against the equipment drawings, dimensions, gas connections, and application requirements rather than assumed from a shared category name.
Взаимозаменяемы ли когда-либо детали горелки MCVD с деталями OVD или VAD?
Generally no. MCVD uses an external torch to heat a rotating substrate tube, while OVD and VAD deliver soot to an open growth surface. The functional requirements — thermal profile, flame shape, and positioning — are different, so separate specifications for these OVD VAD MCVD burner parts remain the safer default.
Какую информацию следует включить в запрос на изготовление деталей горелки по индивидуальному заказу?
Provide the process type, the component’s function, mounting and connection dimensions, a drawing or sketch where available, the material or material requirements, and a description of the operating environment. If the original drawing is unavailable, dimensional measurements and photographs of the installed part can support reverse engineering. A complete request can be submitted through contacting the OVDParts team for review.
Нужны ли всем компонентам в сборке горелки отдельные спецификации?
No. Components that are upstream of the process or purely structural — certain fittings, brackets, or utility interfaces — may be standardized if their dimensions and materials are compatible. The deciding factor is whether the component’s function is affected by the differences between OVD, VAD, and MCVD. Flow-carrying and deposition-facing parts usually require individual specifications; utility parts sometimes do not.
Как часто следует пересматривать спецификации компонентов горелки?
A practical interval is whenever a process change, equipment modification, or supplier change occurs, and otherwise on a periodic maintenance schedule defined by the facility. Any accepted deviation or drawing revision should be folded back into the record so the next review starts from the current validated configuration.
Следующий шаг
The fastest way to get an accurate quotation is to submit the drawings, key dimensions, material requirements, and a short description of the operating conditions for each component. If you are specifying OVD VAD MCVD burner parts for a new build or a replacement program, reviewing the OVD burner head replacement guide can help you identify which items are standard and which need a custom specification. Because each process family places different demands on these OVD VAD MCVD burner parts, the specification record should travel with the drawing rather than live only in a shared spreadsheet. Send the details for your OVD, VAD, or MCVD application, and the engineering team can review the requirements and respond with a quotation or a request for clarification. Whether the goal is a single replacement or a full set of custom preform burner parts, clear specifications remain the most reliable way to keep each process running as validated.
