
Wissen
Deposition Burner Reverse Engineering: Vermeidung von Maßfehlern
Okt.
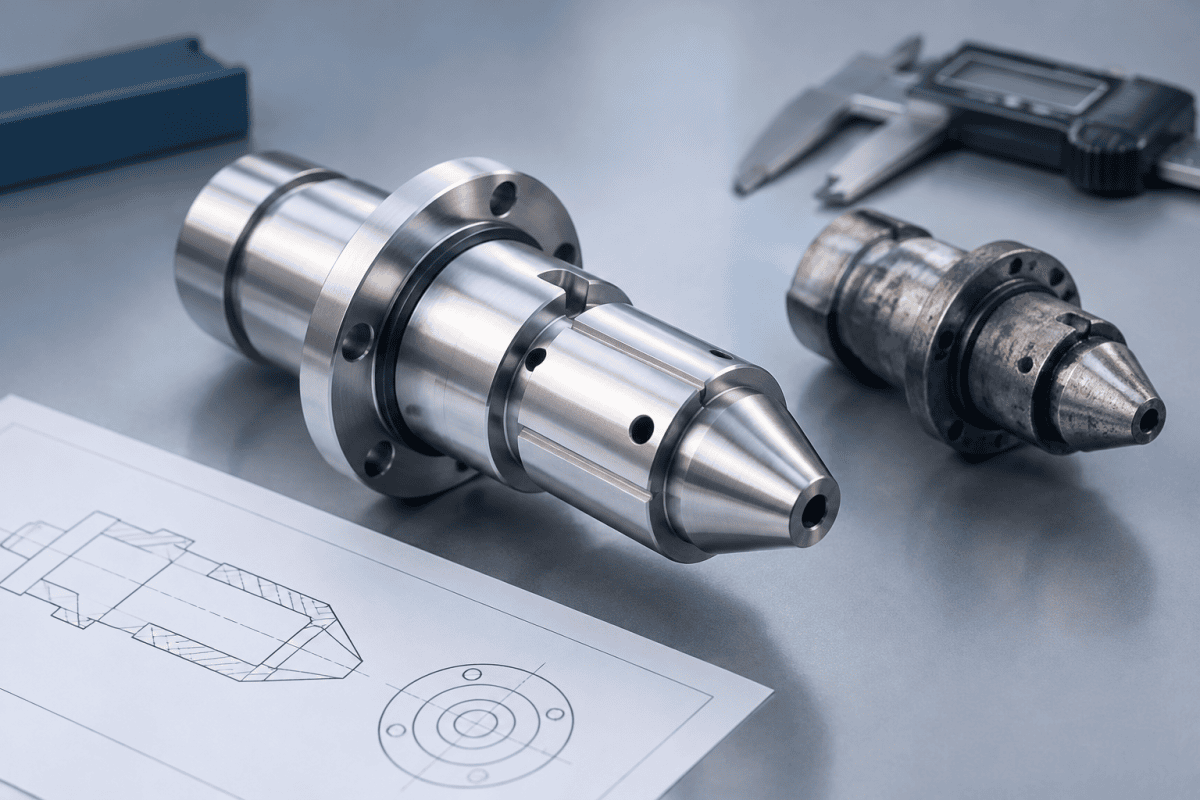
Deposition Burner Reverse Engineering wird oft als Messübung behandelt: die Geometrie eines vorhandenen Brenners erfassen, reproduzieren und den Ersatz in Betrieb nehmen. In der Praxis sind die Maße, die am wichtigsten sind, häufig diejenigen, die am schwersten zu messen sind — die ursprüngliche Designabsicht hinter einem Bauteil, das bereits erodiert, verformt oder neu aufgebaut wurde. Messfehler an verschlissenen Brenner-Bauteilen zeigen sich selten in der Maßprüfungsphase.
Sie treten später als Flammenasymmetrie, verschobene Abscheidungsmuster oder Preform-Qualitätsdrift auf, die schwer auf eine einzelne verdächtige Komponente zurückzuführen ist. Für Ingenieure und Instandhaltungsteams, die an OVD- und VAD-Linien arbeiten, geht es beim Deposition Burner Reverse Engineering weniger um das Kopieren eines Bauteils als um die Rekonstruktion einer Spezifikation, die nie vollständig dokumentiert wurde. Dieser Artikel erklärt, woher Maßfehler in kundenspezifischen Burner-Ersatzprojekten stammen, wie verschlissene Bauteile belastbarer gemessen werden können und was dokumentiert werden sollte, bevor eine Zeichnung zur Produktion freigegeben wird.
Warum sich das Reverse Engineering von Deposition Burnern vom Kopieren eines Bauteils unterscheidet
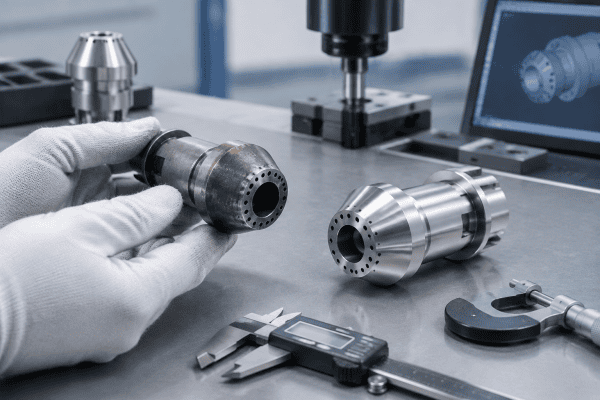
Ein Deposition Burner ist ein Gasverteilungsgerät, keine passive Halterung. Seine Funktion hängt von der Beziehung zwischen mehreren internen Kanälen, der Faceplate-Geometrie und der Art und Weise ab, wie der Brenner relativ zur Abscheidungsachse montiert wird. Daher ist “das Muster nachbilden” eine unvollständige Spezifikation. Zwei Brenner können an der Düsenstirnfläche identisch messen und sich dennoch unterschiedlich verhalten, aufgrund der internen Kanalausrichtung, der Sitztiefe oder der Art und Weise, wie die Baugruppe im heißen Zustand vorgespannt wird.
Diese Unterscheidung ist am wichtigsten, wenn das Musterbauteil verschlissen ist. Wenn die Referenzkomponente im Einsatz war, erfasst die daraus erzeugte Zeichnung einen degradierten Zustand, nicht den Zustand, mit dem die Anlage in Betrieb genommen wurde. Jedes Deposition Burner Reverse Engineering-Vorhaben hat daher zwei Ziele, die getrennt gehalten werden müssen: die Rekonstruktion der as-built-Geometrie und die Identifizierung, welche Abweichungen von dieser Geometrie Verschleiß und nicht Konstruktion sind.
Wenn der Brenner Teil einer OVD- oder VAD-Preform-Linie ist, interagiert die Geometrie auch mit dem Rußabscheidungsprozess selbst. Kleine Verschiebungen der Düsenaustrittsposition oder der Faceplate-Flachheit können die Form des Rußstroms verändern, bevor sich eine nachgelagerte Prozessvariable ändert. Diese Kopplung ist der Grund, warum ein Maßfehler in einem Brenner selten nur ein Maßfehler ist; er wird zu einer Prozessverschiebung.
Wo Maßfehler in den Prozess gelangen
Verwendung eines verschlissenen Bauteils als einzige Referenz
Erosion, thermische Verformung und Rußablagerung verändern alle die messbare Geometrie. Eine Düsenöffnung, die sich allmählich geöffnet hat, eine Faceplate, die sich leicht verzogen hat, oder eine Auflageschulter, die über viele thermische Zyklen komprimiert wurde, erzeugen alle eine “korrekte” Messung einer inkorrekten Form. Wenn nur ein Muster existiert, ist das Risiko am höchsten, weil es keinen zweiten Datenpunkt gibt, um Konstruktion von Degradation zu trennen.
Verifikationsansatz: Vergleichen Sie das verdächtige Bauteil mit einem verfügbaren unverschlissenen oder stundenschwachen Gegenstück, mit Originalgerätezeichnungen, falls der Kunde diese besitzt, oder mit den dimensionalen Beziehungen, die sich aus den Paarungskomponenten ergeben. Wenn mehrere identische Brenner im Einsatz sind, ist die Messung über den Satz hinweg und die Identifizierung der gemeinsamen Geometrie oft zuverlässiger als das Vertrauen auf eine einzelne Einheit. Ein Deposition Burner Reverse Engineering-Projekt, das mit einem einzigen verschlissenen Bauteil beginnt, sollte jedes Maß als vorläufig behandeln, bis eine zweite Referenz es bestätigt.
Messung im falschen Bezugssystem
Deposition Burner-Maße sind aussagekräftig relativ zu funktionalen Bezugselementen — typischerweise die Montageschnittstelle, die Gaseinlassfläche oder die Achse des zentralen Kanals — nicht relativ zu der Oberfläche, die sich bequem spannen lässt. Wenn ein Koordinatenmessgerät-Setup auf eine korrodierte Außenfläche referenziert, erbt jedes nachgelagerte Maß diesen Fehler. Beim Deposition Burner Reverse Engineering ist die Wahl des Bezugselements wohl die folgenreichste Entscheidung im gesamten Messplan.
Verifikationsansatz: Definieren Sie Bezugselemente aus Merkmalen, die sowohl funktional als auch stabil sind. Montagebohrungen und bearbeitete Sitze qualifizieren sich in der Regel; Außenflächen, die Flammen oder Prozessatmosphäre ausgesetzt sind, in der Regel nicht. Dokumentieren Sie das Bezugsschema auf der Zeichnung, damit die Werkstatt dieselbe Referenzlogik reproduziert, anstatt sie neu abzuleiten.
Ignorieren des thermischen und Montagezustands
Ein Brenner, der kalt, zerlegt und bei Raumtemperatur gemessen wird, befindet sich nicht im selben geometrischen Zustand wie ein Brenner bei Betriebstemperatur mit belasteten Verbindungen. Unterschiede in der Wärmeausdehnung zwischen internen Komponenten können relative Positionen auf eine Weise verschieben, die für die Gasverteilung relevant ist. Das bedeutet nicht, dass jedes Maß eine Heißzustandskorrektur benötigt, aber es bedeutet, dass der Messbericht den Zustand angeben sollte, unter dem die Maße genommen wurden — eine Auslassung, die so manchen ansonsten vollständig erscheinenden Deposition Burner Reverse Engineering-Bericht ungültig macht. Berichte, die die Messbedingung auslassen, zwingen den Leser zu Annahmen, und Annahmen summieren sich.
Wegmitteln realer Asymmetrie
Einige Deposition Burner sind absichtlich asymmetrisch, und einige werden durch Verschleiß asymmetrisch. Eine Reihe von Bohrungspositionen als “nominell gleichmäßig beabstandet” zu behandeln, wenn die Daten einen konsistenten Versatz zeigen, löscht ein reales Konstruktionsmerkmal aus — oder bewahrt einen realen Defekt. Statistische Mittelwertbildung ist nützlich, um Ausreißer zu identifizieren, aber sie sollte das tatsächlich gemessene Muster nicht ohne Grund überschreiben.
Informationsverlust in der Zeichnungsphase
Selbst genaue Messungen können durch eine Zeichnung untergraben werden, die kritische Beziehungen auslässt. Die Winkelausrichtung eines Düsenarrays, die Tiefe und Konzentrizität eines Gassitzes, die Oberflächenbeschaffenheit einer Dichtfläche und die Position eines Merkmals relativ zu einem Bezug statt zu einem anderen Merkmal beeinflussen alle die Funktion. Wenn die Zeichnung Bohrungsdurchmesser, aber nicht deren Winkelstellung zeigt, kann das Ersatzteil maßlich konform und funktional falsch sein.
Verwandte Überlegungen zur Mehrkanalgeometrie werden in dieser Diskussion behandelt OVD-, VAD- und MCVD-Brennerteile und welche Komponenten separate Spezifikationen benötigen.
Ein praktischer Messworkflow für verschlissene Burner-Bauteile
Die folgende Abfolge soll die Wahrscheinlichkeit verringern, dass Verschleiß mit Konstruktion verwechselt wird. Es ist eine Dokumentationsdisziplin, kein Ersatz für die Verfahren des Geräteherstellers oder für qualifizierte messtechnische Unterstützung. Teams, die neu in der Deposition Burner Reverse Engineering sind, stellen oft fest, dass der Workflow selbst Mehrdeutigkeiten aufdeckt, die bei der informellen Inspektion unsichtbar waren.
- Servicehistorie zuerst aufzeichnen. Betriebsstunden, Prozessbedingungen, Reinigungsmethoden und etwaige frühere Reparaturen geben alle Aufschluss darüber, wie viel Degradation plausibel ist. Ein Teil mit unbekannter Historie sollte als Referenz mit höherem Risiko behandelt werden.
- Vor der Reinigung fotografieren. Ablagerungen, Verfärbungen und Erosionsmuster sind Beweise. Das Teil erst reinigen, nachdem der Anlieferungszustand dokumentiert ist.
- Funktionale Bezüge festlegen. Die Montage- und Dichtungsschnittstellen identifizieren und bestätigen, dass sie selbst nicht verschlissen sind. Wenn ein Bezugsmerkmal beschädigt ist, dies explizit vermerken, anstatt anzunehmen, dass es nominal ist.
- Den vollständigen Merkmalsumfang messen, nicht nur die offensichtlichen. Innere Kanalduchmesser und Geradheit, Sitztiefen, Planheit der Stirnplatte, Winkelpositionen und die Konzentrizität koaxialer Merkmale einschließen.
- Auch Paarungskomponenten messen. Das Gegenstück offenbart oft, was das verschlissene Teil einst war, insbesondere für Sitztiefen und Presssitzbeziehungen.
- Jede Dimension mit einem Konfidenzniveau kennzeichnen. Zwischen gemessen-und-verifiziert, gemessen-aber-verdächtig und abgeleitet-aus-Paarungsteilen unterscheiden. Diese Kennzeichnung ermöglicht es einer Werkstatt, die richtigen Fragen zu stellen, anstatt zu raten.
- Material- und Zustandsanforderungen separat angeben. Geometrie und Material sind unabhängige Spezifikationen; keine sollte aus der anderen abgeleitet werden.
- Das Bezugsschema gegen die Prozessrolle prüfen. Bestätigen, dass die als Referenzen verwendeten Merkmale dieselben sind, die bestimmen, wie der Brenner in der Deposition-Drehmaschine sitzt und wie Gas in den Brenner eintritt.
Speziell bei OVD- und VAD-Brennern ist es sinnvoll, die Schnittstelle des Hilfs- oder Tail-Brenners gleichzeitig mit dem Haupt-Deposition-Brenner zu messen. Verschleiß an der Tail-Brenner-Halterung kann die scheinbare Position des Hauptbrenners verschieben, was zu einer Messung führt, die wie ein Hauptbrennerfehler aussieht, aber tatsächlich ein Vorrichtungs- oder Schnittstellenproblem ist. Eine Deposition Burner Reverse Engineering-Prüfung, die benachbarte Komponenten ignoriert, kann das Projekt in die falsche Richtung lenken. Engineering-Teams, die ihre eigenen dimensionalen Messschemata dokumentieren, finden möglicherweise auch allgemeine Anleitungen in veröffentlichten universitären Messtechnik-Ressourcen wie NISTs Übersicht über das Programm für dimensionale Messtechnik.
Material- und Funktionsaspekte beim kundenspezifischen Burner-Ersatz
Maßliche Genauigkeit allein führt nicht zu einem funktionierenden Brenner. Das für jede Komponente gewählte Material muss ihrer tatsächlichen Funktion entsprechen — der Temperatur, der sie ausgesetzt ist, den Gasen, mit denen sie in Kontakt kommt, ihrer Wärmeausdehnung relativ zu benachbarten Teilen und ihrer Bearbeitbarkeit bei den erforderlichen Merkmalsgrößen. Ein Material, das für eine Strukturhalterung gut geeignet ist, kann für eine Frontplatte oder einen Düseneinsatz völlig ungeeignet sein und umgekehrt.
Dies ist einer der Gründe, warum Deposition-Brenner-Reverse-Engineering-Projekte von einer klaren Funktionsbeschreibung neben der Zeichnung profitieren. Wenn ein Ersatzteil beispielsweise für einen OVD-Brenner bestimmt ist, sollte die Rolle der Komponente innerhalb der OVD-Brennerteile Baugruppe — Gasverteilung, Abdichtung, strukturelle Unterstützung oder Montage — angegeben werden, damit Material- und Toleranzentscheidungen der Funktion folgen und nicht der Gewohnheit.
Hinweise zur Zuordnung von Materialien zur Brennerbeanspruchung finden Sie in diesem Leitfaden zur Beschaffung und zum Reverse Engineering von kundenspezifischen OVD- und VAD-Brennern.
Es ist ebenso wichtig, nicht anzunehmen, dass Komponenten über verschiedene Prozesse hinweg austauschbar sind. OVD-, VAD- und MCVD-Brenner unterscheiden sich in Düsenanordnung, thermischer Umgebung und Gaszufuhrstrategie; ein Teil, das in einem Prozess korrekt funktioniert, ist nicht automatisch für einen anderen geeignet. Für einen breiteren industriellen Kontext dazu, wie diese Prozesse mit der Herstellung optischer Fasern zusammenhängen, siehe die Corning-Übersicht über optische Fasertechnologie.
Entscheidungen zur Oberflächenbehandlung verdienen die gleiche Sorgfalt. Eine Beschichtung, die den Verschleißwiderstand in einer Umgebung verbessert, kann in einer anderen Kontamination einführen, und eine polierte Dichtfläche kann funktional notwendig, aber geometrisch empfindlich sein. Die Spezifikation für das Deposition-Brenner-Reverse-Engineering sollte daher Oberflächenbeschaffenheit und -behandlung als eigenständige Anforderungen enthalten, nicht als implizite Konsequenzen der Materialwahl.
Konsequenzen von Maßfehlern, die die Produktion erreichen
Fehler, die bis in ein fertiges Ersatzteil überleben, zeigen sich tendenziell als Prozesssymptome und nicht als offensichtliche Defekte:
- Flammen asymmetrie oder -neigung wenn die Kanalgeometrie oder Winkelausrichtung vom Original abweicht.
- Änderungen der Abscheiderate wenn die Düsenaustrittsgeometrie den Rußstrom verändert.
- Profildrift wenn die Konzentrizität zwischen koaxialen Merkmalen nicht eingehalten wird.
- Dichtungsprobleme wenn die Sitztiefe oder Ebenheit der Dichtfläche außerhalb des funktionalen Bereichs liegt.
- Verkürzte Lebensdauer wenn der Material- oder Oberflächenzustand nicht der thermischen und chemischen Umgebung entspricht.
Da mehrere dieser Symptome mehrere mögliche Ursachen haben, sollte eine maßliche Abweichung als mögliche Erklärung und nicht als bestätigte Diagnose behandelt werden. Die Verifizierung bedeutet, das Ersatzteil gegen die dokumentierten Bezugspunkte zu prüfen, zu bestätigen, dass die Paarungsteile ebenfalls innerhalb der Spezifikation liegen, und zu prüfen, ob das Symptom erst nach der Änderung auftrat. Ursachen wie Frontplattenkontamination oder Flammenneigung haben ihre eigenen Diagnosepfade, einschließlich Rußverstopfung auf OVD-Brennerfrontplatten und der Ursachen von OVD-Brennerflammenneigung.
In der Praxis ist der schnellste Weg, eine Verdachtsliste einzugrenzen, der Vergleich des Zeitpunkts des Symptoms mit dem Zeitpunkt des Austauschs. Ein Defekt, der unmittelbar nach der Installation eines neuen Teils auftritt, deutet stark auf das Ersatzteil selbst hin. Ein Defekt, der sich allmählich über Dutzende von Abscheideläufen entwickelt, ist wahrscheinlicher auf Verschleiß, Kontamination oder eine Prozessdrift zurückzuführen, die zufällig mit der neuen Komponente zusammenfällt. Aufzeichnungen aus einer Deposition-Brenner-Reverse-Engineering-Akte, die Installationsdaten und Laufzahlen enthalten, ermöglichen diesen Vergleich.
Vorbereitung einer Beschaffungsanfrage, die Mehrdeutigkeiten vermeidet
Ein Großteil des maßlichen Risikos bei kundenspezifischem Brennerersatz wird übertragen, nicht beseitigt, wenn ein Projekt von der Messung zur Fertigung übergeht. Der Lieferant kann nur kontrollieren, was die Anfrage spezifiziert. Ein Paket, das ein zuverlässiges Angebot unterstützt, enthält typischerweise:
- Originalzeichnungen, falls verfügbar, klar als primäre Referenz gekennzeichnet.
- Messdaten aus dem verschlissenen Muster, mit Vertrauensmarkierungen und Bezugspunktdefinitionen.
- Abmessungen der Paarungskomponenten und deren Zustand.
- Materialanforderungen, angegeben nach Funktion und Umgebung, nicht nach Annahme.
- Erforderliche Toleranzen an funktionalen Merkmalen, mit einem Hinweis darauf, welche Abmessungen unkritisch sind.
- Betriebsbedingungen, die die Material- und Geometrieauswahl beeinflussen, beschrieben auf dem Niveau, das der Kunde teilen kann.
- Jede bekannte frühere Austauschhistorie, einschließlich Teilen, die zuvor von einem Dritten hergestellt wurden.
Wo keine Originalzeichnungen existieren und nur ein verschlissenes Teil verfügbar ist, kann ein Lieferant mit Erfahrung in kundenspezifischer Bearbeitung helfen, die Designabsicht zu rekonstruieren, aber die Rekonstruktion ist nur so gut wie die Messdisziplin dahinter. Die Diskussion der Messgrundlage vor Produktionsbeginn ist in der Regel schneller als die Klärung einer Abweichung nach der Lieferung.
Es hilft auch, anzugeben, was nicht bekannt ist. Eine Anfrage, die Unbekanntes klar identifiziert, gibt dem Lieferanten die Möglichkeit, einen Messansatz vorzuschlagen, eine zerstörende oder zerstörungsfreie Prüfung zu empfehlen oder ein Merkmal zu kennzeichnen, das aus den verfügbaren Daten nicht reproduziert werden kann. Vollständigkeit vorzutäuschen ist gefährlicher als das Eingestehen von Lücken in Deposition-Brenner-Reverse-Engineering-Projekten, da die Lücken tendenziell während der Inbetriebnahme und nicht während der Angebotserstellung auftauchen.
Häufig gestellte Fragen
Kann ein Ersatzbrenner aus einem einzigen verschlissenen Muster gefertigt werden?
Das kann es, aber das Ergebnis birgt mehr Risiko. Der Lieferant muss Designgeometrie von Verschleiß unterscheiden, und mit nur einer Referenz gibt es keine Möglichkeit zur Gegenprüfung. Die Bereitstellung von Paarungsteilen, Servicehistorie oder jeglicher Teil dokumentation erhöht die Zuverlässigkeit erheblich.
Wie sollten Toleranzen zugewiesen werden, wenn die Originalzeichnung fehlt?
Weisen Sie Toleranzen nach Funktion zu. Merkmale, die die Gasverteilung, Abdichtung oder Konzentrizität steuern, erfordern eine enge Kontrolle; strukturelle und Montagemerkmale oft nicht. Eine Über tolerierung aller Merkmale erhöht die Kosten ohne die Leistung zu verbessern, während eine Untertolerierung eines kritischen Sitzes zu einem funktionalen Ausfall führen kann.
Muss die Materialauswahl vor der Messung geklärt werden?
Sie können parallel ablaufen, aber das Material muss vor der Fertigung entschieden werden, da Bearbeitbarkeit, Wärmeausdehnung und erreichbare Oberflächenbeschaffenheit alle davon abhängen. Die Materialwahl sollte der Temperaturexposition, der Gasumgebung und der mechanischen Rolle der Komponente folgen.
Was ist die häufigste Ursache für Maßfehler in diesen Projekten?
Messungen auf das falsche Bezugssystem zu beziehen oder verschlissene Geometrie als Nennmaß zu behandeln. Beides sind eher Dokumentationsprobleme als Messprobleme, und beide sind mit einem klaren Bezugsschema und expliziten Konfidenzangaben für jede Dimension vermeidbar.
Wie unterscheidet sich das Reverse Engineering von Deposition Burnern für OVD-, VAD- und MCVD-Brenner?
Die Messdisziplin ist ähnlich, aber die relevanten Merkmale unterscheiden sich. OVD- und VAD-Brenner legen aufgrund des Rußstroms großen Wert auf Stirnplatten- und Mehrkanalgeometrie. MCVD-Brenner haben oft andere Düsenanordnungen und thermische Profile. Ein Deposition Burner Reverse Engineering-Plan sollte den Prozess und die Rolle des Brenners angeben, bevor der Merkmalsumfang definiert wird.
Sollte das verschlissene Bauteil vor der Messung gereinigt werden?
Fotografieren und dokumentieren Sie zunächst den Zustand bei Anlieferung, dann reinigen Sie. Einige Ablagerungen sind selbst Hinweise auf das Strömungsverhalten und können anzeigen, welche Kanäle unterversorgt oder überlastet waren. Eine Reinigung vor der Dokumentation zerstört diese Informationen dauerhaft.
Nächster Schritt
Wenn Sie ein Deposition Burner Reverse Engineering-Projekt planen, sammeln Sie Ihre verfügbaren Zeichnungen, Messdaten, Abmessungen der Gegenstücke, Materialanforderungen und Betriebsbedingungen in einem einzigen Paket, bevor Sie Angebote anfordern. Die Weitergabe dieser Details an unser Engineering- und Angebotsteam ermöglicht es, die dimensionale Grundlage des Ersatzteils zu Beginn des Projekts zu überprüfen, anstatt sie während der Inbetriebnahme zu entdecken. Eine disziplinierte Deposition Burner Reverse Engineering-Akte — eine, die Designabsicht von Verschleiß trennt, ihre Bezugssysteme angibt und ihre Unsicherheiten kennzeichnet — ist der zuverlässigste Weg, die Dimensionsfehler zu vermeiden, die erst auftreten, wenn der Brenner wieder in der Produktionslinie ist.
