
Wissen
Deposition Burner Reverse Engineering: Vermeidung von Maßfehlern
Okt.
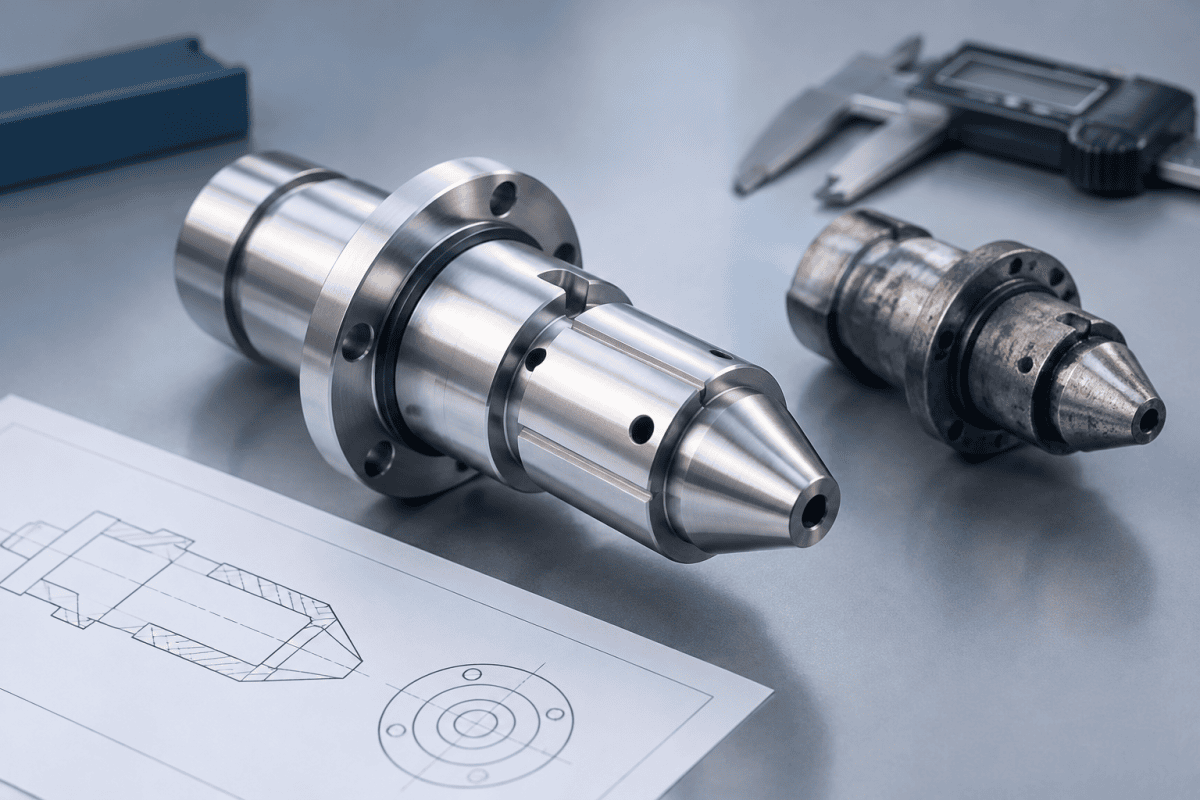
Deposition Burner Reverse Engineering wird oft als Messübung behandelt: die Geometrie eines vorhandenen Brenners erfassen, reproduzieren und den Ersatz in Betrieb nehmen. In der Praxis sind die Maße, die am wichtigsten sind, häufig diejenigen, die am schwersten zu messen sind — die ursprüngliche Designabsicht hinter einem Bauteil, das bereits erodiert, verformt oder neu aufgebaut wurde. Messfehler an verschlissenen Brenner-Bauteilen zeigen sich selten in der Maßprüfungsphase.
Sie treten später als Flammenasymmetrie, verschobene Abscheidungsmuster oder Preform-Qualitätsdrift auf, die schwer auf eine einzelne verdächtige Komponente zurückzuführen ist. Für Ingenieure und Instandhaltungsteams, die an OVD- und VAD-Linien arbeiten, geht es beim Deposition Burner Reverse Engineering weniger um das Kopieren eines Bauteils als um die Rekonstruktion einer Spezifikation, die nie vollständig dokumentiert wurde. Dieser Artikel erklärt, woher Maßfehler in kundenspezifischen Burner-Ersatzprojekten stammen, wie verschlissene Bauteile belastbarer gemessen werden können und was dokumentiert werden sollte, bevor eine Zeichnung zur Produktion freigegeben wird.
Warum sich das Reverse Engineering von Deposition Burnern vom Kopieren eines Bauteils unterscheidet
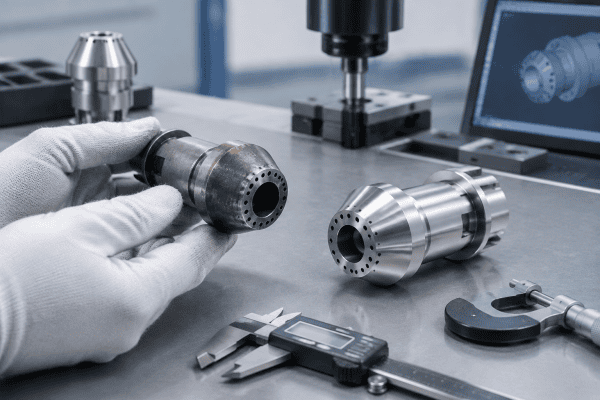
Ein Deposition Burner ist ein Gasverteilungsgerät, keine passive Halterung. Seine Funktion hängt von der Beziehung zwischen mehreren internen Kanälen, der Faceplate-Geometrie und der Art und Weise ab, wie der Brenner relativ zur Abscheidungsachse montiert wird. Daher ist “das Muster nachbilden” eine unvollständige Spezifikation. Zwei Brenner können an der Düsenstirnfläche identisch messen und sich dennoch unterschiedlich verhalten, aufgrund der internen Kanalausrichtung, der Sitztiefe oder der Art und Weise, wie die Baugruppe im heißen Zustand vorgespannt wird.
Diese Unterscheidung ist am wichtigsten, wenn das Musterbauteil verschlissen ist. Wenn die Referenzkomponente im Einsatz war, erfasst die daraus erzeugte Zeichnung einen degradierten Zustand, nicht den Zustand, mit dem die Anlage in Betrieb genommen wurde. Jedes Deposition Burner Reverse Engineering-Vorhaben hat daher zwei Ziele, die getrennt gehalten werden müssen: die Rekonstruktion der as-built-Geometrie und die Identifizierung, welche Abweichungen von dieser Geometrie Verschleiß und nicht Konstruktion sind.
Wenn der Brenner Teil einer OVD- oder VAD-Preform-Linie ist, interagiert die Geometrie auch mit dem Rußabscheidungsprozess selbst. Kleine Verschiebungen der Düsenaustrittsposition oder der Faceplate-Flachheit können die Form des Rußstroms verändern, bevor sich eine nachgelagerte Prozessvariable ändert. Diese Kopplung ist der Grund, warum ein Maßfehler in einem Brenner selten nur ein Maßfehler ist; er wird zu einer Prozessverschiebung.
Wo Maßfehler in den Prozess gelangen
Verwendung eines verschlissenen Bauteils als einzige Referenz
Erosion, thermische Verformung und Rußablagerung verändern alle die messbare Geometrie. Eine Düsenöffnung, die sich allmählich geöffnet hat, eine Faceplate, die sich leicht verzogen hat, oder eine Auflageschulter, die über viele thermische Zyklen komprimiert wurde, erzeugen alle eine “korrekte” Messung einer inkorrekten Form. Wenn nur ein Muster existiert, ist das Risiko am höchsten, weil es keinen zweiten Datenpunkt gibt, um Konstruktion von Degradation zu trennen.
Verifikationsansatz: Vergleichen Sie das verdächtige Bauteil mit einem verfügbaren unverschlissenen oder stundenschwachen Gegenstück, mit Originalgerätezeichnungen, falls der Kunde diese besitzt, oder mit den dimensionalen Beziehungen, die sich aus den Paarungskomponenten ergeben. Wenn mehrere identische Brenner im Einsatz sind, ist die Messung über den Satz hinweg und die Identifizierung der gemeinsamen Geometrie oft zuverlässiger als das Vertrauen auf eine einzelne Einheit. Ein Deposition Burner Reverse Engineering-Projekt, das mit einem einzigen verschlissenen Bauteil beginnt, sollte jedes Maß als vorläufig behandeln, bis eine zweite Referenz es bestätigt.
Messung im falschen Bezugssystem
Deposition Burner-Maße sind aussagekräftig relativ zu funktionalen Bezugselementen — typischerweise die Montageschnittstelle, die Gaseinlassfläche oder die Achse des zentralen Kanals — nicht relativ zu der Oberfläche, die sich bequem spannen lässt. Wenn ein Koordinatenmessgerät-Setup auf eine korrodierte Außenfläche referenziert, erbt jedes nachgelagerte Maß diesen Fehler. Beim Deposition Burner Reverse Engineering ist die Wahl des Bezugselements wohl die folgenreichste Entscheidung im gesamten Messplan.
Verifikationsansatz: Definieren Sie Bezugselemente aus Merkmalen, die sowohl funktional als auch stabil sind. Montagebohrungen und bearbeitete Sitze qualifizieren sich in der Regel; Außenflächen, die Flammen oder Prozessatmosphäre ausgesetzt sind, in der Regel nicht. Dokumentieren Sie das Bezugsschema auf der Zeichnung, damit die Werkstatt dieselbe Referenzlogik reproduziert, anstatt sie neu abzuleiten.
Ignorieren des thermischen und Montagezustands
Ein Brenner, der kalt, zerlegt und bei Raumtemperatur gemessen wird, befindet sich nicht im selben geometrischen Zustand wie ein Brenner bei Betriebstemperatur mit belasteten Verbindungen. Unterschiede in der Wärmeausdehnung zwischen internen Komponenten können relative Positionen auf eine Weise verschieben, die für die Gasverteilung relevant ist. Das bedeutet nicht, dass jedes Maß eine Heißzustandskorrektur benötigt, aber es bedeutet, dass der Messbericht den Zustand angeben sollte, unter dem die Maße genommen wurden — eine Auslassung, die so manchen ansonsten vollständig erscheinenden Deposition Burner Reverse Engineering-Bericht ungültig macht. Berichte, die die Messbedingung auslassen, zwingen den Leser zu Annahmen, und Annahmen summieren sich.
Wegmitteln realer Asymmetrie
Einige Deposition Burner sind absichtlich asymmetrisch, und einige werden durch Verschleiß asymmetrisch. Eine Reihe von Bohrungspositionen als “nominell gleichmäßig beabstandet” zu behandeln, wenn die Daten einen konsistenten Versatz zeigen, löscht ein reales Konstruktionsmerkmal aus — oder bewahrt einen realen Defekt. Statistische Mittelwertbildung ist nützlich, um Ausreißer zu identifizieren, aber sie sollte das tatsächlich gemessene Muster nicht ohne Grund überschreiben.
Informationsverlust in der Zeichnungsphase
Selbst genaue Messungen können durch eine Zeichnung untergraben werden, die kritische Beziehungen auslässt. Die Winkelausrichtung eines Düsenarrays, die Tiefe und Konzentrizität eines Gassitzes, die Oberflächenbeschaffenheit einer Dichtfläche und die Position eines Merkmals relativ zu einem Bezug statt zu einem anderen Merkmal beeinflussen alle die Funktion. Wenn die Zeichnung Bohrungsdurchmesser, aber nicht deren Winkelstellung zeigt, kann das Ersatzteil maßlich konform und funktional falsch sein.
Verwandte Überlegungen zur Mehrkanalgeometrie werden in dieser Diskussion behandelt OVD-, VAD- und MCVD-Brennerteile und welche Komponenten separate Spezifikationen benötigen.
Ein praktischer Messworkflow für verschlissene Burner-Bauteile
Die folgende Abfolge soll die Wahrscheinlichkeit verringern, dass Verschleiß mit Konstruktion verwechselt wird. Es ist eine Dokumentationsdisziplin, kein Ersatz für die Verfahren des Geräteherstellers oder für qualifizierte messtechnische Unterstützung. Teams, die neu in der Deposition Burner Reverse Engineering sind, stellen oft fest, dass der Workflow selbst Mehrdeutigkeiten aufdeckt, die bei der informellen Inspektion unsichtbar waren.
- Servicehistorie zuerst aufzeichnen. Betriebsstunden, Prozessbedingungen, Reinigungsmethoden und etwaige frühere Reparaturen geben alle Aufschluss darüber, wie viel Degradation plausibel ist. Ein Teil mit unbekannter Historie sollte als Referenz mit höherem Risiko behandelt werden.
- Vor der Reinigung fotografieren. Ablagerungen, Verfärbungen und Erosionsmuster sind Beweise. Das Teil erst reinigen, nachdem der Anlieferungszustand dokumentiert ist.
- Funktionale Bezüge festlegen. Die Montage- und Dichtungsschnittstellen identifizieren und bestätigen, dass sie selbst nicht verschlissen sind. Wenn ein Bezugsmerkmal beschädigt ist, dies explizit vermerken, anstatt anzunehmen, dass es nominal ist.
- Den vollständigen Merkmalsumfang messen, nicht nur die offensichtlichen. Innere Kanalduchmesser und Geradheit, Sitztiefen, Planheit der Stirnplatte, Winkelpositionen und die Konzentrizität koaxialer Merkmale einschließen.
- Auch Paarungskomponenten messen. Das Gegenstück offenbart oft, was das verschlissene Teil einst war, insbesondere für Sitztiefen und Presssitzbeziehungen.
- Jede Dimension mit einem Konfidenzniveau kennzeichnen. Zwischen gemessen-und-verifiziert, gemessen-aber-verdächtig und abgeleitet-aus-Paarungsteilen unterscheiden. Diese Kennzeichnung ermöglicht es einer Werkstatt, die richtigen Fragen zu stellen, anstatt zu raten.
- Material- und Zustandsanforderungen separat angeben. Geometrie und Material sind unabhängige Spezifikationen; keine sollte aus der anderen abgeleitet werden.
- Das Bezugsschema gegen die Prozessrolle prüfen. Bestätigen, dass die als Referenzen verwendeten Merkmale dieselben sind, die bestimmen, wie der Brenner in der Deposition-Drehmaschine sitzt und wie Gas in den Brenner eintritt.
Speziell bei OVD- und VAD-Brennern ist es sinnvoll, die Schnittstelle des Hilfs- oder Tail-Brenners gleichzeitig mit dem Haupt-Deposition-Brenner zu messen. Verschleiß an der Tail-Brenner-Halterung kann die scheinbare Position des Hauptbrenners verschieben, was zu einer Messung führt, die wie ein Hauptbrennerfehler aussieht, aber tatsächlich ein Vorrichtungs- oder Schnittstellenproblem ist. Eine Deposition Burner Reverse Engineering-Prüfung, die benachbarte Komponenten ignoriert, kann das Projekt in die falsche Richtung lenken. Engineering-Teams, die ihre eigenen dimensionalen Messschemata dokumentieren, finden möglicherweise auch allgemeine Anleitungen in veröffentlichten universitären Messtechnik-Ressourcen wie NISTs Übersicht über das Programm für dimensionale Messtechnik.
Material- und Funktionsaspekte beim kundenspezifischen Burner-Ersatz
Dimensional accuracy alone does not produce a working burner. The material selected for each component must suit its actual function — the temperature it sees, the gases it contacts, its thermal expansion relative to adjacent parts, and its machinability at the required feature sizes. A material that performs well for a structural bracket may be entirely unsuitable for a faceplate or a nozzle insert, and vice versa.
This is one reason deposition burner reverse engineering projects benefit from a clear functional description alongside the drawing. When a replacement is intended for an OVD torch, for example, the component’s role within the OVD-Brennerteile assembly — gas distribution, sealing, structural support, or mounting — should be stated so that material and tolerance decisions follow function rather than habit.
Guidance on matching materials to burner duty is available in this guide to custom OVD and VAD burner sourcing and reverse engineering.
It is equally important not to assume that components are interchangeable across processes. OVD, VAD, and MCVD torches differ in nozzle arrangement, thermal environment, and gas delivery strategy; a part that functions correctly in one process is not automatically suitable in another. For broader industry context on how these processes relate to optical fiber manufacturing, see the Corning overview of optical fiber technology.
Surface treatment decisions deserve the same scrutiny. A coating that improves wear resistance in one environment may introduce contamination in another, and a polished sealing face may be functionally necessary but geometrically delicate. The deposition burner reverse engineering specification should therefore include surface finish and treatment as distinct requirements, not as implicit consequences of material choice.
Konsequenzen von Maßfehlern, die die Produktion erreichen
Errors that survive into a finished replacement part tend to appear as process symptoms rather than as obvious defects:
- Flame asymmetry or tilt when channel geometry or angular orientation deviates from the original.
- Deposition rate changes when nozzle exit geometry alters the soot stream.
- Profile drift when concentricity between coaxial features is not maintained.
- Sealing problems when seat depth or face flatness is outside the functional range.
- Shortened service life when material or surface condition does not match the thermal and chemical environment.
Because several of these symptoms have multiple possible causes, a dimensional deviation should be treated as a candidate explanation rather than a confirmed diagnosis. Verifying it means checking the replacement against the documented datums, confirming that mating parts are also within specification, and reviewing whether the symptom appeared only after the change. Causes such as faceplate contamination or flame tilt have their own diagnostic paths, including soot clogging on OVD burner faceplates and the causes of OVD burner flame tilt.
In practice, the fastest way to narrow a suspect list is to compare the timing of the symptom to the timing of the replacement. A defect that appears immediately after a new part is installed points strongly to the replacement itself. A defect that develops gradually over dozens of deposition runs is more likely to be wear, contamination, or a process drift that happens to coincide with the new component. Records from a deposition burner reverse engineering file that include installation dates and run counts make this comparison possible.
Vorbereitung einer Beschaffungsanfrage, die Mehrdeutigkeiten vermeidet
Much of the dimensional risk in custom burner replacement is transferred, not eliminated, when a project moves from measurement to manufacturing. The supplier can only control what the request specifies. A package that supports a reliable quotation typically includes:
- Original drawings, if available, clearly marked as the primary reference.
- Measured data from the worn sample, with confidence flags and datum definitions.
- Mating component dimensions and their condition.
- Material requirements stated by function and environment, not by assumption.
- Required tolerances on functional features, with a note on which dimensions are non-critical.
- Operating conditions that affect material and geometry selection, described at the level the customer is able to share.
- Any known prior replacement history, including parts that were previously made by a third party.
Where original drawings do not exist and only a worn part is available, a supplier experienced in custom machining can help reconstruct the design intent, but the reconstruction is only as good as the measurement discipline behind it. Discussing the measurement basis before production begins is usually faster than resolving a discrepancy after delivery.
It also helps to state what is not known. A request that clearly identifies unknowns gives the supplier an opportunity to propose a measurement approach, suggest a destructive or non-destructive inspection, or flag a feature that cannot be reproduced from the available data. Pretending completeness is more dangerous than admitting gaps in deposition burner reverse engineering projects, because the gaps tend to surface during commissioning rather than during quotation.
Häufig gestellte Fragen
Kann ein Ersatzbrenner aus einem einzigen verschlissenen Muster gefertigt werden?
It can, but the result carries more risk. The supplier must distinguish design geometry from wear, and with only one reference there is no way to cross-check. Providing mating parts, service history, or any partial documentation improves confidence significantly.
Wie sollten Toleranzen zugewiesen werden, wenn die Originalzeichnung fehlt?
Assign tolerances by function. Features that control gas distribution, sealing, or concentricity need tight control; structural and mounting features often do not. Over-tolerancing everything raises cost without improving performance, while under-tolerancing a critical seat can cause functional failure.
Muss die Materialauswahl vor der Messung geklärt werden?
They can proceed in parallel, but material must be decided before manufacturing, because machinability, thermal expansion, and achievable surface finish all depend on it. Material choice should follow the component’s temperature exposure, gas environment, and mechanical role.
Was ist die häufigste Ursache für Maßfehler in diesen Projekten?
Referencing measurements to the wrong datum, or treating worn geometry as nominal. Both are documentation problems more than metrology problems, and both are avoidable with a clear datum scheme and explicit confidence flags on each dimension.
Wie unterscheidet sich das Reverse Engineering von Deposition Burnern für OVD-, VAD- und MCVD-Brenner?
The measurement discipline is similar, but the features that matter differ. OVD and VAD torches place heavy emphasis on faceplate and multi-channel geometry because of the soot stream. MCVD torches often have different nozzle arrangements and thermal profiles. A deposition burner reverse engineering plan should state the process and the torch role before the feature set is defined.
Sollte das verschlissene Bauteil vor der Messung gereinigt werden?
Photograph and document the as-received condition first, then clean. Some deposits are themselves evidence of flow behavior and can indicate which channels were starved or overloaded. Cleaning before documentation destroys that information permanently.
Nächster Schritt
If you are planning a deposition burner reverse engineering project, gather your available drawings, measured data, mating component dimensions, material requirements, and operating conditions into a single package before requesting quotes. Sharing those details with our engineering and quotation team allows the dimensional basis of the replacement to be reviewed at the start of the project rather than discovered during commissioning. A disciplined deposition burner reverse engineering file — one that separates design intent from wear, states its datums, and flags its uncertainties — is the most reliable way to avoid the dimensional errors that only appear once the torch is back on the line.
