
Connaissances
Rétro-ingénierie de brûleur de dépôt : Éviter les erreurs dimensionnelles
FAQ
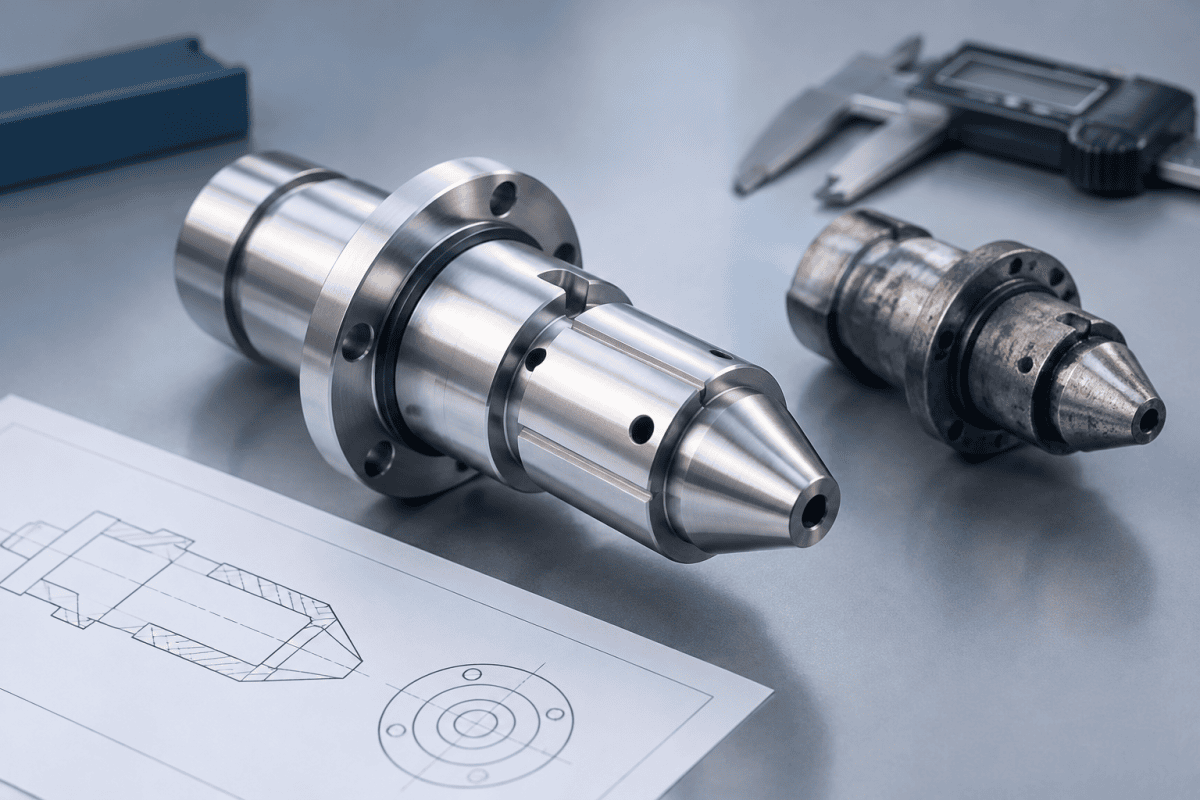
La rétro-ingénierie des brûleurs de dépôt est souvent traitée comme un exercice de mesure : capturer la géométrie d'une torche existante, la reproduire et mettre la pièce de remplacement en service. En pratique, les dimensions qui comptent le plus sont fréquemment celles qui sont les plus difficiles à mesurer — l'intention de conception d'origine derrière une pièce qui a déjà été érodée, déformée ou reconstruite. Les erreurs de mesure des pièces de brûleurs usées se manifestent rarement au stade de l'inspection dimensionnelle.
Elles apparaissent plus tard sous forme d'asymétrie de flamme, de motifs de dépôt décalés ou de dérive de la qualité de la préforme, difficile à relier à un seul composant suspect. Pour les ingénieurs et les équipes de maintenance travaillant sur les lignes OVD et VAD, la rétro-ingénierie des brûleurs de dépôt consiste moins à copier une pièce qu'à reconstruire une spécification qui n'a jamais été entièrement documentée. Cet article explique où les erreurs dimensionnelles prennent leur origine dans les projets de remplacement de brûleurs sur mesure, comment mesurer les pièces usées de manière plus défendable et ce qu'il faut documenter avant de diffuser un dessin pour la production.
Pourquoi la rétro-ingénierie des brûleurs de dépôt est différente de la copie d'une pièce
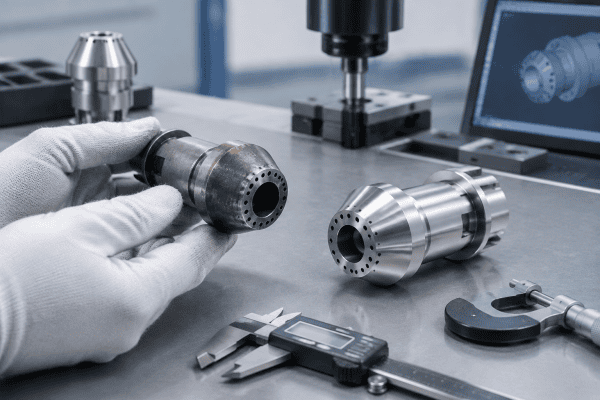
Un brûleur de dépôt est un dispositif de distribution de gaz, pas un support passif. Sa fonction dépend de la relation entre plusieurs canaux internes, la géométrie de la plaque frontale et la manière dont la torche se monte par rapport à l'axe de dépôt. Par conséquent, “ faire correspondre l'échantillon ” est une spécification incomplète. Deux brûleurs peuvent présenter des mesures identiques au niveau de la face de buse et se comporter différemment en raison de l'alignement des canaux internes, de la profondeur de siège ou de la manière dont l'assemblage se précontraint à chaud.
Cette distinction est particulièrement importante lorsque la pièce échantillon est usée. Si le composant de référence a été en service, le dessin que vous en générez capture un état dégradé, et non l'état dans lequel l'équipement a été mis en service. Tout effort de rétro-ingénierie des brûleurs de dépôt a donc deux objectifs qui doivent être maintenus séparés : reconstruire la géométrie telle que construite et identifier quelles déviations par rapport à cette géométrie relèvent de l'usure plutôt que de la conception.
Lorsque le brûleur fait partie d'une ligne de préforme OVD ou VAD, la géométrie interagit également avec le processus de dépôt de suie lui-même. De petits décalages dans la position de sortie de la buse ou la planéité de la plaque frontale peuvent modifier la forme du flux de suie avant même que toute variable de processus en aval ne change. C'est ce couplage qui fait qu'une erreur dimensionnelle dans un brûleur est rarement une simple erreur dimensionnelle ; elle devient un décalage de processus.
Où les erreurs dimensionnelles s'introduisent dans le processus
Utiliser une pièce usée comme seule référence
L'érosion, la distorsion thermique et l'accumulation de suie modifient toutes la géométrie mesurable. Un orifice de buse qui s'est progressivement ouvert, une plaque frontale qui s'est légèrement déformée ou un épaulement de siège qui a été comprimé au fil de nombreux cycles thermiques produiront tous une mesure “ correcte ” d'une forme incorrecte. Lorsqu'un seul échantillon existe, le risque est maximal, car il n'y a pas de second point de données pour séparer la conception de la dégradation.
Approche de vérification : comparer la pièce suspecte à toute contrepartie disponible non usée ou à faible nombre d'heures, aux dessins d'équipement d'origine si le client les détient, ou aux relations dimensionnelles impliquées par les composants d'accouplement. Lorsque plusieurs brûleurs identiques sont en service, mesurer l'ensemble et identifier la géométrie commune est souvent plus fiable que de se fier à une seule unité. Un projet de rétro-ingénierie de brûleur de dépôt qui commence avec une seule pièce usée doit traiter chaque dimension comme provisoire jusqu'à ce qu'une seconde référence la confirme.
Mesurer dans le mauvais référentiel
Les dimensions d'un brûleur de dépôt n'ont de sens que par rapport à des références fonctionnelles — généralement l'interface de montage, la face d'entrée de gaz ou l'axe du canal central — et non par rapport à toute surface qu'il est commode de brider. Si un montage de machine à mesurer tridimensionnelle prend comme référence une surface extérieure corrodée, chaque dimension en aval hérite de cette erreur. Dans la rétro-ingénierie des brûleurs de dépôt, le choix de la référence est sans doute la décision la plus déterminante de tout le plan de mesure.
Approche de vérification : définir les références à partir de caractéristiques à la fois fonctionnelles et stables. Les alésages de montage et les sièges usinés sont généralement admissibles ; les surfaces extérieures exposées à la flamme ou à l'atmosphère du processus ne le sont généralement pas. Documenter le schéma de références sur le dessin afin que l'atelier d'usinage reproduise la même logique de référence plutôt que de la redéfinir.
Ignorer l'état thermique et d'assemblage
Un brûleur mesuré à froid, démonté et à température ambiante n'est pas dans le même état géométrique qu'un brûleur à température de fonctionnement avec ses joints chargés. Les différences de dilatation thermique entre les composants internes peuvent décaler les positions relatives d'une manière qui compte pour la distribution des gaz. Cela ne signifie pas que chaque dimension nécessite une correction à chaud, mais cela signifie que le rapport de mesure doit indiquer la condition dans laquelle les dimensions ont été prises — une omission qui invalide bien des rapports de rétro-ingénierie de brûleurs de dépôt qui semblent par ailleurs complets. Les rapports qui omettent la condition de mesure forcent le lecteur à supposer, et les suppositions s'accumulent.
Moyenner en éliminant une asymétrie réelle
Certains brûleurs de dépôt sont intentionnellement asymétriques, et certains le deviennent par usure. Traiter un ensemble de positions de trous comme “ nominalement régulièrement espacées ” alors que les données montrent un décalage constant effacera une caractéristique de conception réelle — ou préservera un défaut réel. La moyenne statistique est utile pour identifier les valeurs aberrantes, mais elle ne doit pas supplanter le motif réellement mesuré sans raison.
Perdre des informations au stade du dessin
Même des mesures précises peuvent être compromises par un dessin qui omet des relations critiques. L'orientation angulaire d'un réseau de buses, la profondeur et la concentricité d'un siège de gaz, l'état de surface d'une face d'étanchéité, et la position d'une caractéristique par rapport à une référence plutôt que par rapport à une autre caractéristique influencent toutes la fonction. Si le dessin indique les diamètres des trous mais pas leur positionnement angulaire, la pièce de remplacement peut être dimensionnellement conforme et fonctionnellement erronée.
Les considérations connexes pour la géométrie multicanal sont traitées dans cette discussion sur les pièces de brûleurs OVD, VAD et MCVD et les composants qui nécessitent des spécifications distinctes.
Un flux de travail de mesure pratique pour les pièces de brûleurs usées
La séquence suivante vise à réduire le risque que l'usure soit confondue avec la conception. Il s'agit d'une discipline de documentation, et non d'un substitut aux procédures du fabricant d'équipement ou à un support métrologique qualifié. Les équipes nouvelles à la rétro-ingénierie de brûleurs de dépôt constatent souvent que le flux de travail lui-même fait apparaître des ambiguïtés qui étaient invisibles lors d'une inspection informelle.
- Enregistrer d'abord l'historique de service. Les heures de service, les conditions de process, les méthodes de nettoyage et toute réparation antérieure indiquent tous dans quelle mesure une dégradation est plausible. Une pièce dont l'historique est inconnu doit être traitée comme une référence à risque plus élevé.
- Photographier avant nettoyage. Les dépôts, la décoloration et les motifs d'érosion sont des preuves. Ne nettoyer la pièce qu'après avoir documenté son état tel que reçu.
- Établir les références fonctionnelles. Identifier les interfaces de montage et d'étanchéité et confirmer qu'elles ne sont pas elles-mêmes usées. Si une caractéristique de référence est endommagée, le noter explicitement plutôt que de supposer qu'elle est nominale.
- Mesurer l'ensemble complet des caractéristiques, pas seulement les plus évidentes. Inclure les diamètres et la rectitude des canaux internes, les profondeurs de siège, la planéité de la plaque frontale, les positions angulaires et la concentricité des caractéristiques coaxiales.
- Mesurer également les composants d'accouplement. La pièce homologue révèle souvent ce qu'était autrefois la pièce usée, en particulier pour les profondeurs de siège et les relations d'interférence.
- Marquer chaque dimension avec un niveau de confiance. Distinguer mesuré-et-vérifié, mesuré-mais-suspect, et déduit-des-pièces-d'accouplement. Ce marquage est ce qui permet à un atelier d'usinage de poser les bonnes questions au lieu de deviner.
- Indiquer séparément les exigences de matériau et de condition. La géométrie et le matériau sont des spécifications indépendantes ; ni l'une ni l'autre ne doit être déduite de l'autre.
- Vérifier le schéma de références par rapport au rôle dans le process. Confirmer que les caractéristiques utilisées comme références sont les mêmes que celles qui régissent la façon dont le brûleur repose dans le tour de dépôt et dont le gaz entre dans la torche.
Sur les torches OVD et VAD spécifiquement, il vaut la peine de mesurer l'interface du brûleur auxiliaire ou de queue en même temps que le brûleur de dépôt principal. L'usure au niveau du montage du brûleur de queue peut décaler la position apparente de la torche principale, produisant une mesure qui ressemble à une erreur du brûleur principal mais qui est en réalité un problème de montage ou d'interface. Un examen de rétro-ingénierie de brûleur de dépôt qui ignore les composants voisins peut orienter le projet dans la mauvaise direction. Les équipes d'ingénierie documentant leurs propres schémas de mesure dimensionnelle peuvent également trouver des conseils généraux dans les ressources universitaires publiées en métrologie telles que l'aperçu du programme de métrologie dimensionnelle du NIST.
Considérations matérielles et fonctionnelles dans le remplacement de brûleurs sur mesure
La précision dimensionnelle seule ne suffit pas à produire un brûleur fonctionnel. Le matériau sélectionné pour chaque composant doit convenir à sa fonction réelle — la température à laquelle il est exposé, les gaz avec lesquels il entre en contact, sa dilatation thermique par rapport aux pièces adjacentes et son usinabilité aux dimensions de caractéristiques requises. Un matériau qui performe bien pour un support structurel peut être totalement inadapté pour une plaque frontale ou un insert de buse, et inversement.
C'est l'une des raisons pour lesquelles les projets de rétro-ingénierie de brûleurs de dépôt bénéficient d'une description fonctionnelle claire accompagnant le dessin. Lorsqu'un remplacement est destiné à un chalumeau OVD, par exemple, le rôle du composant au sein de l' pièces de brûleur OVD assemblage — distribution des gaz, étanchéité, support structurel ou montage — doit être précisé afin que les décisions relatives aux matériaux et aux tolérances découlent de la fonction plutôt que de l'habitude.
Des conseils sur l'adéquation des matériaux aux conditions de service du brûleur sont disponibles dans ce guide sur l'approvisionnement et la rétro-ingénierie de brûleurs OVD et VAD personnalisés.
Il est tout aussi important de ne pas supposer que les composants sont interchangeables d'un procédé à l'autre. Les chalumeaux OVD, VAD et MCVD diffèrent par la disposition des buses, l'environnement thermique et la stratégie de distribution des gaz ; une pièce qui fonctionne correctement dans un procédé n'est pas automatiquement adaptée à un autre. Pour un contexte industriel plus large sur la relation entre ces procédés et la fabrication de fibres optiques, voir le présentation de la technologie de fibre optique par Corning.
Les décisions relatives au traitement de surface méritent le même examen. Un revêtement qui améliore la résistance à l'usure dans un environnement peut introduire une contamination dans un autre, et une face d'étanchéité polie peut être fonctionnellement nécessaire mais géométriquement délicate. La spécification de rétro-ingénierie du brûleur de dépôt doit donc inclure l'état de surface et le traitement comme des exigences distinctes, et non comme des conséquences implicites du choix du matériau.
Conséquences des erreurs dimensionnelles qui atteignent la production
Les erreurs qui subsistent dans une pièce de remplacement finie ont tendance à se manifester sous forme de symptômes de procédé plutôt que de défauts évidents :
- Asymétrie ou inclinaison de la flamme lorsque la géométrie des canaux ou l'orientation angulaire s'écarte de l'original.
- Modification du taux de dépôt lorsque la géométrie de sortie de la buse altère le flux de suie.
- Dérive du profil lorsque la concentricité entre les caractéristiques coaxiales n'est pas maintenue.
- Problèmes d'étanchéité lorsque la profondeur de siège ou la planéité de la face est en dehors de la plage fonctionnelle.
- Durée de vie réduite lorsque l'état du matériau ou de la surface ne correspond pas à l'environnement thermique et chimique.
Étant donné que plusieurs de ces symptômes ont des causes possibles multiples, une déviation dimensionnelle doit être traitée comme une explication candidate plutôt que comme un diagnostic confirmé. La vérifier signifie contrôler le remplacement par rapport aux références documentées, confirmer que les pièces d'accouplement sont également dans les spécifications, et examiner si le symptôme n'est apparu qu'après le changement. Des causes telles que la contamination de la plaque frontale ou l'inclinaison de la flamme ont leurs propres pistes de diagnostic, notamment le colmatage par la suie sur les plaques frontales des brûleurs OVD et les causes de l'inclinaison de la flamme des brûleurs OVD.
En pratique, le moyen le plus rapide de réduire une liste de suspects est de comparer le moment d'apparition du symptôme au moment du remplacement. Un défaut qui apparaît immédiatement après l'installation d'une nouvelle pièce pointe fortement vers le remplacement lui-même. Un défaut qui se développe progressivement sur des dizaines de cycles de dépôt est plus probablement dû à l'usure, à la contamination ou à une dérive du procédé qui coïncide avec le nouveau composant. Les enregistrements d'un dossier de rétro-ingénierie de brûleur de dépôt incluant les dates d'installation et les compteurs de cycles rendent cette comparaison possible.
Préparer une demande d'approvisionnement qui évite l'ambiguïté
Une grande partie du risque dimensionnel dans le remplacement de brûleurs personnalisés est transférée, et non éliminée, lorsqu'un projet passe de la mesure à la fabrication. Le fournisseur ne peut contrôler que ce que la demande spécifie. Un dossier qui permet une quotation fiable comprend généralement :
- Les dessins originaux, s'ils sont disponibles, clairement identifiés comme référence principale.
- Les données mesurées sur l'échantillon usé, avec des indicateurs de confiance et des définitions de références.
- Les dimensions des composants d'accouplement et leur état.
- Les exigences relatives aux matériaux énoncées par fonction et environnement, et non par supposition.
- Les tolérances requises sur les caractéristiques fonctionnelles, avec une note indiquant quelles dimensions sont non critiques.
- Les conditions de fonctionnement qui influent sur le choix des matériaux et de la géométrie, décrites au niveau que le client est en mesure de partager.
- Tout historique de remplacement antérieur connu, y compris les pièces précédemment fabriquées par un tiers.
Lorsque les dessins originaux n'existent pas et que seule une pièce usée est disponible, un fournisseur expérimenté en usinage personnalisé peut aider à reconstruire l'intention de conception, mais la reconstruction ne vaut que par la rigueur de mesure qui la sous-tend. Discuter de la base de mesure avant le début de la production est généralement plus rapide que de résoudre un écart après la livraison.
Il est également utile de préciser ce qui n'est pas connu. Une demande qui identifie clairement les inconnues donne au fournisseur l'occasion de proposer une approche de mesure, de suggérer une inspection destructive ou non destructive, ou de signaler une caractéristique qui ne peut pas être reproduite à partir des données disponibles. Prétendre à l'exhaustivité est plus dangereux que d'admettre des lacunes dans les projets de rétro-ingénierie de brûleurs de dépôt, car les lacunes ont tendance à se manifester lors de la mise en service plutôt que lors de la quotation.
Foire aux questions
Un brûleur de remplacement peut-il être fabriqué à partir d'un seul échantillon usé ?
Cela est possible, mais le résultat comporte plus de risques. Le fournisseur doit distinguer la géométrie de conception de l'usure, et avec une seule référence, il n'y a aucun moyen de recouper les informations. Fournir les pièces d'accouplement, l'historique de service ou toute documentation partielle améliore considérablement la confiance.
Comment les tolérances doivent-elles être attribuées lorsque le dessin d'origine est manquant ?
Attribuez les tolérances en fonction de la fonction. Les caractéristiques qui contrôlent la distribution des gaz, l'étanchéité ou la concentricité nécessitent un contrôle serré ; les caractéristiques structurelles et de montage souvent non. Sur-tolérancer tous les éléments augmente le coût sans améliorer les performances, tandis que sous-tolérancer un siège critique peut provoquer une défaillance fonctionnelle.
La sélection des matériaux doit-elle être résolue avant la mesure ?
Ils peuvent progresser en parallèle, mais le matériau doit être décidé avant la fabrication, car l'usinabilité, la dilatation thermique et l'état de surface réalisable en dépendent tous. Le choix du matériau doit suivre l'exposition à la température du composant, l'environnement gazeux et le rôle mécanique.
Quelle est la cause la plus courante d'erreur dimensionnelle dans ces projets ?
Référencer les mesures au mauvais datum, ou traiter une géométrie usée comme nominale. Les deux sont des problèmes de documentation plus que de métrologie, et les deux sont évitables avec un schéma de datum clair et des indicateurs de confiance explicites sur chaque dimension.
En quoi la rétro-ingénierie des brûleurs de dépôt diffère-t-elle pour les torches OVD, VAD et MCVD ?
La discipline de mesure est similaire, mais les caractéristiques qui comptent diffèrent. Les torches OVD et VAD mettent fortement l'accent sur la géométrie de la face avant et des canaux multiples en raison du flux de suie. Les torches MCVD ont souvent des configurations de buse et des profils thermiques différents. Un plan de rétro-ingénierie de brûleur de dépôt doit préciser le procédé et le rôle de la torche avant que l'ensemble des caractéristiques ne soit défini.
La pièce usée doit-elle être nettoyée avant d'être mesurée ?
Photographier et documenter l'état tel que reçu en premier, puis nettoyer. Certains dépôts sont eux-mêmes des preuves du comportement d'écoulement et peuvent indiquer quels canaux étaient sous-alimentés ou surchargés. Nettoyer avant la documentation détruit cette information de manière permanente.
Prochaine étape
Si vous planifiez un projet de rétro-ingénierie de brûleur de dépôt, rassemblez vos dessins disponibles, données mesurées, dimensions des composants d'accouplement, exigences matérielles et conditions de fonctionnement dans un seul dossier avant de demander des devis. Partager ces détails avec notre équipe d'ingénierie et de devis permet de revoir la base dimensionnelle du remplacement au début du projet plutôt que de la découvrir lors de la mise en service. Un dossier de rétro-ingénierie de brûleur de dépôt discipliné — qui sépare l'intention de conception de l'usure, énonce ses datums et signale ses incertitudes — est le moyen le plus fiable d'éviter les erreurs dimensionnelles qui n'apparaissent qu'une fois la torche remise en ligne.
