
Wissen
VAD Core Deposition Burner Parts: Leitfaden zur Spezifikation der kundenspezifischen Fertigung
Okt.
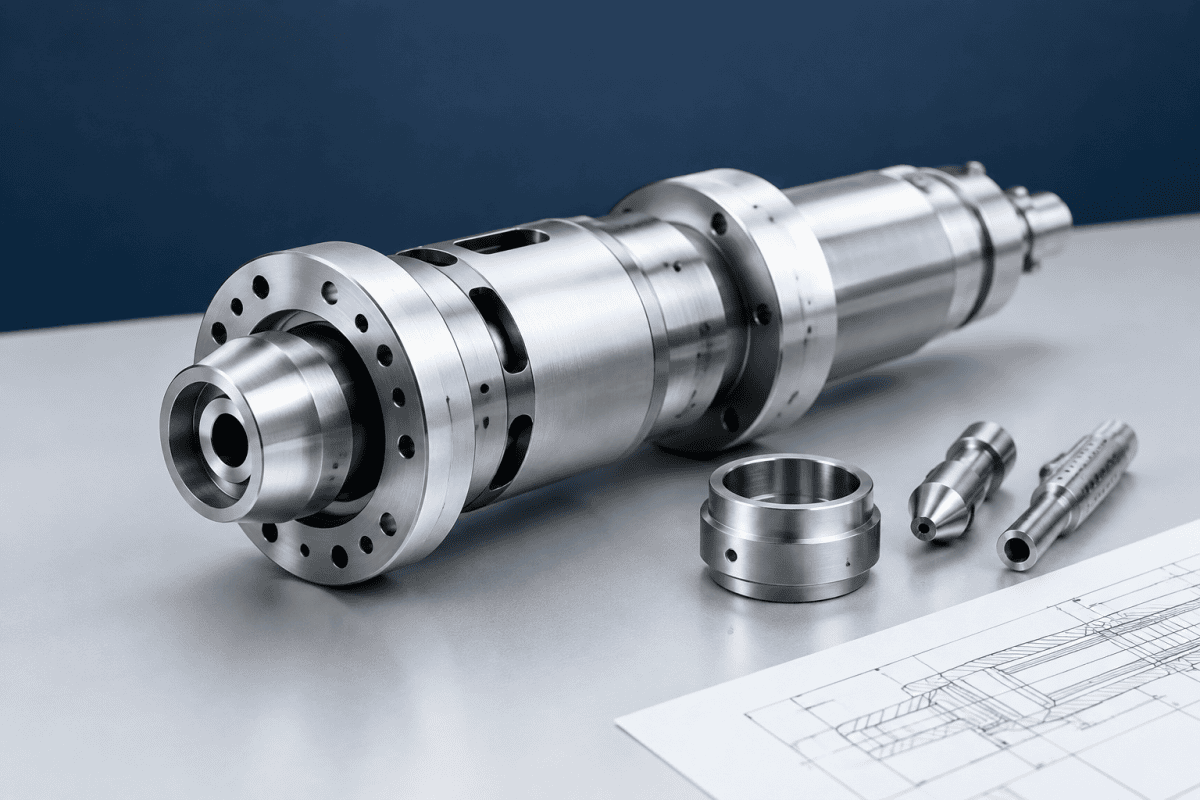
Die Spezifikation VAD-Kernabscheidungs-Brennerteile ist eine andere ingenieurtechnische Aufgabe als die Bestellung allgemeiner Brenner-Verbrauchsteile. Bei der Vapor Axial Deposition (VAD) baut der Kernbrenner die poröse Vorform axial auf — Rußpartikel werden auf die wachsende Stirnfläche des Target-Stabs abgeschieden, während sich Brenner und Stab relativ zueinander bewegen. Der Kernbrenner bestimmt weitgehend die axiale Abscheidungsrate, die radiale Dotierstoffverteilung und die Zentrierung des Kernbereichs innerhalb der Vorform. Aus diesem Grund können kundenspezifische VAD-Kernabscheidungs-Brennerteile nicht als direkt austauschbare mechanische Substitute für einen OVD-Brenner oder eine Standard-Brennerspitze behandelt werden. Sie müssen um die Abscheidungsfunktion herum spezifiziert werden, die sie erfüllen.
Dieser Leitfaden richtet sich an Ingenieure und Einkaufsteams, die eine Fertigungsspezifikation für kundenspezifische VAD-Kernabscheidungs-Brennerteile vorbereiten. Er behandelt die Parameter, die in einem Spezifikationspaket erscheinen sollten, die daraus folgenden Werkstoff- und Fertigungsentscheidungen sowie die Prüfkriterien, die bestimmen, ob ein geliefertes VAD-Kernabscheidungs-Brennerteil akzeptabel ist. Er ersetzt nicht die Validierung des Teils an Ihrer eigenen Abscheidungsanlage.
Warum VAD-Kernabscheidungs-Brennerteile eine eigene Spezifikation erfordern
VAD und Outside Vapor Deposition (OVD) verwenden beide die Flammenhydrolyse zur Bildung von Siliziumdioxid-Ruß, aber die Abscheidungsgeometrie und die Brenneraufgabe unterscheiden sich. Bei OVD wird Ruß radial auf einen rotierenden Dorn abgeschieden, und die Brenneranordnung ist entlang der Länge des Targets angeordnet. Bei VAD erfolgt die Abscheidung an der Stirnfläche des wachsenden Boules, und das VAD-Kernabscheidungs-Brennerteil ist typischerweise von zusätzlichen Brennern umgeben, die die Flamme formen und die thermische Umgebung steuern.
Dieser Unterschied verändert, was in der Brennerspezifikation wichtig ist. Bei einem VAD-Kernbrenner ist die Axialsymmetrie der Flamme unmittelbarer von Bedeutung, da Asymmetrie sich in Kernversatz oder Ovalität des abgeschiedenen Kernbereichs niederschlägt. Die Kanal-zu-Kanal-Durchflussbalance beeinflusst die Mischzone und damit die Partikelbildungsbedingungen. Die Stirnflächengeometrie und der Düsenabstand beeinflussen, wo der Rußstrom auf das wachsende Ende auftrifft. Nichts davon ist mit OVD-Brennerkonstruktionsannahmen austauschbar — die OVD-, VAD- und MCVD-Düsenvergleich erläutert, wo die Konstruktionsprioritäten über die drei Verfahren hinweg divergieren.
Eine praktische Konsequenz: Wenn Sie eine Spezifikation für kundenspezifische VAD-Kernabscheidungs-Brennerteile erstellen, beginnen Sie mit dem benötigten Abscheidungsergebnis (Ziel-Kerndurchmesser, radiale Gleichmäßigkeit, stabile Abscheidungsrate) und arbeiten Sie sich zu den mechanischen Anforderungen zurück.
Das Kopieren einer vorhandenen OVD-Zeichnung und das Anpassen der Abmessungen ist eine häufige Abkürzung, die scheitert, weil die Abscheidungsgeometrie die Spezifikation bestimmt und nicht umgekehrt. Die funktionale Anforderung — ein stabiler, zentrierter Rußstrom, der auf die wachsende Stirnfläche auftrifft — muss in mechanische, strömungsbezogene, thermische und werkstoffbezogene Randbedingungen zerlegt werden, bevor eine Zeichnung für VAD-Kernabscheidungs-Brennerteile ausgegeben wird.
Was in ein VAD-Brenner-Spezifikationspaket gehört
Schnittstellen- und Hüllmaße
Die Spezifikation sollte die Montageschnittstelle vollständig festlegen: Gesamtlänge, Körperdurchmesser, Montageflansch- oder Gewindegeometrie und die Position der Brennerstirnfläche relativ zum Montagebezug. Die Bezugswahl sollte explizit sein. Eine Brennerstirnfläche, die von einem anderen Bezug als dem Original aus lokalisiert wird, verschiebt die Flammenposition, selbst wenn jede einzelne Abmessung innerhalb der Toleranz liegt.
Wenn der Brenner in eine Vorrichtung montiert wird, die ihre eigene Bezugskette hat, lohnt es sich, die Toleranzkette zu dokumentieren. Wenige Hundertstel Millimeter Variation an der Montage können sich in einen sichtbaren Versatz an der Abscheidungsstirnfläche übersetzen, insbesondere wenn das VAD-Kernabscheidungs-Brennerteil lang relativ zu seinem Durchmesser ist. Die Spezifikation der Stirnflächenposition als Grundmaß mit einer geometrischen Toleranz anstelle eines einfachen linearen Maßes beseitigt die meisten Unklarheiten.
Kanalarchitektur und Gasanschlüsse
Listen Sie jeden Gaskanal mit seiner Funktion auf (zum Beispiel Kernvorläuferzufuhr, Brennstoff, Sauerstoff und etwaiges Hüll- oder Formgas) und spezifizieren Sie für jeden den Anschlusstyp, die Anschlussgröße und die Anschlussausrichtung. Die Winkelposition der Anschlüsse ist wichtig, wenn der Brenner in einen Verteilerblock montiert wird — ein Brenner mit dem korrekten Anschlussmuster, das um einige Grad verdreht ist, lässt sich möglicherweise nicht anschließen, ohne die Zufuhrleitungen zu belasten.
Wo der Brenner mit einem Verteiler zusammenwirkt, lohnt es sich, beide als System zu spezifizieren. Komponenten wie ein Sauerstoffverteiler beeinflussen die Kanalbalance stromaufwärts des Brenners, und eine Fehlanpassung zwischen den Druckcharakteristiken von Verteiler und Brenner ist eine häufige Ursache für schwer diagnostizierbare Asymmetrie. Die Prinzipien hinter dieser Wechselwirkung sind im Leitfaden zu Druckausgleich und Gasströmungsdynamik in Mehrkanal-OVD- und VAD-Brennern.
Der Kanalnummerierung sollte mehr Aufmerksamkeit gewidmet werden, als ihr üblicherweise zuteil wird. Weisen Sie jedem Kanal eine stabile Kennung auf der Zeichnung zu und verwenden Sie dieselbe Kennung in der Durchflusstabelle, die mit dem VAD-Kernabscheidungs-Brennerteil geliefert wird. Wenn die Eingangsprüfung später ein Ungleichgewicht feststellt, ermöglicht ein einheitlicher Kanalname dem Lieferanten, das Problem auf einen bestimmten Bearbeitungsvorgang zurückzuführen, anstatt die gesamte Baugruppe erneut zu prüfen.
Stirnflächen- und Düsengeometrie
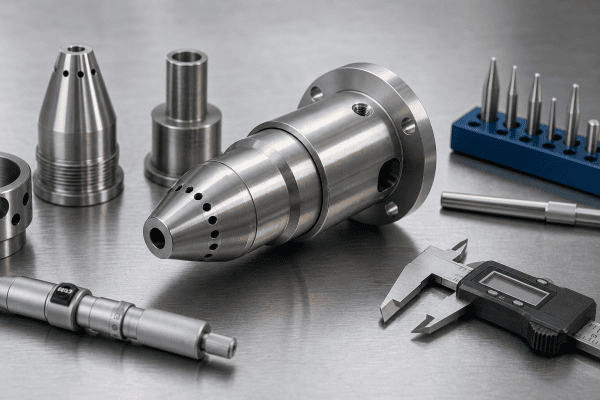
Die Spezifikation der Brennerstirnfläche sollte Anzahl und Anordnung der Düsenöffnungen, den Einzeldurchmesser jeder Düsenöffnung mit Toleranz, den Abstand von Düsenöffnung zu Düsenöffnung, die Geometrie von Senkung oder Fase sowie die Ebenheit der Stirnfläche definieren. Wenn die Stirnfläche nicht eben ist, liegen die Austrittsebenen der Düsenöffnungen in unterschiedlichen Abständen zur Abscheidungszone, was den Rußstrom verzerren kann, selbst wenn die Düsenöffnungen selbst korrekt gefertigt sind.
Ebenheit und Rechtwinkligkeit der Stirnfläche wirken mit dem Montagebezug zusammen. Eine ebene Stirnfläche, die zusätzlich relativ zur Montagefläche geneigt ist, erzeugt dennoch eine asymmetrische Flamme. Daher ist es hilfreich, zusätzlich zur Ebenheit der Stirnfläche selbst die Rechtwinkligkeit der Stirnfläche relativ zur Montageachse zu spezifizieren. Bei kleinen Düsenöffnungen sollte definiert werden, welches Maß maßgeblich ist — Durchmesser, Position oder Kantenzustand —, da Fertigungsprozesse, die eines davon einhalten, nicht immer alle drei in derselben Güteklasse für VAD core deposition burner parts einhalten können.
Werkstoffe und Oberflächenzustand
Die Materialauswahl ist keine Checklistenübung; sie ergibt sich aus der thermischen und chemischen Beanspruchung des Brenners. Eine VAD core burner face ist hohen Temperaturen und thermischer Wechselbelastung ausgesetzt, daher muss das Material über das erwartete Einsatzintervall hinweg Maßhaltigkeit bewahren. Wo der Kernkanal Halogenidpräkursoren führt, ist auch die chemische Beständigkeit gegenüber diesen Spezies und ihren Zersetzungsprodukten relevant.
Die Oberflächenbeschaffenheit interner Kanäle beeinflusst das Strömungsverhalten, und die Beschaffenheit von Dichtflächen beeinflusst die Leckageintegrität. Da die Anforderungen je nach Kanal und Position innerhalb des Brenners unterschiedlich sind, ist manchmal eine Mischbauweise aus verschiedenen Materialien angebracht — beispielsweise dort, wo eine bestimmte Legierung oder ein zerspanbarer Werkstoff in einem Bereich der Baugruppe bessere Leistung bietet. Die Logik der Materialauswahl wird ausführlicher behandelt im Leitfaden zu kundenspezifischer OVD- und VAD-Brennerbeschaffung, und der spezifische Fall für Titanlegierungskomponenten wird behandelt im Artikel über Titan-OVD-Brennerteile.
Durchfluss- und Druckanforderungen
Anstatt eine einzelne Durchflusszahl zu spezifizieren, definieren Sie den akzeptablen Durchflussbereich pro Kanal und den erwarteten Druckabfall über die VAD core deposition burner part unter repräsentativen Bedingungen. Dies gibt dem Lieferanten ein messbares Ziel für die Kanalbemessung und ermöglicht es Ihnen, das fertige Teil anhand derselben Kriterien zu verifizieren. Wenn Ihr Prozess ein bestimmtes Gleichgewicht zwischen den Kanälen verwendet, geben Sie es an — die Brennergeometrie kann darauf optimiert werden.
Geben Sie auch das Referenzgas an. Durchflusskoeffizienten hängen von den Gaseigenschaften ab, und ein in Stickstoff ausgedrücktes Durchflussziel entspricht nicht demselben Messwert bei Wasserstoff oder Sauerstoff. Die Angabe der Referenzbedingungen verhindert, dass ein Lieferant auf einer anderen Basis testet und eine VAD core deposition burner part liefert, die der Zeichnung, aber nicht der Prozessanforderung entspricht.
Fertigungsentscheidungen, die das fertige Teil beeinflussen
Sobald die Spezifikation festgelegt ist, lässt der Fertigungsweg noch Entscheidungen offen, die die Leistung von VAD core deposition burner parts beeinflussen:
- Zerspanungsstrategie für interne Kanäle. Tiefe, kleindurchmessrige Durchgänge erfordern entweder gebohrte oder zusammengesetzte Bauweise. Zusammengesetzte (mehrteilige) Brenner ermöglichen komplexe interne Führung, führen jedoch Fügestellen ein, die leckdicht und maßhaltig sein müssen.
- Fügeverfahren. Hartlöten, Schweißen und Diffusionsbonding erzwingen jeweils unterschiedliche thermische Grenzen und erzeugen unterschiedliche Verformungsgrade. Das Fügeverfahren sollte in der Spezifikation vereinbart werden, da es beeinflusst, was der Brenner im Einsatz aushalten kann.
- Düsenöffnungsbildung. Bohren, Funkenerosion und Laserprozesse erzeugen unterschiedliche Kantenqualität und Durchmesserwiederholbarkeit. Bei kleinen Düsenöffnungen verengt das erreichbare Toleranzband die Auswahl.
- Nachbearbeitung. Reinigung, Entgratung und etwaige Spannungsarmglühung sollten definiert werden, da Restgrate oder Verunreinigungen in einem Gaskanal die Strömungseigenschaften nach der Installation verändern können.
- Abfolge der Maßprüfung. Die Festlegung, welche Merkmale vor und nach dem Fügen gemessen werden, verhindert eine Situation, in der Verformung durch den Fügeschritt erst bei der Endprüfung entdeckt wird.
Der Zusammenhang zwischen Düsenöffnungsqualität und Abscheidungsverhalten ist nicht marginal. Kleine Abweichungen in der Düsenöffnungsgeometrie pflanzen sich in den Rußstrom und letztlich in die Preform-Eigenschaften fort, wie im Artikel diskutiert über Düsenpräzision von Brennern und Preform-Ausbeute.
Eine zusammengesetzte Bauweise ist oft der einzige Weg, interne Führungen zu erreichen, die nicht aus dem Vollen gefertigt werden können. Der Kompromiss besteht darin, dass jede Fügestelle ein potenzieller Leckagepfad wird, daher sollte die Spezifikation für VAD core deposition burner parts das Lecktestverfahren und die Akzeptanzgrenze explizit angeben. Wo die Baugruppe durch Hartlöten gefügt wird, sollte die Zusatzlegierung neben dem Grundwerkstoff aufgeführt werden, da ein Zusatzwerkstoff mit niedrigerem Schmelzpunkt die maximale Einsatztemperatur des fertigen Brenners begrenzen kann.
It is also worth specifying whether the supplier must submit first-article inspection data for VAD core deposition burner parts before volume production, because that single requirement converts an ambiguous acceptance conversation into a documented pass/fail decision.
Prüfkriterien für gelieferte VAD-Kernabscheidungs-Brennerteile
A specification is only useful if acceptance criteria are attached. For custom VAD core deposition burner parts, a practical incoming inspection set includes:
- Dimensional verification of critical features. Mounting interface, face location from datum, orifice diameters, and port positions. Orifice diameter should be verified by a method that resolves the tolerance you specified — pin gauges, optical measurement, or flow-based methods, agreed in advance.
- Flow verification per channel. Measure flow or pressure drop against the specified range. Channel-to-channel comparison is often more informative than absolute values, because it exposes imbalance that absolute measurements can hide.
- Leak and pressure integrity. Confirm that internal channels and any joints hold pressure without measurable loss. This is especially important for assembled burners.
- Visual and dimensional check of the face. Look for burrs, dents, incomplete orifice break-through, and contamination. Verify face flatness if it was specified.
- Geometric symmetry check. Where your equipment permits, verify that the burner’s channel pattern and face features are symmetric about the intended axis and correctly clocked relative to the mount.
If a VAD core deposition burner part fails inspection, document which criterion failed before returning it. Flow imbalance and dimensional error are different problems with different root causes, and the distinction helps the supplier correct the process rather than guess.
Retaining the inspection record for each VAD core deposition burner part also builds a service history. Over several replacement cycles, a trend in flow drift or orifice wear can justify a specification change, and the original acceptance data is the baseline for that decision.
A short acceptance checklist that travels with the part, signed at each stage, is often more effective than a comprehensive procedure that stays in a binder. If a VAD core deposition burner part passes dimensional checks but fails the flow test, the checklist makes the failure visible before the burner reaches the deposition lathe.
Fehlerbehebungslogik, bevor Sie den Brenner verantwortlich machen
When deposition results drift, the VAD core deposition burner part is a candidate cause but rarely the only one. A structured check sequence prevents unnecessary part replacement:
- Core offset or ovality. Possible causes include burner misalignment in the mount, face contamination, upstream flow imbalance, or a genuinely off-axis burner. Verify alignment and clean the face first; compare channel flows second; inspect the burner geometry third.
- Deposition rate decline. Soot accumulation on the face, gradual orifice wear, and changes in gas delivery all produce this symptom. Rate decline is not by itself proof of burner wear — the mechanisms behind soot collection on a deposition surface, including the role of thermophoresis as described in the NIST publication record, are worth understanding before replacing hardware.
- Radial profile changes. Profile drift is often traced to concentricity or symmetry, which connects back to burner centering and face geometry rather than to material choice.
In each case, the point is to separate causes you can confirm from causes you are inferring. Replace the VAD core deposition burner part only after the mechanical and flow-related causes have been ruled out.
It also helps to change one variable at a time. Replacing a VAD core deposition burner part while also adjusting gas flows or rod speed makes it impossible to attribute the resulting change, and the next time the symptom appears you will have no reliable reference point.
Vorbereitung der Beschaffungsanfrage
A complete request for VAD core deposition burner parts shortens the path from inquiry to quotation and reduces the risk of a part that does not match your process. Include the following with your enquiry:
- Drawings or sketches with the mounting interface, overall envelope, and datum references.
- Channel list with function, connection type, and port clocking.
- Orifice geometry: count, diameter with tolerance, pitch, and face requirements.
- Material requirements by region, with any service temperature or chemical exposure information you can share.
- Flow or pressure-drop targets per channel, including the reference gas.
- Inspection and documentation expectations.
Where an original drawing is unavailable, reverse engineering from a sample is often feasible, but the specification for VAD core deposition burner parts still needs the functional requirements above — dimensions alone do not define a burner’s behavior. Comparing replacement options against original drawings before committing to a route is the subject of OVD burner head replacement and drawing comparison, and OEM/ODM machining allows the geometry and materials to be defined around your process rather than around a catalogue part number.
A documented upgrade can also be considered where service life is the limiting factor. The experience of moving to titanium alloy consumables for a global fiber producer is set out in the titanium OVD burner parts case study.
For any VAD core deposition burner parts program, the quotation stage is also the right time to confirm which tolerances the supplier can actually measure, not just machine. A tolerance that cannot be verified in inspection is a risk carried into production.
To move a VAD core burner project forward, contact our team with your drawings, dimensions, material requirements, and operating conditions. A specification review before machining is the cheapest place to catch a mismatch.
FAQ
Können VAD-Kernabscheidungs-Brennerteile durch einen OVD-Brenner ähnlicher Abmessungen ersetzt werden?
Not as a general practice for VAD core deposition burner parts. Even where mounting dimensions are similar, VAD and OVD burners are designed around different deposition geometries and different channel arrangements. Substituting one for the other would require verification against your equipment documentation and process requirements, and would normally change deposition behavior.
Wie spezifiziere ich die Düsentoleranz, wenn ich keine Originalzeichnung habe?
Start from the deposition requirement — the soot stream characteristics your process needs — and set tolerances that the chosen orifice formation method can actually hold. Then confirm the achievable band with the supplier before committing. Measuring orifice diameters on a sample VAD core deposition burner part can provide a useful reference point, but it reflects one part, not the design intent.
Sollten Brenner und Sauerstoffverteiler gemeinsam spezifiziert werden?
In many cases, yes. Channel balance depends on the interaction between manifold pressure characteristics and burner channel resistance. Specifying one without the other leaves the interface unverified.
Welche Informationen werden für einen reverse-engineerten VAD-Brenner benötigt?
A physical sample or detailed drawings, plus the functional data: gas types, approximate flow ranges, expected thermal exposure, and any known failure history of the original part. Reverse engineering reproduces geometry; the functional data determines whether that geometry is right for your process.
Fazit
A manufacturing specification for VAD core deposition burner parts earns its value at the point of inspection, not on the drawing sheet. When the specification fixes the datum, the channel architecture, the face geometry, and the acceptance criteria together, both the supplier and the incoming inspection team are working from the same standard. That shared standard is what keeps a custom VAD core deposition burner part aligned with the deposition outcome it was ordered to produce.
