
지식
VAD Cladding Burner Components: Custom Machining 전 핵심 질문
10월
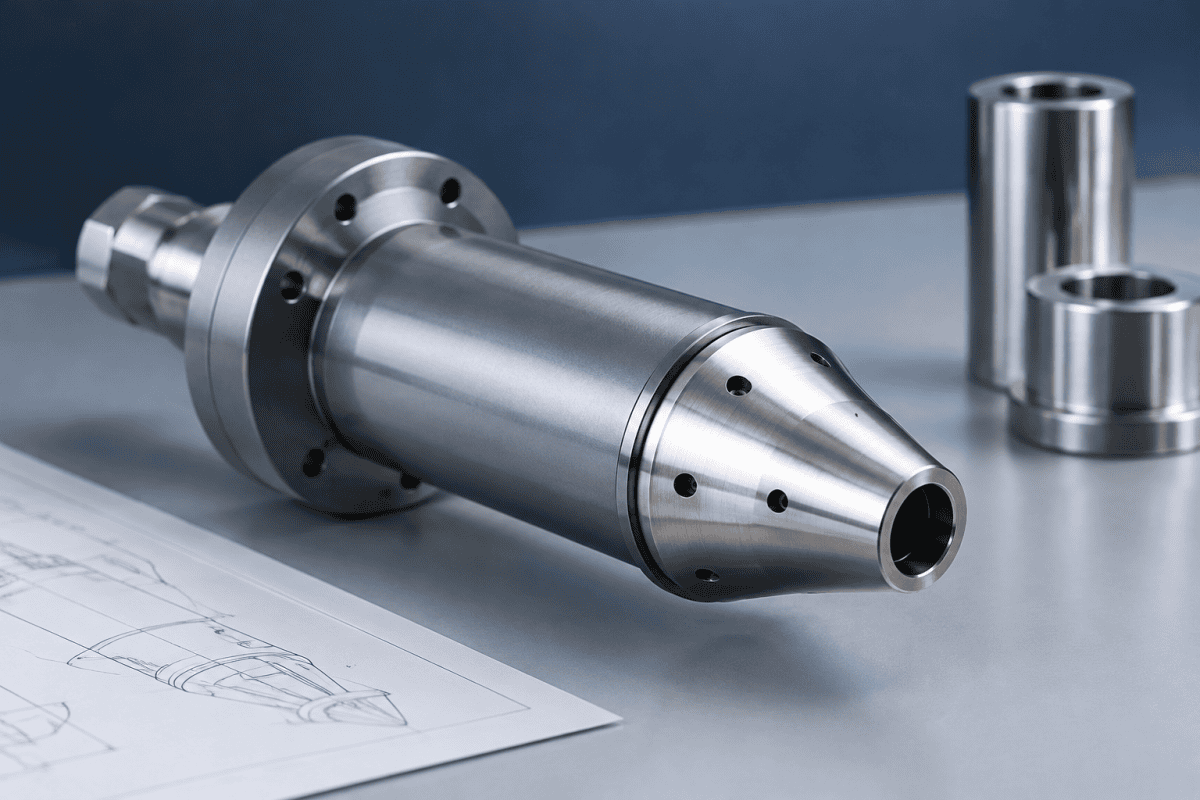
VAD cladding burner components를 custom machining용으로 지정하는 것은 수개월간의 생산 거동을 결정짓는 결정이다. Cladding burner는 VAD process에서 까다로운 위치에 자리한다. 회전하는 seed rod 위에 대량의 silica soot를 증착하며, 그 geometry와 gas distribution은 deposition efficiency, preform diameter consistency, 그리고 최종 preform의 사용 가능한 길이에 직접적으로 영향을 미친다. 기성 replacement와 달리, custom-machined VAD cladding burner는 교체하는 부품의 치수가 아니라 그것이 수행하는 process에 의해 정의되어야 한다. 이 글은 custom deposition burner machining을 위한 drawing을 릴리스하기 전에 엔지니어와 procurement 팀이 답해야 할 핵심 질문들을 다룬다.
VAD Cladding Burner Components가 다른 Torch와 호환되지 않는 이유
VAD(vapor axial deposition)는 회전하는 target rod 위에 재료를 축 방향으로 증착하여 다공성 soot preform을 형성하며, cladding burner는 일반적으로 넓은 면적에 걸쳐 high-throughput soot stream을 전달하도록 배치된다. 이는 bait rod의 외부 표면에 층을 쌓는 OVD burner와는 다른 duty이며, substrate tube의 외부를 가열하여 in-tube reaction을 유도하는 MCVD torch와는 매우 다르다. VAD의 cladding 단계는 일반적으로 증착 부피의 가장 큰 비중을 차지하므로, cladding burner의 작은 비효율도 전체 preform에 걸쳐 증폭된다.
이러한 차이 때문에 OVD나 MCVD 위치에서 좋은 성능을 발휘하는 burner가 VAD cladding 위치에서도 좋은 성능을 발휘한다고 가정해서는 안 된다. Gas channel 수, exit geometry, faceplate design, cooling provisions, mounting interfaces는 모두 그것이 설계된 process를 반영한다. Custom machining 전에 첫 번째 질문은 “어떤 치수를 복사할 것인가?”가 아니라 “이 burner가 VAD cladding 단계에서 실제로 무엇을 해야 하는가?”이다.”
다음과 같은 업계 참고 자료 광섬유 개발에 관한 Corning Glass Age 자료 는 torch design이 preform process와 함께 어떻게 진화했는지 이해하는 데 도움이 되며, 내부 legacy drawings를 검토할 때 유용한 맥락을 제공한다.
Geometry 이전에 Process Requirements를 정의하라
Burner를 machining하는 것은 그것이 왜 성능을 발휘하지 못하는지 진단하는 것보다 빠르다. Requirements를 먼저 정확히 파악하면 두 번째 iteration의 위험을 줄일 수 있다. 다음 inputs는 어떤 drawing 작업이 시작되기 전에 문서화할 가치가 있다.
Deposition rate와 soot pattern
Cladding burner가 유지해야 하는 deposition rate는 얼마이며, target 전반에 걸쳐 soot stream은 얼마나 균일해야 하는가? 좁고 고속의 stream을 생성하는 cladding burner는 한 구역에서 두께를 빠르게 쌓는 반면 가장자리는 과소 증착될 수 있다. 더 넓고 확산된 pattern은 coverage를 개선하지만 capture efficiency를 낮출 수 있다. Nozzle array, orifice sizing, channel spacing은 모두 이 결정에 따르므로, geometry가 확정되기 전에 결정되어야 한다.
Gas channels와 chemistry
Burner에 몇 개의 개별 gas 및 vapor channel이 필요한가? VAD cladding burner components는 일반적으로 fuel gas, oxygen 또는 oxidizer, 그리고 별도의 delivery system에서 공급되는 vaporized precursor를 처리하며, 추가로 shielding 또는 purge channel이 있을 수 있다. 각 channel은 자체 internal path, inlet fitting, sealing arrangement가 필요하다. Channel 수는 internal layout, wall thicknesses, machining sequence에 영향을 미치며, 조기에 확정되지 않을 때 rework의 가장 흔한 원인 중 하나이다.
Mounting과 alignment
Burner는 VAD lathe 또는 deposition station에서 어떻게 위치를 잡는가? Target rod에 대한 angular alignment, standoff distance, mounting interface의 repeatability는 모두 soot가 실제로 어디에 안착하는지에 영향을 미친다. 유지보수 중에 burner를 분리하고 교체하는 경우, mounting design은 재정렬 측정 없이 동일한 위치로 복귀할 수 있어야 한다. 이는 machining 질문인 동시에 interface 질문이다.
재료 선택은 기본값이 아닌 엔지니어링 결정이다
VAD cladding burner components의 material choice는 특정 부품의 기능에 따라 달라진다: faceplate, nozzle insert, body, cooling jacket, 또는 mounting flange. 각각은 temperature, thermal cycling, gas chemistry, mechanical load의 서로 다른 조합에 노출된다.
고려해야 할 핵심 요소는 다음과 같다:
- Thermal exposure와 cycling. Faceplate와 nozzle tips는 reaction zone에 가장 가까워 가장 급격한 gradients를 겪는다. 열전도성이 좋은 material은 열을 cooling circuit으로 이동시키는 데 도움이 되며, 열팽창이 낮은 material은 운전 사이에 burner가 가열되고 냉각될 때 distortion을 줄인다.
- 화학적 환경. Precursor vapors, halide-containing species, combustion products는 고온에서 특정 alloy를 공격할 수 있다. Material은 일반적인 process sheet에 나열된 gas뿐만 아니라 burner가 실제로 접하는 chemistry와 호환되어야 한다.
- Machinability와 feature definition. 작은 orifices, 얕은 channels, 정밀한 sealing surfaces는 과도한 tool wear나 surface damage 없이 tolerance를 유지할 수 있는 material을 요구한다. 가공이 어려운 material은 raw stock price가 시사하는 것보다 더 큰 cost와 lead time을 초래할 수 있다.
- Galvanic 및 sealing compatibility. 하나의 assembly에 혼합된 material은 corrosion 위험과 joint에서의 differential expansion을 초래할 수 있다. Seal과 fitting material도 operating temperature와 chemistry에 적합해야 한다.
예를 들어, 알루미늄은 무게와 열전도성이 중요한 일부 버너 본체 및 구조 부품에 적합하지만, 온도 한계로 인해 가장 뜨거운 내부 표면에는 부적합합니다. 이것이 바로 재료 적합성이 버너 전반에 걸쳐 일괄적으로 적용되는 선택이 아니라 부품의 역할에 따른 함수로 항상 제시되어야 하는 이유입니다. 버너 설계에서 재료와 형상 결정이 어떻게 상호작용하는지에 대한 체계적인 관점은 맞춤형 버너 소싱, 재료 및 역설계 가이드가 프리폼 엔지니어에게 유용한 참고 자료입니다.
공정군 간에 채널 레이아웃과 출구 형상이 어떻게 다른지 나란히 비교한 자료는 OVD, VAD 및 MCVD 토치 노즐 아래 질문들에 대한 실용적인 동반 자료입니다.
기존 Component에 관해 답해야 할 질문들
대부분의 맞춤형 VAD 토치 부품 프로젝트는 기존 버너에서 시작됩니다. 이는 버너가 마모되었거나, 단종되었거나, 더 이상 공급되지 않기 때문입니다. 역설계는 정당한 방법이지만, 단순히 부품을 측정하는 것 이상이 필요합니다.
Failure mode는 무엇인가?
성능 문제로 인해 버너를 교체하는 경우, 그 문제를 특성화해야 합니다. 페이스플레이트 그을음 축적, 열 사이클링 후 변형, 노즐 출구의 침식, 내부 채널 막힘은 각각 다른 교정 우선순위를 시사합니다. 마모 패턴을 이해하지 못한 채 마모된 부품을 복제하면 동일한 고장을 재현할 위험이 있습니다. 버너 페이스플레이트의 그을음 막힘 방지 및 버너 유지보수와 수명에 관한 문서들은 이러한 메커니즘을 더 자세히 논의하며 검사 결과를 정리하는 데 도움이 될 수 있습니다.
Drawing은 신뢰할 수 있는가?
원본 도면은 구식이거나, 불완전하거나, 문서화되지 않은 설계 개정을 반영할 수 있습니다. 가능한 경우, 제공된 치수를 실제 부품 및 공정 요구사항과 대조하여 검증하십시오. 도면, 측정된 부품, 의도된 기능 간의 불일치는 가공 후가 아니라 가공 전에 해결되어야 합니다.
어떤 features가 functional이고 어떤 것이 incidental인가?
마모된 부품의 모든 치수가 동등하게 중요한 것은 아닙니다. 일반적으로 중요한 특징으로는 오리피스 직경과 간격, 채널 단면, 페이스플레이트 평탄도, 밀봉 표면, 장착 기준면이 있습니다. 외관 특징, 외부 윤곽, 비기능적 반경은 성능에 영향을 주지 않으면서 제조 가능성을 위해 조정할 수 있는 경우가 많습니다. 중요한 치수와 비중요 치수를 구분하면 기계 가공 업체가 불필요하게 어려운 부품 대신 견고한 부품을 생산할 여지를 얻을 수 있습니다.
지정해야 할 Inspection 및 Verification Points
VAD 클래딩 버너 부품을 가공용으로 출시할 때, 검사 계획은 증착에 영향을 미치는 특징과 일치해야 합니다. 다음을 지정하는 것을 고려하십시오:
- 오리피스 직경 및 위치 공차, 측정 방법 정의 포함.
- 페이스플레이트 평탄도 및 표면 조도, 이는 출구에서의 유동 균일성에 영향을 미치기 때문입니다.
- 가스 흐름이 수렴해야 하는 곳에서의 채널 간 정렬 및 동심도.
- 가스 입구 및 접합부의 밀봉 표면 마감 및 평탄도.
- 장착 기준면 검증으로, 부품이 증착 스테이션에 정확히 위치하도록 함.
- 승인 전 내부 채널의 압력 또는 누출 테스트로, 공급업체와 합의된 절차를 사용.
다중 채널 버너의 경우, 채널 간의 관계가 각 채널 개별만큼 중요합니다. 내부 경로가 균형을 이루지 않으면 가스 분배가 면판 전체에서 이동하여 그을음 패턴이 변경될 수 있습니다. 도면 단계에서 균형을 지정하는 것이 선반에서 수정하는 것보다 저렴하며, 승인 기준의 치수 공차와 함께 포함되어야 합니다.
Machining Cost를 좌우하는 Gas Channel Design Details
채널 수를 넘어서, 각 경로의 내부 형상은 버너가 제조되는 방식과 성능에 직접적인 영향을 미칩니다. 길고 작은 직경의 드릴 가공된 통로가 있는 VAD 클래딩 버너 부품은 밀링된 채널과 분리 가능한 커버가 있는 부품보다 세척 및 검사가 더 어렵습니다. 공정이 허용하는 경우, 세척 중 접근성을 고려한 설계는 서비스 수명을 연장하고 숨겨진 막힘의 위험을 줄일 수 있습니다.
채널 전환부는 특히 주의가 필요합니다. 급격한 단차, 날카로운 내부 모서리, 접합부에서의 단면 불일치는 난류와 전구체가 축적될 수 있는 사각지대를 만듭니다. 부드러운 전환과 충분한 반경은 일반적으로 일관되게 가공하기 쉽고 서비스에서 더 예측 가능하게 작동합니다. 재현하기 어려운 급격한 전환을 보여주는 기존 도면이 있다면, 해당 형상이 기능적인지 아니면 원래 제조 방법의 단순한 산물인지 질문할 가치가 있습니다.
밀봉 전략은 또 다른 결정 지점입니다. 금속 대 금속 밀봉, 엘라스토머 밀봉, 개스킷 접합부는 각각 다른 온도 한계와 재사용 특성을 가지고 있습니다. 반복적인 열 사이클링을 겪는 VAD 클래딩 버너 부품의 경우, 밀봉 유형은 유지보수 간격과 고온에서의 누출 위험 모두에 영향을 미칩니다. 이 선택은 도면이 릴리스된 후가 아니라 재료 선택과 함께 이루어져야 합니다.
Sourcing 및 Communication Checklist
완전한 문의 패키지는 견적을 단축하고 부적합한 부품의 가능성을 줄입니다. 공급업체에 연락하기 전에 다음을 준비하십시오:
- VAD 클래딩 단계에서의 부품 기능 및 위치.
- 사용 가능한 도면, 모델 또는 실제 샘플 부품.
- 기능적인 것을 명시하여, 공차가 있는 측정된 중요 치수.
- 작동 조건이 명시된, 부품 영역별 재료 요구사항.
- 가스 채널 목록, 입구 피팅 유형 및 연결 세부사항.
- 장착 인터페이스 치수 및 정렬 요구사항.
- 알려진 고장 이력 및 교체품에 대한 성능 목표.
- 수량 및 문서 또는 추적성 요구사항.
이러한 입력 중 일부를 사용할 수 없는 경우, 그렇게 말하십시오. 치수가 검증된 것이 아니라 추정된 것임을 이해하는 공급업체는 위험 영역을 표시하고 검증 단계를 제안할 수 있습니다. 광섬유 장비 소싱 FAQ 도면, 샘플 및 비표준 부품에 관한 몇 가지 일반적인 질문을 다룹니다.
Burner에 맞는 Machining Approach 선택
맞춤형 증착 버너 가공은 단일 작업이 아닙니다. 일반적으로 본체와 노즐용 선반 가공, 채널 및 장착 형상용 밀링, 작은 오리피스용 드릴링 또는 EDM, 밀봉 및 유동 표면용 정밀 마감을 결합합니다. 순서가 중요합니다: 내부 채널은 일반적으로 최종 조립 전에 형성되고 세척되어야 하며, 필요한 경우 열처리 또는 응력 완화는 완성된 공차를 왜곡하지 않도록 계획되어야 합니다.
다중 채널 본체가 관련된 경우, 해당 채널이 적층, 밀봉 및 가공되는 방식에는 자체적인 제약 조건이 있습니다. 다중 채널 버너 본체 가공 에 대한 접근 방식을 검토하면 설계가 확정되기 전에 무엇이 실용적인지 명확히 하는 데 도움이 될 수 있습니다.
복잡하거나 구식 버너의 경우, 도면 기반 생산 및 샘플 기반 역설계 경험이 있는 공급업체는 정확하지만 비실용적인 복사본보다 제조 가능한 형상을 제안할 수 있습니다. 버너 헤드 교체 및 가스 연결 점검 의 범위를 검토하는 것은 위의 요구사항이 문서화되면 합리적인 단계입니다.
또한 교체 VAD 클래딩 버너 부품이 어떻게 설치될지 합의할 가치가 있습니다. 장착 인터페이스에서의 치수 점검, 노즐 대 면판 맞춤, 가스 입구 방향은 인도 시 포함되어야 하여 부품이 두 번째 가공 없이 서비스에 투입될 수 있도록 해야 합니다.
Spares는 몇 개를 보유해야 하는가?
예비 부품 전략은 가동 시간과 맞춤 가공의 경제성 모두에 영향을 미칩니다. 예측 가능하게 마모되는 VAD 클래딩 버너 부품은 예정된 교체 간격으로 관리할 수 있지만, 예측할 수 없게 고장나는 부품은 개별 부품보다 완전한 예비 버너를 보유하는 것을 정당화할 수 있습니다. 올바른 답은 리드 타임, 증착 중단 비용, 그리고 고장 모드가 일상 점검 중에 감지될 수 있는지에 달려 있습니다.
맞춤 부품의 경우, 단일 대량 주문보다 소량 첫 배치와 후속 생산 실행이 더 실용적인지 논의할 가치가 있습니다. 첫 번째 기사는 대량 로트가 완료된 후 치수 또는 성능 문제를 발견하는 위험을 줄이기 위해 전체 수량을 확정하기 전에 검사하고 생산에서 실행할 수 있습니다. 이 접근 방식은 또한 공급업체에게 나중 부품에 적용할 수 있는 피드백을 제공합니다.
문서는 예비 부품 계획의 일부여야 합니다. 최종 as-built 도면, 검사 기록 및 재료 인증서를 예비 부품과 함께 보관하면 원래 공급업체 담당자가 변경되었더라도 수년 후 VAD 클래딩 버너 부품을 재주문하기가 훨씬 쉬워집니다. 부품이 역설계된 경우, 측정 보고서와 합의된 사양이 향후 주문을 위한 참조 문서가 됩니다.
자주 묻는 질문
VAD cladding burner components를 마모된 sample에서 직접 복사할 수 있는가?
측정은 사양이 아니라 시작점입니다. 마모, 변형 및 퇴적물은 샘플을 원래 설계와 다르게 만들 수 있습니다. 중요 형상은 깨끗하고 안정적인 표면에서 측정되어야 하며 가공 전에 공정 요구사항 및 사용 가능한 도면과 조정되어야 합니다.
모든 VAD burner components가 동일한 material을 사용해야 하는가?
아니요. 페이스플레이트, 노즐 인서트, 본체, 냉각 부품은 각기 다른 온도, 화학적 환경, 하중을 받습니다. 재료는 부품 기능에 따라 선택해야 하며, 혼합 재료 조립체를 사용하는 경우 접합부의 팽창 및 갈바닉 호환성을 검토해야 합니다.
첫 번째 iteration burner의 성능이 좋지 않은 가장 흔한 원인은 무엇인가?
요구 사항 미정의. 채널 수, 증착 패턴, 장착 정렬 또는 중요 공차가 모호하게 남아 있으면 가공 업체가 추측해야 하며, 결과 부품이 공정과 일치하지 않을 수 있습니다. 가공 전에 이러한 입력을 확정하는 것이 재작업을 피하는 가장 효과적인 방법입니다.
VAD cladding burner components에 leak 또는 flow testing이 필요한가?
내부 가스 채널이 있는 버너의 경우, 인수 전에 압력 또는 누출 검증을 어떤 형태로든 수행하는 것이 일반적으로 권장됩니다. 구체적인 방법, 압력 및 합격 기준은 공급업체와 합의해야 하며, 장비 문서와 현장의 안전 절차에 근거해야 합니다.
다음 단계
VAD 클래딩 버너 프로젝트를 위한 가장 유용한 준비는 명확한 서면 요구 사항 명세서입니다. 즉, 버너가 수행해야 하는 기능, 어떤 치수가 기능적으로 중요한지, 각 영역에 어떤 재료가 적합한지, 부품이 어떻게 검사될 것인지를 정리하는 것입니다. 도면을 발행하기 전에 이러한 사항을 문서화하는 팀은 일반적으로 VAD 클래딩 버너 부품의 견적이 더 쉽고, 가공이 더 빠르며, 사용 중 예측 가능성이 더 높다는 것을 알게 됩니다.
도면, 마모된 샘플, 중요 치수 또는 운전 조건을 공유하실 수 있다면, 저희 팀에 연락하여 부품에 대해 논의하고 견적을 요청하십시오.
