
Kawruh
Komponen Burner Cladding VAD: Pitakonan Penting Sadurunge Mesin Custom
Okt
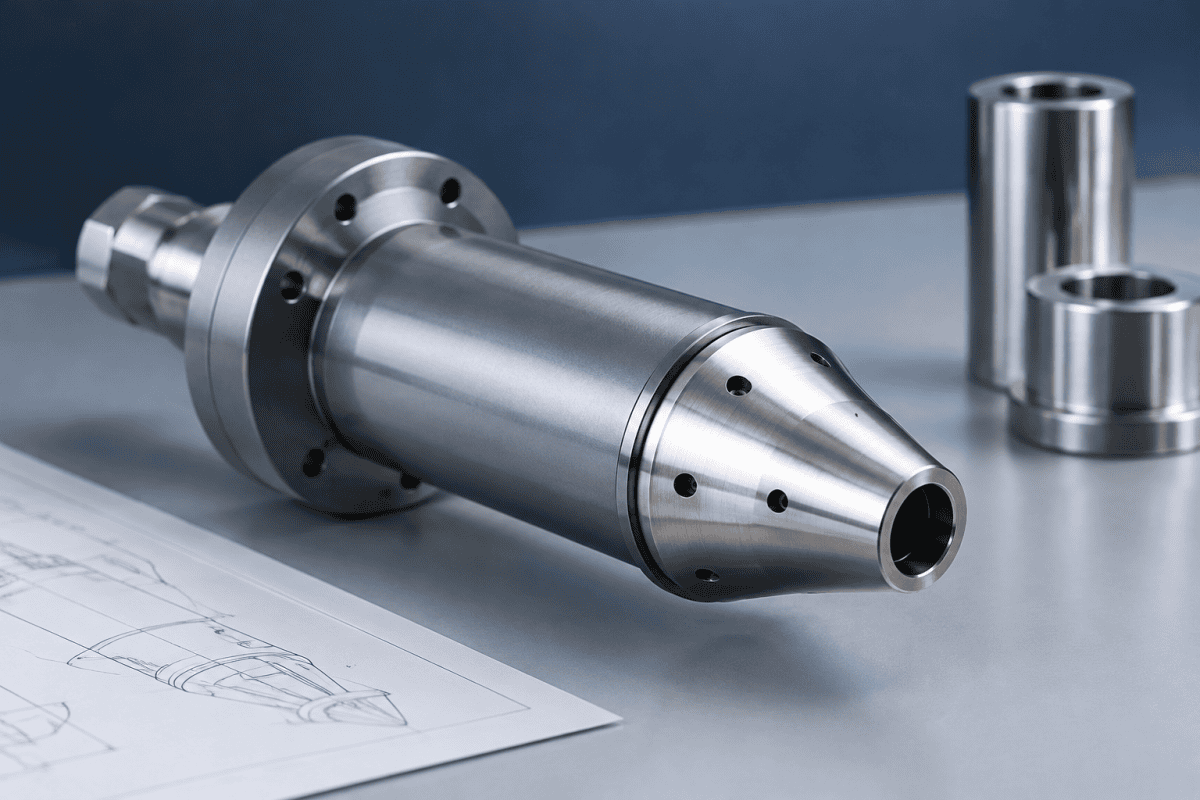
Nemtokake komponen VAD cladding burner kanggo machining custom minangka keputusan sing ngunci prilaku produksi nganti pirang-pirang wulan. Cladding burner manggoni posisi sing nuntut ing proses VAD: nyelehake volume gedhe silica soot menyang rod wiji sing muter, lan geometri lan distribusi gas langsung mengaruhi efisiensi deposisi, konsistensi diameter preform, lan dawa preform pungkasan sing bisa digunakake. Beda karo penggantian off-the-shelf, VAD cladding burner sing di-machining custom kudu ditemtokake dening proses sing dilayani, ora mung dening dimensi bagean sing diganti. Artikel iki nyakup pitakonan utama sing kudu dijawab dening insinyur lan tim pengadaan sadurunge ngeculake gambar kanggo machining deposition burner custom.
Napa VAD Cladding Burner Components Ora Bisa Diijolke Kanthi Torch Liyane
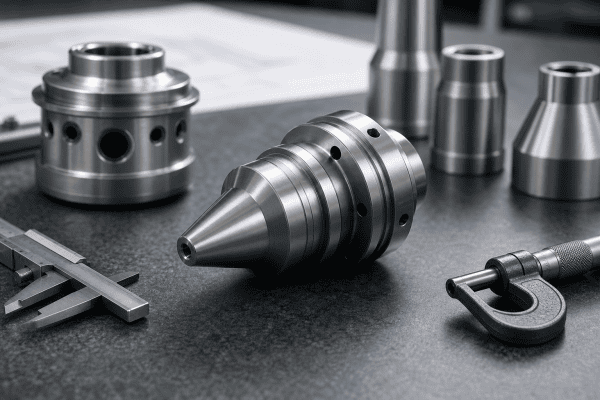
VAD (vapor axial deposition) mbangun preform soot keropos kanthi nyelehake material kanthi aksial menyang rod target sing muter, kanthi cladding burner biasane diposisikan kanggo ngirim aliran soot throughput dhuwur ing area sing amba. Iki minangka tugas sing beda karo burner OVD, sing mbangun lapisan ing permukaan njaba bait rod, lan beda banget karo torch MCVD, sing dadi panas njaba tabung substrat kanggo nyurung reaksi ing njero tabung. Tahap cladding ing VAD biasane nyumbang bagean paling gedhe saka volume sing dideposisi, mula inefficiency cilik ing cladding burner digedhekake ing kabeh preform.
Amarga beda kasebut, burner sing performa apik ing posisi OVD utawa MCVD ora kudu dianggep bakal performa apik ing posisi VAD cladding. Jumlah saluran gas, geometri metu, desain faceplate, pranata pendinginan, lan antarmuka pemasangan kabeh nggambarake proses sing dirancang. Sadurunge machining custom, pitakonan pisanan dudu “dimensi apa sing kita salin?” nanging “apa sing kudu ditindakake burner iki ing tahap VAD cladding?”
Materi referensi industri kayata sumber Corning Glass Age babagan pangembangan serat optik bisa mbantu menehi kerangka babagan carane desain torch berkembang bebarengan karo proses preform, sing minangka konteks migunani nalika mriksa gambar warisan internal.
Netepake Kebutuhan Proses Sadurunge Geometri
Machining burner luwih cepet dibandhingake diagnosa kenapa ora performa. Njupuk kebutuhan kanthi bener luwih dhisik nyuda risiko iterasi kapindho. Input ing ngisor iki kudu didokumentasikake sadurunge karya gambar diwiwiti.
Tingkat deposisi lan pola soot
Tingkat deposisi apa sing kudu ditahan dening cladding burner, lan sepira seragam aliran soot ing target? Cladding burner sing ngasilake aliran sempit kanthi kecepatan dhuwur bisa mbangun ketebalan kanthi cepet ing siji zona nalika ninggalake pinggiran kurang deposisi. Pola sing luwih amba lan luwih nyebar nambah jangkoan nanging bisa nyuda efisiensi panangkepan. Susunan nozzle, ukuran orifice, lan jarak saluran kabeh miturut keputusan iki, mula kudu ditetepake sadurunge geometri dikunci.
Saluran gas lan kimia
Pira saluran gas lan uap sing kapisah sing dibutuhake burner? Komponen VAD cladding burner umume nangani gas bahan bakar, oksigen utawa oksidator, lan prekursor sing diuap sing dikirim saka sistem pangiriman sing kapisah, uga bisa uga saluran shielding utawa purge. Saben saluran mbutuhake jalur internal dhewe, fitting inlet, lan pengaturan sealing. Jumlah saluran mengaruhi tata letak internal, ketebalan tembok, lan urutan machining — lan iki minangka salah sawijining sumber rework sing paling umum nalika ora dibekukan luwih awal.
Pemasangan lan alignment
Kepiye burner nemokake posisi ing VAD lathe utawa stasiun deposisi? Alignment sudut relatif marang rod target, jarak standoff, lan repeatability antarmuka pemasangan kabeh mengaruhi ing ngendi soot bener-bener tiba. Yen burner dicopot lan diganti sajrone pangopènan, desain pemasangan kudu ngidini bali menyang posisi sing padha tanpa pangukuran alignment maneh. Iki minangka pitakonan antarmuka uga pitakonan machining.
Pemilihan Material Iku Keputusan Teknik, Ora Default
Pilihan material kanggo komponen VAD cladding burner gumantung marang fungsi bagean tartamtu: faceplate, nozzle insert, body, cooling jacket, utawa mounting flange. Saben ngalami kombinasi suhu, siklus termal, kimia gas, lan beban mekanik sing beda.
Faktor utama sing kudu ditimbang kalebu:
- Paparan termal lan siklus. Faceplate lan tip nozzle paling cedhak karo zona reaksi lan ngalami gradien paling curam. Material kanthi konduktivitas termal sing apik mbantu mindhah panas menyang sirkuit pendinginan, dene material kanthi ekspansi termal sing sithik nyuda distorsi nalika burner dadi panas lan adhem ing antarane operasi.
- Lingkungan kimia. Uap prekursor, spesies sing ngemot halida, lan produk pembakaran bisa nyerang alloy tartamtu ing suhu dhuwur. Material kudu kompatibel karo kimia nyata sing ditemoni burner, ora mung karo gas sing kadhaptar ing lembar proses umum.
- Machinability lan definisi fitur. Orifice cilik, saluran cethek, lan permukaan sealing sing alus mbutuhake material sing bisa nahan toleransi tanpa nyandhang alat sing berlebihan utawa karusakan permukaan. Material sing angel di-machining bisa nyebabake biaya lan wektu timbal luwih akeh tinimbang sing dituduhake dening rega stok mentah.
- Kompatibilitas galvanik lan sealing. Material campuran ing siji rakitan bisa nggawe risiko korosi lan ekspansi diferensial ing sambungan. Material seal lan fitting uga kudu cocog karo suhu operasi lan kimia.
Aluminium, contone, cocog kanggo sawetara awak burner lan bagean struktural ing ngendi bobot lan konduktivitas termal penting, nanging watesan suhu kasebut ndadekake ora cocog kanggo permukaan internal sing paling panas. Iki sebabe kecocokan materi kudu tansah dituduhake minangka fungsi saka peran komponen tinimbang ditrapake minangka pilihan umum ing kabeh burner. Kanggo tampilan terstruktur babagan carane keputusan materi lan geometri sesambungan ing desain burner, pandhuan kanggo sumber burner custom, materi, lan reverse engineering minangka referensi migunani kanggo insinyur preform.
Kanggo tampilan sisih-sisih babagan carane tata letak saluran lan geometri metu beda antarane kulawarga proses, perbandingan OVD, VAD, lan MCVD torch nozzles minangka pendamping praktis kanggo pitakonan ing ngisor iki.
Pitakonan sing Kudu Dijawab Babagan Komponen sing Ana
Umume proyek bagean VAD torch custom diwiwiti saka burner sing wis ana, amarga wis aus, ora digunakake maneh, utawa ora disedhiyakake maneh. Reverse engineering minangka rute sing sah, nanging mbutuhake luwih saka mung ngukur bagean.
Apa mode kegagalan?
Yen burner diganti amarga masalah kinerja, masalah kasebut kudu ditondoi. Penumpukan soot ing faceplate, distorsi sawise siklus termal, erosi ing metu nozzle, lan penyumbatan saluran internal saben nuduhake prioritas korektif sing beda. Nyalin bagean sing wis aus tanpa ngerti pola keausan kasebut duwe risiko ngasilake kegagalan sing padha. Artikel babagan nyegah penyumbatan soot ing faceplate burner lan pangopènan lan umur burner ngrembug mekanisme kasebut kanthi luwih rinci lan bisa mbantu nggawe kerangka temuan inspeksi.
Apa gambar kasebut bisa dipercaya?
Gambar asli bisa uga wis ketinggalan jaman, ora lengkap, utawa nggambarake revisi desain sing ora tau didokumentasikake. Yen bisa, verifikasi dimensi sing diwenehake marang bagean fisik lan marang syarat proses. Bedane antarane gambar, bagean sing diukur, lan fungsi sing dituju kudu dirampungake sadurunge mesin, ora sawise.
Fitur endi sing fungsional lan endi sing insidental?
Ora kabeh dimensi ing bagean sing aus padha pentinge. Fitur kritis biasane kalebu diameter orifice lan jarak, penampang saluran, kerataan faceplate, permukaan sealing, lan datum pemasangan. Fitur kosmetik, kontur eksternal, lan radius non-fungsional asring bisa diatur kanggo kemampuan manufaktur tanpa mengaruhi kinerja. Misahake dimensi kritis saka non-kritis menehi ruang kanggo machine shop kanggo ngasilake bagean sing kuwat tinimbang bagean sing ora perlu angel.
Titik Inspeksi lan Verifikasi sing Kudu Ditetepake
Nalika ngeculake komponen VAD cladding burner kanggo mesin, rencana inspeksi kudu cocog karo fitur sing mengaruhi deposisi. Coba spesifikake:
- Toleransi diameter lan posisi orifice, kanthi metode pangukuran sing ditemtokake.
- Datar lan finish permukaan faceplate, amarga iki mengaruhi keseragaman aliran ing metu.
- Alignment lan concentricity antar-saluran ing ngendi aliran gas kudu konvergen.
- Finish lan datar permukaan sealing ing inlet gas lan joints.
- Verifikasi datum mounting, supaya bagean kasebut dumunung kanthi bener ing stasiun deposisi.
- Tes tekanan utawa kebocoran saluran internal sadurunge ditampa, nggunakake prosedur sing disepakati karo supplier.
Kanggo burner multi-saluran, hubungan antar-saluran penting kaya saben saluran kanthi individu. Yen jalur internal ora seimbang, distribusi gas bisa owah ing faceplate lan ngowahi pola soot. Nemtokake keseimbangan ing tahap gambar luwih murah tinimbang mbenerake ing lathe, lan iku kalebu bebarengan karo toleransi dimensi ing kriteria acceptance.
Detail Desain Saluran Gas sing Ngaruhi Biaya Machining
Ngluwihi jumlah saluran, geometri internal saben jalur duwe efek langsung marang cara burner diprodhuksi lan cara kerjane. Komponen VAD cladding burner kanthi passages bor dawa lan diameter cilik luwih angel diresiki lan dipriksa tinimbang bagean kanthi saluran milled lan tutup sing bisa dicopot. Yen proses ngidini, ngrancang kanggo akses sajrone reresik bisa nambah umur layanan lan nyuda risiko blockage sing didhelikake.
Transisi saluran kudu diwenehi perhatian khusus. Langkah-langkah abrupt, sudhut internal sing landhep, lan cross-sections sing ora cocog ing joints nggawe turbulensi lan zona mati ing ngendi prekursor bisa nglumpukake. Transisi sing mulus lan radii sing cukup biasane luwih gampang dimachining kanthi konsisten lan tumindak luwih bisa diprediksi ing layanan. Yen gambar warisan nuduhake transisi landhep sing angel direproduksi, iku worth takon apa fitur kasebut fungsional utawa mung artefak saka metode manufaktur asli.
Strategi sealing minangka titik keputusan liyane. Segel metal-to-metal, segel elastomer, lan joints gasketed saben duwe watesan suhu lan karakteristik reusability sing beda. Kanggo komponen VAD cladding burner sing ngalami siklus termal bola-bali, jinis segel mengaruhi interval pangopènan lan risiko kebocoran ing suhu dhuwur. Pilihan iki kudu digawe bebarengan karo pemilihan material, ora sawise gambar dirilis.
Checklist Sumber lan Komunikasi
Paket inquiry sing lengkap nyepetake quoting lan nyuda kemungkinan bagean sing ora cocog. Sadurunge ngubungi supplier, kumpulake ing ngisor iki:
- Fungsi komponen lan posisi ing tahap VAD cladding.
- Gambar, model, utawa sampel bagean fisik sing kasedhiya.
- Dimensi kritis sing diukur kanthi toleransi, nyathet endi sing fungsional.
- Kebutuhan material miturut area komponen, kanthi kondisi operasi sing dicathet.
- Dhaptar saluran gas, jinis fitting inlet, lan rincian sambungan.
- Dimensi antarmuka mounting lan syarat alignment.
- Riwayat kegagalan sing dingerteni lan target kinerja kanggo pengganti.
- Jumlah lan syarat dokumentasi utawa traceability.
Yen sawetara input kasebut ora kasedhiya, kandhani. Supplier sing ngerti yen dimensi kasebut dikira-kira tinimbang diverifikasi bisa menehi tandha area risiko lan ngusulake langkah verifikasi. Ing FAQ sumber peralatan serat optik ngatasi sawetara pitakonan umum babagan gambar, sampel, lan bagean non-standar.
Nyocogake Pendekatan Machining karo Burner
Machining burner deposisi custom dudu operasi siji. Biasane nggabungake turning kanggo bodies lan nozzles, milling kanggo saluran lan fitur mounting, drilling utawa EDM kanggo orifices cilik, lan finishing presisi kanggo sealing lan permukaan aliran. Urutane penting: saluran internal biasane kudu dibentuk lan diresiki sadurunge perakitan pungkasan, lan perawatan panas utawa stress relief, yen dibutuhake, kudu direncanakake supaya ora ngrusak toleransi sing wis rampung.
Yen melu bodies multi-saluran, cara saluran kasebut ditumpuk, disegel, lan dimachining duwe kendala dhewe. Tinjauan babagan pendekatan kanggo machining bodies burner multi-saluran bisa mbantu njlentrehake apa sing praktis sadurunge desain dibekukan.
Kanggo burner sing kompleks utawa obsolete, supplier sing duwe pengalaman ing produksi adhedhasar gambar lan reverse engineering adhedhasar sampel bisa ngusulake geometri sing bisa diprodhuksi tinimbang salinan sing persis nanging ora praktis. Ndeleng macem-macem panggantian sirah burner lan pemeriksaan sambungan gas minangka langkah sing cukup sawise syarat ing ndhuwur didokumentasikake.
Uga worth disepakati babagan carane komponen VAD cladding burner panggantian bakal dipasang. Pemeriksaan dimensi ing antarmuka mounting, fit nozzle-to-faceplate, lan orientasi inlet gas kudu dadi bagian saka handover supaya bagean kasebut bisa diluncurake menyang layanan tanpa babak machining kaping pindho.
Pira Spare sing Kudu Disimpen?
Strategi spare-part mengaruhi uptime lan ekonomi machining custom. Komponen VAD cladding burner sing aus bisa diprediksi bisa dikelola kanthi interval panggantian sing dijadwalake, nanging komponen sing gagal ora bisa diprediksi bisa mbenerake nyekel burner spare lengkap tinimbang bagean individu. Jawaban sing bener gumantung marang lead time, biaya gangguan deposisi, lan apa mode kegagalan bisa dideteksi sajrone pemeriksaan rutin.
Kanggo bagean custom, worth dirembug apa batch pisanan sing cilik lan produksi tindak lanjut luwih praktis tinimbang pesenan gedhe siji. Artikel pisanan bisa dipriksa lan diluncurake ing produksi sadurunge nindakake jumlah lengkap, sing nyuda risiko nemokake masalah dimensi utawa kinerja sawise lot gedhe wis rampung. Pendekatan iki uga menehi umpan balik marang supplier sing bisa ditrapake kanggo bagean sabanjure.
Dokumentasi kudu dadi bagian saka rencana spare-part uga. Nyimpen gambar as-built pungkasan, cathetan pemeriksaan, lan sertifikat material bebarengan karo spare parts nggawe luwih gampang kanggo pesen maneh komponen VAD cladding burner pirang-pirang taun mengko, sanajan kontak supplier asli wis owah. Yen bagean direkayasa bali, laporan pangukuran lan spesifikasi sing disepakati dadi dokumen referensi kanggo pesenan ing mangsa ngarep.
Pitakonan sing Sering Ditakoni
Apa komponen VAD cladding burner bisa disalin langsung saka sampel sing wis aus?
Pangukuran minangka titik wiwitan, dudu spesifikasi. Aus, distorsi, lan endapan bisa nggawe sampel beda karo desain asli. Fitur kritis kudu diukur ing permukaan sing resik lan stabil lan dicocogake karo syarat proses lan gambar sing kasedhiya sadurunge mesin.
Apa kabeh komponen VAD burner kudu nggunakake material sing padha?
Ora. Faceplate, sisipan nozzle, awak, lan komponen pendingin ngalami suhu, kimia, lan beban sing beda. Material kudu dipilih miturut fungsi saben komponen, lan yen nggunakake rakitan campuran material, ekspansi lan kompatibilitas galvanik ing sambungan kudu ditinjau.
Apa panyebab paling umum saka burner iterasi pertama sing ora apik?
Syarat sing ora ditemtokake. Nalika jumlah saluran, pola deposisi, keselarasan pemasangan, utawa toleransi kritis ditinggalake ambigu, bengkel kudu ngira-ira, lan komponen sing diasilake bisa uga ora cocog karo proses. Mbekukake input kasebut sadurunge mesin minangka cara paling efektif kanggo nyegah rework.
Apa komponen VAD cladding burner perlu tes bocor utawa aliran?
Kanggo burner kanthi saluran gas internal, sawetara bentuk verifikasi tekanan utawa bocor sadurunge ditampa umume dianjurake. Metode spesifik, tekanan, lan kriteria panriman kudu disepakati karo supplier lan adhedhasar dokumentasi peralatan lan prosedur safety situs.
Langkah Sabanjure
Persiapan sing paling migunani kanggo proyek VAD cladding burner yaiku pernyataan syarat sing jelas lan ditulis: apa sing kudu ditindakake burner, dimensi endi sing fungsional, material apa sing cocog kanggo saben area, lan kepiye komponen bakal dipriksa. Tim sing nyathet poin kasebut sadurunge ngetokake gambar biasane nemokake yen komponen VAD cladding burner luwih gampang dikutip, luwih cepet dimachining, lan luwih bisa diprediksi nalika digunakake.
Yen sampeyan duwe gambar, sampel sing aus, dimensi kritis, utawa kondisi operasi kanggo dituduhake, hubungi tim kita kanggo ngrembug komponen kasebut lan njaluk penawaran.
