
Connaissances
Composants de mandrin de tour de préforme : Usinage personnalisé et contrôles de maintien en position
FAQ
Les composants de mandrin de tour pour préformes se situent au point de rencontre entre le maintien d'œuvre de précision et le dépôt à haute température. Pour les ingénieurs utilisant les procédés OVD, VAD ou MCVD, le mandrin n'est pas simplement un dispositif de montage — il établit l'axe de rotation auquel le brûleur, la torche ou le système de translation se réfère tout au long du cycle. Lorsque les mors du mandrin s'usent, que les surfaces d'appui se dégradent ou qu'un jeu de mors de rechange est usiné sans données dimensionnelles complètes, le faux rond résultant se manifeste sous forme d'asymétrie de dépôt de suie, de variation de conicité ou de profils d'indice de réfraction incohérents bien avant que quiconque ne suspecte le maintien d'œuvre.
Cet article couvre ce qu'il faut inspecter sur les composants de mandrin de tour pour préformes, comment évaluer les pièces de mandrin pour préformes sur mesure avant commande, et quelles informations un atelier d'usinage nécessite pour produire un maintien d'œuvre de remplacement conforme à l'intention de conception d'origine.
Ce que font réellement les composants de mandrin de tour pour préformes
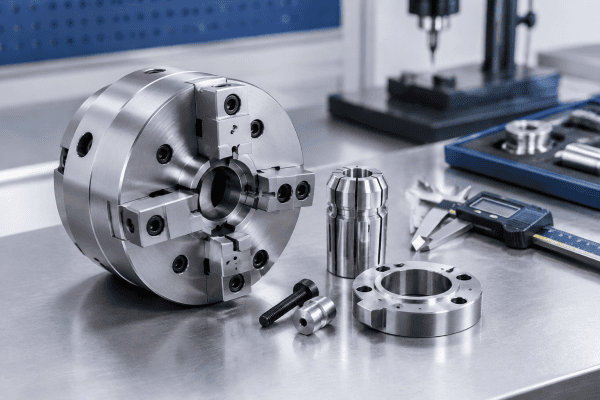
Un tour pour préformes maintient une tige de verre de départ, une tige cible ou un tube de départ pendant que les brûleurs déposent la suie ou pendant que la préforme est consolidée et étirée. Le mandrin — qu'il s'agisse d'un mandrin à spirale à trois mors, d'un dispositif de serrage de type pince ou d'une conception personnalisée à pince fendue — doit accomplir trois choses simultanément :
- Transmettre le couple sans glissement à la vitesse de rotation de fonctionnement
- Maintenir le faux rond radial dans la tolérance requise par le processus de dépôt
- Répéter la position de serrage avec suffisamment de précision pour que la variation d'une préforme à l'autre reste contrôlée
Ces fonctions sont interdépendantes. Un mandrin qui serre fermement mais introduit une inclinaison axiale produira un axe de préforme courbé. Un mandrin avec un excellent faux rond mais une force de serrage insuffisante peut permettre un micro-glissement pendant l'accélération, qui se manifeste par des marques de surface ou une variation localisée du diamètre.
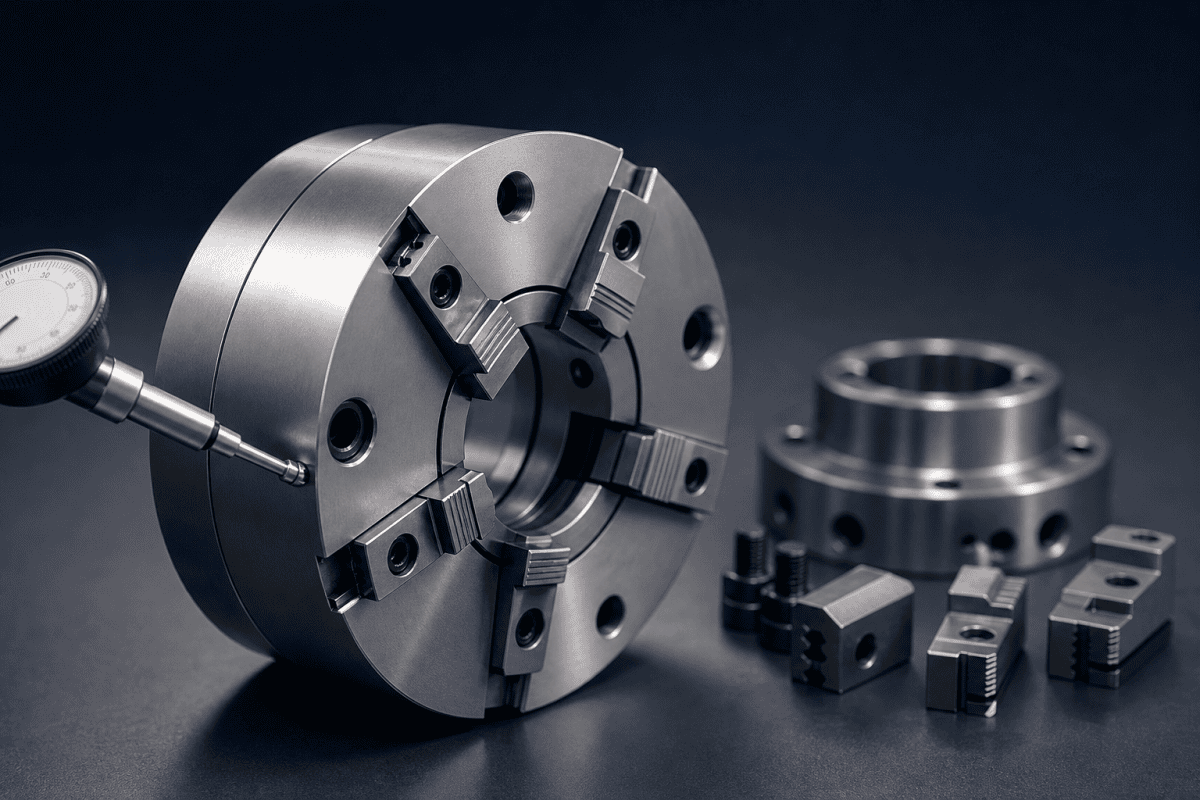
Les composants impliqués comprennent généralement des inserts de mors ou des patins de contact, des porte-mors, des plaques à spirale ou bagues de serrage, des plaques arrière, des plaques adaptatrices, et parfois des entretoises ou des éléments d'alignement sur mesure qui positionnent le mandrin sur la broche du tour. Chacun de ces éléments peut s'user, se déformer ou être endommagé indépendamment. L'état global de ces composants de mandrin de tour pour préformes détermine la répétabilité du processus de dépôt.
Points d'inspection pour les composants de maintien d'œuvre de précision
Avant de commander des pièces de rechange, il est utile de déterminer quel composant cause réellement le problème. Remplacer un ensemble de mandrin complet alors que seuls les patins de contact sont usés est coûteux et inutile ; inversement, usiner de nouveaux mors pour une plaque à spirale déformée ne restaurera pas la concentricité.
Surfaces de contact et inserts de mors
Les inserts de mors qui entrent en contact avec le verre ou la tige porteuse sont l'élément d'usure le plus courant. Recherchez :
- Motif de contact : Une marque de contact uniforme sur toute la largeur de la face du mors suggère une charge régulière. Des marques concentrées à une extrémité indiquent un désalignement angulaire ou un mors plié.
- Particules incrustées : Les éclats de verre, la suie ou les débris abrasifs pressés dans un matériau de mors tendre peuvent rayer la tige et réduire la régularité de la prise.
- Déformation : Un serrage excessif ou une exposition thermique peut évaser ou déformer la face du mors, réduisant la surface de contact effective.
- État du matériau : Les inserts peuvent être usinés en aluminium, en bronze, en composites polymères ou d'autres matériaux selon l'application. Le choix du matériau doit être basé sur la pression de contact, la température au niveau du mandrin, le risque de contamination et la nécessité pour l'insert de céder légèrement pour éviter d'endommager le verre. L'aluminium est parfois utilisé pour un contact plus léger ou lorsque la conductivité thermique est utile, mais il ne faut pas supposer qu'il convient à toutes les positions de mandrin — voir les pièces OVD en aluminium pour le contexte d'application typique des composants en aluminium.
Plaques à spirale, bagues de serrage et surfaces d'actionnement
Les mandrins à spirale reposent sur une plaque spirale qui déplace tous les mors simultanément. L'usure des dents de la spirale produit une avance inégale des mors, ce qui signifie que la tige n'est pas centrée même lorsque les mors semblent se fermer uniformément. Vérifiez :
- Usure visible ou grippage sur la spirale
- Jeu lors de l'inversion de la direction des mors
- Variation de position d'un mors à l'autre lors de la fermeture sur un calibre rond connu
Sur les mandrins de type pince ou à pince fendue, inspectez la conicité de fermeture et la zone de flexion pour détecter des fissures, une déformation permanente ou un contact inégal.
Plaques arrière et interfaces de broche
La plaque arrière ou l'adaptateur qui monte le mandrin sur la broche du tour établit le plan de référence. La saleté, les bavures ou la corrosion par frottement sur cette interface peuvent incliner tout le mandrin. Même une petite erreur angulaire au niveau de la plaque arrière est amplifiée à l'extrémité éloignée d'une préforme longue.
Vérifiez la planéité de la face de montage, l'ajustement du diamètre de centrage et l'allongement ou l'endommagement des filets des trous de boulons. Sur les mandrins sur mesure, vérifiez que le centrage s'adapte au nez de broche sans force et sans jeu perceptible.
Mesure du faux rond
Le faux rond radial doit être mesuré avec le mandrin monté et actionné comme il le serait en production. Utilisez un comparateur à cadran sur une surface cylindrique connue — une barre d'essai ou un calibre rectifié — à la fois sur la face du mandrin et à une distance représentant la position de travail de la préforme. Enregistrez le faux rond à plusieurs positions de rotation. Si le faux rond varie avec la position des mors plutôt qu'avec l'angle de rotation, le problème se situe dans les mors ou la spirale ; s'il se répète une fois par tour, le problème peut être dans la broche, la plaque arrière ou le corps du mandrin.
Vérifications de l'interface de maintien d'œuvre au-delà du mandrin
Le mandrin n'est qu'un élément de l'interface de maintien de la pièce. La contre-poupée, le lunette fixe et tout support intermédiaire influencent également l'axe de la préforme. Si le mandrin est centré mais que la contre-poupée est décalée, la préforme fléchira. Inspectez le faux-rond de la pointe de contre-poupée, l'état des patins de lunette et l'alignement entre la poupée fixe et la contre-poupée sur toute la course. Pour les tours qui ont été déplacés ou remis de niveau, cet alignement doit être revérifié avant de blâmer le mandrin.
La conicité de broche et l'état de la barre de traction importent également pour les mandrins de type pince. Une conicité usée ou une barre de traction étirée réduit la force de serrage et peut permettre à la pince de se loger hors axe. Mesurez l'extension de la barre de traction et vérifiez la conicité pour des rayures ou de la corrosion de fretting.
Pour les ingénieurs travaillant sur l'alignement de la torche de dépôt, l'interface de maintien de la pièce fait partie d'une chaîne d'alignement plus large. L'article sur l'équipement de préforme en fibre optique et les pièces de torche de dépôt couvre les questions techniques et d'approvisionnement connexes qui surviennent souvent parallèlement aux travaux sur les mandrins.
Quand usiner des pièces de mandrin pour préformes sur mesure
Les pièces de mandrin de préforme sur mesure deviennent nécessaires lorsque les composants d'origine ne sont plus disponibles, lorsque le mandrin a été modifié pour un tour ou une taille de préforme spécifique, ou lorsque la conception existante ne tient pas en service. L'usinage sur mesure est également courant lorsqu'une équipe de production souhaite modifier la géométrie des patins de contact pour un diamètre de tige différent ou pour réduire le marquage sur le verre.
Les pièces sur mesure typiques comprennent :
- Mâchoires de remplacement avec géométrie de contact ou matériau modifié
- Plaques adaptatrices pour le montage d'un mandrin sur une interface de broche différente
- Demi-coquilles de serrage usinées à un diamètre de préforme spécifique
- Bagues d'espacement et manchons d'alignement qui définissent la position axiale
- Plaques arrière non standard lorsque l'original est endommagé ou indisponible
Pour chacun de ces éléments, les services d'usinage OEM/ODM peuvent produire des pièces à partir de plans, d'échantillons ou de dimensions mesurées. L'élément critique n'est pas le nom de la pièce mais les exigences fonctionnelles : ce que la pièce doit positionner, la charge qu'elle supporte, la température à laquelle elle est exposée et le matériau approprié.
Informations à fournir pour un devis de composant de mandrin sur mesure
Un atelier d'usinage ne peut pas produire un composant de maintien d'œuvre fiable à partir d'une simple description. Les éléments utiles comprennent :
- Des plans ou des croquis avec les dimensions critiques, les tolérances et les références. Si aucun plan n'existe, fournir un échantillon physique ou des mesures détaillées.
- La spécification du matériau ou le matériau de la pièce d'origine. Si le matériau d'origine est inconnu, décrire l'environnement de fonctionnement — température, humidité, contact avec le verre, agents de nettoyage — afin que l'atelier puisse recommander un alliage ou un polymère adapté.
- Les dimensions d'interface : diamètre de centrage de la broche, cercle de perçage, dimensions des rainures de mâchoires et toute clavette ou élément de positionnement.
- Les conditions de fonctionnement : plage de vitesse de rotation, force de serrage, diamètre et poids de la tige, et si le mandrin est exposé à la chaleur rayonnante du brûleur ou de la torche.
- Les quantités et les délais de livraison prévus, en reconnaissant que les quantités de prototype et les quantités de production peuvent suivre des processus différents.
- Les exigences d'inspection : quelles dimensions sont critiques et si un rapport dimensionnel est nécessaire.
Des photographies du mandrin installé, de la zone usée et de l'interface de broche sont souvent aussi précieuses qu'un plan car elles montrent comment la pièce s'adapte et s'use réellement.
Rétro-ingénierie à partir d'un composant existant
Lorsque les plans ne sont pas disponibles, la rétro-ingénierie à partir d'un échantillon est une voie pratique. La précision dépend de l'état de l'échantillon et des méthodes de mesure utilisées. Une mâchoire usée, par exemple, peut ne plus représenter la géométrie de contact d'origine, de sorte que l'atelier doit distinguer les caractéristiques intentionnelles de l'usure. Les essais de dureté, l'analyse des matériaux et la mesure minutieuse des surfaces de référence non usées aident à séparer l'intention de conception des dommages liés au service.
Pour les mandrins utilisés sur les tours SG Controls ou similaires MCVD, l'interface de montage et la géométrie des mâchoires peuvent être spécifiques à cette plateforme. Le guide de Pièces de rechange pour tour MCVD SG Controls décrit les porte-pièces usinés sur mesure typiques et les composants de chariot, ce qui fournit un contexte utile sur la façon dont les interfaces de maintien d'œuvre sont documentées et reproduites.
Si la conception d'origine du mandrin utilisait des inserts interchangeables, il peut être possible de standardiser sur une nouvelle géométrie d'insert qui améliore l'adhérence ou réduit le marquage du verre sans modifier le porte-insert. Ce type de modification incrémentale est souvent plus rentable qu'une refonte complète du mandrin.
Vérifications du maintien d'œuvre avant et après remplacement
L'installation d'un composant de mandrin neuf ou réusiné sans vérification peut introduire une nouvelle erreur. Une séquence simple permet de confirmer que le maintien d'œuvre n'est pas la source de variation du processus :
- Nettoyer toutes les interfaces avant l'assemblage. La suie, la poussière de verre et le lubrifiant séché sont des causes courantes d'inclinaison et de faux rond.
- Vérifier l'ajustement de centrage à la main. Le mandrin doit s'asseoir complètement sans basculer.
- Serrer les fixations uniformément en croix pour éviter de déformer la plaque arrière.
- Mesurer le faux rond au niveau du mandrin et à la distance de travail après l'assemblage, à l'aide d'un calibre qui représente le diamètre de la préforme.
- Serrer une tige d'essai et vérifier l'inclinaison axiale en mesurant à deux points le long de la tige.
- Effectuer un court essai de dépôt ou de rotation si le processus le permet, et comparer le résultat à une référence connue comme étant conforme.
Si le faux rond change après le serrage, le problème peut se situer dans le contact des mâchoires ou dans la spirale plutôt que dans la broche. Si le faux rond est constant mais élevé, la plaque arrière ou l'interface de broche est la source la plus probable.
Les problèmes de maintien d'œuvre se présentent parfois comme des problèmes de dépôt. Si le dépôt de suie devient asymétrique ou si la préforme développe une conicité, le mandrin peut y contribuer. Une logique de diagnostic connexe est discutée dans l'article sur la dérive du profil d'indice de réfraction et la concentricité du brûleur, et dans le guide sur la contrainte thermique de l'effilement d'extrémité de la préforme, mais le mandrin doit être vérifié avant d'ajuster les paramètres du brûleur.
Documenter les mesures de référence. Un simple journal du faux rond au niveau de la face du mandrin et à la distance de travail, enregistré après chaque remise en état, permet de distinguer plus facilement les changements soudains de l'usure progressive. Il donne également à l'équipe d'usinage une référence lors de la production de composants de mandrin de tour à préforme de remplacement.
Considérations sur les matériaux et la conception pour les composants de mandrin
La sélection des matériaux pour les composants de maintien d'œuvre de précision dépend de la fonction spécifique :
- Patins de contact et inserts de mâchoires : Doivent équilibrer l'adhérence, la résistance à l'usure et la protection de la surface du verre. Les matériaux durs résistent à l'usure mais peuvent marquer ou ébrécher la tige ; les matériaux plus tendres protègent le verre mais s'usent plus rapidement et peuvent incruster des débris.
- Composants structurels (plaques arrière, porte-mâchoires) : Nécessitent une stabilité dimensionnelle et une rigidité adéquate. Une dilatation thermique différentielle entre le mandrin et la broche peut modifier le faux rond à mesure que le tour chauffe.
- Composants exposés à la chaleur : Si le mandrin est proche de la zone de dépôt, le chauffage par rayonnement peut provoquer une dilatation ou une dégradation du matériau. Le matériau approprié dépend de la température réelle à cet endroit, qui doit être mesurée plutôt que supposée.
Comme ces exigences varient selon le tour, la taille de la préforme et le processus, il vaut la peine d'examiner la gamme de pièces d'équipement pour fibres optiques disponibles en tant qu'articles standard avant de s'engager dans une conception entièrement personnalisée. Dans certains cas, un composant standard peut être adapté ; dans d'autres, l'usinage sur mesure est la voie la plus fiable.
Les choix de conception affectent également la maintenabilité. Les inserts qui peuvent être remplacés sans retirer le mandrin de la broche réduisent les temps d'arrêt, et des références clairement définies facilitent la vérification de l'alignement après intervention. Pour les tours qui fonctionnent avec plusieurs tailles de préformes, des jeux de mâchoires interchangeables ou des butées réglables peuvent réduire le temps de changement tout en préservant les surfaces de référence qui rendent le faux rond prévisible.
Les tolérances doivent correspondre à la fonction. Des tolérances trop serrées sur des caractéristiques non critiques augmentent le coût sans améliorer les performances, tandis que des tolérances larges sur les surfaces de localisation affectent directement le faux rond. Le plan doit identifier quelles dimensions sont fonctionnelles et lesquelles sont uniquement de référence.
Comment les composants de mandrin de tour pour préformes s'intègrent dans le processus de dépôt global
Le mandrin ne fonctionne pas de manière isolée. Il interagit avec la traverse du brûleur, le système d'alimentation en gaz et le flux d'échappement. Le faux-rond du mandrin modifie la distance entre la face du brûleur et la surface du verre, ce qui affecte à son tour l'efficacité de dépôt et la densité de suie. Même une faible excentricité peut produire une variation périodique qui ressemble à un problème de pulsation du brûleur.
Pour cette raison, la planification de la maintenance doit traiter le maintien en position et la torche de dépôt comme une seule chaîne d'alignement. Lorsqu'un brûleur est remplacé ou repositionné, il convient de confirmer que le mandrin est toujours centré et que l'axe de la préforme n'a pas été décalé. Inversement, lorsqu'un mandrin est reconstruit, l'alignement du brûleur doit être revérifié avant la prochaine campagne de production.
Les composants du brûleur eux-mêmes sont sujets à l'usure et peuvent introduire leurs propres variations. Les guides d'approvisionnement tels que le guide de remplacement des pièces de brûleur Nextrom VAD ou l'aperçu des pièces de brûleur OVD expliquent comment ces consommables sont spécifiés et remplacés. Le maintien en spécification à la fois du maintien en position et du brûleur réduit le risque d'attribuer à tort un défaut de dépôt au mauvais sous-système.
Pour les procédés qui exigent des profils d'indice de réfraction précis, la combinaison du faux-rond du mandrin, de la concentricité du brûleur et de la stabilité de la traverse détermine le résultat final. Mesurer chaque contribution séparément est le seul moyen fiable d'isoler un problème lorsque le profil dérive.
FAQ
À quelle fréquence les composants de mandrin de tour pour préformes doivent-ils être inspectés ?
La fréquence d'inspection dépend des heures de fonctionnement, de la vitesse de rotation et des niveaux de contamination. Une approche pratique consiste à vérifier les motifs de contact des mors et le faux-rond à chaque intervalle de maintenance planifié, et à inspecter immédiatement après tout incident susceptible d'avoir surchargé le mandrin — un blocage, un choc ou une rupture de préforme pendant la rotation. Le suivi des mesures de faux-rond dans le temps est plus utile qu'une vérification unique car il révèle l'usure progressive. De nombreuses installations constatent que l'inspection de ces composants de mandrin de tour à préformes à chaque fenêtre de maintenance majeure est suffisante, avec des vérifications supplémentaires après tout événement anormal.
Les mors de mandrin usés peuvent-ils être réparés au lieu d'être remplacés ?
Dans certains cas, les inserts de mors peuvent être réusinés ou remplacés tandis que le porte-mors est réutilisé. Cela dépend si le porte-mors lui-même est déformé et si le réusinage enlèverait trop de matière ou modifierait la géométrie de serrage. Pour les plaques à spirale dont les dents sont usées, la réparation est rarement pratique, et le remplacement est généralement plus fiable. Un atelier d'usinage peut évaluer la pièce usée et conseiller en fonction de l'état mesuré. Lorsque la réparation est choisie, les composants de mandrin de tour à préformes résultants doivent être remesurés pour confirmer que la géométrie de serrage respecte toujours la spécification d'origine.
Quelle est la cause la plus courante de faux rond dans un mandrin de tour pour préformes ?
La contamination ou les dommages à l'interface entre la broche et la plaque arrière sont l'une des causes les plus fréquentes, suivis par une usure inégale des mors. Comme l'erreur d'interface est amplifiée sur la longueur de la préforme, une petite quantité de débris ou une bavure peut produire un faux-rond significatif à la position de travail. Le nettoyage et l'inspection de cette interface constituent une première étape logique avant de suspecter le corps du mandrin ou les mors. Si l'interface est propre et que le faux-rond persiste, alors les mors, la spirale ou les roulements de broche deviennent les candidats suivants.
OVDParts peut-il faire la rétro-ingénierie d'un composant de mandrin à partir d'un échantillon ?
L'ingénierie inverse à partir d'un échantillon physique est possible lorsque l'échantillon est suffisamment complet pour mesurer les caractéristiques critiques et lorsque le matériau peut être identifié ou un substitut approprié spécifié. Plus les informations dimensionnelles et fonctionnelles fournies sont nombreuses, plus le résultat est fiable. Pour les composants dont l'échantillon est usé ou incomplet, les plans et les mesures d'interface du tour sont des compléments importants. Dans de nombreux cas, une combinaison d'un échantillon usé et de quelques mesures clés de la machine suffit pour produire des composants de mandrin de tour à préformes de remplacement qui restaurent les performances d'origine.
Prochaine étape
Si vous évaluez des composants de mandrin de tour à préformes de remplacement ou planifiez un projet de maintien en position personnalisé, rassemblez les plans, les mesures d'échantillon, les détails de matériau et les conditions de fonctionnement décrits ci-dessus. Le partage de ces données avec le fabricant permet une évaluation plus précise de la faisabilité et du coût. Pour discuter d'un composant spécifique, contactez notre équipe avec vos dimensions, vos exigences de matériau et les conditions de fonctionnement que la pièce doit supporter.
Pour un contexte plus large sur les pièces d'équipement de préformes et leur approvisionnement, la norme de dessin optique ISO 10110 fournit des indications utiles sur la spécification des tolérances pour les composants optiques, ce qui peut éclairer la façon dont vous documentez les dimensions critiques sur vos propres plans.
