
Знание
Компоненты токарного патрона для заготовок: заказная механическая обработка и проверки базирования
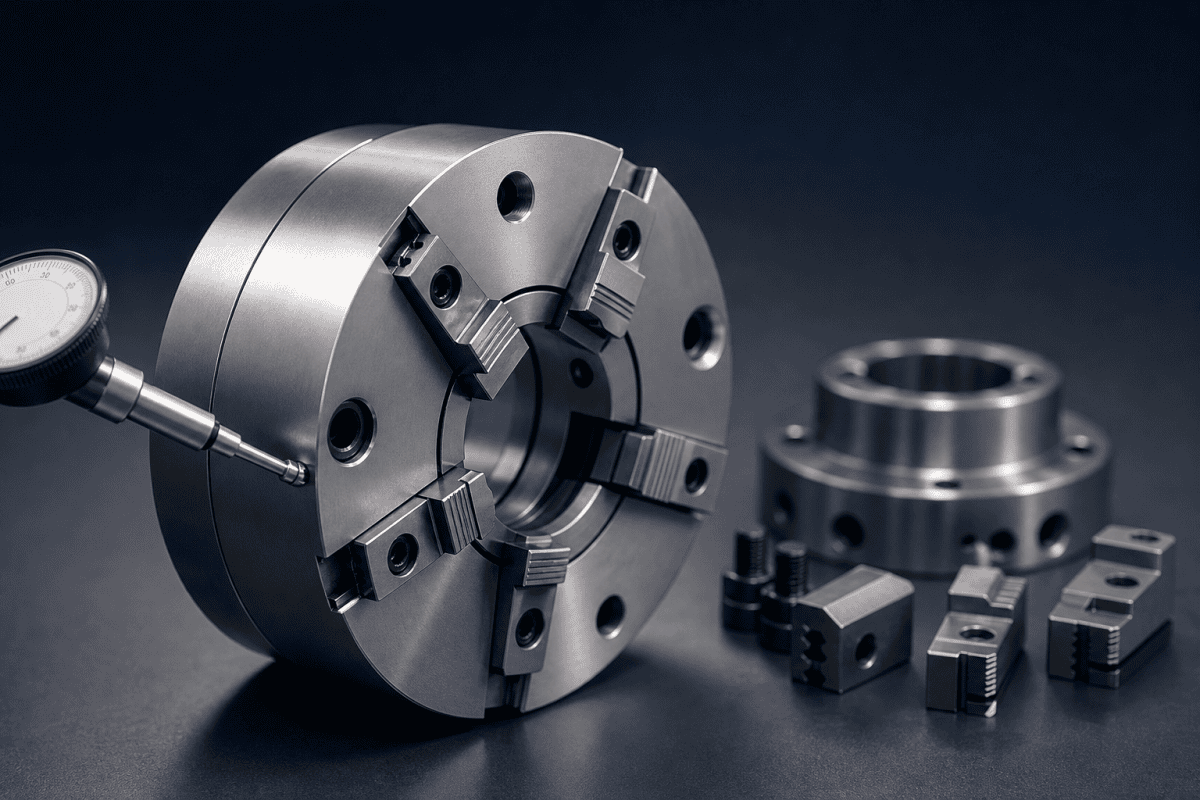
Окт
Preform Lathe Chuck Components находятся в точке, где прецизионная зажимная оснастка встречается с высокотемпературным осаждением. Для инженеров, работающих с процессами OVD, VAD или MCVD, патрон — это не просто монтажное устройство: он задаёт ось вращения, на которую горелка, плазмотрон или система перемещения ссылаются на протяжении всего процесса. Когда кулачки патрона изнашиваются, посадочные поверхности деградируют или комплект сменных кулачков обрабатывается без полных размерных данных, возникающее биение проявляется как асимметрия осаждения сажи, вариация конусности или непостоянные профили показателя преломления задолго до того, как кто-либо заподозрит зажимную оснастку.
В этой статье рассматривается, что проверять на preform lathe chuck components, как оценивать custom preform chuck parts перед заказом и какая информация нужна механическому цеху для изготовления сменной зажимной оснастки, соответствующей исходному конструкторскому замыслу.
Что на самом деле делают компоненты патрона токарного станка для заготовок
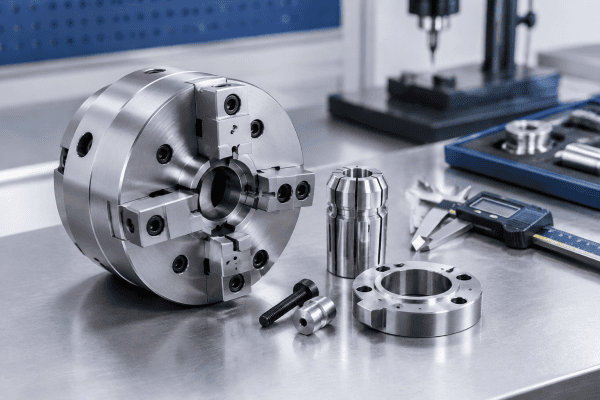
Preform lathe удерживает стеклянный затравный стержень, целевой стержень или стартовую трубку, пока горелки осаждают сажу или пока заготовка консолидируется и вытягивается. Патрон — будь то трёхкулачковый спиральный, цанговый зажим или custom split-clamp design — должен одновременно выполнять три функции:
- Передавать крутящий момент без проскальзывания при рабочей скорости вращения
- Поддерживать радиальное биение в пределах допуска, требуемого процессом осаждения
- Повторять положение зажима достаточно точно, чтобы разброс от заготовки к заготовке оставался контролируемым
Эти функции взаимозависимы. Патрон, который надёжно зажимает, но вносит осевой наклон, создаст изогнутую ось заготовки. Патрон с превосходным биением, но недостаточной силой зажима может допустить микропроскальзывание при ускорении, что проявляется как следы на поверхности или локальная вариация диаметра.
Вовлечённые компоненты обычно включают кулачковые вставки или контактные накладки, держатели кулачков, спиральные диски или зажимные кольца, задние плиты, переходные плиты, а иногда custom spacer or alignment features, которые позиционируют патрон на шпинделе станка. Каждый из них может изнашиваться, деформироваться или повреждаться независимо. Общее состояние этих preform lathe chuck components определяет, насколько повторяемым может быть процесс осаждения.
Точки контроля прецизионных компонентов зажимной оснастки
Перед заказом сменных деталей полезно определить, какой компонент фактически вызывает проблему. Замена всего узла патрона, когда изношены только контактные накладки, дорога и не нужна; и наоборот, обработка новых кулачков для деформированного спирального диска не восстановит соосность.
Контактные поверхности кулачков и вставки
Кулачковые вставки, контактирующие со стеклом или несущим стержнем, — наиболее распространённый изнашиваемый элемент. Обратите внимание на:
- Характер контакта: Равномерный след контакта по всей ширине кулачка указывает на равномерную нагрузку. Сконцентрированные следы на одном конце указывают на угловое несоответствие или изогнутый кулачок.
- Внедрённые частицы: Стеклянная стружка, сажа или абразивные загрязнения, вдавленные в мягкий материал кулачка, могут царапать стержень и снижать стабильность зажима.
- Деформация: Чрезмерное затягивание или термическое воздействие может вызвать бочкообразность или развальцовку поверхности кулачка, уменьшая эффективную площадь контакта.
- Состояние материала: Вставки могут быть изготовлены из алюминия, бронзы, полимерных композитов или других материалов в зависимости от применения. Выбор материала должен основываться на контактном давлении, температуре в патроне, риске загрязнения и на том, должна ли вставка слегка деформироваться, чтобы не повредить стекло. Алюминий иногда используется для более лёгкого контакта или там, где помогает теплопроводность, но не следует предполагать его пригодность для каждой позиции патрона — см. aluminum OVD parts для контекста о том, где обычно применяются алюминиевые компоненты.
Спиральные диски, зажимные кольца и поверхности привода
Спиральные патроны полагаются на спиральный диск, который перемещает все кулачки одновременно. Износ спиральных зубьев приводит к неравномерному продвижению кулачков, что означает, что стержень не центрируется, даже когда кулачки, кажется, закрываются равномерно. Проверьте:
- Видимый износ или задиры на спирали
- Люфт при реверсировании направления кулачков
- Вариацию положения кулачок-к-кулачку при закрытии на известном круглом калибре
На патронах цангового типа или split-clamp проверьте зажимной конус и зону изгиба на наличие трещин, остаточной деформации или неравномерного контакта.
Задние плиты и интерфейсы шпинделя
Задняя плита или переходник, который крепит патрон к шпинделю станка, задаёт базовую плоскость. Грязь, заусенцы или фреттинг-коррозия на этом интерфейсе могут наклонить весь патрон. Даже небольшая угловая ошибка на задней плите усиливается на дальнем конце длинной заготовки.
Проверьте монтажную поверхность на плоскостность, посадочный диаметр на точность посадки и болтовые отверстия на удлинение или повреждение резьбы. На custom chucks убедитесь, что посадочный диаметр садится на носок шпинделя без усилия и без ощутимого люфта.
Измерение биения
Радиальное биение следует измерять с установленным и приведённым в действие патроном, как в производстве. Используйте индикатор часового типа на известной цилиндрической поверхности — тестовом стержне или шлифованном калибре — как на торце патрона, так и на расстоянии, представляющем рабочее положение заготовки. Записывайте биение в нескольких положениях вращения. Если биение меняется с положением кулачков, а не с углом вращения, проблема в кулачках или спирали; если оно повторяется один раз за оборот, проблема может быть в шпинделе, задней плите или корпусе патрона.
Проверки интерфейса зажимной оснастки за пределами патрона
Патрон — лишь один из элементов интерфейса закрепления заготовки. Задняя бабка, люнет и любая промежуточная опора также влияют на ось заготовки. Если патрон отцентрован, но задняя бабка смещена, заготовка будет изгибаться. Проверьте биение центра задней бабки, состояние подушек люнета и соосность передней и задней бабок по всей длине перемещения. Для станков, которые были перемещены или повторно выставлены по уровню, эту соосность следует перепроверить, прежде чем винить патрон.
Конус шпинделя и состояние тяги также важны для патронов цангового типа. Изношенный конус или растянутая тяга снижают усилие зажима и могут привести к смещению цанги относительно оси. Измерьте вылет тяги и проверьте конус на наличие задиров или фреттинг-коррозии.
Для инженеров, работающих с юстировкой горелки осаждения, интерфейс закрепления заготовки является частью более крупной цепи юстировки. Статья о оборудовании для заготовок оптического волокна и деталях горелки осаждения охватывает связанные технические вопросы и вопросы снабжения, которые часто возникают наряду с работами по патронам.
Когда обрабатывать custom Preform Chuck Parts
Изготовление деталей патрона для заготовок на заказ становится необходимым, когда оригинальные компоненты больше недоступны, когда патрон был модифицирован под конкретный станок или размер заготовки, или когда существующая конструкция не выдерживает эксплуатацию. Механическая обработка на заказ также распространена, когда производственная команда хочет изменить геометрию контактных подушек для другого диаметра стержня или уменьшить следы на стекле.
Типичные детали на заказ включают:
- Сменные кулачковые вставки с изменённой контактной геометрией или материалом
- Адаптерные плиты для установки патрона на другой интерфейс шпинделя
- Половинки разжимных хомутов, обработанные под определённый диаметр заготовки
- Дистанционные кольца и центрирующие втулки, задающие осевое положение
- Нестандартные задние планшайбы, когда оригинал повреждён или недоступен
Для любого из перечисленного услуги OEM/ODM механической обработки позволяют изготовить детали по чертежам, образцам или измеренным размерам. Критически важным входным параметром является не название детали, а функциональные требования: что деталь должна базировать, какую нагрузку несёт, какой температуре подвергается и какой материал подходит.
Информация для предоставления для расчёта стоимости custom chuck component
Механический цех не может изготовить надёжный компонент для закрепления заготовки только по описанию. Полезные исходные данные включают:
- Чертежи или эскизы с критическими размерами, допусками и базами. Если чертёж отсутствует, предоставьте физический образец или подробные измерения.
- Спецификация материала или материал оригинальной детали. Если оригинальный материал неизвестен, опишите условия эксплуатации — температуру, влажность, контакт со стеклом, чистящие средства — чтобы цех мог рекомендовать подходящий сплав или полимер.
- Присоединительные размеры: диаметр посадочного пояска шпинделя, окружность болтов, размеры кулачковых пазов и любые шпоночные или базирующие элементы.
- Условия эксплуатации: диапазон частот вращения, усилие зажима, диаметр и масса стержня, а также подвергается ли патрон воздействию лучистого тепла от горелки или пламени.
- Количество и ожидаемые сроки изготовления, с учётом того, что прототипные и производственные партии могут изготавливаться по разным технологическим процессам.
- Требования к контролю: какие размеры являются критическими и необходим ли отчёт о размерах.
Фотографии установленного патрона, изношенной зоны и интерфейса шпинделя зачастую столь же ценны, как и чертёж, поскольку показывают, как деталь фактически сопрягается и изнашивается.
Обратное проектирование по существующему компоненту
Когда чертежи недоступны, обратное проектирование по образцу является практичным путём. Точность зависит от состояния образца и использованных методов измерения. Изношенная кулачковая вставка, например, может уже не отражать исходную контактную геометрию, поэтому цех должен различать намеренные конструктивные особенности и износ. Испытание на твёрдость, анализ материала и тщательное измерение неизношенных базовых поверхностей помогают отделить конструктивный замысел от эксплуатационного повреждения.
Для патронов, используемых на станках SG Controls или аналогичных MCVD-станках, интерфейс крепления и геометрия кулачков могут быть специфичны для данной платформы. Руководство по запасным частям для MCVD-станков SG Controls описывает типовые держатели и компоненты каретки, изготовленные на заказ, что даёт полезный контекст для понимания того, как документируются и воспроизводятся интерфейсы закрепления заготовки.
Если оригинальная конструкция патрона использовала сменные вставки, возможно стандартизировать новую геометрию вставки, которая улучшает захват или уменьшает маркировку стекла без модификации носителя. Такое постепенное изменение зачастую более экономически эффективно, чем полная переработка конструкции патрона.
Проверки зажимной оснастки до и после замены
Установка нового или повторно обработанного компонента патрона без проверки может внести новую погрешность. Простая последовательность помогает убедиться, что закрепление заготовки не является источником разброса процесса:
- Очистите все интерфейсы перед сборкой. Сажа, стеклянная пыль и засохшая смазка являются распространёнными причинами перекоса и биения.
- Проверьте посадку по посадочному пояску вручную. Патрон должен садиться полностью без качания.
- Затяните крепёж равномерно крест-накрест, чтобы избежать деформации задней планшайбы.
- Измерьте биение на патроне и на рабочем расстоянии после сборки, используя измерительный прибор, соответствующий диаметру заготовки.
- Зажмите контрольный стержень и проверьте осевой перекос, измерив в двух точках вдоль стержня.
- Проведите короткий тест осаждения или вращения если позволяет процесс, и сравните результат с известной исправной базовой линией.
Если биение изменяется после зажима, проблема может быть в контакте кулачков или спирали, а не в шпинделе. Если биение постоянно, но велико, более вероятным источником является задняя планшайба или интерфейс шпинделя.
Проблемы закрепления заготовки иногда проявляются как проблемы осаждения. Если осаждение сажи становится асимметричным или заготовка приобретает конусность, патрон может вносить свой вклад. Соответствующая диагностическая логика рассматривается в статье о дрейфе профиля показателя преломления и концентричности горелки, а также в руководстве по термическим напряжениям концевого сужения заготовки, но патрон следует проверить до регулировки параметров горелки.
Документируйте базовые измерения. Простой журнал биения на торце патрона и на рабочем расстоянии, записываемый после каждой переборки, облегчает различение внезапных изменений и постепенного износа. Он также даёт механическому цеху ориентир при изготовлении сменных компонентов патрона станка для заготовок.
Материалы и конструктивные соображения для Chuck Components
Выбор материала для компонентов точного закрепления заготовки зависит от конкретной функции:
- Контактные накладки и кулачковые вставки: Должны балансировать захват, износостойкость и защиту поверхности стекла. Твёрдые материалы сопротивляются износу, но могут оставлять следы или скалывать стержень; более мягкие материалы защищают стекло, но быстрее изнашиваются и могут вдавливать загрязнения.
- Конструктивные компоненты (задние планшайбы, кулачковые носители): Нуждаются в размерной стабильности и достаточной жёсткости. Несоответствие теплового расширения между патроном и шпинделем может изменять биение по мере прогрева станка.
- Компоненты, подверженные нагреву: Если патрон находится близко к зоне осаждения, лучистый нагрев может вызывать расширение или деградацию материала. Подходящий материал зависит от фактической температуры в этом месте, которую следует измерять, а не предполагать.
Поскольку эти требования варьируются в зависимости от станка, размера заготовки и процесса, стоит ознакомиться с ассортиментом деталей оборудования для оптического волокна, доступных в качестве стандартных позиций, прежде чем принимать решение о полностью заказной конструкции. В некоторых случаях стандартный компонент можно адаптировать; в других — заказная механическая обработка является более надёжным путём.
Конструктивные решения также влияют на ремонтопригодность. Вставки, которые можно заменить без снятия патрона со шпинделя, сокращают простои, а чётко определённые базы облегчают проверку выравнивания после обслуживания. Для станков, работающих с заготовками различных размеров, сменные комплекты кулачков или регулируемые упоры могут сократить время переналадки, сохраняя при этом базовые поверхности, обеспечивающие предсказуемое биение.
Допуски должны соответствовать функции. Чрезмерно жёсткие допуски на некритичных элементах увеличивают стоимость без улучшения характеристик, тогда как свободные допуски на установочных поверхностях напрямую влияют на биение. На чертеже должно быть указано, какие размеры являются функциональными, а какие — только справочными.
Как Preform Lathe Chuck Components вписываются в более широкий процесс осаждения
Патрон не работает изолированно. Он взаимодействует с механизмом перемещения горелки, системой подачи газа и потоком отходящих газов. Биение патрона изменяет расстояние между торцом горелки и поверхностью стекла, что, в свою очередь, влияет на эффективность осаждения и плотность сажи. Даже небольшая эксцентричность может создавать периодическую вариацию, которая выглядит как проблема пульсации горелки.
По этой причине при планировании технического обслуживания следует рассматривать зажимное приспособление и осадительную горелку как единую цепочку центровки. При замене или переустановке горелки стоит убедиться, что патрон по-прежнему отцентрован и что ось заготовки не сместилась. И наоборот, при переборке патрона следует повторно проверить центровку горелки перед следующим производственным циклом.
Сами компоненты горелки подвержены износу и могут вносить собственные вариации. Руководства по подбору, такие как руководство по замене деталей горелки Nextrom VAD или обзор Детали горелок OVD объясняют, как эти расходные материалы специфицируются и заменяются. Поддержание как зажимного приспособления, так и горелки в пределах спецификации снижает вероятность ошибочного отнесения дефекта осаждения к неверной подсистеме.
Для процессов, требующих точных профилей показателя преломления, комбинация биения патрона, концентричности горелки и стабильности перемещения определяет конечный результат. Измерение каждого вклада по отдельности — единственный надёжный способ изолировать проблему при дрейфе профиля.
Часто задаваемые вопросы
Как часто следует проверять preform lathe chuck components?
Периодичность inspection зависит от наработки, скорости вращения и уровня загрязнения. Практический подход — проверять характер контакта кулачков и биение при каждом плановом интервале обслуживания, а также проводить inspection немедленно после любого инцидента, который мог перегрузить патрон — заклинивания, аварии или разрушения заготовки при вращении. Отслеживание измерений биения во времени полезнее единичной проверки, поскольку выявляет постепенный износ. Многие предприятия считают, что inspection этих компонентов патрона токарного станка для заготовок при каждом крупном окне обслуживания достаточно, с дополнительными проверками после любого аномального события.
Можно ли отремонтировать изношенные кулачки патрона вместо замены?
В некоторых случаях вставки кулачков можно переточить или заменить, а корпус кулачка использовать повторно. Это зависит от того, деформирован ли сам корпус и не приведёт ли переточка к удалению слишком большого количества материала или изменению геометрии зажима. Для кулачковых дисков с изношенными зубьями ремонт редко целесообразен, и замена обычно надёжнее. Механический цех может оценить изношенную деталь и дать рекомендации на основе измеренного состояния. При выборе ремонта полученные компоненты патрона токарного станка для заготовок следует повторно измерить, чтобы подтвердить, что геометрия зажима по-прежнему соответствует исходной спецификации.
Какова наиболее распространённая причина биения в preform lathe chuck?
Загрязнение или повреждение на стыке шпинделя и задней планшайбы — одна из наиболее частых причин, за которой следует неравномерный износ кулачков. Поскольку погрешность стыка усиливается на длине заготовки, небольшое количество мусора или заусенец могут вызвать значительное биение в рабочем положении. Очистка и inspection этого стыка — логичный первый шаг, прежде чем подозревать корпус патрона или кулачки. Если стык чист и биение сохраняется, то следующими кандидатами становятся кулачки, кулачковый диск или подшипники шпинделя.
Может ли OVDParts выполнить обратное проектирование компонента патрона по образцу?
Обратное проектирование по физическому образцу возможно, когда образец достаточно полон для измерения критичных элементов и когда материал может быть идентифицирован или подобран подходящий заменитель. Чем больше размерной и функциональной информации предоставлено, тем надёжнее результат. Для компонентов, где образец изношен или неполон, чертежи и измерения сопряжений со станка являются важными дополнениями. Во многих случаях комбинации изношенного образца и нескольких ключевых измерений со станка достаточно для изготовления сменных компонентов патрона токарного станка для заготовок, восстанавливающих исходные характеристики.
Следующий шаг
Если вы оцениваете сменные компоненты патрона токарного станка для заготовок или планируете проект изготовления зажимного приспособления на заказ, соберите чертежи, измерения образца, данные о материале и условиях эксплуатации, описанные выше. Предоставление этих данных производителю позволяет более точно оценить осуществимость и стоимость. Чтобы обсудить конкретный компонент, свяжитесь с нашей командой, указав размеры, требования к материалу и условия эксплуатации, которым должна соответствовать деталь.
Для более широкого контекста о деталях оборудования для заготовок и их подборе стандарт оптических чертежей ISO 10110 содержит полезные указания по спецификации допусков для оптических компонентов, которые могут помочь при документировании критичных размеров на ваших собственных чертежах.
