
Знание
Шпиндели и муфты вращения заготовок: размеры для проверки перед заменой
Окт
Замена шпинделей вращения преформ или муфты токарного станка редко бывает простой перестановкой, даже если новая деталь выглядит идентично старой. Токарный станок для преформ удерживает стеклянную преформу, масса которой может составлять десятки килограммов, при вращении с контролируемой скоростью в течение нескольких часов во время осаждения или консолидации, поэтому вал и муфта находятся в центре ответственного механического контура. Небольшие несоответствия размеров — несколько сотых миллиметра биения, другая ширина шпоночного паза, неверный диаметр центрирующего пояска фланца — могут проявиться позже в виде вибрации, осевого дрейфа или ускоренного износа подшипников и уплотнений.
В этой статье объясняется, какие размеры и детали сопряжения инженеры и службы технического обслуживания должны проверить перед заказом шпинделей вращения преформ, муфт токарных станков для преформ или валов для нестандартного оборудования для преформ, а также как подготовить чёткую спецификацию для замены. Та же дисциплина измерений, описанная в этом руководстве по валов и втулок намотчика оптического волокна применима и здесь, поскольку обе сборки зависят от точных данных по отверстиям, посадочным местам и биению, полученных с реального станка.
Почему шпиндели вращения преформ и муфты важнее, чем кажутся на первый взгляд
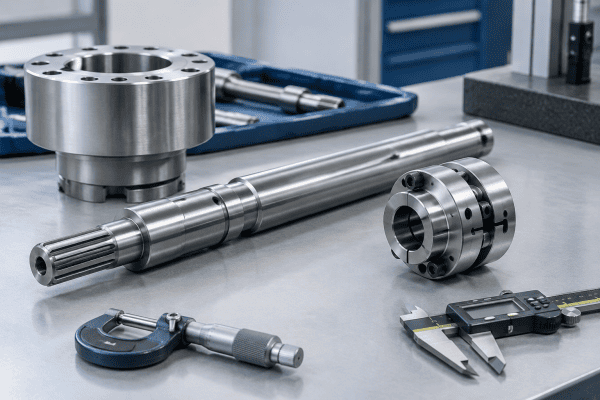
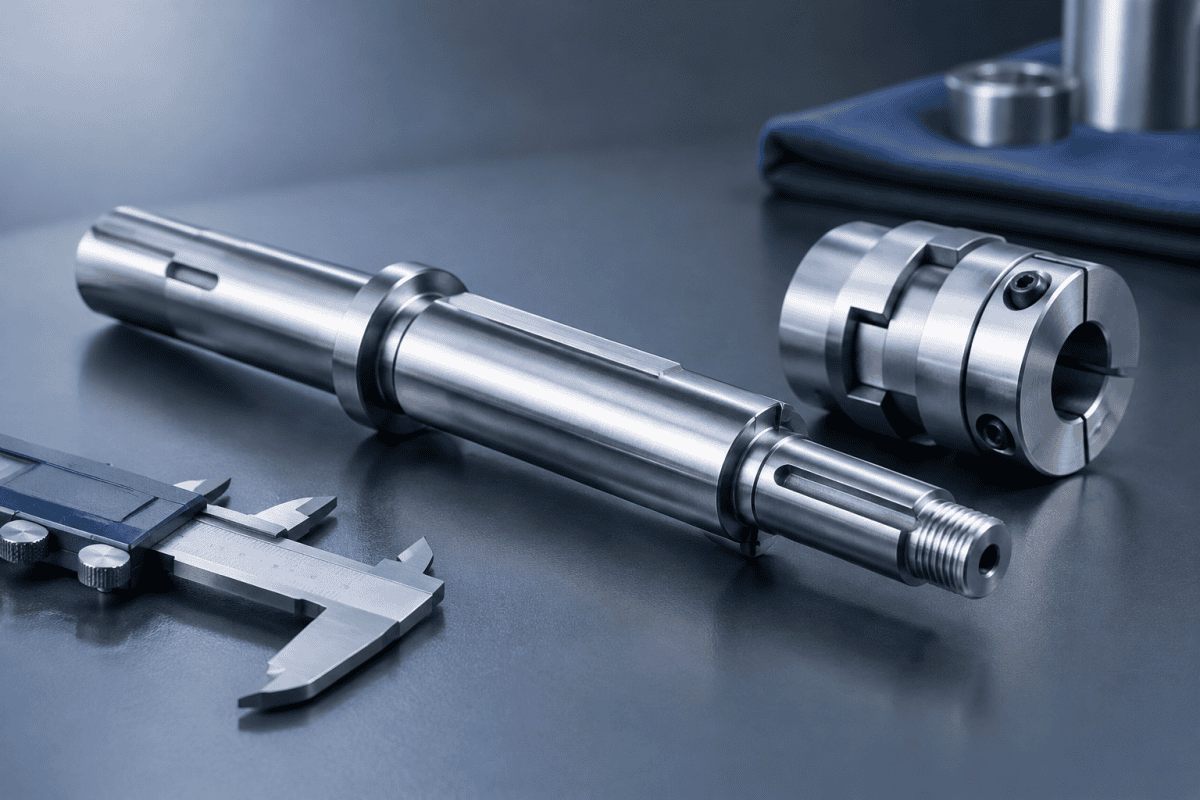
Вал вращения передаёт крутящий момент от приводной системы к патрону или удерживающему механизму преформы, а муфта соединяет вал с двигателем или редуктором. Вместе они определяют осевое положение преформы, стабильность скорости вращения и радиальное биение. В процессах OVD и VAD преформа растёт по мере осаждения сажи, поэтому масса и распределение массы изменяются в течение процесса. Любой дисбаланс или несоосность во вращающейся сборке взаимодействуют с этой изменяющейся нагрузкой, поэтому вал, который ведёт себя приемлемо на низкой скорости, может выявить проблемы на производственной скорости.
Шпиндели вращения преформ настолько хороши, насколько хороши сопрягаемые элементы вокруг них. Муфта часто является более упускаемым из виду компонентом, и замена одного типа на другой влияет на нагрузки на подшипники и вибрацию. Жёсткая муфта и гибкая муфта по-разному компенсируют несоосность, поэтому выбор должен соответствовать первоначальному замыслу конструкции.
Поскольку токарные станки для преформ обычно являются нестандартными или полунестандартными станками, универсального стандарта замены не существует. Проверка размеров по реальному станку или по надёжному чертежу — единственная обоснованная основа для заказа. Команды, которые относятся к шпинделям вращения преформ как к расходным материалам, а не как к деталям конкретного станка, обычно расплачиваются за это позже — переделками, простоем или забракованными преформами.
Также полезно подумать о режимах отказа. Шпиндели вращения преформ редко выходят из строя в середине гладкого цилиндрического участка; они выходят из строя на ступени, канавке, шпоночном пазу или посадочном месте подшипника, где концентрируются напряжения и важны посадки. Муфта редко выходит из строя только в своём гибком элементе; она выходит из строя там, где ступицы зажимаются или шпонуются на валу. Поэтому усилия по проверке следует сосредоточить на этих сопрягаемых элементах, а не на общих габаритных размерах, которые и так показаны на любом чертеже. Когда замена должна соответствовать недокументированному оригиналу, сопрягаемые элементы — это именно то, что необходимо зафиксировать, и это верно независимо от того, закупаете ли вы шпиндели вращения преформ или меньший узел, такой как детали оборудования для испытаний оптического волокна на прочность.
Ключевые размеры вала для измерения и подтверждения
Проработайте вал элемент за элементом и запишите реальные измеренные значения с указанием использованного инструмента. Штангенциркули подходят для быстрых проверок, но микрометры, нутромеры и индикаторы часового типа дают уверенность, необходимую для решения о покупке. Запишите температуру окружающей среды, если в цехе необычно тепло или холодно, и отметьте, проводились ли измерения на свободной детали или на детали, всё ещё установленной на станке, поскольку зажим и гравитация могут деформировать длинный тонкий вал.
Диаметр вала и поля допусков
Измерьте вал по каждому функциональному диаметру: посадочные места подшипников, посадочное место ступицы муфты, элементы крепления патрона или цанги, а также любые канавки под уплотнения или стопорные кольца. Записывайте фактические измеренные значения, а не предполагайте номинальные размеры, поскольку износ, переделка или недокументированная ревизия могли изменить геометрию. Отметьте класс допуска или измеренный диапазон на каждом посадочном месте, поскольку слишком свободное посадочное место подшипника допускает проворот и фреттинг, а слишком тугoe может повредить подшипник при установке.
На бывшем в эксплуатации шпинделе вращения преформы измерьте каждое посадочное место как минимум в двух направлениях — например, под 0° и 90° — для выявления овальности. Посадочное место, которое соответствует размеру в одном направлении, но имеет отклонение от круглости в другом, всё равно даст свободную посадку и вибрацию. Для посадочных мест подшипников также проверьте наличие выступающего заусенца или полированной блестящей полосы, что обычно указывает на проворот внутреннего кольца.
Длина между базовыми поверхностями
Одной общей длины недостаточно. Определите базовые поверхности, которые задают осевое положение вала — буртик напротив внутреннего кольца подшипника, ступень напротив ступицы муфты, резьбовой конец под стопорную гайку — и измерьте расстояния между ними. Ошибки суммирования размеров в этих величинах смещают осевое положение преформы, что может повлиять на геометрию осаждения и зацепление патрона.
Практический метод — выбрать одну основную установочную поверхность, желательно буртик, задающий осевое положение в корпусе, и привязать все остальные размеры к ней. Затем измерьте также от противоположного конца, чтобы можно было проверить чертёж на внутреннюю согласованность. Если два набора чисел расходятся за пределы погрешности измерений, оригинальный чертёж, вероятно, был когда-то пересмотрен, и приоритет следует отдать измеренной детали.
Биение и соосность
Суммарное радиальное биение (TIR) — это отклонение вращающейся поверхности, измеряемое индикатором часового типа при вращении детали. Для валов вращения преформ биение в посадочном месте муфты и в интерфейсе патрона напрямую влияет на биение преформы. По возможности измерьте существующее биение на машине перед снятием и укажите требование по биению на чертеже для замены. Если биение является известной проблемой на вашем оборудовании, статья на направляющие роликовые валы для оптического волокна объясняет, как ошибки вращения и центровки могут распространяться на качество преформы, что является полезным контекстом при установке допусков на вал.
Когда вы не можете измерить на машине, установите вал в призмы или в центрах и проверьте индикатором каждую функциональную поверхность. Запишите как радиальное биение, так и, при необходимости, торцевое биение любого уступа, используемого в качестве осевой базы. Для валов вращения преформ, используемых на повышенных скоростях, также отметьте, была ли сборка изначально отбалансирована и по какому классу, поскольку биение, допустимое в статике, всё ещё может возбуждать вибрацию в динамике.
Шпоночные пазы, шлицы и элементы передачи крутящего момента
Если вал передаёт крутящий момент через шпонку, измерьте ширину, глубину и положение шпоночного паза относительно базового элемента. Для шлицевых валов запишите тип шлицов, количество и наружный/внутренний диаметры. Посадки здесь определяют люфт; чрезмерный люфт вносит вращательный зазор, который может проявляться как пульсация скорости или следы на поверхности преформы.
Измерьте ширину шпоночного паза с обоих концов и в середине, поскольку изношенный шпоночный паз часто шире с одного конца. Также отметьте состояние углов — шпоночный паз со скруглёнными или повреждёнными углами может позволить шпонке проворачиваться, что проявляется как фреттинг вокруг шпонки и слегка смещённое угловое соотношение между валом и его ступицей. Если машина использует бесшпоночное соединение (shrink disc), зажимную ступицу или конусную зажимную втулку вместо шпонки, запишите угол конуса и длину контакта вместо шпоночного паза, поскольку эти элементы передают всю нагрузку крутящего момента через трение.
Резьбы и элементы фиксации
Задокументируйте профиль резьбы, шаг, диаметр и направление любых резьбовых участков, а также канавки под стопорные кольца, места установки установочных винтов и конусные элементы. Резьба, визуально похожая, но с другим стандартом шага, не будет безопасно взаимозаменяемой под нагрузкой. Используйте резьбовые калибры или шагомер, а не предполагайте стандарт, и запишите, является ли резьба правой или левой, поскольку левую резьбу на вращающемся валу легко неправильно прочитать по фотографии.
Размеры муфты и детали сопряжения
Муфты токарных станков для преформ широко варьируются: сильфонные муфты, кулачковые или лепестковые муфты, дисковые муфты, жёсткие фланцевые муфты и ступицы индивидуального изготовления — все они используются в зависимости от производителя машины и применения. Перед заменой проверьте следующее.
- Диаметры отверстий и допуски как со стороны двигателя, так и со стороны вала, измеренные на фактическом валу двигателя и валу вращения, а не взятые с шильдика.
- Длина муфты и длины ступиц, включая то, насколько каждая ступица входит на свой вал, поскольку длина зацепления влияет на передаваемый крутящий момент и стабильность центровки.
- Конфигурация шпоночного паза или зажима, включая размер зажимного винта, резьбу и количество для ступиц зажимного типа.
- Посадочный диаметр и схема отверстий для фланцевых муфт, измеренные как окружность центров болтов и проверенные на угловой шаг.
- Допуск на несоосность типа муфты, поскольку замена гибкой муфты на жёсткую передаёт несоосность в нагрузку на подшипники.
Когда муфта является частью согласованной сборки с валом, замена только одной половины может быть нецелесообразной. В этом случае поставка обоих компонентов вместе как согласованного комплекта упрощает центровку и снижает риск на интерфейсе. Для нестандартных или снятых с производства конструкций муфт, поиск запчастей для оборудования для преформ Sumitomo Electric показывает, как тот же подход на основе чертежей может быть применён к устаревшим сборкам от конкретного производителя машин.
Материал и требования к поверхности
Material selection for a rotation shaft or coupling depends on function, load, speed, and environment rather than on a single “best” choice. Common considerations include:
- Strength and stiffness relative to the torque and bending loads the shaft carries, including the changing preform mass.
- Wear resistance at bearing seats, keyways, and clamp interfaces, which may call for a specific alloy, hardening, or coating.
- Corrosion and cleanliness, since fiber production environments may expose parts to moisture, cleaning agents, or process residues. Stainless grades are often chosen for cleanliness reasons, but the appropriate grade depends on the actual exposure.
- Thermal behavior if the shaft or coupling is near a hot zone, because thermal expansion affects fits and alignment.
- Balance at operating speed, which depends on geometry and mass distribution as much as on material.
Do not infer the material of an existing part from its appearance or from a broad product category. If the original specification is unavailable, material can be confirmed by documentation, by hardness and composition testing, or by agreement with the machine builder. The article on Corning preform equipment parts sourcing describes a similar qualification logic, and the same discipline of confirming material and geometry applies to rotating parts such as preform rotation shafts.
Выбор термообработки и поверхностной обработки
Where wear is the limiting factor, a shaft may be through-hardened, case-hardened, nitrided, or coated. Each approach produces a different depth of hardness and a different effect on dimensional stability. Nitriding, for example, changes dimensions only slightly and is often chosen when a seat must stay on size after treatment, while induction hardening can distort a slender shaft and requires finish grinding afterward. State the required hardness and depth on the drawing, and note which surfaces should be protected from treatment if threads or precision seats could be affected.
For couplings, the flexible element or the contacting surfaces may be the real limit. A jaw coupling spider, a disc pack, or a bellows will have a published torque rating and a recommended replacement interval. If the surrounding hubs are still within tolerance, replacing only the flexible element may restore performance at lower cost, provided the replacement element matches the original stiffness and misalignment characteristics. A softer or stiffer element changes the dynamics of the whole drive train, so match the original specification rather than upgrading by feel. The same interface discipline applies on preform rotation shafts, where a changed hub or element can shift alignment just enough to matter.
Выверка, монтаж и проверки при пробном пуске
Dimensional correctness does not guarantee good performance if installation alignment is poor. After fitting a replacement shaft or coupling, verify angular and parallel alignment between the motor and shaft using the method recommended by the equipment documentation, and confirm that the coupling’s misalignment limits are respected. Check axial float and end-play against the machine’s requirements. Rotate the assembly by hand where possible before powered operation, and follow the equipment manufacturer’s procedures for any speed ramp or run-in.
Because preform lathes differ between builders and between process lines, do not assume that alignment values, torque settings, or run-in practices from one machine apply to another. Refer to the machine documentation and involve qualified personnel for drive parameters and any process-related settings. Good general guidance on shaft alignment practice is published by the U.S. Nuclear Regulatory Commission, and while the context differs, the measurement principles for rotating machinery are consistent.
Проверки после первого пуска
After the first powered run, inspect the coupling for unusual warmth, check the shaft seats for any sign of movement, and repeat the alignment check if the machine allows it. Re-measure runout at the chuck interface if a dial indicator setup is practical. Document the readings so that the next replacement has a baseline. On preform rotation shafts that run for long campaigns, a short log of vibration or runout readings taken at fixed intervals will show a trend long before a failure becomes obvious.
Формирование комплекта спецификаций для замены
A complete specification package reduces quotation cycles and the risk of a non-fitting part. Include:
- A marked-up drawing or sketch of the shaft and coupling with all functional dimensions and reference faces identified.
- Measured values for diameters, lengths, keyways, splines, threads, and grooves, with the measurement method noted.
- Runout, concentricity, and balance requirements if known, or the observed problem on the existing part.
- Material and surface treatment requirements, or a sample for reverse engineering if documentation is missing.
- Operating conditions: rotational speed range, preform mass range, duty cycle, and any thermal or chemical exposure.
- Photographs of the installed assembly and of any wear or damage observed during removal.
If the existing shaft is worn or damaged, the failure mode itself is useful information. A coupling that failed by fatigue cracking, a keyway that fretted, or a bearing seat that spun all point to different corrective priorities, and sharing that context helps a supplier recommend appropriate geometry, fits, and materials for preform rotation shafts.
Two more items are worth adding when available. First, the machine builder, model, and any drawing or part number that appears on a nameplate or in a maintenance record. Second, the acceptable substitution policy: whether the replacement must match the original exactly or whether a functionally equivalent change, such as a different but interchangeable coupling style, is acceptable. Clear answers on both points prevent a supplier from quoting to the wrong assumption. Suppliers who work regularly with preform rotation shafts will also ask which surfaces are datums, so marking those on the sketch saves a round of questions.
Типичные ошибки, приводящие к плохой посадке
Several recurring errors account for most fit problems on preform rotation shafts and couplings. Recognizing them in advance is cheaper than correcting them after delivery.
- Measuring the old part after it has already worn. A worn seat may read under nominal size, so the replacement is made too small and fits loosely. Compare against the drawing where possible, or note that the measurement includes wear.
- Trusting a nameplate or catalog number. Machine builders revise parts without changing the visible model designation, so the part on your machine may not match the catalog listing.
- Reusing a coupling that has already yielded. A coupling that has slipped, cracked, or taken a permanent set will not realign correctly and should be replaced with the shaft.
- Ignoring balance after machining. A replacement shaft that is dimensionally correct but not balanced can vibrate at speed, especially on longer spans.
- Mixing measurement systems. A drawing in inches matched to a part measured in millimeters invites conversion errors, so state the unit system explicitly on every dimension.
These mistakes are avoidable with a short verification routine, and the cost of the routine is a fraction of the cost of a scrapped preform or an unplanned stop. Whether the part is a large preform rotation shaft or a small machined hub, the principle is the same: measure the real interface, document it clearly, and specify it without ambiguity.
Часто задаваемые вопросы
Можно ли заменить только муфту, не меняя вал?
Often yes, if the shaft’s coupling seat is within tolerance and shows no wear, fretting, or damage. Measure the seat diameter, runout, and keyway condition first. If the seat is worn or out of round, a new coupling may not achieve a proper fit and the shaft should be repaired or replaced.
Почему заменяющий вал иногда вызывает новую вибрацию?
Vibration after replacement usually points to runout, balance, coupling type, or alignment rather than to the shaft material. Verify that coupling misalignment limits are respected, that the assembly is aligned to the machine’s specification, and that runout at functional seats matches the original requirement. If runout is within tolerance and alignment is correct, check balance next, especially if the replacement was machined from a different stock size and the mass distribution changed.
Что делать, если у меня нет чертежа оригинальной детали?
A measured sample plus a dimensioned sketch can serve as the basis for reverse engineering. Record all functional dimensions, note the machine and its operating conditions, and confirm material by testing or documentation rather than assumption. A supplier can then quote against those inputs. If the part is small enough to ship, a physical sample plus a sketch is the fastest route to an accurate quotation.
Взаимозаменяемы ли шпиндели вращения преформ между разными марками токарных станков?
Not as a rule. Shaft and coupling geometry is machine-specific, and even visually similar parts may differ in fits, keyways, or reference faces. Interchangeability must be verified against drawings, measurements, and the actual machine interface before ordering. A part that looks right on the bench can still be wrong at speed, so treat interchangeability as something to prove rather than assume.
Следующий шаг
If you are planning a replacement, gather the measured dimensions, drawings or sketches, material requirements, and operating conditions for your preform lathe, then send them to our team. You can request a quotation for a custom preform equipment shaft or coupling, or review related parts such as детали режущего узла для намотчика оптического волокна to see how the same drawing-based approach applies to other machine areas. Clear dimensional data at the start is the most reliable way to avoid fit problems at installation on preform rotation shafts.
