
Знание
Валы и втулки намоточного устройства оптического волокна: подбор замены на основе чертежей
Окт
Когда шпиндели намоточных устройств для оптического волокна начинают изнашиваться, первые признаки часто проявляются в намотанной катушке, а не на машине: незначительный дрейф натяжения, неравномерность слоёв или лёгкое биение, которое со временем усиливается. Намотка волокна — один из наиболее незаметных факторов, определяющих качество готового волокна. Небольшое биение шпинделя, изношенное отверстие втулки или несоответствующая коническая посадка могут проявиться значительно позже в виде неравномерного натяжения, неравномерности слоёв на катушке или повреждения поверхности волокна при приёмке. Для служб технического обслуживания и закупок практическая сложность заключается в том, что шпиндели намоточных устройств для оптического волокна и их втулки часто являются старыми, слабо документированными и трудно заменяемыми стандартными каталожными деталями. Поиск замены на основе чертежей — изготовление нового шпинделя или втулки по измеренной геометрии и задокументированным условиям эксплуатации — часто является наиболее надёжным путём. В этой статье объясняется, что следует проверять, как составить спецификацию на деталь и что спрашивать у поставщика, с отсылками к возможностям индивидуального производства OVDParts там, где это уместно.
Почему шпиндели и втулки намоточных устройств для оптического волокна изнашиваются по-разному
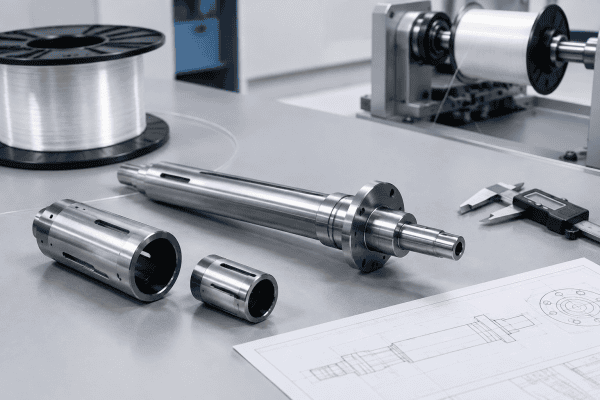
Шпиндель намоточного устройства передаёт вращение катушке или барабану и поддерживает рабочее положение волокна во время приёмки. Втулка является интерфейсом между шпинделем и катушкой — она может быть с посадкой скольжения, конической посадкой или расширяющимся элементом в зависимости от конструкции машины. Эти два компонента выходят из строя по разным причинам, и это различие важно при составлении спецификации на замену шпинделей намоточных устройств для оптического волокна.
Шпиндели, как правило, выходят из строя в местах высоких напряжений: шейки со стороны привода, посадочные места подшипников, шпоночные пазы, конические переходы и зоны контакта установочных винтов. Симптомы включают видимую фреттинг-коррозию, уменьшение диаметра шеек, задиры или обнаруживаемое биение при вращении шпинделя в его собственных подшипниках.
Втулки чаще выходят из строя из-за внутреннего износа от многократной установки катушки, деформации после термического или механического воздействия и потери соосности между отверстием и наружной рабочей поверхностью. Поскольку эти две детали обычно изготовлены из разных материалов и имеют разную термообработку, “намоточное устройство старое” не является достаточным обоснованием для замены. Каждый компонент требует собственного протокола inspection и собственной спецификации.
Типичные проблемы намотки, указывающие на шпиндели или втулки намоточных устройств для оптического волокна
Не каждый дефект намотки берёт начало от шпинделя. Но несколько повторяющихся проблем заслуживают проверки шпинделя и втулки до того, как искать другие причины.
- Прогрессирующее биение: Если намотанные катушки со временем показывают возрастающее осевое биение, причиной может быть слегка изогнутый шпиндель, изношенное посадочное место подшипника или втулка, которая больше не центрируется на шпинделе.
- Неравномерное раскладывание или изменение шага: Это часто проблема управления или направляющей, но шпиндели намоточных устройств для оптического волокна с аномальным радиальным биением могут взаимодействовать с системой раскладки и создавать непостоянный шаг намотки.
- Проскальзывание катушки: Если катушка слегка проворачивается относительно шпинделя при натяжении, посадка втулки или зажимной механизм могут быть изношены.
- Повреждение волокна в точках контакта: Повреждённая поверхность втулки или заусенец на буртике шпинделя могут истирать волокно, проходящее рядом с ними при пуске или остановке.
- Вибрация под нагрузкой: Изношенные шейки или ослабленная посадка втулки могут создавать периодическую вибрацию, которая проявляется в намотанной катушке, а не на холостом ходу.
Поскольку некоторые из этих симптомов пересекаются с проблемами привода, подшипников и контроля натяжения, задокументируйте симптом с указанием времени и условий эксплуатации, прежде чем предполагать неисправность шпинделя.
Процедура inspection перед поиском замены
Измерьте шпиндель в его собственных подшипниках
Биение следует измерять на машине, при опоре шпинделя так, как это происходит в нормальной работе. Измерение шпинделя на стенде без его подшипниковых опор может дать вводящие в заблуждение результаты. Зафиксируйте радиальное биение в нескольких точках по длине и осевое биение на каждом конце.
Зафиксируйте все функциональные диаметры и посадки
Измерьте посадочные места подшипников, интерфейсы соединительных муфт привода, монтажные диаметры втулок, размеры шпоночных пазов и любые углы конусов. Отметьте класс посадки там, где доступен оригинальный чертёж; там, где его нет, измерьте заведомо исправную сопрягаемую деталь, а не делайте предположений. Конус, измеренный на изношенной втулке, может не соответствовать заданному углу.
Проверьте отверстие втулки и наружную поверхность отдельно
Для втулки измерьте диаметр отверстия на нескольких глубинах, наружный диаметр или рабочую поверхность, соосность между отверстием и наружной поверхностью, а также перпендикулярность торцевой поверхности. Если втулка имеет пазы, элементы расширения или зажимную геометрию, задокументируйте эти особенности с размерами.
Задокументируйте материал и состояние
Там, где имеются данные о твёрдости или материале, зафиксируйте их. Там, где их нет, отметьте условия эксплуатации — диапазон частоты вращения, диапазон нагрузки натяжения, используемые чистящие средства и любое тепловое воздействие — чтобы поставщик мог предложить подходящий материал. Не делайте вывод о материале только по внешнему виду.
Ищите вторичные повреждения
Задиры на шейке шпинделя могут указывать на проблему подшипника или корпуса, которая повредит новый шпиндель, если её не устранить. Заменяемая деталь не устранит первопричину, остающуюся в машине.
Почему детали намоточных устройств редко являются каталожными позициями
В отличие от горелочных сопел или стандартных компонентов осаждения, шпиндели и втулки намоточных устройств для оптического волокна, как правило, специфичны для конкретной платформы машины, формата катушки и процесса намотки. Длина шпинделя, изменение диаметра, геометрия конуса, детали отверстия, соединительная муфта привода и посадка втулки редко стандартизированы across lines, и запасные части обычно заказываются по чертежу или восстанавливаются методом обратной разработки по образцу.
Это нормальное условие закупки, а не проблема. Требуется поставщик, который может работать по данным измерений, эскизам или физическим образцам, а не ожидать наличия номера детали. Услуги механической обработки OEM/ODM в OVDParts организованы для такого производства на основе чертежей и образцов, включая нестандартную оснастку для намотки, которая не фигурирует в стандартных каталогах компонентов.
Если намоточное устройство является частью более широкой программы замены компонентов, возможно, стоит рассмотреть более широкий ассортимент доступных деталей для оптического волоконного оборудования, однако работы по валам и втулкам обычно выполняются как отдельный индивидуальный проект из-за требований к измерениям и посадке.
Что должно входить в спецификацию на замену
Спецификация, по которой механический цех может подготовить предложение, должна содержать как минимум:
- Общий вид или размерный эскиз вала и втулки, включая общие длины, диаметры и ступенчатые переходы.
- Требования к посадке для посадочных мест подшипников, приводной муфты и крепления втулки — включая тип посадки (прессовая, скользящая или коническая) и предполагаемый класс посадки, если он известен.
- Требования к соосности и радиальному биению с указанием заданной базы, а не качественным описанием.
- Угол конусности и размеры калибра при наличии конусных элементов, измеренные от заведомо исправного эталона, если чертёж недоступен.
- Требования к чистоте поверхности на рабочих поверхностях и поверхностях уплотнений или зажимных сопряжений.
- Материал и термическая обработка если задокументировано, или рабочие условия, которые определят выбор материала, если нет.
- Требования к балансировке если вал работает при повышенных скоростях вращения.
- Количество и сроки поставки — единичная замена или складской запас.
Если оригинальный чертёж отсутствует, физический образец с измеренными размерами может быть отправлен для обратного проектирования. Чёткая маркировка зон износа на образце помогает поставщику отличить проектную геометрию от повреждений.
Выбор материала для шпинделей и втулок
Не существует универсального материала для оснастки намоточных машин для оптического волокна. Пригодность зависит от функции конкретного элемента, условий вращения и нагрузки, химической среды при очистке и от того, контактирует ли деталь с волокном напрямую. Для валов намоточных машин оптического волокна выбор материала часто балансирует износостойкость шеек против ударной вязкости шпоночных пазов и ступеней.
- Марки стали с соответствующей термической обработкой являются стандартными для несущих валов и износостойких шеек. Твёрдость и вязкость должны быть сбалансированы; слишком твёрдый вал может выкрашиваться в шпоночных пазах или на ступенях.
- Алюминий или более лёгкие сплавы могут быть применимы там, где важны инерция, вес при обработке или немагнитные свойства, при условии что рабочие нагрузки это позволяют. В более широком ассортименте компонентов OVD алюминиевые детали OVD иллюстрируют, как выбор материала определяется функцией, а не привычкой.
- Поверхностные обработки такие как твёрдое хромирование, азотирование или покрытия, могут повысить износостойкость рабочих поверхностей шеек и втулок, но они должны быть совместимы с основным материалом и окружающими посадками.
- Неметаллические или покрытые сопряжения могут быть выбраны для втулок там, где важны контакт с волокном или контроль трения, при условии размерной стабильности под нагрузкой и температурой.
Решения по материалу должны быть подтверждены с поставщиком, который может рассмотреть рабочие условия и конкретные особенности детали, а не выбраны из общего списка предпочтений.
Вопросы поставщику перед заказом
Попросите потенциального поставщика подтвердить:
- Могут ли они изготовить по чертежам, эскизам или физическим образцам, и как они работают с неполными чертежами.
- Как они проверяют входящие образцы и верифицируют размеры перед механической обработкой.
- Какое измерительное оборудование они используют для проверки биения и соосности.
- Как предлагаются и документируются выбор материала и термической обработки.
- Могут ли они изготовить как вал, так и соответствующую втулку комплектом для сохранения посадки.
- Какая документация контроля предоставляется при поставке.
Эти вопросы особенно важны при замене старой детали на машине, чертежи которой могут больше не отражать фактическую конфигурацию.
Как поиск поставщика на основе чертежей вписывается в более широкую систему намоточного устройства
Валы намоточных машин для оптического волокна редко работают изолированно. Они находятся внутри узла намотки, который включает зажимы, ножи, компоненты переналадки и ступицы катушек. При замене вала или втулки стоит проверить окружающие сопряжения на износ, который может повлиять на новую деталь, или на который новая деталь может повлиять в свою очередь.
Например, зажим, который удерживает вал во время работы, может потерять сцепление или получить заусенец. Руководство по замене зажима приёмной намоточной машины охватывает размеры и проверки сцепления, которые хорошо сочетаются с инспекцией вала. Аналогично, если вал снимается при замене катушки, компоненты переналадки катушки — зажимы, ножи и соответствующая оснастка — должны быть проверены одновременно, чтобы избежать установки нового вала в изношенное сопряжение.
На конце катушки отверстие ступицы катушки и сопряжение с валом определяют, насколько хорошо катушка центрируется на валу. Если отверстие ступицы изношено, даже идеально обработанный новый вал может не восстановить соосность. Проверка ступицы одновременно с валом может предотвратить повторную замену.
На некоторых линиях секция намотки является частью более крупного процесса изготовления заготовки или вытяжки. детали режущего узла намоточной машины руководство охватывает спецификации замены ножей и зажимов, которые могут использовать общие данные измерений с проектом вала. Для оборудования, связанного с заготовками, аналогичная логика закупки применяется к деталям оборудования для заготовок Corning, деталям оборудования для заготовок Sumitomo Electric, и запасным частям для заготовок SG Controls, где закупка по чертежам также является стандартной.
Там, где в той же производственной зоне задействован токарный станок или каретка, запасным частям для MCVD-станков SG Controls руководство показывает, как держатели и компоненты каретки задаются по чертежам. Та же измерительная дисциплина применяется к валам намоточных машин для оптического волокна: запишите геометрию, отметьте посадки и опишите рабочие условия.
Балансировка, биение и скоростные факторы
По мере увеличения скоростей намотки допуск на биение и балансировку ужесточается. Вал, который работал приемлемо на низкой скорости, может показывать вибрацию при повышенных оборотах, если его остаточный дисбаланс или биение на пределе. При задании валов намоточных машин для оптического волокна укажите диапазон рабочих скоростей и допустимый уровень вибрации, если он известен.
Требования к классу балансировки должны быть указаны на чертеже, если вал работает при повышенных скоростях. Если класс не указан, поставщик может по умолчанию применить общий допуск механической обработки, который достаточен для статической работы, но не для высокоскоростной намотки. Для точности ISO 1940-1 является признанным стандартом для требований к качеству балансировки жёстких роторов; см. стандарт качества балансировки ISO 1940-1 для определений классов, которые могут быть указаны в спецификации.
Биение следует отсчитывать от базы, которая отражает способ установки вала в машине. Если база неясна, поставщик может измерять от удобной поверхности, которая не соответствует фактической оси вращения машины.
Верификация и документация при поставке
При поступлении нового вала или втулки проверка должна соответствовать отправленной спецификации. Как минимум проверьте:
- Габаритные размеры по чертежу или эскизу.
- Функциональные диаметры и классы посадки в местах установки подшипников, сопряжениях муфт и монтажных поверхностях втулок.
- Показания биения и соосности, желательно с использованием той же базы, что и в спецификации.
- Чистота поверхности на рабочих и уплотнительных поверхностях.
- Сертификаты на материал и термообработку, где указано.
- Протоколы контроля углов конусности и калибровочных размеров.
Если какое-либо измерение выходит за пределы указанного допуска, устраните это до установки. Установка предельной детали может повредить машину и осложнить последующее обсуждение с поставщиком.
Часто задаваемые вопросы
Можно ли заменить только втулку, оставив существующий шпиндель?
Иногда, но только если вал был измерен и подтверждено, что биение и состояние шеек находятся в допустимых пределах. Новая втулка, установленная на изношенный вал, не восстановит точность намотки. Сначала измерьте вал, затем решайте, заменять одну деталь или обе.
Как поступить с конической посадкой, если оригинальный чертёж отсутствует?
Измерьте угол конусности и калибровочные размеры относительно заведомо исправного эталона. Если и втулка, и вал изношены, измеренная конусность может быть некорректной. В этом случае работайте от документированного стандарта конусности машины, если он существует, или зафиксируйте измеренное значение и отметьте его как непроверенное в спецификации.
Может ли один и тот же поставщик изготовить шпиндель и втулку как согласованную пару?
Да, и это часто предпочтительнее. Совместное изготовление обеих деталей позволяет поставщику контролировать посадку между ними, а не подгонять новую деталь к существующей изношенной. Предоставьте оба изделия или полные размеры для обоих при запросе коммерческого предложения.
Какая информация необходима для получения коммерческого предложения на шпиндель намоточного устройства по индивидуальному заказу?
Чертежи или размерный эскиз, данные измерений посадок и соосности, требования к материалу и термообработке или условия эксплуатации, а также количество. Физический образец ускоряет процесс, когда чертежи недоступны.
Следующий шаг
Если валы или втулки намоточных машин для оптического волокна подлежат замене, сначала соберите данные контроля: показания биения, функциональные диаметры, размеры конусности, примечания по материалу и условия эксплуатации. Отправьте чертежи, эскизы, измеренные образцы или сами изношенные детали для запроса коммерческого предложения от OVDParts. Укажите, что делает деталь, как она устанавливается и что изнашивается, чтобы производственная экспертиза могла рассмотреть фактический механизм отказа, а не только геометрию.
