
Wissen
Optische-Faser-Wicklerwellen und Hülsen: Zeichnungsbasierte Ersatzteilbeschaffung
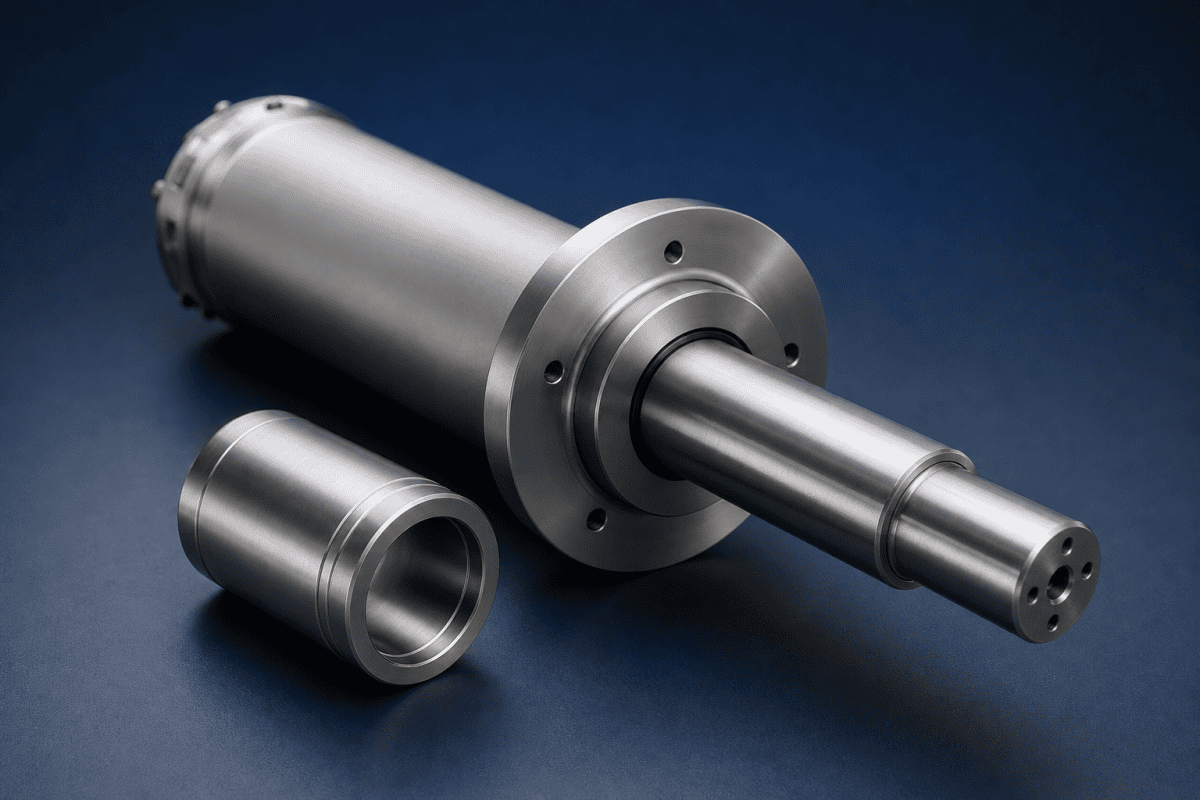
Okt.
Wenn Lichtwellenleiter-Wickelwellen zu verschleißen beginnen, zeigen sich die ersten Anzeichen oft im gewickelten Paket und nicht an der Maschine: leichte Spannungsdrift, Unregelmäßigkeiten in den Lagen oder ein subtiles Taumeln, das mit der Zeit zunimmt. Das Faserwickeln ist einer der leiseren bestimmenden Faktoren für die Qualität der fertigen Faser. Ein leichter Wellenrundlauf, eine verschlissene Hülsenbohrung oder eine nicht passende Kegelpassung können sich viel später als ungleichmäßige Spannung, Unregelmäßigkeiten in den Lagen auf der Spule oder Schäden an der Faseroberfläche während des Aufwickelns zeigen. Für Instandhaltungs- und Einkaufsteams besteht die praktische Herausforderung darin, dass Lichtwellenleiter-Wickelwellen und ihre Hülsen oft älter, schlecht dokumentiert und schwer durch Standardkatalogteile zu ersetzen sind. Die zeichnungsbasierte Ersatzteilbeschaffung – die Fertigung einer neuen Welle oder Hülse anhand gemessener Geometrie und dokumentierter Betriebsbedingungen – ist oft der zuverlässigste Weg. Dieser Artikel erklärt, was inspiziert werden muss, wie das Teil spezifiziert wird und welche Fragen an einen Lieferanten zu stellen sind, mit Bezug auf die kundenspezifischen Fertigungskapazitäten von OVDParts, wo relevant.
Warum sich Lichtwellenleiter-Wickelwellen und -Hülsen unterschiedlich abnutzen
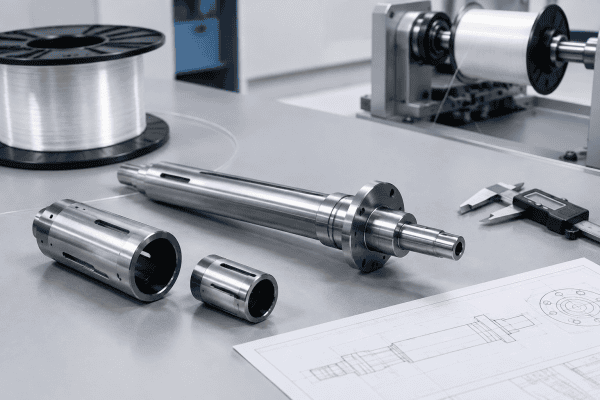
Die Wicklerwelle überträgt die Rotation auf die Spule oder den Wickelkörper und hält die Lauflposition der Faser während des Aufwickelns aufrecht. Die Hülse ist die Schnittstelle zwischen der Welle und der Spule – sie kann als Schiebesitz, Kegelsitz oder als expandierendes Element ausgeführt sein, je nach Maschinenkonstruktion. Diese beiden Komponenten versagen aus unterschiedlichen Gründen, und diese Unterscheidung ist wichtig, wenn eine Ersatzteilspezifikation für Lichtwellenleiter-Wickelwellen erstellt wird.
Wellen neigen dazu, an hochbeanspruchten Stellen zu versagen: Antriebszapfen, Lagersitze, Passfedernuten, Kegelübergänge und Anlagezonen von Stellschrauben. Zu den Symptomen gehören sichtbare Passungsrostbildung, Durchmesserverlust der Zapfen, Riefenbildung oder feststellbarer Rundlauf, wenn die Welle in ihren eigenen Lagern gedreht wird.
Hülsen versagen häufiger durch inneren Verschleiß infolge wiederholter Spulenmontage, Verformung nach Hitze- oder mechanischer Beanspruchung und Verlust der Konzentrizität zwischen Bohrung und äußerer Lauffläche. Da die beiden Teile üblicherweise aus unterschiedlichen Materialien und mit unterschiedlichen Wärmebehandlungen gefertigt sind, ist “der Wickler ist alt” keine ausreichende Begründung für einen Austausch. Jede Komponente benötigt ihr eigenes Inspektionsprotokoll und ihre eigene Spezifikation.
Häufige Wickelprobleme, die auf Lichtwellenleiter-Wickelwellen oder -Hülsen zurückzuführen sind
Nicht jeder Wickelfehler hat seinen Ursprung an der Welle. Aber mehrere wiederkehrende Probleme rechtfertigen eine Überprüfung von Welle und Hülse, bevor andere Ursachen verfolgt werden.
- Progressiver Rundlauf: Wenn gewickelte Pakete mit der Zeit zunehmendes axiales Taumeln zeigen, kann die Ursache eine leicht verbogene Welle, ein verschlissener Lagersitz oder eine Hülse sein, die nicht mehr auf der Welle zentriert.
- Ungleichmäßiger Verlegehub oder Steigungsabweichung: Dies ist oft ein Steuerungs- oder Führungsproblem, aber Lichtwellenleiter-Wickelwellen mit abnormalem Radialrundlauf können mit dem Verlegesystem interagieren und eine inkonsistente Wickelsteigung erzeugen.
- Spulenschlupf: Wenn sich die Spule während der Spannungsbeaufschlagung geringfügig relativ zur Welle dreht, kann der Hülsensitz oder der Klemmmechanismus verschlissen sein.
- Faserschäden an Kontaktpunkten: Eine beschädigte Hülsenoberfläche oder ein Grat an einem Wellenabsatz kann Fasern abschürfen, die während des Anfahrens oder Abbremsens in der Nähe vorbeilaufen.
- Vibration unter Last: Verschlissene Zapfen oder ein lockerer Hülsensitz können periodische Vibrationen verursachen, die sich im gewickelten Paket und nicht im Leerlauf zeigen.
Da mehrere dieser Symptome mit Antriebs-, Lager- und Spannungsregelungsproblemen überlappen, dokumentieren Sie das Symptom mit Zeitangabe und Betriebsbedingungen, bevor Sie annehmen, dass die Welle die Ursache ist.
Inspektionsverfahren vor der Ersatzteilbeschaffung
Messen Sie die Welle in ihren eigenen Lagern
Der Rundlauf sollte in der Maschine gemessen werden, wobei die Welle so gelagert ist, wie es im Normalbetrieb der Fall ist. Die Messung einer Welle auf einer Werkbank ohne ihre Lagerstützen kann irreführende Werte liefern. Erfassen Sie den Radialrundlauf an mehreren Punkten entlang der Länge und den Axialrundlauf an jedem Ende.
Erfassen Sie alle funktionalen Durchmesser und Passungen
Messen Sie Lagersitze, Antriebskupplungsschnittstellen, Hülsenmontagedurchmesser, Passfedernutabmessungen und alle Kegelwinkel. Notieren Sie die Passungsklasse, wo die Originalzeichnung verfügbar ist; wo sie nicht verfügbar ist, messen Sie ein bekanntes einwandfreies Gegenstück, anstatt zu raten. Ein an einer verschlissenen Hülse gemessener Kegel entspricht möglicherweise nicht dem beabsichtigten Winkel.
Prüfen Sie Hülsenbohrung und Außenfläche separat
Messen Sie für die Hülse den Bohrungsdurchmesser in mehreren Tiefen, den Außendurchmesser oder die Lauffläche, die Konzentrizität zwischen Bohrung und Außenfläche sowie die Planparallelität der Stirnflächen. Wenn die Hülse Nuten, Expansionsmerkmale oder Klemmgeometrien aufweist, erfassen Sie diese Merkmale mit Abmessungen.
Dokumentieren Sie Material und Zustand
Wo Härte- oder Materialdaten vorhanden sind, erfassen Sie diese. Wo sie nicht vorhanden sind, notieren Sie die Betriebsumgebung – Drehzahlbereich, Spannungslastbereich, verwendete Reinigungsmittel und jegliche Wärmebelastung – damit ein Lieferant ein geeignetes Material vorschlagen kann. Leiten Sie das Material nicht allein aus dem Aussehen ab.
Achten Sie auf Sekundärschäden
Riefen auf einem Wellenzapfen können auf ein Lager- oder Gehäuseproblem hinweisen, das eine neue Welle beschädigen wird, wenn es nicht behoben wird. Ein Ersatzteil behebt keine Grundursache, die in der Maschine verbleibt.
Warum Wicklerteile selten Katalogartikel sind
Anders als Brennerdüsen oder Standard-Abscheidungskomponenten sind Lichtwellenleiter-Wickelwellen und -Hülsen typischerweise spezifisch für eine Maschinenplattform, ein Spulenformat und einen Wickelprozess. Wellenlänge, Durchmesserverlauf, Kegelgeometrie, Bohrungsdetails, Antriebskupplung und Hülsensitz sind selten über Linien hinweg standardisiert, und Ersatzteile werden üblicherweise nach Zeichnung bestellt oder aus einem Muster rückentwickelt.
Dies ist eine normale Beschaffungssituation, kein Problem. Erforderlich ist ein Lieferant, der mit Messdaten, Skizzen oder physischen Mustern arbeiten kann, anstatt eine Teilenummer zu erwarten. Die OEM/ODM-Bearbeitungsdienstleistungen bei OVDParts sind für diese Art der zeichnungsbasierten und musterbasierte Produktion strukturiert, einschließlich nicht standardmäßiger Wickler-Hardware, die nicht in Standardkomponentenkatalogen erscheint.
Wenn der Wickler Teil eines umfassenderen Komponentenaustauschs ist, kann es sich lohnen, das breitere Sortiment an verfügbaren optischen Faserausrüstungsteilen zu überprüfen, aber Wellen- und Hülsenarbeiten werden normalerweise als separates kundenspezifisches Projekt behandelt, aufgrund der Mess- und Passungsanforderungen.
Was in eine Ersatzteilspezifikation gehört
Eine Spezifikation, aus der eine Maschinenwerkstatt ein Angebot erstellen kann, sollte mindestens enthalten:
- Übersichtszeichnung oder bemaßte Skizze der Welle und Hülse, einschließlich Gesamtlängen, Durchmessern und Stufenübergängen.
- Passungsanforderungen für Lagersitze, Antriebskupplung und Hülsenbefestigung — einschließlich ob die Passung Press-, Gleit- oder Kegelpassung ist, und die beabsichtigte Passungsklasse, falls bekannt.
- Konzentrizitäts- und Rundlaufanforderungen bezogen auf ein angegebenes Bezugselement, nicht qualitativ beschrieben.
- Taper angle and gauge dimensions where tapered features exist, measured from a known-good reference if a drawing is unavailable.
- Surface finish requirements on running surfaces and sealing or clamping interfaces.
- Material and heat treatment where documented, or the operating conditions that will drive material selection if not.
- Balancing requirements if the shaft operates at higher rotational speeds.
- Quantity and lead-time context — a single replacement versus a stocked spare.
Where the original drawing does not exist, a physical sample with measured dimensions can be sent for reverse engineering. Clear marking of wear zones on the sample helps the supplier distinguish intended geometry from damage.
Materialauswahl für Wellen und Hülsen
There is no universal material for fiber winder hardware. Suitability depends on the function of the specific feature, the rotational and load conditions, the chemical environment during cleaning, and whether the part contacts fiber directly. For optical fiber winder shafts, material choice often balances wear resistance at the journals against toughness at keyways and steps.
- Steel grades with appropriate heat treatment are common for load-bearing shafts and wear-resistant journals. Hardness and toughness need to be balanced; a shaft that is too hard may chip at keyways or steps.
- Aluminum or lighter alloys may be appropriate where inertia, weight handling, or non-magnetic behavior matters, provided the running loads permit it. In the broader OVD component range, aluminum OVD parts illustrate how material choice is driven by function rather than by habit.
- Surface treatments such as hard chrome, nitriding, or coatings can improve wear resistance on journal and sleeve running surfaces, but they must be compatible with the base material and the surrounding fits.
- Non-metallic or coated interfaces may be chosen for sleeves where fiber contact or friction control is a concern, subject to dimensional stability under load and temperature.
Material decisions should be confirmed with a supplier who can review the operating conditions and the specific features of the part, not selected from a generic preference list.
Beschaffungsfragen, die vor der Bestellung geklärt werden sollten
Ask a prospective supplier to confirm:
- Whether they can manufacture from drawings, sketches, or physical samples, and how they handle incomplete drawings.
- How they inspect incoming samples and verify dimensions before machining.
- What measurement equipment they use for runout and concentricity verification.
- How material and heat treatment choices are proposed and documented.
- Whether they can produce both the shaft and the matching sleeve as a set to preserve fit.
- What inspection documentation is provided with delivery.
These questions are especially important when replacing an older part on a machine whose drawings may no longer reflect the as-built configuration.
Wie zeichnungsbasierte Beschaffung in das übergeordnete Wicklersystem passt
Optical Fiber Winder Shafts rarely operate in isolation. They sit inside a winder subassembly that includes clamps, cutters, changeover components, and spool hubs. When a shaft or sleeve is replaced, it is worth checking the surrounding interfaces for wear that could affect the new part, or that the new part could affect in turn.
For example, the clamp that grips the shaft during operation may have lost grip or developed a burr. A guide to Aufwickelwickler-Klemmenersatz covers dimensions and grip checks that pair well with a shaft inspection. Similarly, if the shaft is removed during a bobbin change, the bobbin changeover components — clamps, cutters, and related hardware — should be reviewed at the same time to avoid reinstalling a new shaft into a worn interface.
At the spool end, the spool hub bore and shaft interface determine how well the bobbin centers on the shaft. If the hub bore is worn, even a perfectly machined new shaft may not restore concentricity. Checking the hub at the same time as the shaft can prevent a repeat replacement.
In some lines, the winding section is part of a larger preform or draw process. The winder cutter assembly parts guide covers cutter and clamp replacement specifications that may share measurement data with the shaft project. For preform-related equipment, similar sourcing logic applies to Corning preform equipment parts, Sumitomo Electric preform equipment parts, und SG Controls preform replacement parts, where drawing-based sourcing is also standard.
Where a lathe or carriage is involved in the same production area, the SG Controls MCVD lathe spare parts guide shows how holders and carriage components are specified from drawings. The same measurement discipline applies to optical fiber winder shafts: record the geometry, note the fits, and describe the operating conditions.
Wuchtung, Rundlauf und Drehzahlanforderungen
As winding speeds increase, the tolerance budget for runout and balance tightens. A shaft that performed acceptably at low speed may show vibration at higher rpm if its residual imbalance or runout is marginal. When specifying optical fiber winder shafts, include the operating speed range and the acceptable vibration level if known.
Balance grade requirements should be stated on the drawing where the shaft operates above moderate speeds. If no grade is specified, a supplier may default to a general machining tolerance that is adequate for static operation but not for high-speed winding. For accuracy, ISO 1940-1 is a recognized reference for balance quality requirements of rigid rotors; see the ISO 1940-1 balance quality standard for the grade definitions that can be cited in a specification.
Runout should be referenced to a datum that reflects how the shaft is supported in the machine. If the datum is unclear, the supplier may measure from a convenient surface that does not match the machine’s actual axis of rotation.
Verifikation und Dokumentation bei der Lieferung
When a new shaft or sleeve arrives, verification should match the specification that was sent. At minimum, check:
- Overall dimensions against the drawing or sketch.
- Functional diameters and fit classes at bearing seats, coupling interfaces, and sleeve mounting surfaces.
- Runout and concentricity readings, ideally with the same datum used in the specification.
- Surface finish on running and sealing surfaces.
- Material and heat treatment certificates where specified.
- Inspection records for taper angles and gauge dimensions.
If any measurement falls outside the specified tolerance, resolve it before installation. Installing a marginal part can damage the machine and complicate the supplier discussion afterward.
FAQ
Kann ich nur die Hülse ersetzen und die vorhandene Welle behalten?
Sometimes, but only if the shaft has been measured and confirmed to be within acceptable runout and journal condition. A new sleeve fitted to a worn shaft will not restore winding accuracy. Measure the shaft first, then decide whether to replace one part or both.
Wie gehe ich mit einer Kegelpassung um, wenn die Originalzeichnung fehlt?
Measure the taper angle and gauge dimensions against a known-good reference. If the sleeve and shaft have both worn, the as-measured taper may not be correct. In that case, work from the machine’s documented taper standard if one exists, or record the measured value and flag it as unverified in the specification.
Kann derselbe Lieferant die Welle und die Hülse als aufeinander abgestimmtes Paar fertigen?
Yes, and this is often preferable. Producing both parts together allows the supplier to control the fit between them rather than matching a new part to an existing worn one. Provide both items or full dimensions for both when requesting a quotation.
Welche Informationen werden für ein Angebot über eine kundenspezifische Wicklerwelle benötigt?
Drawings or a dimensioned sketch, measurement data on fits and concentricity, material and heat treatment requirements or operating conditions, and quantity. A physical sample speeds the process when drawings are not available.
Nächster Schritt
If optical fiber winder shafts or sleeves are due for replacement, gather the inspection data first: runout readings, functional diameters, taper dimensions, material notes, and operating conditions. Send drawings, sketches, measured samples, or the worn parts themselves to request a quotation from OVDParts. Include what the part does, how it mounts, and what is wearing so the manufacturing review can address the actual failure mode rather than only the geometry.
