
Wissen
Optische-Faser-Spulenwechselkomponenten: Kundenspezifische Klemmen- und Schneidteile
Okt.
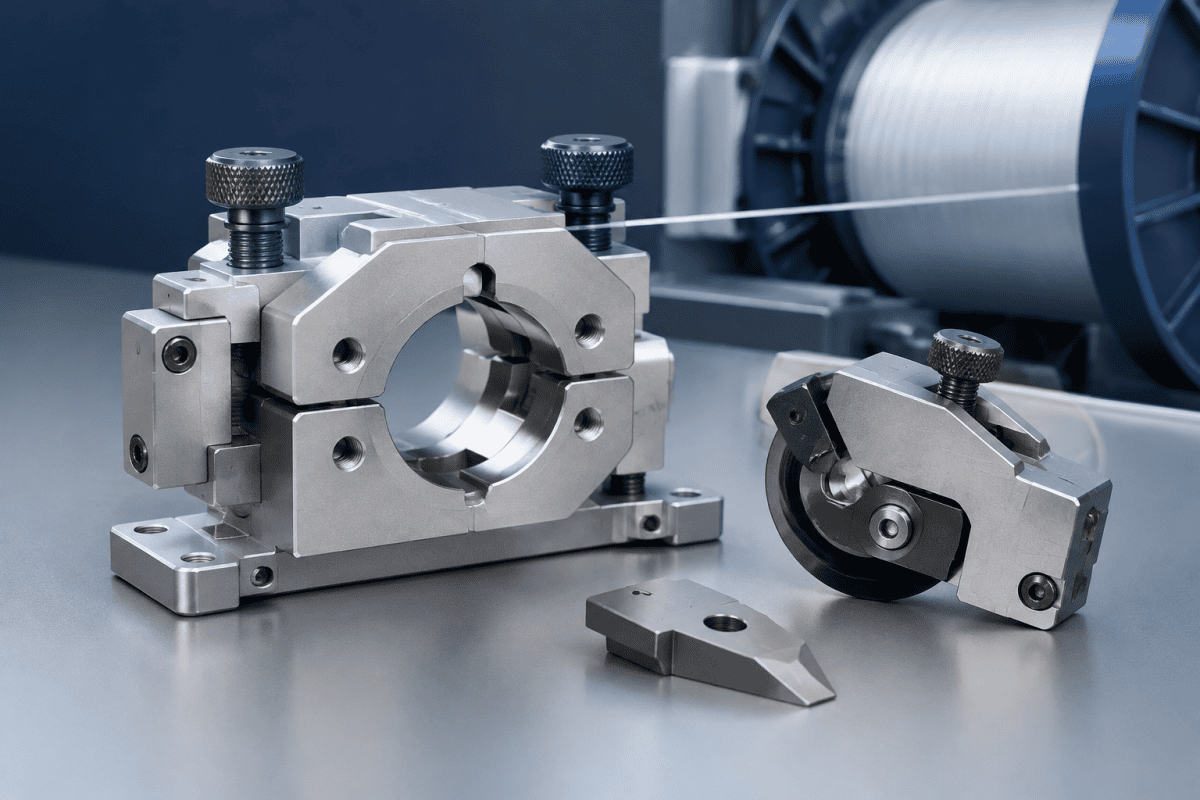
Der Wechsel der Glasfaser-Spule ist ein kurzes, hochbeanspruchtes Zeitfenster im Faserzieh- und Aufwickelzyklus: Der Wickelkopf verzögert, die Faser wird erfasst und durchtrennt, die Klemme gibt die gewickelte Spule frei, und der nächste Dorn wird in Position gebracht. Jede Aktion hängt von mechanischen Komponenten ab, die innerhalb einer wiederholbaren Sequenz positionieren, greifen und schneiden müssen. Da der Wechsel hunderte oder tausende Male pro Produktionsperiode stattfindet, summieren sich kleine Maßabweichungen in Klemmen und Schneiderteilen zu Ausschussspulen, Faserbrüchen und ungeplanten Stillständen. Dieser Artikel erklärt, was diese Komponenten tun, wie sie zu prüfen sind und wie eine präzise Beschaffungsanfrage vorbereitet wird.
Das Thema ist fest verankert in Komponenten für den Wechsel von Glasfaserspulen, einer Kategorie, die den Klemmbackensatz, die Schneidklinge und den Halter, Führungselemente sowie die Montageschnittstellen umfasst, die sie mit dem Wickler verbinden. Die gebräuchlichste Einheit auf Baugruppenebene ist die Wickler-Klemm-Schneidereinheit, die Fasereinfang und -trennung in einer austauschbaren Gruppe vereint, sodass die Ausrichtung zwischen den beiden Funktionen bei der Wartung erhalten bleibt. Wenn diese Teile schlecht auf die Maschine abgestimmt sind, wird der gesamte Aufwickelzyklus unvorhersehbar, und ein korrekt spezifizierter Satz stellt die wiederholbare Sequenz wieder her, die die Produktion erfordert. Wartungsteams sollten das System als Ganzes betrachten und nicht als eine Reihe einzelner Teile, da jede Schnittstelle den nächsten Schritt im Zyklus beeinflusst. Ein gut dokumentierter Zeichnungssatz vereinfacht auch zukünftige Überholungen und verringert das Risiko, einen falschen Ersatz einzubauen. Zuverlässige Komponenten für den Wechsel der Glasfaser-Spule sind daher ein entscheidender Hebel für die Wicklungsausbeute und den Faserschutz.
Wo die Komponenten für den Wechsel der Glasfaser-Spule im Wechselablauf einzuordnen sind
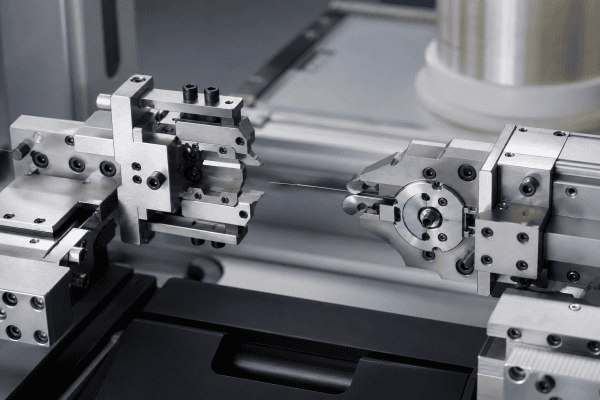
Ein Aufwickelwickler führt den Wechsel in einer festen Reihenfolge durch:
- Der Verlege- oder Ablegekopf bewegt die Faser in eine Übergabeposition.
- Eine Klemme oder ein Fänger erfasst die Faser gegen eine definierte Oberfläche.
- Der Schneider trennt die Faser an einem kontrollierten Punkt und hinterlässt einen Fadenrest für die nächste Spule.
- Die gewickelte Spule wird freigegeben und wegindexiert.
- Ein neuer Dorn oder eine neue Hülse wird zugeführt und in Eingriff gebracht.
Jeder Schritt hängt von der Geometrie der vorhergehenden Teile ab. Wenn die Klemmbacke nicht auf den korrekten Spalt schließt, wird die Faser ungleichmäßig eingeklemmt und kann während der Verzögerung rutschen. Wenn die Schneidklinge ihre Kantenschärfe verloren hat oder im falschen Winkel montiert ist, erzeugt die Trennung ein ausgefranstes Ende, das den nächsten Wickelstart beeinträchtigt. Wenn die Montageflächen verschlissen sind, verschieben sich beide Vorgänge relativ zum Faserpfad, und die Wechselqualität wird über die Positionen hinweg inkonsistent.
Diese Sequenz erklärt, warum diese Teile als Gruppe bewertet werden müssen: Eine Klemme, die gut greift, aber ein Schneider, der schlecht trennt, führt immer noch zu einem fehlgeschlagenen Wechsel. Die Interaktion zwischen ihnen ist oft wichtiger als die Leistung eines einzelnen Elements. In der Praxis sollten Komponenten für den Wechsel der Glasfaser-Spule, die eine gemeinsame Bezugsfläche teilen, zusammen ersetzt werden, um die ursprüngliche Geometrie zu erhalten. Teams, die die Teile als abgestimmten Satz verfolgen, melden weniger intermittierende Fehler und eine schnellere Ursachenanalyse.
Was diese Teile von anderen Wicklerkomponenten unterscheidet
Klemm- und Schneidteile sind keine passiven Führungen. Sie sind aktive Kontaktelemente mit drei unterscheidenden Anforderungen:
- Wiederholbare Positionierung. Der Faserpfad muss bei jedem Wechsel zum selben Punkt wiederhergestellt werden, daher sind Positionierungsmerkmale wie Passstiftbohrungen, Schultern und Bezugsflächen wichtiger als die Gesamtgröße des Teils.
- Saubere Trenngeometrie. Die Qualität der Schneidkante, der Spanwinkel und der Spalt zwischen Klinge und Gegenschneide bestimmen, ob die Faser sauber geschnitten oder gequetscht wird.
- Verschleiß- und Kontaminationstoleranz. Beschichtungsrückstände, Polymerstaub und Siliziumdioxid-Ablagerungen sammeln sich auf Backenflächen und Klingenoberflächen an und verändern allmählich die effektiven Abmessungen.
Diese Anforderungen bedeuten, dass ein als generischer Ersatz gekauftes Klemm- oder Schneidteil – nur nach ungefährer Form abgestimmt – anfangs oft funktioniert und dann driftet. Die bekannte Folge ist ein Wechsel, der an einer Position funktioniert, aber an einer anderen intermittierend versagt, was ohne Maßprüfungen schwer zu diagnostizieren ist. Komponenten für den Wechsel der Glasfaser-Spule, die ohne Zeichnungen beschafft werden, neigen dazu, genau in diesem Muster zu versagen, weil die kritischen Positionierungsmaße zuerst angenähert werden.
Prüfpunkte vor dem Austausch einer Klemm- oder Schneidereinheit
Bevor angenommen wird, dass ein Teil verschlissen ist, sollte der tatsächliche Zustand bestätigt werden. Die folgenden Prüfungen trennen wahrscheinliche von bestätigten Ursachen.
Zustand der Klemmbacken
Suchen Sie nach abgeflachten Greifflächen, polierten Verschleißstellen, eingebetteten Verunreinigungen und abgerundeten Eintrittskanten. Messen Sie den geschlossenen Spalt und vergleichen Sie ihn mit dem Zeichnungswert, falls verfügbar. Eine Backe, die nicht mehr auf ihren ursprünglichen Spalt schließt, greift möglicherweise inkonsistent, selbst wenn sie intakt erscheint.
Schneidkante und Montagewinkel
Prüfen Sie die Klinge unter Vergrößerung und nicht nur mit bloßem Auge. Eine leicht stumpfe Kante kann die Faser noch trennen, erzeugt aber ein raues Ende oder erfordert höhere Kraft. Prüfen Sie den Klingensitz auf Passungsrost, Grate und Verunreinigungen, da eine auf Ablagerungen sitzende Klinge ihren vorgesehenen Winkel nicht halten kann.
Positionierungsmerkmale und Bezugsflächen
Passstifte, Schulterkontakte und Montagebohrungen sind die Referenzpunkte, die die Ausrichtung erhalten. Verschleiß an diesen Merkmalen erzeugt eine Verschiebung, die durch keine Klingen- oder Backeneinstellung korrigiert werden kann. Prüfen Sie sie auf Unrundheit, Grate und Sitzspuren außerhalb des vorgesehenen Kontaktbereichs.
Zustand der Schnittstelle und des Aktuators
Klemmen- und Schneidteile interagieren mit Pneumatikzylindern, Nocken, Federn oder Gestängen. Verifizieren Sie, dass der Aktuatorhub, der Rücklaufweg und das Timing mit der Gerätedokumentation übereinstimmen. Ein Teil, das aufgrund eines vermuteten Geometrieproblems ersetzt wurde, reagiert möglicherweise tatsächlich auf einen langsamen Aktuator oder ein verschlissenes Gestänge.
Bestätigung des Faserpfads
Bestätigen Sie nach jedem Austausch, dass die Faser in der vorgesehenen Ebene relativ zur Klemme und zum Schneider sitzt. Wenn der Pfad gezogen oder versetzt wird, verschleißen die Teile asymmetrisch und die Umrüstzuverlässigkeit nimmt erneut ab.
Materialauswahl richtet sich nach der Funktion, nicht nach der Kategorie
Klemmen- und Schneidteile werden in Beschaffungssystemen häufig zusammengefasst, aber ihre Materialanforderungen unterscheiden sich. Die richtige Wahl hängt von der Funktion der Komponente, ihrer Temperaturexposition, der chemischen Umgebung und den technischen Anforderungen des Maschinenbauers ab.
- Klemmbacken benötigen kontrollierte Reibung, Maßhaltigkeit und Beständigkeit gegen Beschichtungsrückstände. Eine zu harte Oberfläche kann die Faser markieren oder beschädigen; eine zu weiche Oberfläche verformt sich und verliert den Griff.
- Schneidklingen benötigen Härte und Schneidkantenbeständigkeit, mit einer Geometrie, die schneidet statt quetscht.
- Halterungen, Bügel und Körper benötigen Steifigkeit und stabile Montageflächen und können aus Aluminium gefertigt werden, wo Masse und thermisches Verhalten dies begünstigen.
It is not safe to infer a material from a broad product category or from a part’s appearance. Two visually similar clamp bodies may be specified in different alloys for different winder generations. The reliable approach is to work from the original drawing, a measured sample, or a clearly stated operating requirement. A guide such as the Nextrom VAD burner replacement parts sourcing guide covers similar material-selection logic for adjacent fiber production components, and the same discipline applies here: define the function first, then select the material. For broader context on fiber drawing and take-up, the Corning optical fiber overview provides background on the process these components support.
For components that are no longer supported by drawings, or that combine several functions in one body, OEM/ODM machining services allow production from a sample or a reconstructed drawing set. This is often the practical route for legacy winder positions where the original part number is unavailable. When optical fiber bobbin changeover components require reverse engineering, the drawing set should be rebuilt around functional dimensions rather than envelope shape, so that the replacement reproduces the original behavior instead of merely fitting the mounting space.
Beschaffung einer Ersatz-Klemm- und Schneidereinheit
A useful quotation request is specific. Vague inquiries produce generic responses, and generic responses produce parts that need rework. Include the following where available:
- Assembly identification: machine type, winder position, and any legacy part number.
- Dimensional data: drawings, or measured dimensions of the existing part, including locating features and datum surfaces.
- Functional description: what the clamp grips, where the fiber is cut, and the intended changeover direction.
- Material and surface requirements: specified alloy, hardness, coating, or an operating condition that drives the choice.
- Interface details: mounting hole pattern, actuator connection, and any gas or vacuum ports.
- Quantity and replacement pattern: single spare, position set, or planned rebuild kit.
Photographs help, but they are not a substitute for dimensions. A photograph can confirm a general shape; it cannot confirm a closed gap, a blade angle, or a dowel position. Where a drawing exists, send it. Where it does not, a measured sample plus a description of the failure mode gives a machinist far more to work with. See the approved internal reference on take-up winder clamp replacement: dimensions and grip checks and the optical fiber winder clamp & cutter assembly product page for related dimensional guidance.
Häufige Wechselsymptome und ihre wahrscheinlichen Ursachen
- Fiber slips during deceleration. Check clamp gap, jaw surface condition, and actuator force before replacing the jaw set.
- Ragged or crushed fiber end. Inspect cutter edge condition and blade seating; confirm the blade is at the specified angle.
- Changeover works on some positions but not others. Compare locating features and mounting faces across positions; this usually indicates a wear or alignment issue rather than a design fault.
- Progressive decline over weeks. Look for contamination buildup and fretting at datums, which change effective geometry gradually.
- Sudden failure after maintenance. Verify assembly orientation and seating; a part installed one step out of position can mimic a worn component.
Some of these symptoms overlap with burner-side and deposition-side issues that affect the fiber earlier in the process. If changeover problems appear alongside deposition variability, it is worth confirming that the upstream condition is stable, since burner concentricity and refractive index profile drift can change fiber characteristics in ways that later show up as handling problems at the winder. A systematic approach to troubleshooting optical fiber bobbin changeover components should always begin with the least invasive checks and move toward replacement only when dimensions confirm wear.
Aufrechterhaltung der Wechselzuverlässigkeit über die Zeit
Clamp and cutter components respond well to a simple maintenance discipline:
- Keep jaw faces and blade seats clean; residue is a dimensional change, not just a cosmetic issue.
- Record the changeover interval and note when rejects begin to cluster, so wear trends become visible before failure.
- Replace clamp and cutter elements as a matched set when they share a common datum, rather than one at a time.
- Retain at least one known-good sample of each critical part for dimensional comparison.
Where several winder positions use similar but not identical parts, labeling and storage discipline prevents incorrect installation. This is a common and easily overlooked cause of intermittent changeover faults. A maintenance log that records the condition of optical fiber bobbin changeover components at each service interval turns scattered observations into a usable wear history. Over time, that history shows which parts fail first and whether the cause is mechanical wear, contamination, or an upstream process change.
FAQ
Kann ein Klemm- oder Schneidteil ohne Zeichnung ersetzt werden?
Yes, in many cases, provided the existing part can be measured accurately and the key functional dimensions are identified. Locating features, closed gap, and blade angle matter more than overall envelope dimensions. Reverse engineering from a sample is a normal approach for legacy components, but it should be done by someone who understands which dimensions carry the function.
Ist die Wickler-Klemm-Schneidereinheit zwischen Maschinentypen austauschbar?
Not automatically. Assemblies that look similar may differ in mounting pattern, actuator interface, fiber path position, or blade geometry. Compatibility has to be verified against drawings, dimensions, connection points, materials, and the specific application rather than assumed from appearance or product family.
Wie erkenne ich, ob das Problem an der Klemme, dem Schneider oder dem Aktuator liegt?
Isolate the functions. Test the clamp grip independently of the cut, inspect the cutter edge and seat separately from the jaw faces, and verify actuator stroke and timing against equipment documentation. This separates a confirmed dimensional or wear problem from a control or timing issue that a new part will not solve.
Welche Informationen beschleunigen ein Angebot für kundenspezifische Wechselteile?
Drawings or measured dimensions, the operating function of each feature, material or surface requirements, interface details, and quantity. A description of the failure mode is also useful, because it often reveals which dimensions are most critical to reproduce.
Nächster Schritt
If a changeover position is producing intermittent rejects or you are rebuilding a legacy winder, the fastest path to a usable part is a clear specification. Send your drawings, measured dimensions, material requirements, and a short description of the operating conditions through our quotation request page, and the team can review whether a standard optical fiber equipment part fits or whether a custom-machined replacement is the better route. A complete specification for optical fiber bobbin changeover components should always include the failure mode, because that single detail often determines which dimensions of those optical fiber bobbin changeover components are critical to reproduce.
