
Знание
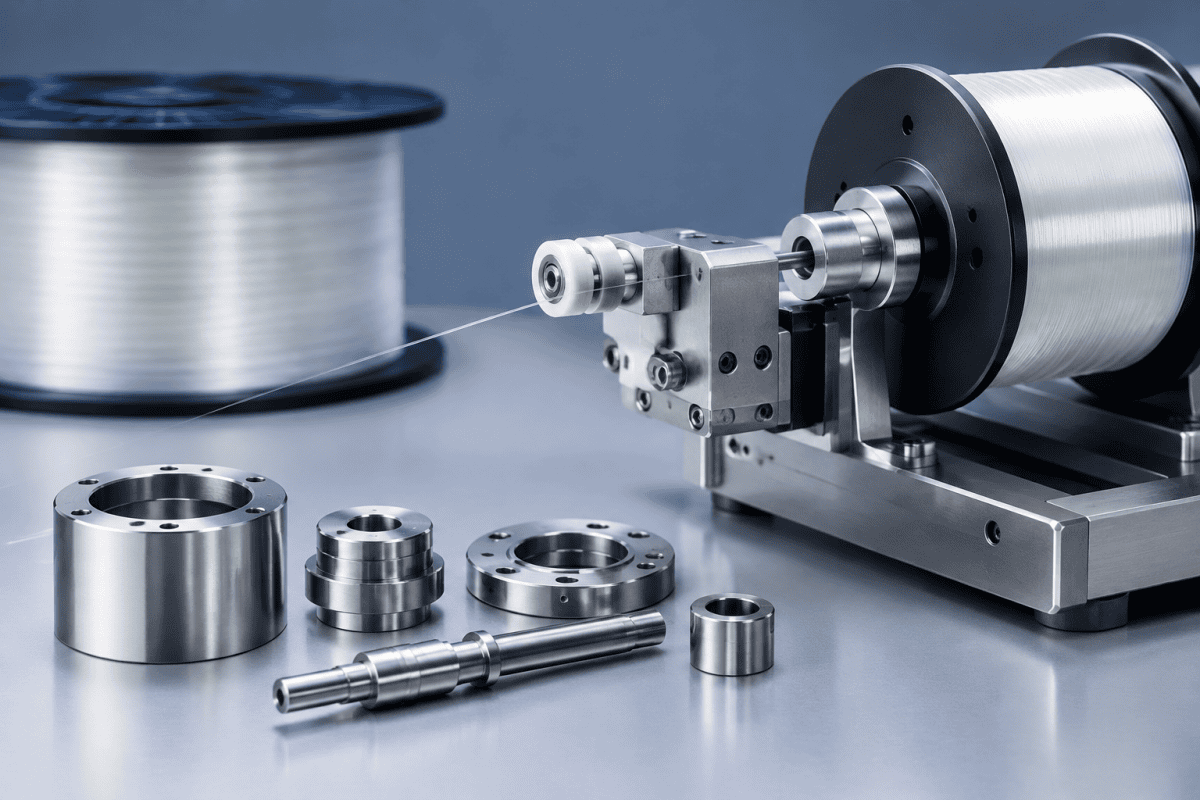
Детали оборудования для испытаний оптического волокна на прочность: заказные механически обработанные компоненты перемотки
Окт
Детали оборудования для проверки оптического волокна на прочность находятся в точке, где готовое волокно проходит валидацию и переупаковку, поэтому любая механическая проблема на этом участке влияет на весь производственный график. Волокно протягивается под контролируемым натяжением через капстаны, шкивы, направляющие ролики и танцующие ролики, и один изношенный или смещённый компонент может вызвать проскальзывание, повреждение поверхности или ложные срабатывания при проверке на прочность. Поэтому подбор надёжных деталей оборудования для проверки оптического волокна на прочность — это не столько поиск самого дешёвого заменителя, сколько соответствие каждого компонента его нагрузочному пути, характеру износа и требованиям к выравниванию.
Чем линии проверки на прочность и перемотки отличаются от оборудования для вытяжки или осаждения
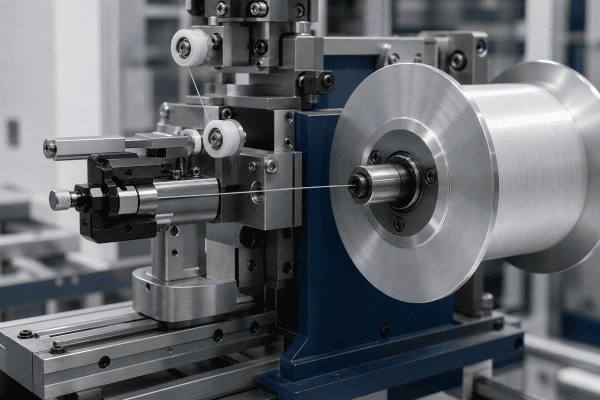
Оборудование для проверки на прочность прикладывает контролируемую растягивающую нагрузку для подтверждения соответствия волокна минимальной спецификации прочности, тогда как перемоточные машины перемещают волокно с одной катушки на другую с контролируемым натяжением и скоростью. Оба процесса являются механическими, а не термическими, и ни один из них не использует высокотемпературные горелки или осадительные факелы, применяемые в производстве заготовок методами OVD, VAD или MCVD. Это различие важно, поскольку компонент, хорошо работающий в условиях горячего осаждения, не обязательно является правильным выбором для системы натяжения и направления при комнатной температуре.
По сравнению с оборудованием OVD или VAD, оснастка для проверки на прочность и перемотки, как правило, представлена преимущественно:
- Вращающимися контактными деталями — капстанами, шкивами, направляющими роликами и блоками шкивов
- Элементами контроля натяжения — танцующими рычагами, крепёжными приспособлениями тензодатчиков и деталями сопряжения тормоза или муфты
- Поверхностями для работы с волокном — направляющими канавками, керамическими или покрытыми контактными поверхностями и входными/выходными втулками
- Интерфейсами катушек и шпуль — патронами, адаптерами, зажимными кольцами и приёмными оправками
- Деталями режущего и зажимного механизмов, используемыми при смене шпуль
Поскольку эти детали непосредственно взаимодействуют с открытым или покрытым волокном, чистота поверхности, соосность и геометрия канавок часто важнее, чем прочность материала. Ролик, вращающийся без биения, но имеющий шероховатую контактную поверхность, всё равно может повредить волокно, а идеально гладкий ролик, установленный со смещением от оси, может внести колебания натяжения, которые проявятся как шум в данных проверки на прочность.
Группам технического обслуживания, которые также поддерживают производство заготовок, следует разделять эти две сферы. Механизмы износа, требования к чистоте и даже крепёжные элементы различаются настолько, что перекрёстное применение деталей между оборудованием для проверки оптического волокна на прочность и оборудованием для осаждения обычно создаёт больше проблем, чем решает.
Типичные точки отказов и методы их диагностики
Когда линия проверки на прочность или перемотки начинает давать нестабильные результаты, причина часто механическая, а не электрическая. В следующих разделах возможные причины отделены от подтверждённых диагнозов, поскольку замена детали до подтверждения первопричины может просто переместить проблему на следующий компонент.
Нестабильность натяжения и ложные показания при проверке на прочность
Возможные причины: изношенные подшипники направляющего ролика, повреждённая ось танцующего ролика, загрязнение поверхности капстана или сместившееся крепление тензодатчика.
Как проверить: Изолируйте зону натяжения, пропустив через линию заведомо исправное волокно, и сравните измеренное натяжение на каждом датчике. Если натяжение изменяется при вращении ролика, но не зависит от типа волокна, вероятный источник — ролик. Проверьте подшипники на шероховатость или осевой люфт и убедитесь, что канавки ролика не содержат застрявших частиц. Дрейф показаний тензодатчика без соответствующего механического изменения следует проверить по креплению и прокладке кабеля, прежде чем заменять сам датчик.
Поскольку эта зона выполняет основную работу в машине, небольшие ошибки выравнивания здесь являются наиболее частой первопричиной отбраковки деталей оборудования для проверки оптического волокна на прочность при плановых капитальных ремонтах. Показания индикатора часового типа, снятые по торцу ролика, часто выявляют проблему, которая на HMI выглядит как электрическая.
Повреждение поверхности волокна или следы от покрытия
Возможные причины: задир или скол на направляющей поверхности, смещённая входная втулка или канавка ролика, которая больше не соответствует диаметру волокна.
Как проверить: Пропустите короткий отрезок волокна через подозрительный участок и осмотрите его под увеличением в каждой точке контакта. Повреждение, появляющееся в одном и том же месте по длине волокна, указывает на конкретный ролик или втулку. Сверьте профиль канавки с чертежом, а не полагайтесь на предположение о взаимозаменяемости визуально похожей детали.
Проскальзывание катушки или шпули при перемотке
Возможные причины: изношенные кулачки патрона, деформированное зажимное кольцо или адаптер, который больше не соответствует ступице катушки.
Как проверить: Пометьте катушку и патрон, выполните короткий цикл перемотки и проверьте относительное смещение. Если проскальзывание подтверждено, измерьте размеры патрона и ступицы по исходному чертежу, прежде чем заказывать замену. Во многих случаях решением является новый адаптер или кольцо, а не полный узел патрона.
Неисправности режущего или зажимного механизма при переналадке
Возможные причины: затупленное лезвие, изношенная ось или зажим, который больше не обеспечивает постоянное усилие.
Как проверить: Осмотрите кромку лезвия и ось на износ и проверьте усилие зажима по документации на оборудование. Узлы режущего и зажимного механизмов часто рассматриваются как расходные, поэтому стоит уточнить, требует ли замены весь узел или только лезвие.
Для линий, которые также выполняют приёмку и смену шпуль, компоненты, такие как детали режущего узла для намотчика оптического волокна часто заменяются как подобранный комплект, поскольку зажим и резец изнашиваются совместно.
Выбор материалов и конструкции для механических деталей перемотки
Компоненты станка для перемотки оптоволокна редко выходят из строя из-за недостаточной прочности. Они выходят из строя из-за того, что выбор материала не соответствовал условиям контакта. При оценке замены или определении характеристик новой детали учитывайте:
- Материал контактной поверхности: Поверхности, контактирующие с оптоволокном, должны выбираться с учётом гладкости, износостойкости и совместимости с покрытием. Металлы, которые могут выделять частицы или образовывать острые кромки, являются плохим выбором для прямого контакта с оптоволокном.
- Покрытие или поверхностная обработка: Покрытия могут увеличить срок службы при износе, но они должны наноситься равномерно. Неравномерное покрытие может создать выступ, который повреждает оптоволокно.
- Выбор подшипников: Тип подшипника влияет на биение, сопротивление вращению и межсервисный интервал. Высокоскоростные линии перемотки могут требовать других подшипников, чем низкоскоростные станции проверки пробным испытанием.
- Элементы центрирования: Посадочные диаметры, установочные буртики и шпоночные пазы — это то, что обеспечивает точное вращение ролика или кабестана. Эти элементы должны быть проверены и указаны на чертеже, а не предполагаться.
- Balance and concentricity: For rotating parts, imbalance shows up as vibration, which in turn shows up as tension noise. Concentricity tolerances should reflect the operating speed of the line.
- Cleaning and changeover: Parts that are easy to remove and clean reduce the risk of contamination being pushed into a fiber path.
Aluminum is frequently used for structural brackets and non-contact housings, but it is generally a poor choice for direct fiber contact surfaces unless a suitable surface treatment is applied. Where aluminum components are relevant to a rewind or handling assembly, they should be evaluated on function and surface condition rather than assumed suitable. The same principle applies across aluminum VAD burner hardware and other precision components: material suitability depends on the specific contact, load, and environment.
Contamination control is another design variable that is easy to overlook. A part that traps fiber dust or coating debris will eventually transfer that material back onto the fiber path, creating defects that appear intermittent and are difficult to trace. Whenever possible, specify radii, relief grooves, and drainage features that let debris fall away instead of collecting near a contact surface. That approach is standard practice in precision fiber handling, and it is the same logic behind our guide to направляющие роликовые валы для оптического волокна and their assembly checks.
Баланс между стоимостью, сроком поставки и износостойкостью
Purchasing teams often face pressure to reduce the unit cost of optical fiber proof test equipment parts, but the cheapest option rarely wins over a full maintenance cycle. A low-cost roller that wears twice as fast may require two replacements and two line stoppages in the time a properly specified part lasts. When comparing quotes, it helps to evaluate cost per operating hour rather than cost per piece, and to ask suppliers how the material and tolerances were selected for the application.
Lead time matters just as much as price on a line that cannot run without a specific component. Keeping one or two wear-critical spares on the shelf is usually cheaper than an expedited custom run, and it gives maintenance time to inspect the failed part properly instead of reinstalling a marginal one.
Что включить в запрос на подбор замены
Rewind and proof-test parts are often non-standard, so a clear sourcing request saves time on both sides. A useful request typically includes:
- Drawings or sketches with critical dimensions, tolerances, and surface finish requirements
- Material and surface treatment requirements, or a description of the operating conditions if no material is specified
- Quantity and application — prototype, spare, or production replacement
- Interface details — shaft diameter, mounting pattern, gas or fluid connections if applicable, and any keyway or locating features
- Operating conditions — speed, tension range, fiber type, and ambient environment
- Reference part number or photo of the existing component, where available
When an original drawing is not available, reverse engineering from a physical sample is often feasible. This usually involves measuring critical dimensions, identifying material and any surface treatment, and confirming fit with the mating parts before production. For non-standard or obsolete rewind components, custom machining services can produce parts from drawings or samples, provided the dimensions and application requirements are clearly defined.
It is also worth checking whether the component is part of a broader assembly. A guide roller that appears to be a standalone part may actually be one element of a tension-control module, and replacing only part of the module can leave a wear mismatch. Where a range of replacement options is needed, browsing the overall optical fiber equipment parts range can help confirm whether a standard item exists before committing to a custom run.
Specification details that are commonly forgotten include plating thickness, allowable runout after assembly, and the matching surface finish of the mating bore. Adding these to the request avoids a situation where a part arrives within its own drawing tolerance but still does not assemble correctly with the rest of the line. If tolerances on optical fiber proof test equipment parts are not clearly stated, suppliers may default to general machining tolerances that are too loose for a fiber contact application.
Практики обслуживания, продлевающие срок службы компонентов перемотки
Rewind and proof-test parts are mechanical rather than thermal, so maintenance practices differ from burner and torch care. Practical measures include:
- Recording runout and tension readings at each scheduled service so trends are visible before a failure occurs
- Inspecting fiber contact surfaces for scoring, embedded debris, or coating buildup
- Checking roller and capstan bearings for play, noise, or temperature rise
- Verifying that replacement parts match the original drawing before installation
- Keeping spares for the highest-wear items so a fault does not stop the line
Where the same fiber path handles multiple fiber types or diameters, it is worth reviewing whether the guide and roller geometry still suits the current product mix. A line that has changed fiber specifications may be running with components sized for a different range, which can cause tension variation even when the parts themselves are in good condition.
For readers who want to understand how mechanical parts degrade across different fiber processes, the Telecommunications Industry Association publishes the fiber optic test procedures that define many proof-test and measurement methods. Comparing the equipment requirements in that standard with the condition of the line’s mechanical hardware is a practical way to spot a drifting process before it produces out-of-spec fiber.
Service records are most useful when they are tied to specific part numbers and positions on the line. Recording which roller, bushing, or chuck was replaced, and at what running hours, makes it possible to compare wear rates between suppliers and to justify a change in material or coating when the data supports it.
Проверка соответствия и качества после поставки
Receiving inspection is the last chance to catch a problem before it reaches the line. For optical fiber proof test equipment parts, a light but consistent inspection routine pays for itself quickly.
- Confirm the part number, revision, and quantity against the purchase order and drawing
- Check critical diameters, groove profiles, and locating features with calibrated instruments
- Inspect contact surfaces for tool marks, burrs, coating defects, or embedded debris
- Verify that any keyway, shoulder, or pilot diameter seats correctly on the mating part
- Rotate assembled rollers and capstans to confirm smooth running with no detectable play
Where a batch of replacement parts is being introduced for the first time, it is worth running a short qualification trial on the line and comparing tension readings against the previous baseline. This catches subtle differences in balance or surface finish that are hard to see by eye but show up clearly in measurement data.
Часто задаваемые вопросы
Можно ли взаимозаменять детали для проверки на прочность и перемотки с деталями горелок или burner-устройств OVD?
No. Proof-test and rewind components operate at room temperature under mechanical tension and contact loads, while OVD and VAD burners operate under high-temperature deposition conditions. The materials, tolerances, and surface requirements are different, and parts should be specified for their actual application.
Как определить, нуждается ли ролик перемотки в замене или только в регулировке?
Measure runout and inspect the contact surface. If runout is within the equipment specification and the surface is undamaged, adjustment or cleaning may be sufficient. If runout exceeds the specification or the surface shows scoring or embedded debris, replacement is usually the more reliable option.
Какая информация необходима для расчёта стоимости изготовления нестандартного компонента перемотки?
A drawing or sample, material and surface treatment requirements, critical dimensions and tolerances, quantity, and a description of the operating conditions. If a drawing is unavailable, a physical sample and the mating dimensions are usually enough to begin.
Подходят ли алюминиевые детали для поверхностей контакта с волокном?
Aluminum is often used for structural and non-contact components where weight and machinability matter. For direct fiber contact, the surface condition and any applied treatment are the deciding factors, so the material should be selected based on the actual contact and wear requirements rather than on the metal alone.
Как следует хранить детали оборудования для проверки оптического волокна на прочность перед установкой?
Keep them in original packaging or clean protective covers until the line is ready, away from dust, moisture, and metalworking areas. Contact surfaces should be inspected again immediately before installation, since a part that sat open on a bench can pick up debris that is difficult to see.
Как часто следует заменять детали оборудования для проверки оптического волокна на прочность?
There is no universal interval, because it depends on line speed, tension, fiber coating, and hours per week. The practical approach is to trend runout and tension readings at each service and replace an optical fiber proof test equipment parts item when the trend shows drift, rather than waiting for a failure or following a fixed calendar schedule.
Следующий шаг
If a proof-test or rewind component is causing tension variation, fiber damage, or repeat changeover faults, the fastest route to a reliable replacement is to share the drawing, dimensions, material requirements, and operating conditions with the supplier. You can discuss your component requirements directly, including reverse-engineering from a sample where no drawing exists, and confirm fit against the mating parts before production begins.
Reliable optical fiber proof test equipment parts come from clear specifications and confirmed fits, not from guesswork. Whether the need is a single replacement roller or a batch of custom rewind mechanical parts, matching the component to its actual load path and contact conditions is what keeps a proof-test or rewind line running at spec.
