
Connaissances
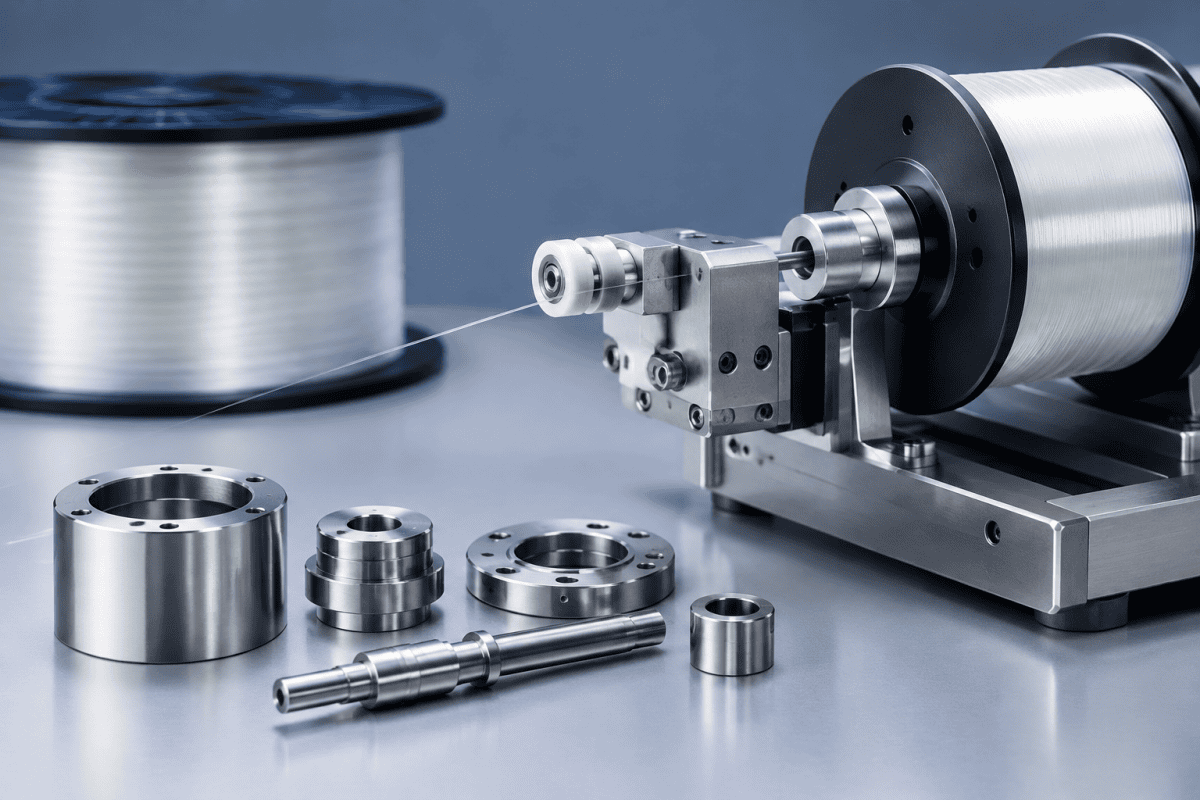
Pièces d'équipement de test de résistance de fibre optique : Composants de rembobinage usinés sur mesure
FAQ
Les pièces d'équipement de proof-test de fibre optique se situent au point où une fibre finie est validée et reconditionnée, de sorte que tout problème mécanique à cet endroit affecte l'ensemble du calendrier de production. La fibre est tirée sous tension contrôlée à travers des capstans, des sheaves, des rouleaux de guidage et des ensembles dancer, et un seul composant usé ou désaligné peut provoquer des glissements, des dommages de surface ou de fausses alarmes de proof-test. Le sourcing de pièces fiables d'équipement de proof-test de fibre optique consiste donc moins à trouver le remplacement le moins cher qu'à faire correspondre chaque composant à son chemin de charge, son mode d'usure et ses exigences d'alignement.
En quoi les lignes de proof-test et de rembobinage diffèrent des équipements de draw ou de dépôt
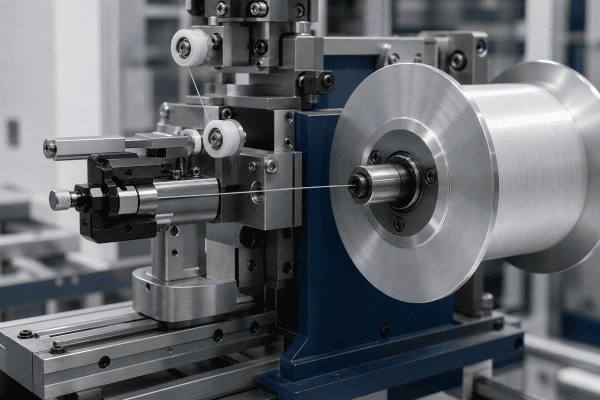
L'équipement de proof-test applique une charge de traction contrôlée pour vérifier que la fibre répond à une spécification de résistance minimale, tandis que les machines de rembobinage déplacent la fibre d'un spool à un autre à tension et vitesse contrôlées. Les deux processus sont mécaniques plutôt que thermiques, et aucun n'utilise les brûleurs à haute température ou les torches de dépôt présents dans la fabrication de préformes OVD, VAD ou MCVD. La distinction est importante car un composant qui performe bien dans un environnement de dépôt chaud n'est pas automatiquement le bon choix pour un système de tension et de guidage à température ambiante.
Comparé aux équipements OVD ou VAD, le matériel de proof-test et de rembobinage tend à être dominé par :
- Pièces de contact rotatives — capstans, sheaves, rouleaux de guidage et ensembles de poulies
- Éléments de contrôle de tension — bras dancer, fixations de montage de load-cell et pièces d'interface de frein ou d'embrayage
- Surfaces de manipulation de fibre — gorges de guidage, faces de contact céramiques ou revêtues et bushings d'entrée/sortie
- Interfaces de spool et de bobbin — chucks, adaptateurs, colliers de serrage et mandrins de take-up
- Pièces de mécanisme de cutter et de clamp utilisées lors du changement de bobbin
Parce que ces pièces interagissent directement avec la fibre nue ou revêtue, l'état de surface, la concentricité et la géométrie des gorges importent souvent plus que la résistance brute. Un rouleau qui tourne vrai mais présente une surface de contact rugueuse peut encore endommager la fibre, et un rouleau parfaitement lisse monté hors axe peut introduire une variation de tension qui apparaît comme du bruit dans les données de proof-test.
Les équipes de maintenance qui supportent également la fabrication de préformes doivent garder les deux mondes séparés. Les mécanismes d'usure, les exigences de propreté et même les fixations diffèrent suffisamment pour que l'application croisée de pièces entre les pièces d'équipement de proof-test de fibre optique et le matériel de dépôt crée généralement plus de problèmes qu'elle n'en résout.
Points de défaillance courants et comment les investiguer
Lorsqu'une ligne de proof-test ou de rembobinage commence à produire des résultats incohérents, la cause est souvent mécanique plutôt qu'électrique. Les sections suivantes séparent les causes probables des diagnostics confirmés, car remplacer une pièce avant de confirmer la cause racine peut simplement déplacer le problème vers le composant suivant.
Instabilité de tension et lectures de proof-test erronées
Causes possibles : roulements de rouleau de guidage usés, pivot de dancer endommagé, contamination sur une surface de capstan ou un support de load-cell qui s'est déplacé.
Comment vérifier : Isolez la zone de tension en faisant passer une fibre connue bonne dans la ligne et en comparant la tension mesurée à chaque capteur. Si la tension varie avec la rotation du rouleau mais pas avec le grade de fibre, le rouleau est la source probable. Inspectez les roulements pour détecter une rugosité ou un jeu axial, et vérifiez que les gorges des rouleaux sont exemptes de débris incrustés. Une lecture de load-cell qui dérive sans changement mécanique correspondant doit être vérifiée par rapport au support et au routage des câbles avant que la cellule elle-même ne soit remplacée.
Parce que cette zone effectue la majeure partie du travail dans la machine, de petites erreurs d'alignement ici sont la cause racine la plus courante derrière le rejet de pièces d'équipement de proof-test de fibre optique lors des révisions planifiées. Une lecture au comparateur à cadran prise sur la face du rouleau révèle souvent un problème qui semble électrique sur l'IHM.
Dommages de surface de fibre ou marques de revêtement
Causes possibles : une surface de guidage rayée ou ébréchée, un bushing d'entrée désaligné ou une gorge de rouleau qui ne correspond plus au diamètre de la fibre.
Comment vérifier : Faites passer une courte longueur de fibre dans le chemin suspect et inspectez-la sous grossissement à chaque point de contact. Les dommages qui apparaissent à une position constante le long de la fibre indiquent un rouleau ou un bushing spécifique. Confirmez le profil de gorge par rapport au dessin plutôt que de supposer qu'une pièce visuellement similaire est interchangeable.
Glissement de spool ou de bobbin pendant le rembobinage
Causes possibles : mâchoires de chuck usées, collier de serrage déformé ou adaptateur qui ne correspond plus au moyeu du bobbin.
Comment vérifier : Marquez le bobbin et le chuck, exécutez un court cycle de rembobinage et vérifiez le mouvement relatif. Si le glissement est confirmé, mesurez les dimensions du chuck et du moyeu par rapport au dessin original avant de commander un remplacement. Dans de nombreux cas, la solution est un nouvel adaptateur ou collier plutôt qu'un ensemble de chuck complet.
Défauts de cutter ou de clamp au changement
Causes possibles : lame émoussée, pivot usé ou clamp qui ne maintient plus une force constante.
Comment vérifier : Inspectez le tranchant de la lame et le pivot pour l'usure, et vérifiez la force du clamp par rapport à la documentation de l'équipement. Les ensembles de cutter et de clamp sont souvent traités comme des consommables, il vaut donc la peine de confirmer si l'ensemble complet ou seulement la lame doit être remplacé.
Pour les lignes qui gèrent également le take-up et le changement de bobbin, des composants tels que les pièces d'ensemble de cutter de rembobineuse de fibre optique sont souvent remplacés en tant qu'ensemble apparié car le clamp et le cutter s'usent ensemble.
Choix de matériaux et de conception pour les pièces mécaniques de rembobinage
Les composants d'une machine à rembobiner la fibre échouent rarement par manque de résistance. Ils échouent parce qu'un choix de matériau ne correspondait pas aux conditions de contact. Lors de l'évaluation d'un remplacement ou de la spécification d'une nouvelle pièce, tenez compte des éléments suivants :
- Matériau de contact : Les surfaces en contact avec la fibre doivent être choisies pour leur douceur, leur résistance à l'usure et leur compatibilité avec le revêtement. Les métaux susceptibles de libérer des particules ou de développer des arêtes vives sont de mauvais choix pour un contact direct avec la fibre.
- Revêtement ou traitement de surface : Les revêtements peuvent améliorer la durée de vie à l'usure, mais ils doivent être appliqués de manière uniforme. Un revêtement irrégulier peut créer un point saillant qui endommage la fibre.
- Sélection des roulements : Le type de roulement affecte le faux rond, la traînée et l'intervalle d'entretien. Les lignes de rembobinage à grande vitesse peuvent nécessiter des roulements différents de ceux des postes d'épreuve à basse vitesse.
- Caractéristiques d'alignement : Les diamètres pilotes, les épaulements de positionnement et les rainures de clavette sont ce qui maintient un rouleau ou un cabestan en rotation correcte. Ces caractéristiques doivent être inspectées et spécifiées sur le plan, et non supposées.
- Équilibrage et concentricité : Pour les pièces en rotation, le déséquilibre se manifeste par des vibrations, qui à leur tour se traduisent par un bruit de tension. Les tolérances de concentricité doivent refléter la vitesse de fonctionnement de la ligne.
- Nettoyage et changement : Les pièces faciles à retirer et à nettoyer réduisent le risque que la contamination soit poussée dans un chemin de fibre.
L'aluminium est fréquemment utilisé pour les supports structurels et les boîtiers sans contact, mais il est généralement un mauvais choix pour les surfaces de contact direct avec la fibre, sauf si un traitement de surface approprié est appliqué. Lorsque des composants en aluminium sont pertinents pour un ensemble de rembobinage ou de manipulation, ils doivent être évalués en fonction de leur fonction et de l'état de leur surface plutôt que présumés adaptés. Le même principe s'applique à la quincaillerie de brûleur VAD en aluminium et d'autres composants de précision : l'adéquation du matériau dépend du contact spécifique, de la charge et de l'environnement.
Le contrôle de la contamination est une autre variable de conception facile à négliger. Une pièce qui retient la poussière de fibre ou les débris de revêtement finira par transférer ce matériau sur le chemin de la fibre, créant des défauts qui apparaissent de manière intermittente et sont difficiles à tracer. Dans la mesure du possible, spécifiez des rayons, des gorges de dégagement et des caractéristiques de drainage qui permettent aux débris de tomber plutôt que de s'accumuler près d'une surface de contact. Cette approche est une pratique standard dans la manipulation de précision des fibres, et c'est la même logique qui sous-tend notre guide sur arbres de rouleau de guidage de fibre optique et leurs contrôles d'assemblage.
Équilibrer coût, délai de livraison et durée de vie à l'usure
Les équipes d'achat sont souvent soumises à des pressions pour réduire le coût unitaire des pièces d'équipement de test de résistance des fibres optiques, mais l'option la moins chère l'emporte rarement sur un cycle de maintenance complet. Un rouleau à bas coût qui s'use deux fois plus vite peut nécessiter deux remplacements et deux arrêts de ligne pendant la durée de vie d'une pièce correctement spécifiée. Lors de la comparaison des devis, il est utile d'évaluer le coût par heure de fonctionnement plutôt que le coût par pièce, et de demander aux fournisseurs comment le matériau et les tolérances ont été sélectionnés pour l'application.
Le délai de livraison compte tout autant que le prix sur une ligne qui ne peut pas fonctionner sans un composant spécifique. Garder une ou deux pièces de rechange critiques pour l'usure en stock est généralement moins cher qu'une production personnalisée accélérée, et cela donne au service de maintenance le temps d'inspecter correctement la pièce défaillante au lieu de réinstaller une pièce marginale.
Ce qu'il faut inclure dans une demande de sourcing de remplacement
Les pièces de rembobinage et de test de résistance sont souvent non standard, donc une demande d'approvisionnement claire fait gagner du temps des deux côtés. Une demande utile comprend généralement :
- Des plans ou des croquis avec les dimensions critiques, les tolérances et les exigences de finition de surface
- Matériau et traitement de surface , ou une description des conditions de fonctionnement si aucun matériau n'est spécifié
- Quantité et application — prototype, pièce de rechange ou remplacement de production
- Détails d'interface — diamètre d'arbre, schéma de montage, raccords de gaz ou de fluide le cas échéant, et toute rainure de clavette ou caractéristique de positionnement
- Conditions de fonctionnement — vitesse, plage de tension, type de fibre et environnement ambiant
- Numéro de référence ou photo du composant existant, lorsque disponible
Lorsqu'un dessin original n'est pas disponible, la rétro-ingénierie à partir d'un échantillon physique est souvent réalisable. Cela implique généralement de mesurer les dimensions critiques, d'identifier le matériau et tout traitement de surface, et de confirmer l'ajustement avec les pièces d'accouplement avant la production. Pour les composants de rembobinage non standard ou obsolètes, les services d'usinage personnalisé peuvent produire des pièces à partir de dessins ou d'échantillons, à condition que les dimensions et les exigences d'application soient clairement définies.
Il vaut également la peine de vérifier si le composant fait partie d'un ensemble plus large. Un rouleau guide qui semble être une pièce autonome peut en réalité être un élément d'un module de contrôle de tension, et remplacer seulement une partie du module peut laisser un déséquilibre d'usure. Lorsqu'une gamme d'options de remplacement est nécessaire, parcourir l'ensemble de la gamme de pièces d'équipement pour fibres optiques peut aider à confirmer si un article standard existe avant de s'engager dans une production personnalisée.
Les détails de spécification couramment oubliés incluent l'épaisseur de placage, le faux-rond admissible après assemblage et la finition de surface correspondante de l'alésage d'accouplement. Ajouter ces éléments à la demande évite une situation où une pièce arrive dans sa propre tolérance de dessin mais ne s'assemble toujours pas correctement avec le reste de la ligne. Si les tolérances sur les pièces d'équipement de test de résistance des fibres optiques ne sont pas clairement indiquées, les fournisseurs peuvent appliquer par défaut des tolérances d'usinage générales qui sont trop larges pour une application de contact avec la fibre.
Pratiques de maintenance qui prolongent la durée de vie des composants de rembobinage
Les pièces de rembobinage et de test de résistance sont mécaniques plutôt que thermiques, donc les pratiques de maintenance diffèrent de l'entretien des brûleurs et des torches. Les mesures pratiques comprennent :
- Enregistrer les lectures de faux-rond et de tension à chaque entretien programmé afin que les tendances soient visibles avant qu'une défaillance ne se produise
- Inspecter les surfaces de contact avec la fibre pour détecter les rayures, les débris incrustés ou l'accumulation de revêtement
- Vérifier les roulements de rouleaux et de cabestans pour le jeu, le bruit ou l'élévation de température
- Vérifier que les pièces de rechange correspondent au dessin original avant l'installation
- Garder des pièces de rechange pour les articles les plus sujets à l'usure afin qu'une défaillance n'arrête pas la ligne
Lorsque le même chemin de fibre traite plusieurs types ou diamètres de fibres, il vaut la peine de vérifier si la géométrie des guides et des rouleaux convient toujours à la gamme de produits actuelle. Une ligne dont les spécifications de fibre ont changé peut fonctionner avec des composants dimensionnés pour une plage différente, ce qui peut causer des variations de tension même lorsque les pièces elles-mêmes sont en bon état.
Pour les lecteurs qui souhaitent comprendre comment les pièces mécaniques se dégradent à travers différents procédés de fibre, la Telecommunications Industry Association publie les procédures de test de fibre optique qui définissent de nombreuses méthodes de test de résistance et de mesure. Comparer les exigences d'équipement de cette norme avec l'état du matériel mécanique de la ligne est un moyen pratique de repérer un processus dérivant avant qu'il ne produise de la fibre hors spécifications.
Les dossiers de service sont plus utiles lorsqu'ils sont liés à des numéros de pièce et des positions spécifiques sur la ligne. Enregistrer quel rouleau, douille ou mandrin a été remplacé, et à quelles heures de fonctionnement, permet de comparer les taux d'usure entre fournisseurs et de justifier un changement de matériau ou de revêtement lorsque les données le soutiennent.
Vérification de l'ajustement et de la qualité après livraison
L'inspection à la réception est la dernière occasion de détecter un problème avant qu'il n'atteigne la ligne. Pour les pièces d'équipement de test de résistance des fibres optiques, une routine d'inspection légère mais constante s'avère rapidement rentable.
- Vérifier le numéro de pièce, la révision et la quantité par rapport au bon de commande et au plan
- Contrôler les diamètres critiques, les profils de gorges et les caractéristiques de positionnement avec des instruments calibrés
- Inspecter les surfaces de contact pour détecter les marques d'outils, les bavures, les défauts de revêtement ou les débris incrustés
- Vérifier que toute rainure de clavette, épaulement ou diamètre pilote s'adapte correctement sur la pièce correspondante
- Faire tourner les rouleaux et cabestans assemblés pour confirmer un fonctionnement régulier sans jeu détectable
Lorsqu'un lot de pièces de rechange est introduit pour la première fois, il vaut la peine d'effectuer un court essai de qualification sur la ligne et de comparer les lectures de tension par rapport à la référence précédente. Cela permet de détecter des différences subtiles d'équilibrage ou d'état de surface qui sont difficiles à voir à l'œil nu mais qui apparaissent clairement dans les données de mesure.
FAQ
Les pièces de proof-test et de rembobinage peuvent-elles être utilisées de manière interchangeable avec les pièces de torche OVD ou de brûleur ?
Non. Les composants de test de résistance et de rembobinage fonctionnent à température ambiante sous tension mécanique et charges de contact, tandis que les brûleurs OVD et VAD fonctionnent dans des conditions de dépôt à haute température. Les matériaux, tolérances et exigences de surface sont différents, et les pièces doivent être spécifiées pour leur application réelle.
Comment savoir si un rouleau de rembobinage nécessite un remplacement ou simplement un ajustement ?
Mesurer le faux rond et inspecter la surface de contact. Si le faux rond est conforme aux spécifications de l'équipement et que la surface est intacte, un ajustement ou un nettoyage peut suffire. Si le faux rond dépasse les spécifications ou si la surface présente des rayures ou des débris incrustés, le remplacement est généralement l'option la plus fiable.
Quelles informations sont nécessaires pour chiffrer un composant de rembobinage sur mesure ?
Un plan ou un échantillon, les exigences de matériau et de traitement de surface, les dimensions et tolérances critiques, la quantité, et une description des conditions de fonctionnement. Si un plan n'est pas disponible, un échantillon physique et les dimensions d'accouplement suffisent généralement pour commencer.
Les pièces en aluminium conviennent-elles aux surfaces de contact avec la fibre ?
L'aluminium est souvent utilisé pour les composants structurels et sans contact où le poids et l'usinabilité importent. Pour le contact direct avec la fibre, l'état de surface et tout traitement appliqué sont les facteurs déterminants, de sorte que le matériau doit être sélectionné en fonction des exigences réelles de contact et d'usure plutôt que du métal seul.
Comment les pièces d'équipement de proof-test de fibre optique doivent-elles être stockées avant installation ?
Les conserver dans leur emballage d'origine ou sous des protections propres jusqu'à ce que la ligne soit prête, à l'abri de la poussière, de l'humidité et des zones d'usinage des métaux. Les surfaces de contact doivent être inspectées à nouveau immédiatement avant l'installation, car une pièce restée ouverte sur un établi peut accumuler des débris difficiles à voir.
À quelle fréquence les pièces d'équipement de proof-test de fibre optique doivent-elles être remplacées ?
Il n'existe pas d'intervalle universel, car il dépend de la vitesse de la ligne, de la tension, du revêtement de la fibre et des heures par semaine. L'approche pratique consiste à suivre l'évolution des lectures de faux rond et de tension à chaque entretien et à remplacer une pièce d'équipement de test de résistance des fibres optiques lorsque la tendance montre une dérive, plutôt que d'attendre une défaillance ou de suivre un calendrier fixe.
Prochaine étape
Si un composant de test de résistance ou de rembobinage provoque une variation de tension, des dommages à la fibre ou des défauts de changement répétés, la voie la plus rapide vers un remplacement fiable est de partager le plan, les dimensions, les exigences de matériau et les conditions de fonctionnement avec le fournisseur. Vous pouvez discuter directement de vos exigences de composants, y compris la rétro-ingénierie à partir d'un échantillon lorsqu'aucun plan n'existe, et confirmer l'ajustement par rapport aux pièces correspondantes avant le début de la production.
Des pièces fiables pour équipements de test de résistance des fibres optiques proviennent de spécifications claires et d'ajustements confirmés, non de suppositions. Qu'il s'agisse d'un simple rouleau de remplacement ou d'un lot de pièces mécaniques de rembobinage sur mesure, c'est l'adéquation du composant à sa trajectoire de charge réelle et à ses conditions de contact qui maintient une ligne de test de résistance ou de rembobinage conforme aux spécifications.
