
Connaissances
Arbres de rouleaux de guidage de fibre optique : Contrôles d'usinage de précision et d'assemblage
FAQ
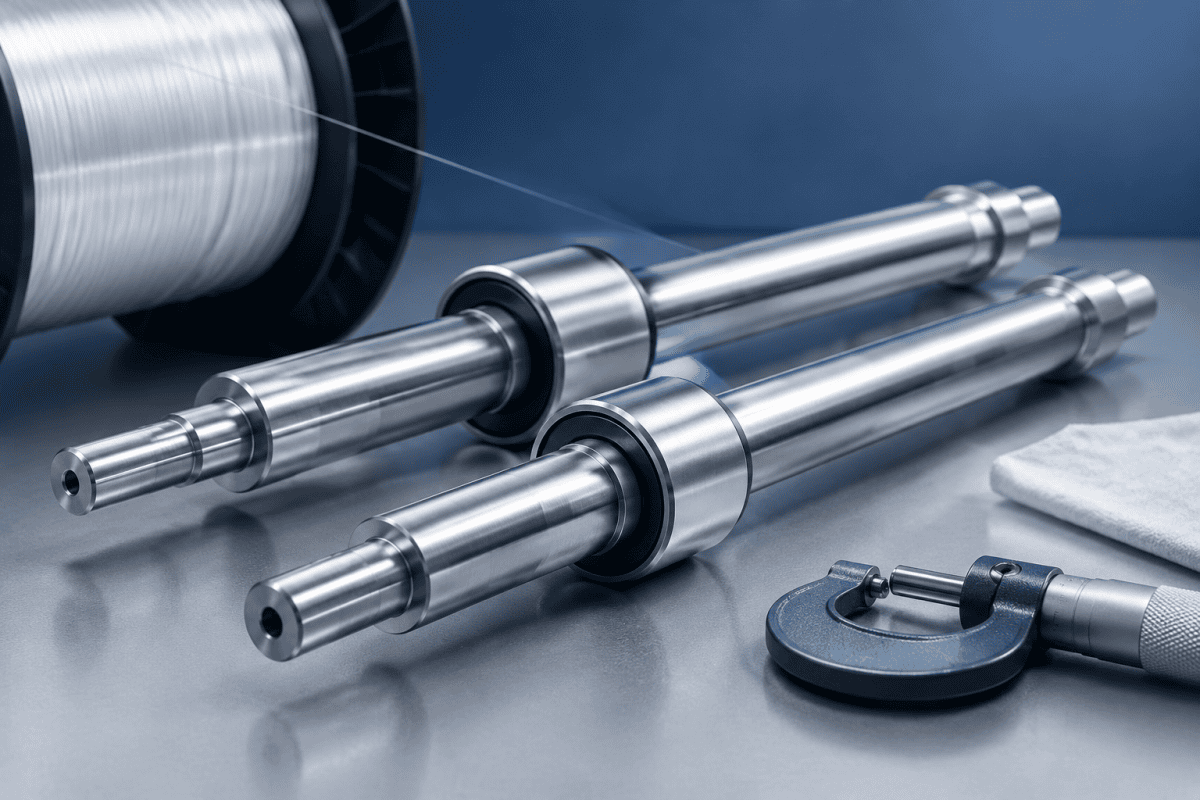
Les arbres de galets de guidage en fibre optique sont faciles à négliger car ils ne se trouvent pas dans le chemin de flamme et ne touchent pas le verre à la température de dépôt. En pratique, cependant, les arbres de galets de guidage en fibre optique définissent la façon dont les fixations de manipulation de fibre de verre, de fibre revêtue ou de préforme sont supportées, alignées et mises en rotation à travers les postes de bobinage, d'étirage et de réception. Si un arbre sort des tolérances, s'il siège mal dans son roulement ou s'il s'accouple mal avec un corps de galet, le résultat se manifeste par une dérive de la fibre, une tension irrégulière ou des marques de surface difficiles à attribuer à un seul composant.
Cet article examine ce qui importe lors de la spécification d'arbres de galets de guidage en fibre optique, comment ils sont usinés avec précision, et ce qu'il faut vérifier lors de l'assemblage et après le remplacement.
Ce qu'un arbre de galet de guidage fait réellement
Les arbres de galets de guidage en fibre optique servent d'interface structurelle et rotative entre un corps de galet et le bâti de la machine. Selon le poste, un arbre de galet de guidage peut être fixe plutôt que rotatif, le galet tournant sur des roulements montés autour de lui, ou il peut tourner avec le galet dans le cadre d'un ensemble entraîné. Dans les positions de bobinage et de réception de fibre, l'arbre doit maintenir le galet dans une position axiale stable tout en permettant une rotation fluide et à faible vibration à la vitesse de ligne requise par le processus.
Parce que l'arbre couple plusieurs tolérances entre elles, une petite déviation peut être amplifiée. La rectitude de l'arbre, le diamètre des tourillons, l'équerrage des épaulements, la position de la clavette ou du méplat, la qualité du filetage et l'état de surface influencent tous la façon dont le galet se positionne et tourne. Dans un poste de bobinage, la position de la face du galet affecte l'endroit où la fibre se dépose ; dans une position de guidage, le faux-rond peut biaiser le chemin de la fibre et modifier légèrement la tension d'un côté du galet à l'autre.
Ces effets sont généralement cumulatifs, c'est pourquoi la qualité de l'arbre est jugée lors de l'assemblage plutôt qu'isolément.
Il est également utile de distinguer le rôle de l'arbre du rôle du galet lui-même. Le galet contrôle la géométrie de contact, l'état de surface et la friction contre la fibre. L'arbre contrôle la position, l'alignement et la stabilité rotationnelle. Lorsqu'un poste développe un défaut, les deux sont souvent mis en cause de manière interchangeable, de sorte qu'une première étape utile consiste à déterminer quelle fonction est réellement défaillante avant de retirer une pièce.
Considérations d'usinage de précision pour les arbres de galets de guidage en fibre optique
La sélection des matériaux est dictée par l'application
Il n'existe pas de matériau unique correct pour les arbres de galets de guidage en fibre optique. Le choix dépend de la charge, de la vitesse, de l'environnement d'usure, de l'exposition à la corrosion, des limites de poids et du fait que l'arbre soit entraîné ou non. Les options courantes incluent les aciers inoxydables pour la résistance à la corrosion et la facilité de nettoyage, les aciers alliés pour une résistance et une résistance à l'usure supérieures lorsqu'ils sont traités thermiquement, et les alliages d'aluminium lorsque une masse rotative plus faible est importante.
L'adéquation du matériau doit être confirmée en fonction de la fonction réelle du composant et des conditions de fonctionnement plutôt que supposée à partir d'une large catégorie de produits. Un arbre fonctionnant près d'une zone de revêtement ou de nettoyage peut nécessiter une résistance à la corrosion différente de celle d'un arbre dans un bobinoir sec et fermé. Lorsque des composants en aluminium sont utilisés dans du matériel adjacent, une logique similaire s'applique aux pièces en aluminium OVD utilisées ailleurs dans la machinerie, bien que les exigences des arbres de galets doivent être évaluées selon leurs propres critères.
Les décisions de traitement thermique et de traitement de surface doivent être documentées en même temps que le matériau de base. La cémentation, la nitruration, la passivation et les revêtements modifient chacun légèrement les dimensions, de sorte qu'une spécification qui liste le matériau sans traitement peut produire une pièce qui s'ajuste sur le banc et se bloque une fois installée. Pour les arbres résistants à la corrosion, les exigences de passivation et de nettoyage sont souvent aussi importantes que le choix de l'alliage.
Les tolérances qui contrôlent le comportement du galet
Les caractéristiques usinées les plus influentes sur les arbres de galets de guidage en fibre optique sont généralement :
- Les tourillons de roulement. La tolérance de diamètre et la circularité déterminent l'ajustement du roulement et le jeu interne. Trop lâche et l'arbre peut glisser ou s'user par fretting ; trop serré et la précharge du roulement augmente, ce qui accroît la chaleur et la traînée.
- La rectitude. La flexion le long de l'axe de l'arbre produit un faux-rond à la face du galet, ce qui se traduit par un mouvement latéral de la fibre.
- L'équerrage des épaulements. Un épaulement qui n'est pas d'équerre par rapport à l'axe pousse légèrement le galet ou le roulement hors axe lors du serrage.
- La concentricité entre les tourillons. Si les tourillons côté entraînement et côté galet ne sont pas concentriques, le galet ne peut pas tourner vrai même si chaque tourillon est individuellement dans les dimensions.
- L'état de surface. L'état de surface des tourillons affecte l'assise et l'usure des roulements ; les surfaces d'étanchéité et les surfaces face à la fibre peuvent avoir des exigences de finition distinctes.
Le faux-rond, et pas seulement le diamètre, est souvent la limite pratique. Un arbre peut avoir un diamètre correct et provoquer néanmoins un voile visible du galet si le faux-rond total indiqué est élevé.
Les caractéristiques qui affectent l'assemblage
Les arbres de galets de guidage pour fibres optiques comportent généralement des éléments de retenue : épaulements, gorges pour bagues d'arrêt, filetages, rainures de clavette, méplats ou trous transversaux. Leur tolérance de position importe autant que leur dimension. Une rainure de clavette légèrement décalée angulairement fera tourner le galet par rapport à son index prévu, ce qui est critique dans les ensembles entraînés où le synchronisme ou le pas du galet est contrôlé. Les filetages utilisés avec des contre-écrous doivent être perpendiculaires à l'axe ; un filetage décentré radialement inclinera l'écrou et, par conséquent, la bague intérieure du roulement.
Les petits détails géométriques influencent également le coût et le délai de livraison. Un chanfrein ou un rayon à l'entrée d'un tourillon protège le roulement lors de l'installation, mais un chanfrein d'introduction surdimensionné réduit la longueur d'assise effective. Les dégagements pour l'échappement du filetage doivent être dimensionnés de manière à ce que le contre-écrou correspondant s'appuie complètement contre l'épaulement. Spécifier ces caractéristiques sur le plan évite qu'un arbre par ailleurs précis nécessite une reprise après livraison.
Vérifications d'assemblage avant le démarrage de la ligne
De bonnes pratiques d'assemblage permettent de détecter la plupart des problèmes liés à l'arbre avant qu'ils n'atteignent la production. Les vérifications ci-dessous sont générales et doivent être adaptées à la station et à la documentation d'équipement spécifiques.
Vérifier d'abord la propreté et l'ajustement
Inspecter les tourillons et les alésages correspondants pour détecter les bavures, les éraflures et les débris résiduels d'usinage. Les bavures sur un tourillon peuvent rayer un roulement lors de l'installation et créer un ajustement faussé qui change après l'écrasement de la bavure. Effectuer un montage à blanc des interfaces critiques lorsque cela est possible pour confirmer que les composants s'assemblent à la main ou avec une force de presse contrôlée, et non par la seule force.
Mesurer le faux-rond après l'assemblage, pas seulement avant
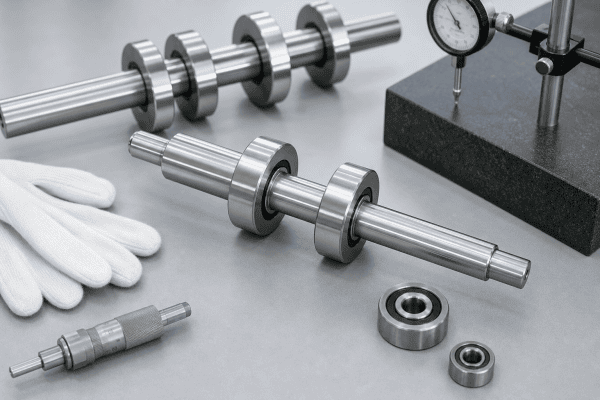
Un arbre qui tourne vrai sur le banc peut présenter un faux rond une fois le galet, les roulements et la visserie de retenue installés. Monter l'ensemble dans son support ou dans un montage de contrôle approprié et mesurer le faux rond de la face du galet et de l'extension de l'arbre. Si le faux rond n'apparaît qu'après l'assemblage, la cause est souvent l'assise, la contamination ou un épaulement non perpendiculaire plutôt que l'arbre lui-même. Distinguer ces possibilités fait la différence entre un diagnostic correct et un remplacement inutile.
Vérifier le positionnement axial et le jeu axial
Confirmer que le galet se trouve à la position axiale prévue et que les roulements ont le jeu axial ou la précharge spécifiés. Un jeu axial excessif permet au galet de se déplacer sous la tension de la fibre ; un jeu insuffisant peut provoquer un grippage et un échauffement. Les bagues d'arrêt, les entretoises et les contre-écrous doivent être complètement en place et serrés selon la méthode spécifiée, avec tout dispositif de blocage engagé.
Confirmer la qualité de rotation
Faites tourner l'ensemble à la main, puis à basse vitesse lorsque cela est possible en toute sécurité. Recherchez une rotation fluide, l'absence de points durs et l'absence d'accrochage audible ou ressenti. La rugosité peut provenir d'un roulement endommagé, d'un tourillon contaminé ou d'un arbre légèrement voilé. Si le rouleau possède une entrée entraînée, vérifiez que l'accouplement ou l'organe d'entraînement s'engage sans forcer l'arbre hors axe.
Pour le matériel de reprise et de coupe associé, la même discipline d'assemblage s'applique au ensemble collier de bobineuse et couteau pour fibre optique, où l'alignement et l'assise influent sur la qualité de coupe et le changement de bobine.
Symptômes courants et ce qu'ils suggèrent
Lorsqu'un poste de bobinage ou de guidage fonctionne mal, les arbres de rouleaux de guidage de fibre optique sont l'une des plusieurs causes possibles. Le tableau ci-dessous présente les symptômes comme des possibilités à investiguer, et non comme des diagnostics confirmés. Des étapes de vérification sont incluses car deviner la cause conduit généralement à remplacer la mauvaise pièce.
- La fibre dévie latéralement sur le rouleau. Les causes possibles incluent un faux rond de l'arbre, un arbre voilé, des roulements usés ou une position axiale incorrecte du rouleau. Vérifiez en mesurant le faux rond de la face du rouleau et en contrôlant l'état des roulements et l'empilement des entretoises.
- Tension inégale d'un côté à l'autre. Les causes possibles incluent un désalignement du rouleau, une surface de rouleau conique ou usée, ou un arbre non parallèle au chemin de la fibre. Vérifiez l'alignement par rapport à la référence de l'équipement et inspectez la surface du rouleau.
- Vibration qui augmente avec la vitesse. Les causes possibles incluent un balourd, un endommagement des roulements ou une erreur de rectitude de l'arbre. Vérifiez par un fonctionnement à basse vitesse et, lorsque disponible, par une mesure de vibration avant démontage.
- Surchauffe ou durée de vie courte des roulements. Les causes possibles incluent un ajustement incorrect du tourillon, une précharge excessive, un jeu insuffisant ou des problèmes de lubrification. Vérifiez les dimensions du tourillon et l'ajustement spécifié avant de remplacer les roulements.
- Marques de surface sur la fibre. Les causes possibles incluent une surface de rouleau endommagée, une contamination ou un désalignement du guide qui augmente la pression de contact. Vérifiez le chemin de la fibre et inspectez toutes les surfaces de contact, pas seulement l'arbre.
Enregistrer les mesures prises à chaque étape facilite la décision de savoir si l'arbre doit être remplacé, si l'ensemble doit être récalé par cales, ou si un autre composant est en cause. Un journal simple qui suit le faux rond, le jeu axial et la température des roulements dans le temps est souvent plus utile qu'une seule mesure prise après une défaillance.
Liste de contrôle emportée sur la ligne
Une liste de contrôle compacte permet de maintenir une séquence cohérente entre les équipes et entre les techniciens. L'ordre est important, car vérifier la qualité de rotation avant de valider l'ajustement peut masquer un problème d'assise derrière une sensation temporairement fluide.
- Confirmez le numéro de pièce et l'indice de révision corrects par rapport à la documentation de l'équipement.
- Inspectez les tourillons, les épaulements, les filetages et les organes de retenue pour détecter tout dommage.
- Nettoyez toutes les surfaces d'appui et vérifiez que les alésages et les roulements sont exempts de débris.
- Effectuez un montage à blanc de l'ensemble et confirmez l'assise à la main ou avec une force de presse contrôlée.
- Mesurez le faux rond de l'extension d'arbre et de la face du rouleau après l'assemblage, pas avant.
- Confirmez la position axiale, le jeu axial et l'engagement de la visserie de blocage.
- Faites tourner à la main, puis à basse vitesse, et notez toute rugosité ou tout bruit.
- Enregistrez les valeurs mesurées afin que le prochain contrôle dispose d'une référence de comparaison.
Quand remplacer plutôt que réinstaller
Le remplacement est généralement justifié lorsqu'un tourillon est usé en dessous de sa plage spécifiée, lorsque la rectitude ne peut pas être restaurée, lorsque les organes de retenue sont endommagés, ou lorsque la corrosion ou le grippage a dégradé une surface critique. Réutiliser un arbre marginal transfère souvent le problème aux nouveaux roulements, qui tombent alors en panne prématurément et masquent la cause d'origine.
Avant de commander, rassemblez les informations dont un fournisseur a besoin : un dessin ou un croquis coté, le matériau et tout traitement thermique, les tolérances critiques et les exigences de finition de surface, la quantité, et les conditions de fonctionnement auxquelles l'arbre est soumis. Pour les arbres de rouleaux de guidage de fibre optique non standard ou obsolètes, la production sur plan et l'ingénierie inverse peuvent être la voie pratique, et c'est là que les services d'usinage CNC OEM/ODM peuvent produire des composants aux dimensions appariées plutôt que de forcer une reconception autour d'une pièce standard.
Il vaut également la peine de vérifier si la défaillance est récurrente. Un arbre qui tombe en panne de façon répétée au même poste peut indiquer un problème d'alignement, un problème d'entraînement ou une condition de surcharge qu'une pièce neuve seule ne corrigera pas. Dans ces cas, mesurer la géométrie installée avant de commander un remplacement évite une seconde défaillance.
Spécification d'arbres de galets de guidage sur mesure
Les arbres de rouleaux de guidage personnalisés sont généralement spécifiés lorsque les dimensions d'origine doivent être appariées, lorsqu'un poste a été modifié, ou lorsque le matériau et la finition doivent changer pour un environnement spécifique. Une spécification claire doit indiquer :
- La géométrie globale et toutes les dimensions fonctionnelles, avec les références identifiées
- La nuance et l'état du matériau, ainsi que tout traitement requis
- Les tolérances critiques, les limites de faux rond et la finition de surface
- Les organes de retenue et leurs tolérances de position
- La quantité et si des quantités de prototype et de production sont toutes deux prévues
Si seul un échantillon usé est disponible, un dessin coté accompagné de notes sur la fonction d'origine aide le fournisseur à interpréter quelles caractéristiques sont critiques et lesquelles ont une latitude. Pour des besoins de remplacement plus larges sur une ligne, examiner les arbres et manchons de bobinoir de fibre optique peut aider à identifier quels composants sont standard par rapport à ceux fabriqués sur commande, et la même approche basée sur le dessin s'applique au matériel associé tel que les moyeux de bobines de bobinage de fibre optique où les tolérances d'interface entre l'alésage et l'arbre importent.
Détails de dessin qui réduisent les allers-retours
Les fournisseurs peuvent généralement chiffrer plus rapidement lorsque le dessin répond à quelques questions d'emblée. La sélection des références doit refléter la façon dont la pièce est mesurée et installée, et non seulement la façon dont elle est usinée. Les dimensions critiques doivent être marquées plutôt que de laisser chaque dimension à la même tolérance, car un dessin entièrement serré augmente le coût sans améliorer la fonction.
Les attentes en matière d'inspection doivent également être précisées. Si les arbres de galets de guidage de fibre optique doivent être vérifiés pour le faux rond ou le diamètre de tourillon à la réception, le dessin doit définir comment cette mesure est effectuée afin que le fournisseur et l'acheteur s'accordent sur le résultat. Lorsqu'une inspection de premier article est requise, le mentionner dans la demande évite un litige après livraison.
Quantités de prototype et de production
De nombreux arbres de remplacement commencent par un prototype unique pour confirmer l'ajustement avant qu'un lot plus important ne soit commandé. La préparation d'usinage, l'outillage et les efforts d'inspection sont répartis différemment entre une unité unique et une série de production, il est donc utile de préciser les deux quantités dans la demande initiale. Cela permet au fournisseur de planifier des processus qui maintiendront la tolérance de manière constante à mesure que le volume augmente.
Pratiques d'inspection et de documentation
Les enregistrements d'inspection transforment un remplacement ponctuel en un processus reproductible. Lorsque les valeurs mesurées pour les tourillons, le faux rond et l'équerrage d'épaulement sont documentées, la commande suivante peut référencer des données réelles au lieu d'un échantillon usé. Cela est particulièrement utile pour les équipements qui ne sont plus pris en charge par le constructeur d'origine.
Dans la mesure du possible, les mesures doivent être prises avec des instruments adaptés à la tolérance vérifiée. Un pied à coulisse est adéquat pour les longueurs hors tout et les diamètres non critiques, mais le diamètre de tourillon et la circularité sont mieux vérifiés avec un micromètre et une méthode qui détecte les lobes. Le faux rond nécessite un comparateur à cadran et une référence stable, et la référence elle-même doit être propre et non endommagée, sinon la lecture n'a aucune signification.
FAQ
Les arbres de galets de guidage en fibre optique peuvent-ils être redressés au lieu d'être remplacés ?
Le redressage est possible dans certains cas, mais il peut introduire des contraintes résiduelles et peut ne pas restaurer l'état du tourillon ou l'état de surface. Il n'est généralement envisagé que lorsque l'arbre est par ailleurs sain et que la rectitude requise est modeste. Le remplacement de l'arbre est plus prévisible lorsque les tourillons ou les caractéristiques de retenue sont également usés.
Comment déterminer si le faux-rond provient de l'arbre ou du galet ?
Indiquer séparément l'extension d'arbre et la face de galet après assemblage. Si l'extension d'arbre tourne vrai mais que la face de galet ne l'est pas, le problème se situe probablement dans l'alésage du galet, l'assise de roulement ou l'empilage d'entretoises. Si les deux présentent un faux rond, inspecter l'arbre et son support.
Le matériau de l'arbre affecte-t-il directement la qualité de la fibre ?
Non pas par contact avec la fibre dans la plupart des stations, mais le matériau affecte la rigidité, la masse, la résistance à la corrosion et la stabilité dimensionnelle. Un arbre qui se plie ou se corrode peut modifier l'alignement au fil du temps, ce qui affecte ensuite indirectement la manipulation de la fibre. Le matériau doit être sélectionné en fonction des exigences mécaniques et environnementales de la station.
Que dois-je inclure dans une demande d'arbres de galets de guidage en fibre optique sur mesure ?
Fournir un dessin ou un croquis coté, les exigences de matériau et de traitement, les tolérances critiques et les limites de faux rond, l'état de surface, la quantité et une description des conditions de fonctionnement. Des photos de l'assemblage installé et des notes sur le mode de défaillance aident également le fournisseur à évaluer quelles caractéristiques sont les plus importantes.
À quelle fréquence les arbres de galets de guidage doivent-ils être inspectés ?
Les intervalles d'inspection dépendent de la vitesse de ligne, de la charge et de l'environnement, mais une approche pratique consiste à vérifier le faux rond et l'état des roulements aux intervalles de maintenance planifiés et après tout événement susceptible d'avoir surchargé la station. Le suivi des lectures dans le temps est plus précieux qu'un simple résultat conforme ou non conforme.
Les arbres de galets de guidage en fibre optique peuvent-ils être fournis sans un dessin complet ?
Un dessin complet est préférable, mais un échantillon mesuré avec des notes sur les caractéristiques critiques suffit souvent pour commencer. Le fournisseur confirmera normalement quelles dimensions sont fonctionnelles et lesquelles peuvent varier avant le début de la production.
Prochaine étape
Si une station de bobinage ou de guidage présente un faux rond, une variation de tension ou une usure prématurée des roulements, le chemin le plus rapide vers une solution fiable est une spécification claire pour les arbres de galets de guidage de fibre optique. Envoyez vos dessins, dimensions, exigences de matériau et conditions de fonctionnement pour demander un devis et confirmer si un remplacement standard ou un arbre usiné sur mesure convient le mieux à l'application.
Pour des conseils supplémentaires sur les pratiques de mesure de précision et de tolérance, consultez la norme ISO 2768 sur les tolérances générales, à laquelle de nombreux fournisseurs se réfèrent lors de la définition des classes de tolérance par défaut sur les dessins d'usinage.
