
Connaissances
Arbres de rotation de préforme et accouplements : Dimensions à vérifier avant remplacement
FAQ
Le remplacement d'un arbre de rotation de préforme ou d'un accouplement de tour est rarement un simple échange, même lorsque la nouvelle pièce semble identique à l'ancienne. Un tour à préforme maintient une préforme en verre pouvant peser plusieurs dizaines de kilogrammes tout en tournant à vitesse contrôlée pendant des heures lors du dépôt ou de la consolidation, de sorte que l'arbre et l'accouplement se trouvent au cœur d'une boucle mécanique exigeante. De petits écarts dimensionnels — quelques centièmes de millimètre de faux rond, une largeur de rainure de clavette différente, un diamètre pilote de bride incorrect — peuvent se manifester ultérieurement sous forme de vibrations, de dérive axiale ou d'usure accélérée des roulements et des joints.
Cet article explique quelles dimensions et quels détails d'interface les ingénieurs et les équipes de maintenance doivent vérifier avant de commander des arbres de rotation de préforme, des accouplements de tour à préforme ou des arbres d'équipement de préforme sur mesure, et comment préparer une spécification claire pour un remplacement. La même discipline de mesure décrite dans ce guide pour les arbres et manchons de bobinoir de fibre optique s'applique ici, car les deux ensembles dépendent de données précises d'alésage, de portée et de faux rond relevées sur la machine réelle.
Pourquoi les arbres de rotation de préforme et les accouplements comptent plus qu'ils n'y paraissent
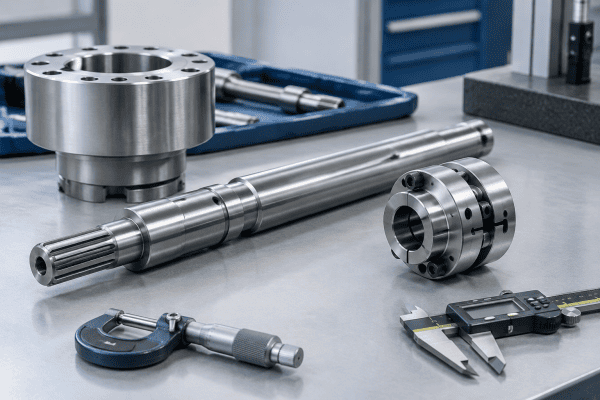
L'arbre de rotation transmet le couple du système d'entraînement au mandrin de préforme ou au mécanisme de maintien, et l'accouplement relie l'arbre au moteur ou au réducteur. Ensemble, ils définissent la position axiale de la préforme, la stabilité de la vitesse de rotation et le faux rond radial. Dans les procédés OVD et VAD, la préforme croît au fur et à mesure du dépôt de suie, de sorte que la masse et la distribution de masse changent pendant un cycle. Tout déséquilibre ou défaut d'alignement dans l'ensemble rotatif interagit avec cette charge variable, ce qui explique pourquoi un arbre qui se comporte acceptablement à basse vitesse peut révéler des problèmes à vitesse de production.
Les arbres de rotation de préforme ne valent que par les caractéristiques d'interface qui les entourent. L'accouplement est souvent le composant le plus négligé, et la substitution d'un type par un autre affecte les charges sur les roulements et les vibrations. Un accouplement rigide et un accouplement flexible tolèrent différemment les défauts d'alignement, de sorte que le choix doit correspondre à l'intention de conception d'origine.
Les tours à préforme étant généralement des machines sur mesure ou semi-customisées, il n'existe pas de standard de remplacement universel. La vérification dimensionnelle par rapport à la machine réelle, ou par rapport à un plan fiable, est la seule base solide pour passer commande. Les équipes qui traitent les arbres de rotation de préforme comme des produits standard plutôt que comme des pièces spécifiques à la machine en paient généralement le prix plus tard, en retouches, en temps d'arrêt ou en préformes rebutées.
Il est également utile de réfléchir aux modes de défaillance. Les arbres de rotation de préforme échouent rarement au milieu d'une section cylindrique simple ; ils échouent au niveau d'un épaulement, d'une gorge, d'une rainure de clavette ou d'une portée de roulement, où les contraintes se concentrent et où les ajustements importent. Un accouplement échoue rarement dans son seul élément flexible ; il échoue là où les moyeux se serrent ou se clavettent sur l'arbre. L'effort de vérification doit donc se concentrer sur ces caractéristiques d'interface plutôt que sur les dimensions d'encombrement global que tout plan montre déjà. Lorsqu'un remplacement doit correspondre à un original non documenté, les caractéristiques d'interface sont exactement ce qui doit être relevé, et cela est vrai que vous vous approvisionniez en arbres de rotation de préforme ou en un sous-ensemble plus petit tel que pièces d'équipement de test de résistance de fibre optique.
Dimensions clés de l'arbre à mesurer et à confirmer
Procédez caractéristique par caractéristique de l'arbre et notez les valeurs réellement mesurées avec l'instrument utilisé. Les pieds à coulisse conviennent pour des vérifications rapides, mais les micromètres, les jauges d'alésage et les comparateurs à cadran donnent la confiance nécessaire pour une décision d'achat. Enregistrez la température ambiante si l'atelier est anormalement chaud ou froid, et notez si les mesures ont été prises sur une pièce libre ou sur la pièce encore installée, car le serrage et la gravité peuvent déformer un arbre long et élancé.
Diamètre de l'arbre et zones de tolérance
Mesurez l'arbre à chaque diamètre fonctionnel : portées de roulement, portée de moyeu d'accouplement, caractéristiques de montage du mandrin ou de la pince, et toute gorge de joint ou de bague de retenue. Enregistrez les valeurs réellement mesurées plutôt que de supposer des dimensions nominales, car l'usure, une retouche ou une révision non documentée peuvent avoir modifié la géométrie. Notez la classe de tolérance ou la plage mesurée à chaque portée, car une portée de roulement trop lâche permet le glissement et le fretting, tandis qu'une portée trop serrée peut endommager le roulement lors de l'installation.
Sur un arbre de rotation de préforme usagé, mesurez chaque portée dans au moins deux directions — par exemple à 0° et à 90° — pour détecter l'ovalisation. Une portée qui est dans la cote dans une direction mais hors rond dans l'autre produira quand même un ajustement lâche et des vibrations. Pour les portées de roulement, vérifiez également la présence d'une bavure saillante ou d'une bande polie et brillante, ce qui signale généralement que la bague intérieure a glissé.
Longueur entre les faces de référence
La longueur hors tout seule est insuffisante. Identifiez les faces de référence qui positionnent axialement l'arbre — un épaulement contre une bague intérieure de roulement, un épaulement contre un moyeu d'accouplement, une extrémité filetée pour un écrou de retenue — et mesurez les distances entre elles. Les erreurs d'empilement dans ces dimensions décalent la position axiale de la préforme, ce qui peut affecter la géométrie de dépôt et l'engagement du mandrin.
Une méthode pratique consiste à choisir une face de positionnement principale, idéalement l'épaulement qui fixe la position axiale dans le carter, et à coter tout le reste à partir de celle-ci. Mesurez ensuite également depuis l'extrémité opposée, afin que le plan puisse être vérifié pour sa cohérence interne. Si les deux séries de valeurs divergent au-delà de l'incertitude de mesure, le plan d'origine a probablement été révisé à un moment donné, et la pièce mesurée doit primer.
Faux rond et concentricité
Le faux-rond total indiqué (TIR) est la variation d’une surface en rotation mesurée avec un comparateur à cadran pendant que la pièce tourne. Pour les arbres de rotation de préforme, le faux-rond au niveau du siège d’accouplement et à l’interface du mandrin influence directement le ballottement de la préforme. Mesurez le faux-rond existant sur la machine avant le démontage si possible, et spécifiez l’exigence de faux-rond sur le plan pour un remplacement. Si le faux-rond est un problème connu sur votre équipement, l’article sur arbres de rouleau de guidage de fibre optique explique comment les erreurs de rotation et d’alignement peuvent se propager dans la qualité de la préforme, ce qui constitue un contexte utile lors de la définition des tolérances d’arbre.
Lorsque vous ne pouvez pas mesurer sur la machine, supportez l’arbre dans des vés ou entre pointes et contrôlez chaque surface fonctionnelle. Enregistrez à la fois le faux-rond radial et, si pertinent, le faux-rond frontal de tout épaulement utilisé comme référence axiale. Pour les arbres de rotation de préforme utilisés à des vitesses plus élevées, notez également si l’ensemble était à l’origine équilibré et selon quel grade, car un faux-rond acceptable statiquement peut encore exciter des vibrations dynamiquement.
Rainures de clavette, cannelures et caractéristiques de couple
Si l’arbre est entraîné par une clavette, mesurez la largeur, la profondeur et la position de la rainure de clavette par rapport à une caractéristique de référence. Pour les arbres cannelés, enregistrez le type de cannelure, le nombre et les diamètres majeur/mineur. Les ajustements ici déterminent le jeu ; un jeu excessif introduit un lash rotationnel qui peut apparaître comme une ondulation de vitesse ou des marques de surface sur la préforme.
Mesurez la largeur de la rainure de clavette aux deux extrémités et au milieu, car une rainure de clavette usée est souvent plus large à une extrémité. Notez également l’état des angles — une rainure de clavette avec des angles arrondis ou endommagés peut permettre à la clavette de rouler, ce qui se manifeste par de la fretting autour de la clavette et une relation angulaire légèrement décalée entre l’arbre et son moyeu. Si la machine utilise un disque de serrage, un moyeu de serrage ou un verrouillage conique au lieu d’une clavette, enregistrez l’angle de cône et la longueur de contact plutôt qu’une rainure de clavette, car ces caractéristiques supportent toute la charge de couple par friction.
Filetages et caractéristiques de retenue
Documentez la forme du filetage, le pas, le diamètre et le sens de toute section filetée, ainsi que les gorges de circlips, les emplacements de vis de pression et les caractéristiques coniques. Un filetage visuellement similaire mais d’une norme de pas différente ne sera pas interchangeable en toute sécurité sous charge. Utilisez des jauges de filetage ou un peigne à pas plutôt que de supposer une norme, et enregistrez si le filetage est à droite ou à gauche, car un filetage à gauche sur un arbre en rotation est facile à mal interpréter à partir d’une photographie.
Dimensions de l'accouplement et détails d'interface
Les accouplements de tour de préforme varient largement : accouplements à soufflet, accouplements à mâchoires ou à araignée, accouplements à disques, accouplements rigides à brides et moyeux usinés sur mesure sont tous utilisés selon le constructeur de la machine et l’application. Avant remplacement, vérifiez ce qui suit.
- Diamètres d’alésage et tolérances du côté moteur et du côté arbre, mesurés sur l’arbre moteur réel et l’arbre de rotation, et non relevés sur une plaque signalétique.
- Longueur d’accouplement et longueurs de moyeu, y compris la profondeur d’engagement de chaque moyeu sur son arbre, car la longueur d’engagement affecte la capacité de couple et la stabilité d’alignement.
- Configuration de rainure de clavette ou de serrage, y compris la taille, le filetage et la quantité des vis de serrage pour les moyeux à serrage.
- Diamètre pilote et entraxe de boulons pour les accouplements à brides, mesurés comme un cercle de boulons et vérifiés pour l’espacement angulaire.
- Tolérance de désalignement du type d’accouplement, car remplacer un accouplement flexible par un accouplement rigide transfère le désalignement dans la charge des roulements.
Lorsqu’un accouplement fait partie d’un ensemble apparié avec l’arbre, remplacer seulement une moitié peut être peu pratique. Dans ce cas, fournir les deux composants ensemble comme un ensemble apparié simplifie l’alignement et réduit le risque d’interface. Pour les conceptions d’accouplement non standard ou discontinuées, Approvisionnement en pièces d’équipement de préforme Sumitomo Electric montre comment la même approche basée sur les plans peut être appliquée aux assemblages existants d'un constructeur de machines spécifique.
Considérations sur les matériaux et les surfaces
Le choix du matériau pour un arbre de rotation ou un accouplement dépend de la fonction, de la charge, de la vitesse et de l'environnement plutôt que d'un seul choix “ optimal ”. Les considérations courantes incluent :
- Résistance et rigidité par rapport au couple et aux charges de flexion que l'arbre supporte, y compris la masse de préforme variable.
- Résistance à l'usure au niveau des portées de roulement, des rainures de clavette et des interfaces de serrage, ce qui peut nécessiter un alliage spécifique, une trempe ou un revêtement.
- Corrosion et propreté, car les environnements de production de fibres peuvent exposer les pièces à l'humidité, aux agents de nettoyage ou aux résidus de process. Les nuances inoxydables sont souvent choisies pour des raisons de propreté, mais la nuance appropriée dépend de l'exposition réelle.
- Comportement thermique si l'arbre ou l'accouplement est proche d'une zone chaude, car la dilatation thermique affecte les ajustements et l'alignement.
- Équilibrage à la vitesse de fonctionnement, ce qui dépend de la géométrie et de la distribution de masse autant que du matériau.
Ne pas déduire le matériau d'une pièce existante à partir de son apparence ou d'une large catégorie de produit. Si la spécification d'origine n'est pas disponible, le matériau peut être confirmé par documentation, par essais de dureté et de composition, ou par accord avec le constructeur de la machine. L'article sur approvisionnement en pièces pour équipements de préformes Corning décrit une logique de qualification similaire, et la même discipline de confirmation du matériau et de la géométrie s'applique aux pièces rotatives telles que les arbres de rotation de préformes.
Choix de trempe et de traitement de surface
Lorsque l'usure est le facteur limitant, un arbre peut être trempé à cœur, cémenté, nitruré ou revêtu. Chaque approche produit une profondeur de dureté différente et un effet différent sur la stabilité dimensionnelle. La nitruration, par exemple, ne modifie que légèrement les dimensions et est souvent choisie lorsqu'une portée doit rester à la cote après traitement, tandis que la trempe par induction peut déformer un arbre élancé et nécessite une rectification de finition ultérieure. Indiquer la dureté et la profondeur requises sur le plan, et noter quelles surfaces doivent être protégées du traitement si les filets ou les portées de précision pourraient être affectés.
Pour les accouplements, l'élément flexible ou les surfaces de contact peuvent être la véritable limite. Un spider d'accouplement à mâchoires, un pack de disques ou un soufflet aura une capacité de couple publiée et un intervalle de remplacement recommandé. Si les moyeux environnants sont encore dans les tolérances, le remplacement du seul élément flexible peut restaurer les performances à moindre coût, à condition que l'élément de remplacement corresponde aux caractéristiques de rigidité et de désalignement d'origine. Un élément plus souple ou plus rigide modifie la dynamique de l'ensemble de la chaîne cinématique, il faut donc correspondre à la spécification d'origine plutôt que de mettre à niveau au ressenti. La même discipline d'interface s'applique aux arbres de rotation de préformes, où un moyeu ou un élément modifié peut décaler l'alignement juste assez pour avoir un impact.
Vérifications d'alignement, d'installation et de rodage
La conformité dimensionnelle ne garantit pas de bonnes performances si l'alignement à l'installation est médiocre. Après avoir monté un arbre ou un accouplement de remplacement, vérifier l'alignement angulaire et parallèle entre le moteur et l'arbre en utilisant la méthode recommandée par la documentation de l'équipement, et confirmer que les limites de désalignement de l'accouplement sont respectées. Vérifier le jeu axial et le jeu longitudinal par rapport aux exigences de la machine. Faire tourner l'assemblage à la main lorsque cela est possible avant la mise sous tension, et suivre les procédures du fabricant de l'équipement pour toute montée en vitesse ou rodage.
Étant donné que les tours à préformes diffèrent entre les constructeurs et entre les lignes de production, ne pas supposer que les valeurs d'alignement, les réglages de couple ou les pratiques de rodage d'une machine s'appliquent à une autre. Se référer à la documentation de la machine et faire appel à du personnel qualifié pour les paramètres d'entraînement et tout réglage lié au process. De bonnes recommandations générales sur les pratiques d'alignement d'arbre sont publiées par la U.S. Nuclear Regulatory Commission, et bien que le contexte diffère, les principes de mesure pour les machines tournantes sont cohérents.
Vérifications après la première mise en service
Après la première mise sous tension, inspecter l'accouplement pour détecter une chaleur inhabituelle, vérifier les portées d'arbre pour tout signe de mouvement, et répéter le contrôle d'alignement si la machine le permet. Re-mesurer le faux rond au niveau de l'interface du mandrin si une installation avec comparateur à cadran est réalisable. Documenter les relevés afin que le prochain remplacement dispose d'une référence. Sur les arbres de rotation de préformes qui fonctionnent sur de longues campagnes, un court journal de relevés de vibration ou de faux rond pris à intervalles fixes montrera une tendance bien avant qu'une défaillance ne devienne évidente.
Constitution d'un dossier de spécification de rechange
Un dossier de spécification complet réduit les cycles de devis et le risque d'une pièce non conforme. Inclure :
- Un plan ou croquis annoté de l'arbre et de l'accouplement avec toutes les dimensions fonctionnelles et les faces de référence identifiées.
- Les valeurs mesurées des diamètres, longueurs, rainures de clavette, cannelures, filets et gorges, avec la méthode de mesure indiquée.
- Les exigences de faux rond, de concentricité et d'équilibrage si connues, ou le problème observé sur la pièce existante.
- Les exigences de matériau et de traitement de surface, ou un échantillon pour rétro-ingénierie si la documentation est manquante.
- Les conditions de fonctionnement : plage de vitesse de rotation, plage de masse de préforme, cycle de service et toute exposition thermique ou chimique.
- Des photographies de l'assemblage installé et de toute usure ou dommage observé lors du démontage.
Si l'arbre existant est usé ou endommagé, le mode de défaillance lui-même est une information utile. Un accouplement qui a échoué par fissuration de fatigue, une rainure de clavette qui s'est frettée, ou une portée de roulement qui a tourné indiquent tous des priorités correctives différentes, et partager ce contexte aide un fournisseur à recommander une géométrie, des ajustements et des matériaux appropriés pour les arbres de rotation de préformes.
Deux éléments supplémentaires méritent d'être ajoutés lorsqu'ils sont disponibles. Premièrement, le constructeur de la machine, le modèle et tout numéro de plan ou de pièce figurant sur une plaque signalétique ou dans un registre de maintenance. Deuxièmement, la politique de substitution acceptable : si le remplacement doit correspondre exactement à l'original ou si une modification fonctionnellement équivalente, telle qu'un style d'accouplement différent mais interchangeable, est acceptable. Des réponses claires sur ces deux points évitent qu'un fournisseur ne fasse un devis sur une mauvaise hypothèse. Les fournisseurs qui travaillent régulièrement avec des arbres de rotation de préformes demanderont également quelles surfaces sont des références, donc les marquer sur le croquis évite un cycle de questions.
Erreurs courantes menant à un ajustement médiocre
Plusieurs erreurs récurrentes expliquent la plupart des problèmes d'ajustement sur les arbres de rotation de préformes et les accouplements. Les reconnaître à l'avance coûte moins cher que de les corriger après livraison.
- Mesurer l'ancienne pièce après qu'elle se soit déjà usée. Un siège usé peut afficher une cote inférieure au nominal, de sorte que la pièce de rechange est fabriquée trop petite et s'ajuste avec du jeu. Comparez avec le plan lorsque c'est possible, ou notez que la mesure inclut l'usure.
- Se fier à une plaque signalétique ou à un numéro de catalogue. Les constructeurs de machines révisent des pièces sans modifier la désignation de modèle visible, de sorte que la pièce sur votre machine peut ne pas correspondre à la référence du catalogue.
- Réutiliser un accouplement qui a déjà subi une déformation permanente. Un accouplement qui a glissé, fissuré ou pris une déformation permanente ne se réalignera pas correctement et doit être remplacé avec l'arbre.
- Ignorer l'équilibrage après usinage. Un arbre de rechange dimensionnellement correct mais non équilibré peut vibrer en rotation, surtout sur de longues portées.
- Mélanger les systèmes de mesure. Un plan en pouces associé à une pièce mesurée en millimètres invite à des erreurs de conversion, donc indiquez explicitement le système d'unités sur chaque dimension.
Ces erreurs sont évitables avec une courte routine de vérification, et le coût de la routine représente une fraction du coût d'une préforme mise au rebut ou d'un arrêt imprévu. Que la pièce soit un grand arbre de rotation de préforme ou un petit moyeu usiné, le principe est le même : mesurer l'interface réelle, la documenter clairement et la spécifier sans ambiguïté.
Foire aux questions
Puis-je remplacer uniquement l'accouplement sans remplacer l'arbre ?
Souvent oui, si le siège d'accouplement de l'arbre est dans la tolérance et ne présente ni usure, ni fretting, ni dommage. Mesurez d'abord le diamètre du siège, le faux rond et l'état de la rainure de clavette. Si le siège est usé ou ovalisé, un nouvel accouplement peut ne pas obtenir un ajustement correct et l'arbre doit être réparé ou remplacé.
Pourquoi un arbre de rechange provoque-t-il parfois de nouvelles vibrations ?
Une vibration après remplacement indique généralement un problème de faux rond, d'équilibrage, de type d'accouplement ou d'alignement plutôt qu'un problème de matériau de l'arbre. Vérifiez que les limites de désalignement de l'accouplement sont respectées, que l'ensemble est aligné selon les spécifications de la machine et que le faux rond aux sièges fonctionnels correspond à l'exigence d'origine. Si le faux rond est dans la tolérance et que l'alignement est correct, vérifiez ensuite l'équilibrage, surtout si la pièce de rechange a été usinée à partir d'une taille de brut différente et que la distribution des masses a changé.
Que faire si je n'ai pas de plan de la pièce d'origine ?
Un échantillon mesuré accompagné d'un croquis coté peut servir de base à la rétro-ingénierie. Enregistrez toutes les dimensions fonctionnelles, notez la machine et ses conditions de fonctionnement, et confirmez le matériau par essai ou documentation plutôt que par supposition. Un fournisseur peut alors établir un devis sur ces bases. Si la pièce est suffisamment petite pour être expédiée, un échantillon physique accompagné d'un croquis est la voie la plus rapide vers un devis précis.
Les arbres de rotation de préforme sont-ils interchangeables entre différentes marques de tours ?
Pas en règle générale. La géométrie des arbres et des accouplements est spécifique à chaque machine, et même des pièces visuellement similaires peuvent différer par les ajustements, les rainures de clavette ou les faces de référence. L'interchangeabilité doit être vérifiée par rapport aux plans, aux mesures et à l'interface réelle de la machine avant commande. Une pièce qui semble correcte sur l'établi peut encore être incorrecte en rotation, donc traitez l'interchangeabilité comme quelque chose à prouver plutôt qu'à supposer.
Prochaine étape
Si vous planifiez un remplacement, rassemblez les dimensions mesurées, les plans ou croquis, les exigences de matériau et les conditions de fonctionnement de votre tour à préformes, puis envoyez-les à notre équipe. Vous pouvez demander un devis pour un arbre ou un accouplement personnalisé d'équipement de préformes, ou consulter des pièces associées telles que pièces d'ensemble de cutter de rembobineuse de fibre optique pour voir comment la même approche basée sur les plans s'applique à d'autres zones de la machine. Des données dimensionnelles claires dès le départ constituent le moyen le plus fiable d'éviter les problèmes d'ajustement lors de l'installation sur les arbres de rotation de préformes.
