FAQ
Équipement de préforme de fibre optique et pièces de torche de dépôt : FAQ technique et d'approvisionnement
August
L'approvisionnement en composants de remplacement directs de haute précision pour les équipements de fabrication de préformes de fibres optiques nécessite d'équilibrer précision absolue, durabilité des matériaux et efficacité budgétaire. Ci-dessous, notre équipe d'ingénierie de précision répond aux questions techniques et d'approvisionnement les plus fréquemment posées concernant les ensembles de torches de dépôt OVD, VAD et MCVD ainsi que les consommables de tour.
Q1 : Quelles sont les principales pièces consommables dans les équipements de fabrication de préformes de fibres optiques ?
Les principales pièces consommables à forte usure dans les machines de fabrication de préformes de fibres optiques comprennent :
-
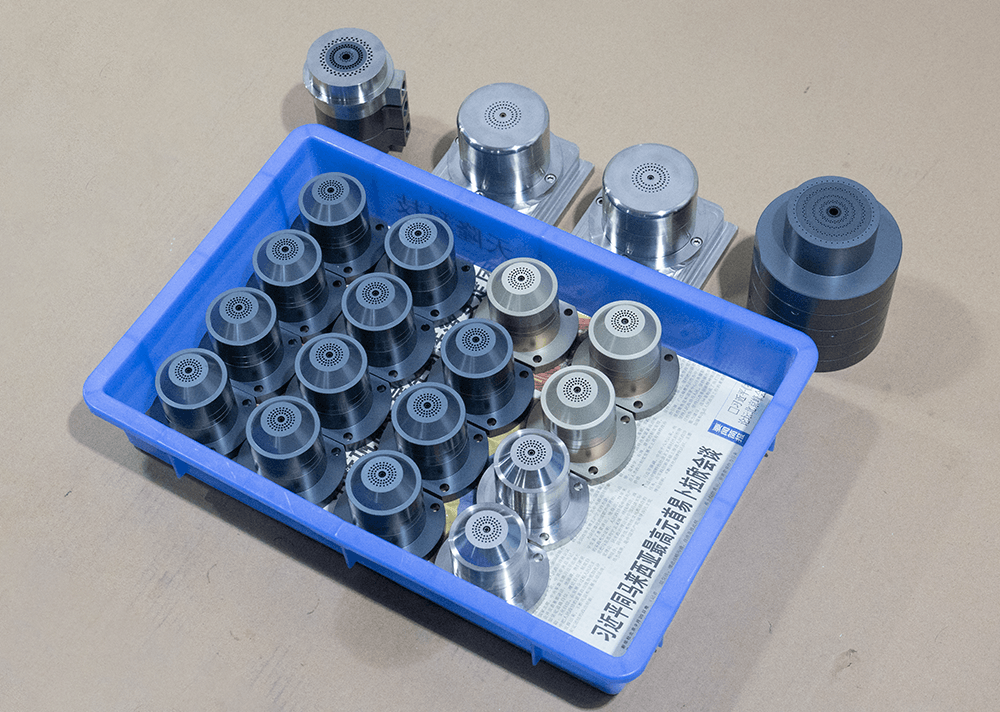
Ensembles de torches de dépôt et têtes de brûleur : Pointes de buses micro-percées, plaques de distribution de gaz concentriques et écrans en quartz exposés à une combustion de flamme continue.
-
Composants d'étanchéité et de rotation : Joints rotatifs haute pureté, raccords PTFE et joints FFKM qui résistent aux vapeurs corrosives comme SiCl₄ et GeCl₄.
-
Pièces d'usure mécanique du tour de dépôt : Pinces de mandrin de précision, supports de contre-pointe et capots de vis mère soumis à l'usure mécanique et au brouillard acide.
-
Composants de frittage et thermiques : Chauffages en graphite haute pureté, bobines d'induction et écrans d'isolation thermique utilisés dans les fours de consolidation.
Q2 : À quelle fréquence les buses de brûleur OVD et VAD doivent-elles être remplacées ?
Les buses de brûleur OVD et VAD doivent être inspectées régulièrement et généralement remplacées lors des cycles de maintenance planifiée—ou immédiatement si l'un des indicateurs techniques suivants se produit :
-
Distorsion de la géométrie de la flamme : Dégradation inégale des canaux de gaz du brûleur entraînant une asymétrie instable de la flamme.
-
Colmatage ou érosion des micro-buses : Accumulation chimique ou érosion des orifices modifiant la vitesse du gaz et l'efficacité de dépôt de suie.
-
Augmentation de l'atténuation de la fibre : Variations de densité de la préforme causées par une distribution inappropriée de la température de flamme.
L'utilisation de pointes de buses de brûleur de remplacement direct éprouvées sur le terrain permet aux équipes de maintenance de remplacer rapidement les composants usés sans interrompre les programmes de production.
Q3 : Quels matériaux sont requis pour les pièces de torche de dépôt de haute précision ?
Les pièces de torche de dépôt doivent résister à des cycles thermiques extrêmes 1000℃ à 2000℃ et à une corrosion chimique agressive. Les matières premières standard comprennent :
-
Cuivre sans oxygène à haute conductivité (OFHC) : Offre une conductivité thermique supérieure pour les têtes de brûleur afin d'éviter les points chauds locaux et la fusion des buses.
-
Acier inoxydable 316L : Utilisé pour les corps de torche, les adaptateurs d'entrée de gaz et les composants structurels en raison de son excellente résistance à l'oxydation chimique.
-
Quartz fondu haute pureté : Privilégié pour les écrans de protection et les tubes de réaction où une contamination par particules métalliques nulle est strictement requise.
Q4 : Les pièces de brûleur de remplacement direct OVD/VAD peuvent-elles égaler les performances des pièces d'origine ?
Oui. Les pièces de brûleur de remplacement direct de haute qualité usinées selon des spécifications exactes offrent des rendements de dépôt et une stabilité de flamme identiques à ceux des équipements d'origine.
Pour garantir des performances sans faille, les pièces de remplacement direct doivent répondre à trois critères stricts :
-
Tolérances identiques : Usinées à des tolérances de quelques microns ±0,002 mm pour un alignement précis des micro-orifices.
-
Finition de surface miroir : Canaux de gaz internes polis à Ra<0,2μm pour éviter les turbulences de vapeur chimique et l'accumulation de microparticules.
-
Validation en salle blanche : Nettoyées par ultrasons et inspectées dans des conditions strictes de salle blanche pour prévenir la contamination des préformes.
Q5 : Comment demander un usinage CAD personnalisé pour des composants de torche non standard ?
Pour demander un usinage CNC personnalisé ou des modifications OEM/ODM spécialisées pour votre équipement de dépôt, suivez ces étapes :
-
Soumettre les dessins d'ingénierie : Fournissez des fichiers CAO 2D/3D (formats STEP, IGES ou DWG) indiquant les tolérances critiques et les exigences de finition de surface.
-
Précisez l'environnement de travail : Informez-nous des types de gaz de procédé, des températures de fonctionnement et des conditions thermiques.
-
Prototypage et validation sur le terrain : Recevez un échantillon prototype fabriqué selon des protocoles stricts de NDA (accord de non-divulgation) pour des tests en salle blanche avant la production en série complète.
Avez-vous des spécifications techniques personnalisées ou besoin d'une soumission urgente pour des pièces de rechange de torche ? Contactez notre équipe d'approvisionnement en ingénierie dès aujourd'hui pour une assistance experte.
