
Kawruh
Komponen Preform Lathe Chuck: Pengeboran Kustom lan Pemeriksaan Workholding
Okt
Komponen Preform Lathe Chuck dumunung ing titik ing ngendi workholding presisi ketemu karo deposisi suhu dhuwur. Kanggo insinyur sing ngoperasikake proses OVD, VAD, utawa MCVD, chuck ora mung piranti mounting — chuck netepake sumbu rotasi sing dirujuk dening burner, torch, utawa sistem traverse sajrone proses. Nalika rahang chuck aus, permukaan seating mudhun, utawa set rahang pengganti dimachining tanpa data dimensi lengkap, runout sing diasilake katon minangka asimetri deposisi soot, variasi taper, utawa profil indeks bias sing ora konsisten sadurunge ana sing nyangka workholding.
Artikel iki nyakup apa sing kudu dipriksa ing komponen preform lathe chuck, carane ngevaluasi bagian preform chuck kustom sadurunge pesen, lan informasi apa sing dibutuhake dening machine shop kanggo ngasilake workholding pengganti sing cocog karo maksud desain asli.
Apa sing Bener-bener Dilakoni Komponen Preform Lathe Chuck
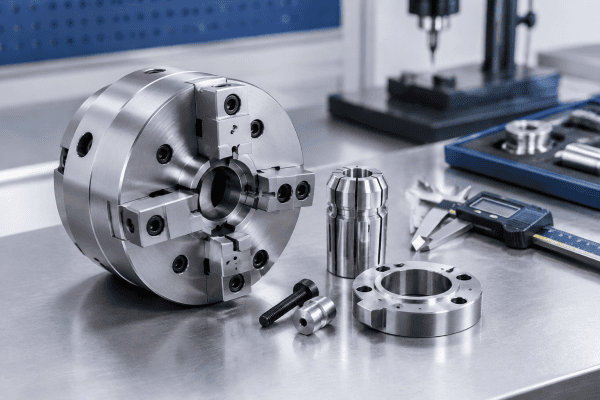
Preform lathe nyekel bait rod kaca, target rod, utawa starting tube nalika burner nyimpen soot utawa nalika preform dikonsolidasi lan ditarik. Chuck — apa iku three-jaw scroll, collet-style closer, utawa desain split-clamp kustom — kudu nindakake telung perkara bebarengan:
- Ngirim torsi tanpa slip ing kecepatan rotasi operasi
- Njaga runout radial ing toleransi sing dibutuhake dening proses deposisi
- Mbaleni posisi clamping cukup cedhak supaya variasi preform-to-preform tetep dikontrol
Fungsi-fungsi kasebut saling gumantung. Chuck sing nyekel kanthi aman nanging ngenalake kemiringan aksial bakal ngasilake sumbu preform sing mlengkung. Chuck kanthi runout sing apik banget nanging gaya clamping ora cukup bisa ngidini micro-slippage sajrone akselerasi, sing katon minangka tandha permukaan utawa variasi diameter lokal.
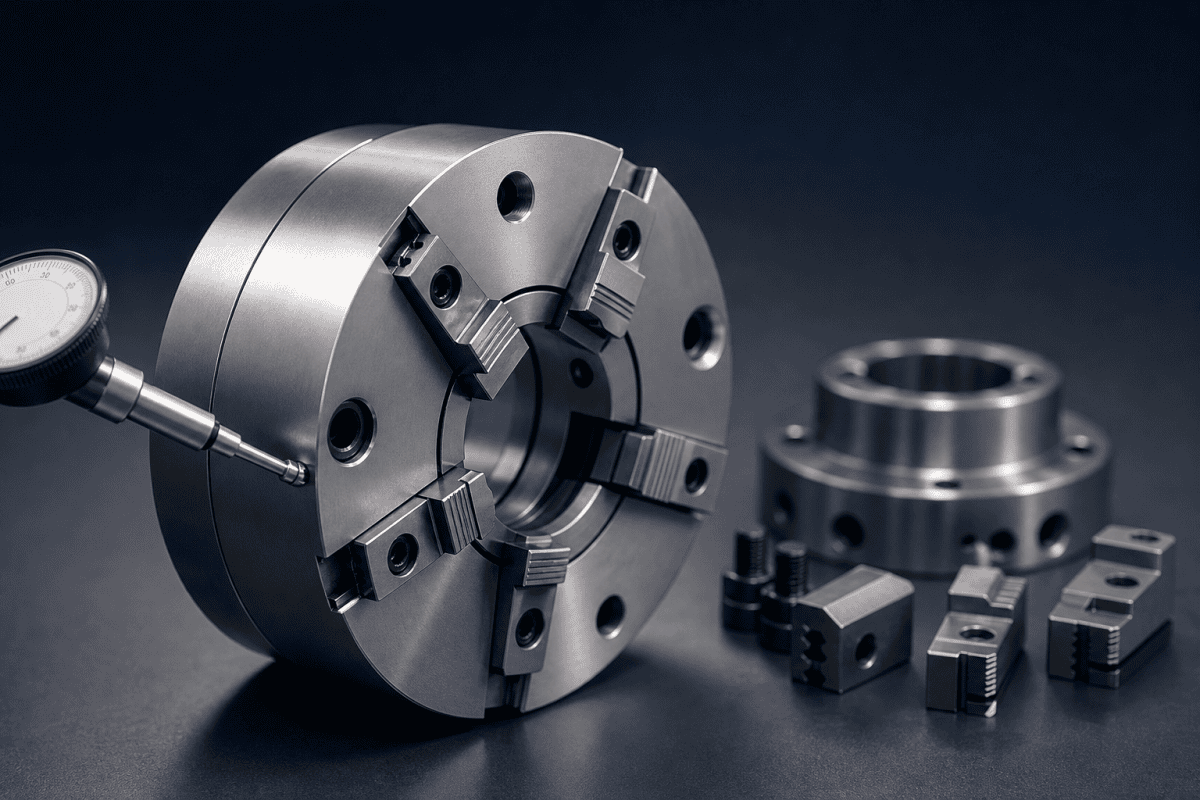
Komponen sing melu biasane kalebu jaw insert utawa contact pad, jaw carrier, plat scroll utawa ring clamping, backplate, plat adapter, lan kadhangkala fitur spacer utawa alignment kustom sing nemtokake posisi chuck ing spindle lathe. Saben komponen kasebut bisa aus, distorsi, utawa rusak kanthi mandiri. Kondisi sakabèhé komponen preform lathe chuck iki nemtokake sepira repeatable proses deposisi.
Titik Inspeksi kanggo Komponen Workholding Presisi
Sadurunge pesen pengganti, penting kanggo nemtokake komponen endi sing bener-bener nyebabake masalah. Ngganti kabeh rakitan chuck nalika mung contact pad sing aus iku larang lan ora perlu; kosok baline, machining rahang anyar kanggo plat scroll sing distorsi ora bakal mulihake konsentrisitas.
Permukaan kontak rahang lan insert
Jaw insert sing kontak karo kaca utawa carrier rod minangka item aus sing paling umum. Goleki:
- Pola kontak: Tandha kontak sing seragam lan jembar lengkap ing sadawane permukaan rahang nuduhake beban sing rata. Tandha sing konsentrasi ing siji ujung nuduhake misalignment sudut utawa rahang sing mbengkongake.
- Partikel sing kejebak: Kripik kaca, soot, utawa lebu abrasif sing dipencet menyang material rahang sing alus bisa ngeruk rod lan nyuda konsistensi genggeman.
- Deformasi: Over-tightening utawa paparan termal bisa nyebabake rahang dadi bell utawa mushroom, nyuda area kontak sing efektif.
- Kondisi material: Insert bisa dimachining saka aluminium, bronze, komposit polimer, utawa material liyane gumantung aplikasi. Pilihan material kudu adhedhasar tekanan kontak, suhu ing chuck, risiko kontaminasi, lan apa insert kudu rada yield kanggo nyegah ngrusak kaca. Aluminium kadhangkala digunakake kanggo kontak sing luwih entheng utawa ing ngendi konduktivitas termal mbantu, nanging ora kudu dianggep cocog kanggo saben posisi chuck — deleng aluminium OVD parts kanggo konteks ing ngendi komponen aluminium biasane ditrapake.
Plat scroll, ring clamping, lan permukaan aktuasi
Scroll chuck gumantung ing plat spiral sing mindhah kabeh rahang bebarengan. Aus ing untu scroll ngasilake kemajuan rahang sing ora rata, sing tegese rod ora tengah sanajan rahang katon nutup kanthi rata. Priksa:
- Aus utawa galling sing katon ing spiral scroll
- Backlash nalika mbalikke arah rahang
- Variasi posisi jaw-to-jaw nalika nutup ing gauge bunder sing dikenal
Ing collet-style utawa split-clamp chuck, priksa taper penutup lan wilayah flexure kanggo retak, permanent set, utawa kontak sing ora rata.
Backplate lan antarmuka spindle
Backplate utawa adapter sing dipasang ing chuck menyang spindle lathe netepake bidang referensi. Reget, burr, utawa fretting corrosion ing antarmuka iki bisa ngiringake kabeh chuck. Malah kesalahan sudut cilik ing backplate digedhekake ing ujung adoh saka preform sing dawa.
Priksa permukaan mounting kanggo flatness, diameter register kanggo fit, lan bolongan bolt kanggo elongation utawa karusakan thread. Ing chuck kustom, verifikasi yen register cocog karo spindle nose tanpa gaya lan tanpa play sing bisa dirasakake.
Pangukuran runout
Runout radial kudu diukur kanthi chuck dipasang lan diaktuasi kaya sing bakal ditindakake ing produksi. Gunakake dial indicator ing permukaan silinder sing dikenal — test bar utawa gauge sing digiling — ing loro permukaan chuck lan ing jarak sing makili posisi kerja preform. Cathet runout ing pirang-pirang posisi rotasi. Yen runout beda-beda gumantung posisi rahang tinimbang sudut rotasi, masalah ana ing rahang utawa scroll; yen bola-bali sepisan saben revolusi, masalah bisa uga ana ing spindle, backplate, utawa awak chuck.
Pemeriksaan antarmuka workholding ngluwihi chuck
Chuck mung mung siji unsur saka antarmuka workholding. Tailstock, steady rest, lan sembarang dhukungan penengah uga mengaruhi sumbu preform. Yen chuck wis tengah nanging tailstock offset, preform bakal mbengkongaken. Priksa runout pusat tailstock, kondisi pad steady-rest, lan alignment antarane headstock lan tailstock sajrone kabeh travel. Kanggo lathe sing wis dipindhah utawa re-leveled, alignment iki kudu diverifikasi maneh sadurunge nyalahake chuck.
Spindle taper lan kondisi drawbar uga penting kanggo collet-style chucks. Taper sing aus utawa drawbar sing stretched nyuda clamping force lan bisa ngidini collet kanggo seat off-axis. Ukur drawbar extension lan priksa taper kanggo scoring utawa fretting.
Kanggo engineers sing nggarap deposition torch alignment, antarmuka workholding minangka bagean saka rantai alignment sing luwih gedhe. Artikel babagan optical fiber preform equipment lan deposition torch parts nyakup pitakonan teknis lan sourcing sing gegandhengan sing asring muncul bebarengan karo chuck work.
Nalika kanggo Mesin Bagian Preform Chuck Kustom
Custom preform chuck parts dadi perlu nalika komponen asli ora kasedhiya maneh, nalika chuck wis dimodifikasi kanggo lathe utawa ukuran preform tartamtu, utawa nalika desain sing ana ora tahan ing layanan. Custom machining uga umum nalika tim produksi pengin ngganti geometri contact pad kanggo diameter rod sing beda utawa kanggo nyuda marking ing kaca.
Komponen custom sing khas kalebu:
- Sisipan rahang panggantos kanthi geometri kontak utawa materi sing dimodifikasi
- Piring adaptor kanggo masang chuck ing antarmuka spindle sing beda
- Setengah clamp pamisah sing dimachining kanthi diameter preform tartamtu
- Ring spacer lan sleeve alignment sing nyetel posisi aksial
- Backplate non-standar nalika sing asli rusak utawa ora kasedhiya
Kanggo samubarang iki, layanan machining OEM/ODM bisa ngasilake komponen saka gambar, sampel, utawa dimensi sing diukur. Input sing kritis dudu jeneng komponen nanging syarat fungsional: apa sing kudu dilokasi dening komponen kasebut, beban apa sing ditanggung, suhu apa sing dialami, lan materi apa sing cocog.
Informasi sing kudu diwenehake kanggo penawaran komponen chuck kustom
Bengkel mesin ora bisa ngasilake komponen workholding sing dipercaya mung saka deskripsi. Input sing migunani kalebu:
- Gambar utawa sketsa kanthi dimensi kritis, toleransi, lan datum. Yen ora ana gambar, wenehake sampel fisik utawa pangukuran sing rinci.
- Spesifikasi materi utawa materi komponen asli. Yen materi asli ora dingerteni, jelasake lingkungan operasi — suhu, kelembapan, kontak karo kaca, agen pembersih — supaya bengkel bisa menehi rekomendasi alloy utawa polimer sing cocog.
- Dimensi antarmuka: diameter register spindle, bolt circle, dimensi slot rahang, lan sembarang keyway utawa fitur lokasi.
- Kondisi operasi: rentang kecepatan rotasi, gaya clamping, diameter lan bobot rod, lan apa chuck ngalami panas radian saka burner utawa torch.
- Kuantitas lan pangarepan wektu pangiriman, ngerteni yen kuantitas prototipe lan kuantitas produksi bisa ngetutake proses sing beda.
- Syarat inspeksi: dimensi endi sing kritis, lan apa laporan dimensi dibutuhake.
Foto chuck sing dipasang, area sing aus, lan antarmuka spindle asring padha regane karo gambar amarga nuduhake kepiye komponen kasebut bener-bener pas lan aus.
Reverse engineering saka komponen sing wis ana
Nalika gambar ora kasedhiya, reverse engineering saka sampel minangka rute sing praktis. Akurasi gumantung marang kondisi sampel lan metode pangukuran sing digunakake. Sisipan rahang sing aus, contone, bisa uga ora makili geometri kontak asli, mula bengkel kudu mbedakake antarane fitur sing disengaja lan keausan. Tes kekerasan, analisis materi, lan pangukuran sing ati-ati saka permukaan referensi sing ora aus mbantu misahake maksud desain saka karusakan layanan.
Kanggo chuck sing digunakake ing SG Controls utawa mesin bubut MCVD sing padha, antarmuka pemasangan lan geometri rahang bisa uga spesifik kanggo platform kasebut. Pandhuan kanggo SG Controls MCVD lathe spare parts njlentrehake holder machined custom sing khas lan komponen carriage, sing menehi konteks migunani babagan carane antarmuka workholding didokumentasikake lan direproduksi.
Yen desain chuck asli nggunakake sisipan sing bisa diganti, bisa uga bisa standarisasi ing geometri sisipan anyar sing nambah genggeman utawa nyuda tandha kaca tanpa ngowahi carrier. Owah-owahan inkremental iki asring luwih efisien biaya tinimbang desain ulang chuck sing lengkap.
Pemeriksaan Workholding Sadurunge lan Sawise Panggantian
Nginstal komponen chuck anyar utawa sing wis dimachining maneh tanpa verifikasi bisa ngenalake kesalahan anyar. Urutan prasaja mbantu ngonfirmasi yen workholding dudu sumber variasi proses:
- Resiki kabeh antarmuka sadurunge perakitan. Soot, bledug kaca, lan pelumas sing garing minangka panyebab umum tilt lan runout.
- Priksa register fit kanthi tangan. Chuck kudu lungguh kanthi lengkap tanpa goyang.
- Torsi fastener kanthi rata ing pola silang kanggo nyegah distorsi backplate.
- Ukur runout ing chuck lan ing jarak kerja sawise perakitan, nggunakake gauge sing makili diameter preform.
- Clamp rod tes lan priksa tilt aksial kanthi ngukur ing rong titik ing sadawane rod.
- Jalanake tes deposisi utawa rotasi sing cendhak yen proses ngidini, lan mbandhingake asil karo baseline sing wis dingerteni apik.
Yen runout owah sawise clamping, masalah bisa uga ana ing kontak rahang utawa scroll tinimbang spindle. Yen runout konstan nanging dhuwur, backplate utawa antarmuka spindle minangka sumber sing luwih mungkin.
Masalah workholding kadhangkala katon minangka masalah deposisi. Yen deposisi soot dadi asimetris utawa preform ngalami taper, chuck bisa uga nyumbang. Logika diagnostik sing gegandhengan dibahas ing artikel babagan refractive index profile drift lan burner concentricity, lan ing pandhuan kanggo preform end-taper thermal stress, nanging chuck kudu dipriksa sadurunge nyetel parameter burner.
Dokumentasi pangukuran baseline. Log prasaja runout ing permukaan chuck lan ing jarak kerja, sing dicathet sawise saben rebuild, nggampangake mbedakake owah-owahan dadakan saka keausan bertahap. Iki uga menehi referensi kanggo tim machining nalika ngasilake komponen preform lathe chuck panggantos.
Pertimbangan Material lan Desain kanggo Komponen Chuck
Pemilihan materi kanggo komponen workholding presisi gumantung marang fungsi tartamtu:
- Pad kontak lan sisipan rahang: Kudu ngimbangi genggeman, resistensi keausan, lan perlindungan permukaan kaca. Materi keras nolak keausan nanging bisa menehi tandha utawa chip rod; materi sing luwih alus nglindhungi kaca nanging luwih cepet aus lan bisa nempelake lebu.
- Komponen struktural (backplate, jaw carrier): Mbutuhake stabilitas dimensi lan kaku sing cukup. Ketidakcocokan ekspansi termal antarane chuck lan spindle bisa ngganti runout nalika mesin bubut dadi panas.
- Komponen sing kena panas: Yen chuck cedhak karo zona deposisi, pemanasan radian bisa nyebabake ekspansi utawa degradasi materi. Materi sing cocog gumantung marang suhu nyata ing lokasi kasebut, sing kudu diukur tinimbang dianggep.
Amarga syarat kasebut beda-beda miturut mesin bubut, ukuran preform, lan proses, pantes mriksa macem-macem komponen peralatan serat optik sing kasedhiya minangka item standar sadurunge nindakake desain sing lengkap custom. Ing sawetara kasus, komponen standar bisa diadaptasi; ing liyane, machining custom minangka rute sing luwih dipercaya.
Design choices also affect maintainability. Inserts that can be replaced without removing the chuck from the spindle reduce downtime, and clearly defined datums make it easier to verify alignment after service. For lathes that run multiple preform sizes, interchangeable jaw sets or adjustable stops can reduce changeover time while preserving the reference surfaces that keep runout predictable.
Tolerances should match function. Over-tight tolerances on non-critical features increase cost without improving performance, while loose tolerances on locating surfaces directly affect runout. The drawing should identify which dimensions are functional and which are reference only.
Kepiye Komponen Preform Lathe Chuck Cocog karo Proses Deposisi sing Luwih Luas
The chuck does not operate in isolation. It interacts with the burner traverse, the gas delivery system, and the exhaust flow. Runout in the chuck changes the distance between the burner face and the glass surface, which in turn affects deposition efficiency and soot density. Even a small eccentricity can produce a periodic variation that looks like a burner pulsing problem.
For this reason, maintenance planning should treat the workholding and the deposition torch as a single alignment chain. When a burner is replaced or repositioned, it is worth confirming that the chuck is still centered and that the preform axis has not shifted. Conversely, when a chuck is rebuilt, the burner alignment should be re-checked before the next production run.
Burner components themselves are subject to wear and can introduce their own variation. Sourcing guides such as the Nextrom VAD burner replacement parts guide or the overview of OVD burner parts
explain how those consumables are specified and replaced. Keeping both the workholding and the burner in specification reduces the chance of misattributing a deposition defect to the wrong subsystem.
For processes that require precise refractive index profiles, the combination of chuck runout, burner concentricity, and traverse stability determines the final result. Measuring each contribution separately is the only reliable way to isolate a problem when the profile drifts.
Pitakonan sing Sering Ditakoni
Sepira kerep komponen preform lathe chuck kudu dipriksa?
Inspection frequency depends on operating hours, rotational speed, and contamination levels. A practical approach is to check jaw contact patterns and runout at each scheduled maintenance interval, and to inspect immediately after any incident that could have overloaded the chuck — a jam, a crash, or a preform break during rotation. Trending runout measurements over time is more useful than a single check because it reveals gradual wear. Many facilities find that inspecting these preform lathe chuck components at every major maintenance window is sufficient, with additional checks after any abnormal event.
Apa rahang chuck sing aus bisa didandani tinimbang diganti?
In some cases, jaw inserts can be re-machined or replaced while the jaw carrier is reused. This depends on whether the carrier itself is distorted and whether re-machining would remove too much material or change the clamping geometry. For scroll plates with worn teeth, repair is rarely practical, and replacement is usually more reliable. A machine shop can assess the worn part and advise based on measured condition. When repair is chosen, the resulting preform lathe chuck components should be re-measured to confirm that clamping geometry still meets the original specification.
Apa panyebab paling umum runout ing preform lathe chuck?
Contamination or damage at the spindle-to-backplate interface is one of the most frequent causes, followed by uneven jaw wear. Because the interface error is amplified over the length of the preform, a small amount of debris or a burr can produce significant runout at the working position. Cleaning and inspecting this interface is a logical first step before suspecting the chuck body or jaws. If the interface is clean and the runout persists, then the jaws, scroll, or spindle bearings become the next candidates.
Apa OVDParts bisa reverse-engineer komponen chuck saka sampel?
Reverse engineering from a physical sample is possible when the sample is complete enough to measure critical features and when the material can be identified or a suitable substitute specified. The more dimensional and functional information provided, the more reliable the result. For components where the sample is worn or incomplete, drawings and interface measurements from the lathe are important supplements. In many cases, a combination of a worn sample and a few key measurements from the machine is enough to produce replacement preform lathe chuck components that restore original performance.
Langkah Sabanjure
If you are evaluating replacement preform lathe chuck components or planning a custom workholding project, gather the drawings, sample measurements, material details, and operating conditions described above. Sharing these inputs with the manufacturer allows a more accurate assessment of feasibility and cost. To discuss a specific component, contact our team with your dimensions, material requirements, and the operating conditions the part must withstand.
For broader context on preform equipment parts and how they are sourced, the ISO 10110 optical drawing standard provides useful guidance on specifying tolerances for optical components, which can inform how you document critical dimensions on your own drawings.
