
Wissen
VAD-Cladding-Brennerkomponenten: Wichtige Fragen vor der kundenspezifischen Bearbeitung
Okt.
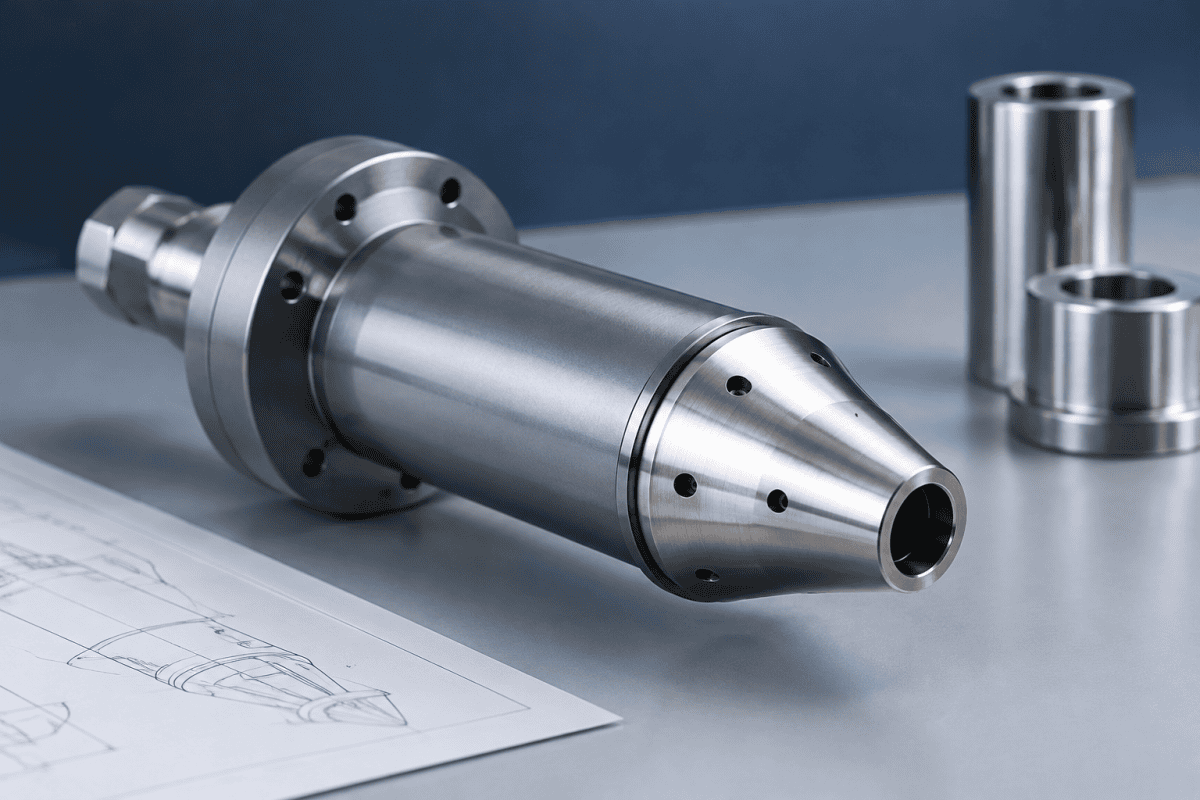
Die Spezifizierung von VAD-Cladding-Brennerkomponenten für die kundenspezifische Bearbeitung ist eine Entscheidung, die das Produktionsverhalten über Monate hinweg festlegt. Der Cladding-Brenner nimmt eine anspruchsvolle Position im VAD-Prozess ein: Er scheidet große Mengen Siliciumdioxid-Ruß auf einem rotierenden Keimstab ab, und seine Geometrie sowie Gasverteilung beeinflussen direkt die Abscheideeffizienz, die Durchmesserkonsistenz der Vorform und die nutzbare Länge der finalen Vorform. Anders als bei einem Standardersatzteil muss ein kundenspezifisch gefertigter VAD-Cladding-Brenner durch den Prozess definiert werden, dem er dient, und nicht nur durch die Abmessungen des Teils, das er ersetzt. Dieser Artikel behandelt die wichtigsten Fragen, die Ingenieure und Beschaffungsteams beantworten sollten, bevor sie eine Zeichnung für die kundenspezifische Bearbeitung von Abscheidungsbrennern freigeben.
Warum VAD-Cladding-Brennerkomponenten nicht mit anderen Brennern austauschbar sind
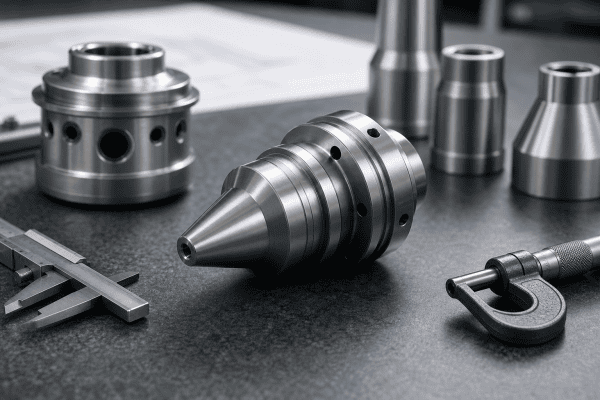
VAD (vapor axial deposition) erzeugt eine poröse Ruß-Vorform durch axiale Abscheidung von Material auf einem rotierenden Targetstab, wobei der Cladding-Brenner typischerweise so positioniert ist, dass er einen Hochdurchsatz-Rußstrom über eine große Fläche liefert. Dies ist eine andere Aufgabe als bei einem OVD-Brenner, der Schichten auf der Außenfläche eines Bait-Stabs aufbaut, und es unterscheidet sich stark von einem MCVD-Brenner, der die Außenseite eines Substratrohrs erhitzt, um eine Reaktion im Rohrinneren anzutreiben. Die Cladding-Stufe in der VAD macht üblicherweise den größten Anteil des abgeschiedenen Volumens aus, sodass kleine Ineffizienzen im Cladding-Brenner über die gesamte Vorform verstärkt werden.
Aufgrund dieser Unterschiede sollte nicht angenommen werden, dass ein Brenner, der in einer OVD- oder MCVD-Position gute Leistung erbringt, auch in einer VAD-Cladding-Position gute Leistung erbringt. Anzahl der Gaskanäle, Austrittsgeometrie, Faceplate-Design, Kühlvorkehrungen und Montageschnittstellen spiegeln alle den Prozess wider, für den sie ausgelegt wurden. Vor der kundenspezifischen Bearbeitung lautet die erste Frage nicht “Welche Abmessungen kopieren wir?”, sondern “Was muss dieser Brenner in der VAD-Cladding-Stufe tatsächlich leisten?”
Branchenreferenzmaterial wie die Corning Glass Age Ressourcen zur Entwicklung von Glasfasern kann helfen, einzuordnen, wie sich das Brennerdesign zusammen mit den Vorformprozessen entwickelt hat, was ein nützlicher Kontext bei der Überprüfung interner Altzeichnungen ist.
Definieren Sie die Prozessanforderungen vor der Geometrie
Die Bearbeitung eines Brenners ist schnell im Vergleich zur Diagnose, warum er keine Leistung erbringt. Die Anforderungen zuerst richtig zu erfassen, reduziert das Risiko einer zweiten Iteration. Die folgenden Eingaben sollten vor Beginn jeglicher Zeichnungsarbeit dokumentiert werden.
Abscheiderate und Rußverteilungsmuster
Welche Abscheiderate muss der Cladding-Brenner aufrechterhalten, und wie gleichmäßig muss der Rußstrom über das Target verteilt sein? Ein Cladding-Brenner, der einen engen, hochgeschwindigkeitlichen Strom erzeugt, kann in einer Zone schnell Dicke aufbauen, während die Ränder unterabscheiden bleiben. Ein breiteres, diffuseres Muster verbessert die Abdeckung, kann jedoch die Capture-Effizienz verringern. Das Düsenarray, die Orifice-Dimensionierung und der Kanalabstand ergeben sich alle aus dieser Entscheidung, daher sollte sie festgelegt werden, bevor die Geometrie fixiert wird.
Gaskanäle und Chemie
Wie viele separate Gas- und Dampfkanäle benötigt der Brenner? VAD-Cladding-Brennerkomponenten handhaben üblicherweise Brenngas, Sauerstoff oder ein Oxidationsmittel und verdampften Precursor, der von einem separaten Zufuhrsystem geliefert wird, sowie möglicherweise einen Abschirm- oder Spülkanal. Jeder Kanal benötigt seinen eigenen internen Pfad, Einlassanschluss und seine eigene Dichtungsanordnung. Die Anzahl der Kanäle beeinflusst das interne Layout, die Wandstärken und die Bearbeitungssequenz — und sie ist eine der häufigsten Ursachen für Nacharbeit, wenn sie nicht frühzeitig fixiert wird.
Montage und Ausrichtung
Wie positioniert sich der Brenner in der VAD-Drehmaschine oder Abscheidungsstation? Die Winkelausrichtung relativ zum Targetstab, der Abstand und die Wiederholbarkeit der Montageschnittstelle beeinflussen alle, wo der Ruß tatsächlich auftrifft. Wenn der Brenner während der Wartung entfernt und ersetzt wird, sollte das Montagedesign es ermöglichen, ohne Neuausrichtungsmessung in dieselbe Position zurückzukehren. Dies ist ebenso eine Schnittstellenfrage wie eine Bearbeitungsfrage.
Materialauswahl ist eine Ingenieurentscheidung, kein Standard
Die Materialauswahl für VAD-Cladding-Brennerkomponenten hängt von der Funktion des jeweiligen Teils ab: Faceplate, Düseneinsatz, Körper, Kühlmantel oder Montageflansch. Jedes sieht eine andere Kombination aus Temperatur, thermischer Wechselbelastung, Gaschemie und mechanischer Belastung.
Zu den wichtigsten Faktoren, die abzuwägen sind, gehören:
- Thermische Belastung und Wechselbelastung. Die Faceplate und die Düsenspitzen sind der Reaktionszone am nächsten und erfahren die steilsten Gradienten. Materialien mit guter Wärmeleitfähigkeit helfen, Wärme in den Kühlkreislauf abzuführen, während Materialien mit geringer Wärmeausdehnung die Verformung reduzieren, wenn sich der Brenner zwischen den Läufen erwärmt und abkühlt.
- Chemische Umgebung. Precursor-Dämpfe, halogenidhaltige Spezies und Verbrennungsprodukte können bestimmte Legierungen bei erhöhter Temperatur angreifen. Das Material muss mit der tatsächlichen Chemie kompatibel sein, der der Brenner ausgesetzt ist, nicht nur mit den Gasen, die auf einem allgemeinen Prozessdatenblatt aufgeführt sind.
- Bearbeitbarkeit und Merkmalsdefinition. Kleine Orifices, flache Kanäle und feine Dichtflächen erfordern ein Material, das Toleranzen ohne übermäßigen Werkzeugverschleiß oder Oberflächenschäden halten kann. Schwer bearbeitbare Materialien können die Kosten und die Lieferzeit stärker treiben, als der Rohmaterialpreis vermuten lässt.
- Galvanische und Dichtungskompatibilität. Gemischte Materialien in einer Baugruppe können Korrosionsrisiken und differentielle Ausdehnung an Verbindungsstellen erzeugen. Dichtungs- und Anschlussmaterialien müssen ebenfalls für die Betriebstemperatur und Chemie geeignet sein.
Aluminium beispielsweise eignet sich für einige Brennerkörper und Strukturteile, bei denen Gewicht und Wärmeleitfähigkeit eine Rolle spielen, doch seine Temperaturgrenzen machen es für die heißesten inneren Oberflächen ungeeignet. Deshalb sollte die Materialeignung stets als Funktion der Rolle der Komponente dargestellt werden und nicht als pauschale Wahl für einen gesamten Brenner. Für eine strukturierte Betrachtung, wie Material- und Geometrieentscheidungen in der Brennerkonstruktion zusammenwirken, ist der Leitfaden zur Beschaffung, zu Materialien und zum Reverse Engineering von kundenspezifischen Brennern eine nützliche Referenz für Preform-Ingenieure.
Für einen direkten Vergleich, wie sich Kanallayouts und Austrittsgeometrien zwischen Prozessfamilien unterscheiden, ist der Vergleich von OVD-, VAD- und MCVD-Brennerdüsen eine praktische Ergänzung zu den folgenden Fragen.
Fragen, die Sie über die vorhandene Komponente beantworten sollten
Die meisten Projekte für kundenspezifische VAD-Brennerteile beginnen mit einem vorhandenen Brenner, sei es, weil er verschlissen, veraltet oder nicht mehr lieferbar ist. Reverse Engineering ist ein legitimer Weg, erfordert jedoch mehr als das Vermessen eines Teils.
Was ist der Ausfallmodus?
Wenn der Brenner aufgrund eines Leistungsproblems ersetzt wird, muss dieses Problem charakterisiert werden. Rußablagerungen auf der Stirnplatte, Verformung nach thermischer Wechselbeanspruchung, Erosion an Düsenaustritten und Verstopfung interner Kanäle deuten jeweils auf unterschiedliche Korrekturprioritäten hin. Das Kopieren eines verschlissenen Teils ohne Verständnis seines Verschleißmusters birgt das Risiko, denselben Ausfall zu reproduzieren. Artikel zur Vermeidung von Rußverstopfung auf Brennerstirnplatten sowie zur Brennerwartung und Lebensdauer erläutern diese Mechanismen ausführlicher und können helfen, Inspektionsergebnisse einzuordnen.
Ist die Zeichnung vertrauenswürdig?
Originalzeichnungen können veraltet, unvollständig sein oder eine Designrevision widerspiegeln, die nie dokumentiert wurde. Wo möglich, sind die gelieferten Abmessungen gegen das physische Teil und gegen die Prozessanforderungen zu verifizieren. Abweichungen zwischen der Zeichnung, dem vermessenen Teil und der beabsichtigten Funktion sollten vor der Bearbeitung geklärt werden, nicht danach.
Welche Merkmale sind funktional und welche sind nebensächlich?
Nicht jede Abmessung an einem verschlissenen Teil ist gleichermaßen wichtig. Kritische Merkmale umfassen typischerweise Öffnungsdurchmesser und -abstände, Kanalquerschnitte, Planheit der Stirnplatte, Dichtflächen und Montagebezugspunkte. Kosmetische Merkmale, Außenkonturen und nichtfunktionale Radien können oft ohne Leistungseinbußen an die Fertigbarkeit angepasst werden. Die Trennung kritischer von nicht kritischen Abmessungen gibt der Werkstatt Spielraum, ein robustes Teil zu fertigen statt eines unnötig schwierigen.
Inspektions- und Verifikationspunkte, die spezifiziert werden müssen
Bei der Freigabe von VAD-Cladding-Brennerkomponenten zur Bearbeitung sollte der Prüfplan auf die Merkmale abgestimmt sein, die die Abscheidung beeinflussen. Erwägen Sie, Folgendes zu spezifizieren:
- Toleranzen für Öffnungsdurchmesser und -position, mit definierter Messmethode.
- Planlage der Frontplatte und Oberflächenbeschaffenheit, da diese die Strömungsgleichmäßigkeit am Austritt beeinflussen.
- Kanal-zu-Kanal-Ausrichtung und Konzentrizität dort, wo Gasströme zusammenlaufen müssen.
- Dichtflächenbeschaffenheit und Planlage an Gaseinlässen und Verbindungsstellen.
- Überprüfung des Montagebezugs, damit das Teil korrekt in der Abscheidungsstation positioniert wird.
- Druck- oder Dichtheitsprüfung der internen Kanäle vor der Abnahme, unter Verwendung eines mit dem Lieferanten vereinbarten Verfahrens.
Bei Mehrkanal-Brennern ist die Beziehung zwischen den Kanälen ebenso wichtig wie jeder einzelne Kanal. Wenn die internen Pfade nicht ausbalanciert sind, kann sich die Gasverteilung über die Frontplatte verschieben und das Rußmuster verändern. Die Spezifikation der Balance in der Zeichnungsphase ist günstiger als die Korrektur auf der Drehbank, und sie gehört neben die Maßtoleranzen in die Abnahmekriterien.
Konstruktionsdetails der Gaskanäle, die die Bearbeitungskosten bestimmen
Über die Anzahl der Kanäle hinaus hat die interne Geometrie jedes Pfades einen direkten Einfluss darauf, wie der Brenner gefertigt wird und wie er funktioniert. VAD-Cladding-Brennerkomponenten mit langen, gebohrten Passagen mit kleinem Durchmesser sind schwieriger zu reinigen und zu prüfen als Teile mit gefrästen Kanälen und abnehmbaren Abdeckungen. Wo der Prozess es zulässt, kann die Auslegung auf Zugänglichkeit während der Reinigung die Standzeit verlängern und das Risiko verborgener Verstopfungen verringern.
Kanalübergänge verdienen besondere Aufmerksamkeit. Abrupte Stufen, scharfe Innenkanten und nicht übereinstimmende Querschnitte an Verbindungsstellen erzeugen Turbulenzen und Totzonen, in denen sich Precursor ansammeln kann. Sanfte Übergänge und großzügige Radien sind in der Regel einfacher konsistent zu bearbeiten und verhalten sich im Betrieb vorhersehbarer. Wenn eine Altzeichnung einen scharfen Übergang zeigt, der schwer zu reproduzieren ist, lohnt es sich zu fragen, ob das Merkmal funktional ist oder einfach ein Artefakt der ursprünglichen Fertigungsmethode.
Die Dichtungsstrategie ist ein weiterer Entscheidungspunkt. Metall-auf-Metall-Dichtungen, Elastomerdichtungen und Dichtungsverbindungen haben jeweils unterschiedliche Temperaturgrenzen und Wiederverwendbarkeitseigenschaften. Bei VAD-Cladding-Brennerkomponenten, die wiederholten thermischen Zyklen ausgesetzt sind, beeinflusst der Dichtungstyp sowohl die Wartungsintervalle als auch das Risiko von Leckagen bei hoher Temperatur. Diese Wahl sollte zusammen mit der Materialauswahl getroffen werden, nicht nach der Freigabe der Zeichnung.
Checkliste für Beschaffung und Kommunikation
Ein vollständiges Anfragepaket verkürzt die Angebotserstellung und verringert die Wahrscheinlichkeit eines nicht passenden Teils. Vor der Kontaktaufnahme mit einem Lieferanten sollten Sie Folgendes zusammenstellen:
- Komponentenfunktion und Position in der VAD-Cladding-Stufe.
- Verfügbare Zeichnungen, Modelle oder das physische Musterteil.
- Gemessene kritische Abmessungen mit Toleranzen, wobei vermerkt wird, welche funktional sind.
- Materialanforderungen nach Komponentenbereich, mit vermerkten Betriebsbedingungen.
- Gas Kanalliste, Einlassanschlusstypen und Verbindungsdetails.
- Montageschnittstellenabmessungen und Ausrichtungsanforderungen.
- Bekannte Ausfallhistorie und etwaige Leistungsziele für das Ersatzteil.
- Menge und etwaige Dokumentations- oder Rückverfolgbarkeitsanforderungen.
Wenn einige dieser Eingaben nicht verfügbar sind, sagen Sie es. Ein Lieferant, der versteht, dass eine Abmessung geschätzt und nicht verifiziert ist, kann Risikobereiche kennzeichnen und einen Verifizierungsschritt vorschlagen. Die FAQ zur Beschaffung von Glasfasergeräten behandelt mehrere häufige Fragen zu Zeichnungen, Mustern und Nicht-Standardteilen.
Abstimmung des Bearbeitungsansatzes auf den Brenner
Die kundenspezifische Bearbeitung von Abscheidungsbrennern ist kein einzelner Vorgang. Sie kombiniert typischerweise Drehen für Körper und Düsen, Fräsen für Kanäle und Montagemerkmale, Bohren oder EDM für kleine Öffnungen und Präzisionsbearbeitung für Dicht- und Strömungsflächen. Die Reihenfolge ist wichtig: Interne Kanäle müssen in der Regel vor der Endmontage geformt und gereinigt werden, und eine Wärmebehandlung oder Spannungsarmglühen, wo erforderlich, muss so geplant werden, dass sie die fertigen Toleranzen nicht verzerrt.
Bei Mehrkanalkörpern hat die Art und Weise, wie diese Kanäle gestapelt, abgedichtet und bearbeitet werden, ihre eigenen Einschränkungen. Eine Überprüfung des Ansatzes zur Bearbeitung von Mehrkanal-Brennerkörpern kann helfen zu klären, was praktikabel ist, bevor das Design eingefroren wird.
Für komplexe oder veraltete Brenner kann ein Lieferant mit Erfahrung in zeichnungsbasierter Produktion und probenbasierter Reverse Engineering eine fertigungsgerechte Geometrie vorschlagen anstelle einer exakten, aber unpraktischen Kopie. Die Überprüfung des Umfangs der Brennerkopf-Ersatz- und Gasanschlussprüfungen ist ein sinnvoller Schritt, sobald die oben genannten Anforderungen dokumentiert sind.
Es ist auch ratsam, sich darauf zu einigen, wie Ersatz-VAD-Cladding-Brennerkomponenten installiert werden. Maßprüfungen an der Montageschnittstelle, Düse-zu-Frontplatte-Passung und Gaseinlassausrichtung sollten Teil der Übergabe sein, damit das Teil ohne eine zweite Bearbeitungsrunde in Betrieb genommen werden kann.
Wie viele Ersatzteile sollten Sie vorhalten?
Die Ersatzteilstrategie beeinflusst sowohl die Verfügbarkeit als auch die Wirtschaftlichkeit der kundenspezifischen Bearbeitung. VAD-Cladding-Brennerkomponenten, die vorhersehbar verschleißen, können mit einem geplanten Austauschintervall verwaltet werden, aber Komponenten, die unvorhersehbar ausfallen, können es rechtfertigen, einen kompletten Ersatzbrenner anstelle einzelner Teile vorzuhalten. Die richtige Antwort hängt von der Lieferzeit, den Kosten einer Abscheidungsunterbrechung und davon ab, ob der Ausfallmodus während der Routineinspektion erkannt werden kann.
Bei kundenspezifischen Teilen lohnt es sich zu besprechen, ob eine kleine erste Charge und ein Folgeproduktionslauf praktischer sind als eine einzelne große Bestellung. Ein Erstmuster kann geprüft und in der Produktion eingesetzt werden, bevor man sich zu einer vollen Menge verpflichtet, was das Risiko verringert, ein dimensionales oder Leistungsproblem nach Abschluss einer großen Losgröße zu entdecken. Dieser Ansatz gibt dem Lieferanten auch Feedback, das auf spätere Teile angewendet werden kann.
Die Dokumentation sollte ebenfalls Teil des Ersatzteilplans sein. Die Aufbewahrung der endgültigen As-Built-Zeichnung, der Inspektionsberichte und der Materialzertifikate bei den Ersatzteilen erleichtert die Nachbestellung von VAD-Cladding-Brennerkomponenten Jahre später erheblich, selbst wenn sich der ursprüngliche Lieferantenkontakt geändert hat. Wenn ein Teil rückentwickelt wird, werden der Messbericht und die vereinbarte Spezifikation zum Referenzdokument für zukünftige Bestellungen.
Häufig gestellte Fragen
Können VAD-Cladding-Brennerkomponenten direkt von einem verschlissenen Muster kopiert werden?
Die Messung ist ein Ausgangspunkt, keine Spezifikation. Verschleiß, Verformung und Ablagerungen können dazu führen, dass die Probe vom ursprünglichen Design abweicht. Kritische Merkmale sollten auf sauberen, stabilen Oberflächen gemessen und vor der Bearbeitung mit den Prozessanforderungen und etwaigen verfügbaren Zeichnungen abgeglichen werden.
Sollten alle VAD-Brennerkomponenten aus demselben Material gefertigt werden?
Nein. Faceplates, Düseneinsätze, Körper und Kühlkomponenten sind unterschiedlichen Temperaturen, Chemikalien und Belastungen ausgesetzt. Das Material sollte entsprechend der Funktion der jeweiligen Komponente ausgewählt werden, und bei einer Baugruppe aus verschiedenen Werkstoffen sollten die Ausdehnung und die galvanische Verträglichkeit an den Verbindungsstellen überprüft werden.
Was ist die häufigste Ursache für einen schlechten Brenner in der ersten Iteration?
Undefinierte Anforderungen. Wenn Kanalanzahl, Abscheidungsmuster, Montageausrichtung oder kritische Toleranzen unklar bleiben, muss die Werkstatt schätzen, und das resultierende Teil passt möglicherweise nicht zum Prozess. Diese Eingaben vor der Bearbeitung festzulegen ist die effektivste Methode, um Nacharbeit zu vermeiden.
Müssen VAD-Cladding-Brennerkomponenten einer Leckage- oder Durchflussprüfung unterzogen werden?
Bei Brennern mit internen Gaskanälen ist eine Form der Druck- oder Leckageprüfung vor der Abnahme im Allgemeinen ratsam. Die spezifische Methode, der Druck und die Abnahmekriterien sollten mit dem Lieferanten vereinbart werden und auf der Gerätedokumentation und den Sicherheitsverfahren des Standorts basieren.
Nächster Schritt
Die nützlichste Vorbereitung für ein VAD cladding burner-Projekt ist eine klare, schriftliche Anforderungsbeschreibung: was der Brenner leisten muss, welche Abmessungen funktional sind, welche Materialien für welchen Bereich geeignet sind und wie das Teil geprüft wird. Teams, die diese Punkte vor der Ausgabe einer Zeichnung dokumentieren, stellen in der Regel fest, dass VAD cladding burner components einfacher anzubieten, schneller zu bearbeiten und im Einsatz vorhersehbarer sind.
Wenn Sie Zeichnungen, eine verschlissene Probe, kritische Abmessungen oder Betriebsbedingungen zur Verfügung stellen können, kontaktieren Sie unser Team, um die Komponente zu besprechen und ein Angebot anzufordern.
