
Знание
Оптические направляющие роликовые валы: Прецизионная обработка и проверки при сборке
Окт
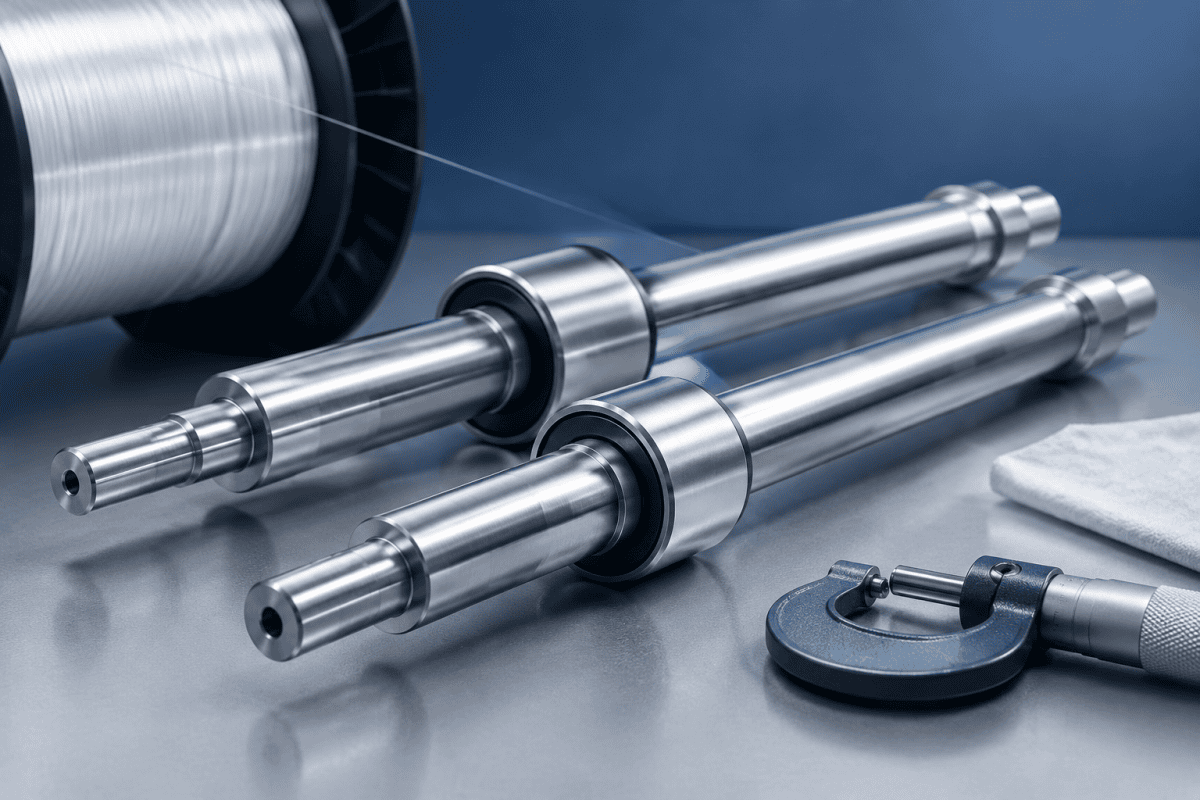
Оптические направляющие роликовые валы легко упустить из виду, поскольку они не находятся в зоне пламени и не касаются стекла при температуре осаждения. Однако на практике оптические направляющие роликовые валы определяют, как стеклянное волокно, волокно с покрытием или оснастка для обращения с заготовкой поддерживаются, выравниваются и вращаются на станциях намотки, вытяжки и приёмки. Если вал выходит за пределы допуска, плохо садится в подшипник или плохо сопрягается с корпусом ролика, результат проявляется в виде блуждания волокна, неравномерного натяжения или поверхностных следов, которые трудно отнести к одному компоненту.
В этой статье рассматривается, что важно при заказе оптических направляющих роликовых валов, как они подвергаются прецизионной обработке и что проверять при сборке и после замены.
Что на самом деле делает направляющий роликовый вал
Оптические направляющие роликовые валы служат структурным и вращающимся интерфейсом между корпусом ролика и станиной машины. В зависимости от станции направляющий роликовый вал может быть неподвижным, а не вращающимся, при этом ролик вращается на подшипниках, установленных вокруг него, или он может вращаться вместе с роликом как часть приводного узла. В позициях намотки и приёмки волокна вал должен удерживать ролик в стабильном осевом положении, обеспечивая при этом плавное вращение с низкой вибрацией на скорости линии, требуемой процессом.
Поскольку вал связывает несколько допусков вместе, небольшое отклонение может усиливаться. Прямолинейность вала, диаметр шеек, перпендикулярность буртика, положение шпоночного паза или лыски, качество резьбы и чистота поверхности — всё это влияет на то, как ролик садится и вращается. На станции намотки положение торца ролика влияет на то, куда укладывается волокно; в направляющей позиции биение может смещать траекторию волокна и слегка изменять натяжение с одной стороны ролика на другую.
Эти эффекты обычно накапливаются, поэтому качество вала оценивается во время сборки, а не изолированно.
Также полезно отделить роль вала от роли самого ролика. Ролик управляет геометрией контакта, состоянием поверхности и трением о волокно. Вал управляет положением, выравниванием и стабильностью вращения. Когда на станции возникает неисправность, эти два компонента часто обвиняют взаимозаменяемо, поэтому полезный первый шаг — определить, какая функция на самом деле отказывает, прежде чем снимать какую-либо деталь.
Соображения по прецизионной обработке оптических направляющих роликовых валов
Выбор материала определяется применением
Не существует единственно правильного материала для оптических направляющих роликовых валов. Выбор зависит от нагрузки, скорости, условий износа, воздействия коррозии, ограничений по весу и от того, является ли вал приводным. Распространённые варианты включают нержавеющие стали для коррозионной стойкости и очищаемости, легированные стали для большей прочности и износостойкости после термообработки, а также алюминиевые сплавы, когда важна меньшая вращающаяся масса.
Пригодность материала следует подтверждать применительно к фактической функции компонента и условиям эксплуатации, а не предполагать исходя из широкой товарной категории. Вал, работающий вблизи зоны нанесения покрытия или очистки, может требовать иной коррозионной стойкости, чем вал в сухой закрытой намоточной машине. Там, где алюминиевые компоненты используются в смежной оснастке, аналогичная логика применима к алюминиевым деталям OVD, используемым в других частях оборудования, хотя требования к роликовым валам следует оценивать по их собственным критериям.
Решения по термообработке и обработке поверхности должны документироваться одновременно с выбором основного материала. Цементация, азотирование, пассивация и покрытия — каждое из них слегка изменяет размеры, поэтому спецификация, в которой указан материал без обработки, может дать деталь, которая подходит на верстаке и заклинивает после установки. Для коррозионностойких валов требования к пассивации и очистке часто так же важны, как и выбор сплава.
Допуски, управляющие поведением ролика
Наиболее влиятельными обработанными элементами оптических направляющих роликовых валов обычно являются:
- Подшипниковые шейки. Допуск по диаметру и круглость определяют посадку подшипника и внутренний зазор. Слишком свободная — вал может проворачиваться или фреттинговаться; слишком тугая — предварительный натяг подшипника возрастает, что увеличивает нагрев и сопротивление.
- Прямолинейность. Изгиб вдоль оси вала создаёт биение на торце ролика, что приводит к боковому перемещению волокна.
- Перпендикулярность буртика. Буртик, не перпендикулярный оси, слегка смещает ролик или подшипник от оси при зажиме.
- Соосность между шейками. Если шейки со стороны привода и со стороны ролика не соосны, ролик не может вращаться точно, даже если каждая шейка по отдельности в пределах размера.
- Чистота поверхности. Чистота шеек влияет на посадку подшипника и износ; уплотнительные поверхности и поверхности, обращённые к волокну, могут иметь отдельные требования к чистоте.
Биение, а не только диаметр, часто является практическим ограничением. Вал может иметь правильный диаметр и всё равно вызывать видимое биение ролика, если суммарное индикаторное биение велико.
Особенности, влияющие на сборку
Оптические направляющие роликовые валы обычно имеют элементы фиксации: буртики, канавки под стопорные кольца, резьбу, шпоночные пазы, лыски или поперечные отверстия. Допуск на их положение так же важен, как и на их размер. Шпоночный паз, смещённый на небольшой угол, повернёт ролик относительно его заданного положения, что критично в приводных узлах, где контролируется синхронизация или шаг ролика. Резьба, используемая со стопорными гайками, должна быть перпендикулярна оси; резьба, смещённая радиально, наклонит гайку и, в свою очередь, внутреннее кольцо подшипника.
Мелкие геометрические детали также влияют на стоимость и срок изготовления. Фаска или радиус на входе шейки защищает подшипник при установке, но чрезмерно большой заход уменьшает эффективную длину посадки. Подрезки для выхода резьбы должны быть рассчитаны так, чтобы ответная гайка полностью прилегала к буртику. Указание этих элементов на чертеже предотвращает необходимость доработки в остальном точного вала после поставки.
Проверки при сборке перед запуском линии
Правильная практика сборки позволяет выявить большинство проблем, связанных с валом, до запуска в производство. Приведённые ниже проверки являются общими и должны адаптироваться к конкретной позиции и документации на оборудование.
Сначала проверьте чистоту и посадку
Проверьте шейки и ответные отверстия на наличие заусенцев, забоин и остаточной стружки после механической обработки. Заусенцы на шейке могут поцарапать подшипник при установке и создать ложную посадку, которая изменится после разрушения заусенца. По возможности выполните пробную сборку критических сопряжений без нагрузки, чтобы убедиться, что компоненты садятся вручную или с контролируемым усилием пресса, а не только за счёт силы.
Измеряйте биение после сборки, а не только до неё
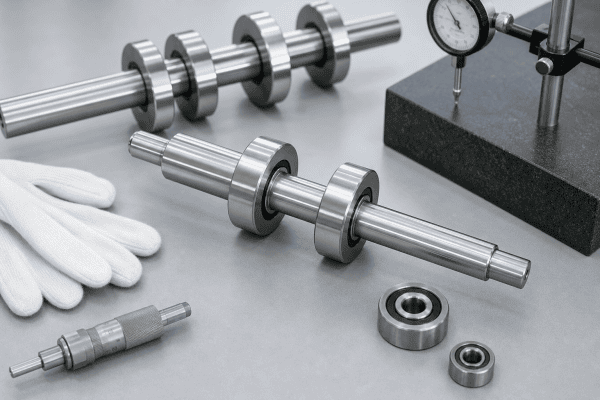
Вал, который вращается без биения на стенде, может показать биение после установки ролика, подшипников и фиксирующей арматуры. Установите узел в его опору или в подходящее контрольное приспособление и измерьте биение торца ролика и выступающей части вала. Если биение появляется только после сборки, причина часто кроется в посадке, загрязнении или неперпендикулярном буртике, а не в самом вале. Различение этих возможностей — это разница между правильной диагностикой и ненужной заменой.
Проверьте осевое позиционирование и осевой люфт
Убедитесь, что ролик находится в заданном осевом положении, а подшипники имеют указанный осевой люфт или предварительный натяг. Чрезмерный осевой люфт позволяет ролику смещаться под натяжением волокна; недостаточный зазор может вызвать заклинивание и нагрев. Стопорные кольца, проставки и контргайки должны быть полностью посажены и затянуты указанным методом с включением всех стопорных элементов.
Подтвердите качество вращения
Проверните узел вручную, а затем на низкой скорости, где это безопасно. Обратите внимание на плавность вращения, отсутствие шероховатостей и отсутствие слышимого или ощущаемого заедания. Шероховатость может быть вызвана повреждённым подшипником, загрязнённой шейкой вала или слегка изогнутым валом. Если ролик имеет приводной вход, проверьте, что муфта или приводной элемент входит в зацепление без смещения вала от оси.
Для связанной приёмной и режущей оснастки применяется та же дисциплина сборки, что и для зажима намотчика оптического волокна и режущего узла, где центровка и посадка влияют на качество реза и смену катушки.
Типичные симптомы и на что они указывают
Когда намоточная или направляющая станция работает неправильно, валы направляющих роликов оптического волокна являются одной из нескольких возможных причин. Таблица ниже представляет симптомы как возможные причины для investigation, а не как подтверждённые диагнозы. Шаги проверки включены, поскольку угадывание причины обычно приводит к замене не той детали.
- Волокно смещается в боковом направлении по ролику. Возможные причины включают биение вала, изогнутый вал, изношенные подшипники или неправильное осевое положение ролика. Проверьте путём индикации торца ролика и проверки состояния подшипников и набора проставок.
- Неравномерное натяжение от стороны к стороне. Возможные причины включают несоосность ролика, конусную или изношенную поверхность ролика, или вал, не параллельный траектории волокна. Проверьте центровку относительно базовой поверхности оборудования и осмотрите поверхность ролика.
- Вибрация, возрастающая со скоростью. Возможные причины включают дисбаланс, повреждение подшипника или погрешность прямолинейности вала. Проверьте низкоскоростным прогоном и, где доступно, измерением вибрации перед разборкой.
- Перегрев или короткий срок службы подшипника. Возможные причины включают неправильную посадку шейки вала, чрезмерный предварительный натяг, недостаточный зазор или проблемы со смазкой. Проверьте размеры шейки вала и указанную посадку перед заменой подшипников.
- Следы на поверхности волокна. Возможные причины включают повреждённую поверхность ролика, загрязнение или несоосность направляющей, увеличивающую контактное давление. Проверьте траекторию волокна и осмотрите все контактные поверхности, а не только вал.
Запись измерений, выполненных на каждом этапе, облегчает решение о том, нуждается ли вал в замене, требуется ли повторная регулировка проставками узла или виноват другой компонент. Простой журнал, отслеживающий биение, осевой люфт и температуру подшипников с течением времени, часто полезнее единственного измерения, сделанного после отказа.
Контрольный список для линии
Компактный контрольный список обеспечивает последовательность между сменами и между техниками. Порядок важен, поскольку проверка качества вращения до проверки посадки может скрыть проблему посадки за временно плавным ощущением.
- Подтвердите правильный номер детали и ревизию по документации оборудования.
- Осмотрите шейки валов, буртики, резьбы и стопорные элементы на предмет повреждений.
- Очистите все сопрягаемые поверхности и убедитесь, что отверстия и подшипники свободны от загрязнений.
- Выполните примерку узла без нагрузки и подтвердите посадку вручную или контролируемым усилием пресса.
- Индицируйте выступающую часть вала и торец ролика после сборки, а не до неё.
- Подтвердите осевое положение, осевой люфт и зацепление стопорной арматуры.
- Проверните вручную, затем на низкой скорости и отметьте любую шероховатость или звук.
- Запишите измеренные значения, чтобы следующая проверка имела базовый уровень для сравнения.
Когда следует заменить, а не переустанавливать
Замена обычно оправдана, когда шейка вала изношена ниже указанного диапазона, когда прямолинейность не может быть восстановлена, когда стопорные элементы повреждены, или когда коррозия или задиры ухудшили критическую поверхность. Повторное использование предельного вала часто переносит проблему на новые подшипники, которые затем преждевременно выходят из строя и скрывают первоначальную причину.
Перед заказом соберите информацию, необходимую поставщику: чертёж или эскиз с размерами, материал и любую термообработку, критические допуски и требования к чистоте поверхности, количество и рабочие условия, в которых работает вал. Для нестандартных или устаревших валов направляющих роликов оптического волокна производство по чертежам и обратная разработка могут быть практическим путём, и именно здесь услуги OEM/ODM CNC-обработки могут изготовить компоненты по совпадающим размерам, вместо того чтобы навязывать перепроектирование вокруг готовой детали.
Также стоит проверить, является ли отказ повторяющимся. Вал, который многократно выходит из строя на одной и той же станции, может указывать на проблему центровки, проблему привода или условие перегрузки, которое одна новая деталь не исправит. В таких случаях измерение установленной геометрии перед заказом замены предотвращает второй отказ.
Заказ индивидуальных направляющих роликовых валов
Заказные валы направляющих роликов обычно указываются, когда исходные размеры должны быть соблюдены, когда станция была модифицирована, или когда материал и отделка должны быть изменены для конкретной среды. Чёткая спецификация должна указывать:
- Общую геометрию и все функциональные размеры с указанием баз
- Марку и состояние материала, а также любую требуемую обработку
- Критические допуски, пределы биения и чистоту поверхности
- Стопорные элементы и их позиционные допуски
- Количество и ожидаются ли как прототипные, так и производственные объёмы
Если доступен только изношенный образец, измеренный чертёж плюс примечания об исходной функции помогают поставщику понять, какие элементы являются критическими, а какие имеют допуск. Для более широких потребностей в замене по всей линии, обзор валов и втулок намотчика оптического волокна может помочь определить, какие компоненты являются стандартными, а какие изготовлены на заказ, и тот же подход на основе чертежей применяется к связанной оснастке, такой как ступицы намоточных катушек оптического волокна где допуски сопряжения отверстия и вала имеют значение.
Детали чертежа, сокращающие переписку
Поставщики обычно могут быстрее предоставить коммерческое предложение, когда чертёж заранее отвечает на несколько вопросов. Выбор базовых поверхностей должен отражать то, как деталь измеряется и устанавливается, а не только то, как она обрабатывается. Критические размеры следует обозначать, а не оставлять все размеры с одинаковым допуском, поскольку полностью жёсткий чертёж повышает стоимость без улучшения функциональности.
Ожидания по контролю также должны быть указаны. Если валы направляющих роликов для оптического волокна будут проверяться на биение или диаметр шеек при приёмке, чертёж должен определять, как выполняется это измерение, чтобы поставщик и покупатель согласовали результат. Там, где требуется входной контроль первого изделия, указание этого в запросе позволяет избежать спора после поставки.
Прототипные и производственные количества
Многие сменные валы начинаются как единичный прототип для подтверждения посадки перед заказом более крупной партии. Наладка обработки, оснастка и трудозатраты на контроль распределяются по-разному для единичного изделия и производственной партии, поэтому полезно указать оба количества в первоначальном запросе. Это позволяет поставщику спланировать процессы, которые будут стабильно выдерживать допуск при увеличении объёма.
Практика контроля и документации
Протоколы контроля превращают разовую замену в воспроизводимый процесс. Когда измеренные значения для шеек, биения и перпендикулярности буртика задокументированы, следующий заказ может ссылаться на фактические данные вместо изношенного образца. Это особенно полезно для оборудования, которое больше не поддерживается первоначальным производителем.
Где возможно, измерения следует выполнять инструментами, соответствующими проверяемому допуску. Штангенциркуль подходит для общих длин и неответственных диаметров, но диаметр и круглость шеек лучше проверять микрометром и методом, выявляющим огранку. Биение требует индикатора часового типа и стабильной базы, причём сама база должна быть чистой и неповреждённой, иначе показание бессмысленно.
Часто задаваемые вопросы
Можно ли править оптические направляющие роликовые валы вместо замены?
Правка возможна в некоторых случаях, но она может внести остаточные напряжения и не всегда восстанавливает состояние шеек или чистоту поверхности. Обычно она рассматривается только тогда, когда вал в остальном исправен и требуемая прямолинейность умеренная. Замена вала более предсказуема, когда шейки или элементы фиксации также изношены.
Как определить, исходит ли биение от вала или от ролика?
Указывайте выступающую часть вала и торец ролика отдельно после сборки. Если выступающая часть вала вращается без биения, а торец ролика — нет, проблема, вероятно, в отверстии ролика, посадке подшипника или наборе прокладок. Если биение наблюдается у обоих, проверьте вал и его опору.
Влияет ли материал вала напрямую на качество волокна?
Не из-за контакта с волокном на большинстве станций, но материал влияет на жёсткость, массу, коррозионную стойкость и размерную стабильность. Вал, который изгибается или корродирует, может со временем изменить центровку, что затем косвенно влияет на обращение с волокном. Материал следует выбирать исходя из механических и экологических требований станции.
Что следует включить в запрос на изготовление индивидуальных оптических направляющих роликовых валов?
Предоставьте чертёж или измеренный эскиз, требования к материалу и обработке, критические допуски и пределы биения, чистоту поверхности, количество и описание условий эксплуатации. Фотографии установленного узла и заметки о характере отказа также помогают поставщику оценить, какие характеристики наиболее важны.
Как часто следует проверять направляющие роликовые валы?
Интервалы контроля зависят от скорости линии, нагрузки и окружающей среды, но практический подход — проверять биение и состояние подшипников при плановом техническом обслуживании и после любого события, которое могло перегрузить станцию. Отслеживание тенденции показаний ценнее, чем единичный результат «годен/не годен».
Можно ли поставить оптические направляющие роликовые валы без полного чертежа?
Предпочтительно наличие полного чертежа, но измеренного образца с примечаниями к критическим характеристикам часто достаточно для начала работы. Поставщик обычно подтверждает, какие размеры являются функциональными, а какие могут варьироваться, до начала производства.
Следующий шаг
Если намоточная или направляющая станция демонстрирует биение, колебания натяжения или преждевременный износ подшипников, самый быстрый путь к надежному решению — четкая спецификация на валы направляющих роликов для оптического волокна. Отправьте ваши чертежи, размеры, требования к материалам и условия эксплуатации, чтобы запросить коммерческое предложение и подтвердить, что лучше подходит для применения — стандартная замена или вал, изготовленный по индивидуальному заказу.
Для получения дополнительных рекомендаций по точным измерениям и практике допусков обратитесь к стандарту общих допусков ISO 2768, на который ссылаются многие поставщики при определении классов допусков по умолчанию на обработанных чертежах.
