지식
OVD 버너 화염이 기울어지는 이유: 오리피스 열화, 화학적 침식, 및 합금 선택이 증착 안정성을 회복하는 방법
September
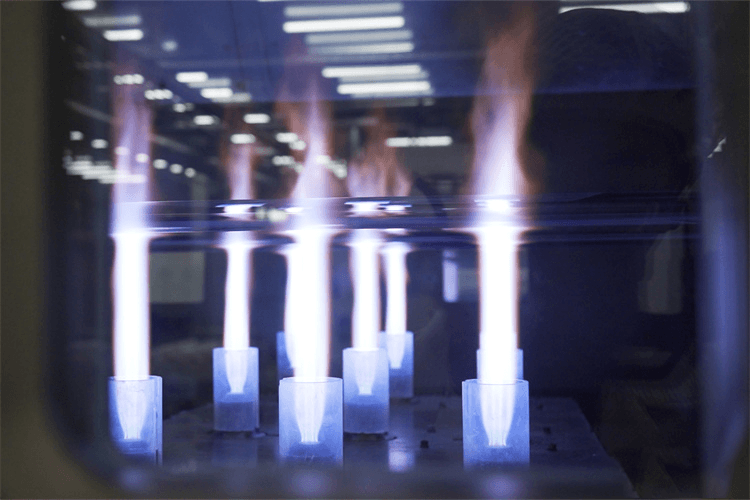
외부 기상 증착(OVD) 공정에서 화염 편향(flame deflection)보다 생산 라인을 더 빠르게 중단시키는 현상은 거의 없습니다. 다중 스트림 증착 토치의 화염 패턴이 축에서 벗어나기 시작하면, 회전하는 프리폼 타깃 로드에 미치는 영향은 즉각적입니다: 비대칭 수트 봉우리 성장, 불균일한 밀도 프로파일, 그리고 되돌릴 수 없는 코어 로드 굴절률 드리프트가 발생합니다.
화염 기울림 진단은 기본적인 가스 유량 컨트롤러 보정을 넘어, 토치 페이스플레이트에서 발생하는 미세한 열화 현상을 검사해야 합니다.
화염 편향의 구조: 노즐 팁에서 발생하는 현상
OVD 토치는 가연성 가스(H₂/O₂)를 할라이드 전구체(SiC₄ 및 4개의 G1/8 표준 공기 유입구)와 함께 환형 또는 다중 오리피스 스트림으로 교차 공급하여 작동합니다. 화염 전면에서의 1차 화학 반응은 실리카 수트와 기상 염화수소를 생성합니다:
정상 조건에서는 층류 가스 경계가 금속 페이스플레이트를 최고 반응 온도로부터 격리합니다. 장기간의 증착 캠페인이 진행되는 동안, 세 가지 뚜렷한 고장 메커니즘이 이 경계를 손상시킵니다:
-
염화물 응축으로 인한 미세 피팅(Micro-Pitting): 셧다운 사이클 또는 경미한 라인 압력 강하 중, 미반응 전구체의 미량이 냉각 금속 표면에서 직접 가수분해되어 부식성 산 잔류물을 형성하고 미세 채널 벽에 피팅을 발생시킵니다.
-
환형 경계부의 열 크리프(Thermal Creep): 성장하는 실리카 봉우리에서 발생하는 극한의 복사열은 내부 화학 공급 튜브와 외부 산소 커튼 사이에 열 응력 구배를 유도합니다.
-
국부적 실리카 브리징(Localized Silica Bridging): 피팅되거나 거칠어진 채널 출구는 국부 경계층 속도를 변화시켜 실리카 수트 입자가 림에 달라붙게 하고, 결과적으로 출구 가스 각도를 물리적으로 왜곡시킵니다.
정상 유동 경계:
극한 OVD 분위기에서의 재료 성능
재료 선택은 오리피스가 유속 벡터가 이탈하기 시작하기 전까지 동심도를 유지하는 시간을 결정합니다.
| 엔지니어링 파라미터 | 표준 6000계열 알루미늄 | 316L 스테인리스 스틸 | Grade 5 티타늄 합금 |
| 작동 열 한계 | 낮음 (장시간 열 노출 시 연화) | 중간-높음 | 높음 (채널 강성 유지) |
| 산성 염화물 내성 | 미세 피팅에 취약 | 중간 | 우수 (자기 부동태화 TiO₂ |
| 열팽창 정합성 | 높은 열팽창 계수 | 중간 열팽창 | 낮은 열 변형 |
| 일반적인 고장 모드 | 팁 침식 및 환형 폭 확대 | 채널 뒤틀림 / 열 스케일링 | 점진적 균일 표면 마모 |
정밀 가공 알루미늄은 표준 런에서 적절한 방열과 낮은 초기 조달 비용을 제공하지만, 장시간 고중량 코어 증착 레시피로 가동하면 빠르게 마모됩니다.
핵심 다중 스트림 노즐을 고급 티타늄 합금 으로 전환하면 표면 연화가 제거되어 초기 화염 편향을 유발하는 국부 유동 저항을 방지할 수 있습니다.
기계적 무결성: 동심도 및 채널 미세 표면 조도
올바른 합금으로 제작된 토치라도 가공 과정에서 기준 유동 불균형이 발생하면 기울어질 수 있습니다.
다중 스트림 버너 노즐은 동심 가스 공급에 의존합니다. 내부 미세 드릴링 중 공구 처짐이 발생하면 채널 내부에 거친 표면이 생성됩니다. 미세한 버(burr)조차도 제트 원주 전체에 걸쳐 불균일한 항력을 발생시켜, 가스 스트림이 대기압으로 배출될 때 저항이 낮은 경로 쪽으로 기울게 만듭니다.
고안정성 증착 토치는 다축 CNC 턴-밀 가공 센터. 에서 단일 클램핑 생산이 필요합니다. 내부 가스 챔버와 외부 위치 결정 레지스터를 하나의 연속 시퀀스로 가공하면, 별도의 선반 및 밀링 작업에서 발생하는 전형적인 누적 런아웃 오차를 제거할 수 있습니다.
현장 진단 및 시정 조치
증착 선반에서 토치를 분리하기 전에 다음의 단계별 검증 체크리스트를 진행하십시오:
-
정압 백프레셔 일관성 확인: 동일한 레귤레이터 설정에서 개별 가스 링에 불활성 질소를 연결하십시오. 반대 사분면 간 백프레셔 차이는 부분적인 오리피스 막힘 또는 채널 협소화를 나타냅니다.
-
확대 하에서 노즐 페이스플레이트 검사: 내부 전구체 오리피스 가장자리를 면밀히 관찰하십시오. 배출 포트 한쪽에 불규칙한 베벨링, 백색 실리카 크러스팅 또는 미세 피팅이 나타나면 노즐이 화학적 침식을 겪은 것이므로 표면 세척만으로는 복구할 수 없습니다.
-
주변 열 평형 검증: 플레임 기울어짐은 프리폼 테일 끝단을 가로지를 때 종종 심화됩니다. 많은 구성에서 메인 토치를 전용 OVD 보조 테일 버너 및 산소 분배 매니폴드 와 함께 사용하면 국부적 열 구배가 안정화되어 스트로크 끝단에서 메인 노즐이 급격한 열 충격을 받지 않도록 보호합니다.
프리폼 증착 하드웨어 업그레이드
플레임 왜곡으로 인한 라인 중단을 제거하려면 신뢰할 수 있는 툴링과 내구성 있는 소재가 필수적입니다. 마모된 알루미늄 노즐을 현장 검증된 티타늄 OVD 버너 어셈블리 로 교체하면 장기 캠페인에서 플레임 형상이 안정화되어 빈번한 클린룸 재교정 없이도 방사형 대칭이 유지됩니다.
시설에 표준 교체 부품 또는 맞춤형 제도 기반 툴링이 필요한 경우, 다음의 전체 카탈로그를 살펴보십시오: 재고 보유 OVD 버너 구성품, 또는 기술 CAD 도면을 제출 하여 당사 엔지니어링 팀의 전체 제조 가능성 검토를 받으십시오.
