Wissen
Warum OVD-Brennerflammen kippen: Düsenverschleiß, chemische Erosion und wie die Legierungsauswahl die Abscheidungsstabilität wiederherstellt
Sept.
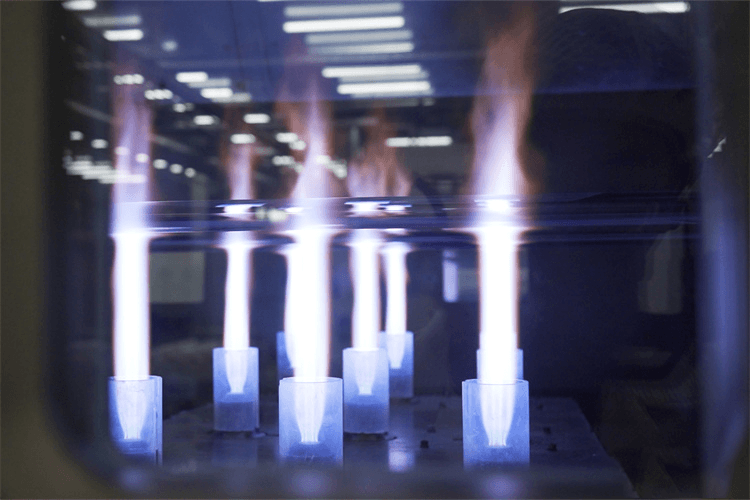
Bei der Außen-Vaporabscheidung (OVD) gibt es nur wenige Vorkommnisse, die einen Produktionslauf schneller stören als eine Flammenablenkung. Wenn ein Mehrstrom-Abscheidungsbrenner beginnt, sein Flammenmuster außeraxial zu verlagern, sind die Folgen für den rotierenden Zielstab (Preform) unmittelbar: asymmetrisches Rußkörperwachstum, ungleichmäßige Dichteprofile und irreversible Brechungsindexdrift des Kernstabs.
Die Diagnose einer Flammenneigung erfordert, über grundlegende Kalibrierungen der Gasflussregler hinauszublicken und die mikroskopische Degradation an der Brennerfrontplatte zu untersuchen.
Die Anatomie der Flammenablenkung: Was an der Düsenspitze passiert
Ein OVD-Brenner funktioniert durch die Zuführung alternierender ringförmiger oder mehrlochiger Ströme brennbarer Gase (H₂/O₂) zusammen mit Halogenid-Vorläufern (SiC₄ und GeCl₄). Die primäre chemische Reaktion an der Flammenfront erzeugt Siliciumdioxid-Ruß und gasförmige Salzsäure:
Unter normalen Parametern isolieren laminare Gasgrenzschichten die Metallfrontplatte von den Spitzenreaktionstemperaturen. Über längere Abscheidungskampagnen hinweg beeinträchtigen drei unterschiedliche Versagensmechanismen diese Grenzschicht:
-
Mikro-Lochfraß durch Chloridkondensation: Während Abschaltzyklen oder geringfügigen Leitungsdruckabfällen hydrolysieren Spuren von unreagiertem Vorläufer direkt auf abkühlenden Metalloberflächen und bilden korrosive Säurerückstände, die Mikrokanalwände anfressen.
-
Thermisches Kriechen an ringförmigen Rändern: Die extreme Strahlungshitze des wachsenden Siliciumdioxid-Rußkörpers induziert thermische Spannungsgradienten zwischen den inneren chemischen Zuführrohren und den äußeren Sauerstoffvorhängen.
-
Lokalisierte Siliciumdioxid-Brückenbildung: Angelaufene oder raue Kanalauslässe verändern die lokale Grenzschichtgeschwindigkeit, wodurch Siliciumdioxid-Rußpartikel am Rand haften bleiben und den Austrittsgaswinkel physikalisch verzerren.
Normale Strömungsgrenze:
Materialleistung unter extremen OVD-Atmosphären
Die Materialauswahl bestimmt, wie lange eine Öffnung ihre Konzentrizität behält, bevor die Strömungsgeschwindigkeitsvektoren zu wandern beginnen.
| Technischer Parameter | Standard-Aluminium der 6000er-Serie | 316L Stainless Steel | Titanlegierung Grad 5 |
| Betriebliche thermische Grenze | Niedrig (erweicht bei längerer Wärmeeinwirkung) | Mittel-Hoch | Hoch (behält Kanalsteifigkeit bei) |
| Beständigkeit gegen saure Chloride | Anfällig für Mikro-Lochfraß | Mäßig | Hervorragend (selbstpassivierend TiO₂ |
| Thermische Ausdehnungsanpassung | Hoher Ausdehnungskoeffizient | Mäßige Ausdehnung | Geringe thermische Verformung |
| Typischer Versagensmodus | Spitzenerosion & ringförmige Aufweitung | Kanalverzug / Wärmezunderbildung | Allmählicher gleichmäßiger Oberflächenverschleiß |
Während präzisionsbearbeitetes Aluminium für Standardläufe ausreichende Wärmeableitung und geringe Anschaffungskosten bietet, zeigt es bei verlängerten Abscheidungsrezepturen mit schwerem Kern schnellen Verschleiß.
Die Umstellung kritischer Mehrstromdüsen auf hochwertige Titanlegierung eliminiert Oberflächenerweichung und verhindert so den lokalen Strömungswiderstand, der frühe Flammenablenkung verursacht.
Mechanische Integrität: Konzentrizität und Mikro-Oberflächengüte der Kanäle
Ein Brenner aus der richtigen Legierung neigt sich dennoch, wenn seine Bearbeitung eine grundlegende Strömungsungleichheit einführt.
Mehrstrom-Brennerdüsen sind auf konzentrische Gaszuführung angewiesen. Jede Werkzeugablenkung während des internen Mikrobohrens erzeugt raue Oberflächen im Kanal. Selbst mikroskopische Grate erzeugen ungleichmäßigen Widerstand über den Umfang des Strahls, wodurch der Gasstrom beim Austritt in den Atmosphärendruck in Richtung des Pfads geringeren Widerstands tendiert.
Hochstabile Abscheidungsbrenner erfordern eine Einspannfertigung auf mehrachsigen CNC-Dreh-Fräs-Bearbeitungszentren. Die Bearbeitung sowohl der internen Gaskammern als auch der externen Positionierregister in einer kontinuierlichen Sequenz eliminiert die kumulativen Rundlauffehler, die bei separaten Dreh- und Fräsoperationen typisch sind.
Diagnose und Korrekturmaßnahmen in der Fertigung
Bevor Sie einen Brenner von der Abscheidungsdrehmaschine nehmen, führen Sie diese progressive Verifikationscheckliste durch:
-
Prüfen Sie die Konsistenz des statischen Gegendrucks: Schließen Sie inerten Stickstoff an einzelne Gasringe bei identischen Reglereinstellungen an. Eine Abweichung des Gegendrucks zwischen gegenüberliegenden Quadranten deutet auf teilweise Düsenverstopfung oder Kanalverengung hin.
-
Inspizieren Sie die Düsenfrontplatte unter Vergrößerung: Betrachten Sie die inneren Precursor-Düsenkanten genau. Wenn unregelmäßige Abschrägungen, weiße Siliziumdioxidverkrustungen oder Mikrokorrosion auf einer Seite eines Austrittsports auftreten, hat die Düse chemische Erosion erlitten und kann durch oberflächliche Reinigung nicht mehr instand gesetzt werden.
-
Verifizieren Sie das periphere thermische Gleichgewicht: Flammenkippen verstärkt sich häufig beim Übergang über die Preform-Enden. In vielen Konfigurationen stabilisiert die Paarung des Hauptbrenners mit einem dedizierten OVD-Hilfsendbrenner und Sauerstoffverteilungsverteiler regionale thermische Gradienten und schützt die Hauptdüse vor abruptem thermischem Schock an den Hubenden.
Aufrüstung Ihrer Preform-Abscheidungshardware
Die Eliminierung von Linienabschaltungen durch Flammenverzerrung läuft auf zuverlässige Werkzeuge und langlebige Materialien hinaus. Der Austausch verschlissener Aluminiumdüsen durch feldgetestete Titan-OVD-Brennerbaugruppen stabilisiert die Flammengeometrie über lange Kampagnen und erhält die radiale Symmetrie ohne häufige Reinraum-Rekalibrierung.
Wenn Ihre Einrichtung Standardersatzteile oder kundenspezifische Druckfertigungswerkzeuge benötigt, erkunden Sie unseren vollständigen Katalog von auf Lager befindlichen OVD-Brennerkomponenten, oder reichen Sie Ihre technischen CAD-Zeichnungen bei unserem Engineering-Team für eine vollständige Fertigbarkeitsprüfung ein.
