
Connaissances
Composants de brûleur OVD en aluminium : Sélection des matériaux et traitement de surface
FAQ
Spécifier correctement les composants de brûleur OVD en aluminium nécessite plus de réflexion que simplement correspondre à un dessin. L'aluminium offre de réels avantages en matière de gestion thermique et d'usinabilité, mais il se comporte aussi très différemment des alliages à haute température plus couramment associés aux torches de dépôt. Les ingénieurs évaluant les composants de brûleur OVD en aluminium doivent définir la fonction réelle du composant, son exposition à la température, son environnement chimique et l'état de surface requis avant de choisir un alliage ou un traitement. Cet article présente un cadre pratique pour ces décisions et met en évidence où le traitement de surface peut prolonger les performances—et où il peut créer de nouveaux risques.
Pourquoi les composants de brûleur OVD en aluminium apparaissent dans les assemblages de torche
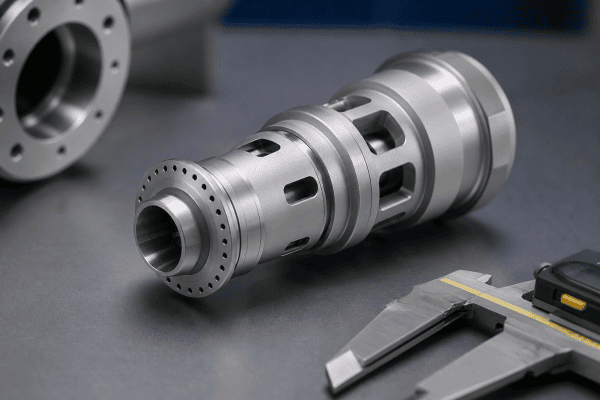
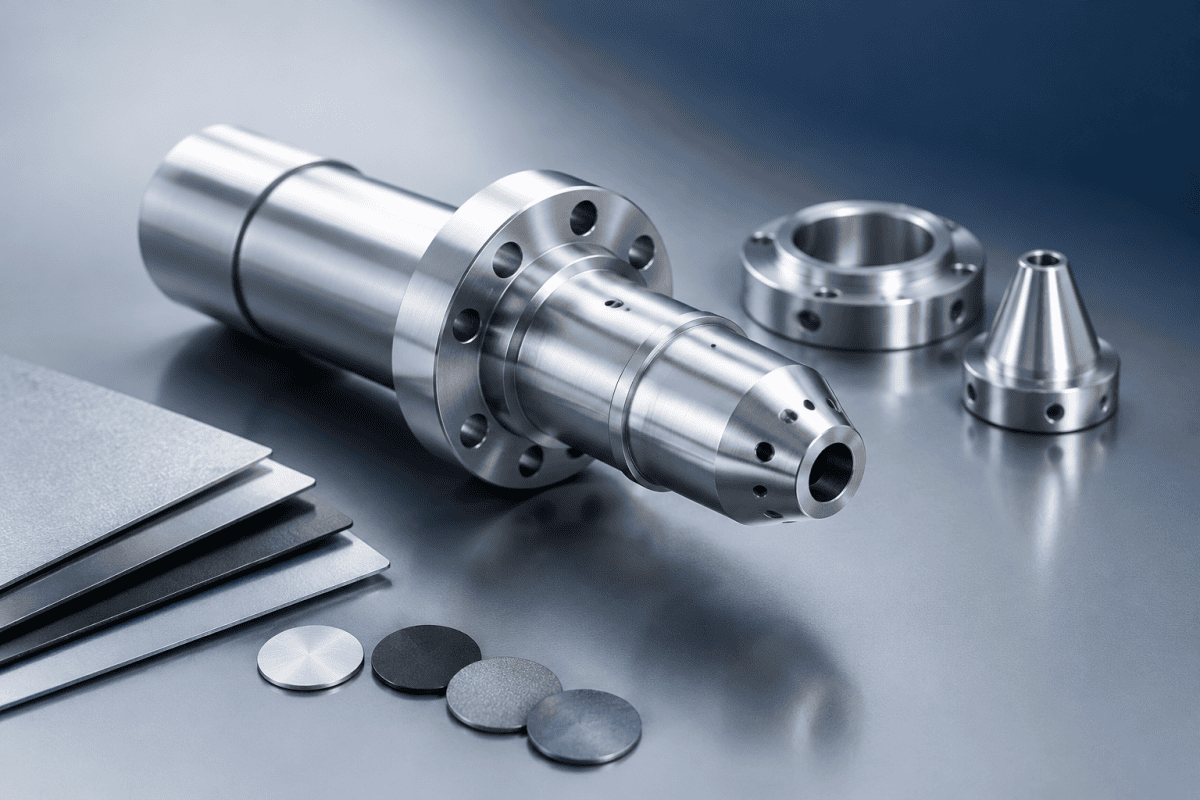
Les brûleurs et torches OVD (dépôt externe en phase vapeur) sont souvent considérés comme des pièces monolithiques uniques, mais en pratique ce sont des assemblages. Les collecteurs de distribution de gaz, les supports de montage, les bagues de serrage, le matériel de positionnement, les fixations liées au refroidissement et les structures auxiliaires peuvent être des composants séparés avec leurs propres exigences matérielles. L'aluminium entre fréquemment en jeu dans ces rôles secondaires en raison de sa combinaison de propriétés :
- Conductivité thermique. L'aluminium évacue rapidement la chaleur des points chauds localisés, ce qui peut aider à protéger les joints ou le matériel adjacents.
- Faible densité. Des composants plus légers réduisent la charge mécanique sur les structures de montage et simplifient la manipulation lors de la maintenance.
- Usinabilité. L'aluminium s'usine rapidement et conserve bien les détails fins, ce qui convient aux passages de gaz multicanal et aux caractéristiques de précision.
- Coût et disponibilité. Pour les rôles structurels non critiques, l'aluminium peut être un choix rentable par rapport aux alliages à base de nickel ou de cobalt.
Rien de tout cela ne signifie que l'aluminium est un remplacement direct pour une plaque frontale de brûleur. Les composants directement exposés à la flamme de dépôt, à une charge radiante élevée ou à des gaz de procédé réactifs nécessitent généralement des matériaux sélectionnés pour ces conditions. La valeur des composants de brûleur OVD en aluminium est concentrée dans les pièces dont la charge thermique et mécanique est bien comprise et délimitée.
Sélection des matériaux composant par composant
La sélection des matériaux pour les composants de brûleur OVD en aluminium doit commencer par la fonction du composant, et non par un numéro d'alliage familier. Une approche utile consiste à classer chaque pièce par exposition.
Pièces structurelles et de montage chauffées indirectement
Les supports, colliers, blocs de réglage et fixations de positionnement se trouvent souvent à l'écart de la flamme. Ici, les alliages d'aluminium tels que le 6061 ou le 7075 sont courants car ils équilibrent résistance, stabilité et usinabilité. La dilatation thermique compte toujours : si un support en aluminium partage un alignement de précision avec une pièce en acier inoxydable ou en alliage, la dilatation différentielle sur une variation de température peut décaler l'alignement. C'est l'une des raisons pour lesquelles concentricité du brûleur les problèmes sont parfois attribués non pas à la buse mais au matériel qui la maintient.
Collecteurs de gaz et matériel de distribution
Lorsqu'un collecteur est refroidi ou fonctionne à température modérée, l'usinabilité de l'aluminium permet des passages internes complexes et des faces d'étanchéité. Les facteurs limitants sont l'interface d'étanchéité et la température de surface maximale au point le plus chaud, et non la température moyenne. La vérification de ces composants de brûleur OVD en aluminium doit inclure un examen du type de raccord de gaz, de la forme du filetage et de la méthode d'étanchéité, car ces interfaces sont bien moins tolérantes que le matériau massif. Pour une liste de contrôle détaillée, voir vérification de la connexion du collecteur de distribution d'oxygène.
Pièces proches de la flamme ou de la zone d'échappement
À mesure que l'exposition augmente, la plage de fusion relativement basse de l'aluminium et sa tendance à perdre de la résistance à température élevée deviennent limitantes. Les composants dans le trajet de la flamme, ou ceux exposés à des cycles thermiques répétés près de la zone de dépôt, sont généralement mieux servis par des alliages à haute température. Déterminer où se situe cette limite nécessite des données de température mesurées ou documentées provenant de l'équipement, et non des suppositions.
Options de traitement de surface pour les composants de brûleur OVD en aluminium
La couche d'oxyde naturelle de l'aluminium est mince et n'est pas conçue pour la résistance à l'usure ou à la corrosion chimique. Le traitement de surface des composants de brûleur est donc souvent utilisé pour améliorer la dureté, la résistance à la corrosion ou la propreté. Les options courantes incluent :
- Anodisation (Type II ou Type III). Crée une couche d'oxyde d'aluminium contrôlée pour la résistance à l'usure et à la corrosion. L'anodisation dure produit une couche plus épaisse et plus dure mais peut réduire la résistance à la fatigue et peut légèrement modifier les dimensions à tolérance serrée.
- Revêtement de conversion chem-film. Une fine couche de passivation souvent utilisée pour améliorer la résistance à la corrosion tout en préservant la conductivité électrique et les dimensions.
- Nickelage chimique. Fournit un revêtement dur et uniforme avec une bonne résistance à la corrosion. Sur l'aluminium, il nécessite un prétraitement approprié pour obtenir l'adhérence.
- Revêtements de conversion sans chromate. De plus en plus préférés lorsque des contraintes environnementales ou réglementaires s'appliquent.
- Finition mécanique. Une rugosité de surface contrôlée sur les faces d'étanchéité et les passages de gaz peut avoir plus d'importance pour la fonction que tout revêtement.
Le Référence des matériaux ASM International publie des recommandations largement utilisées sur la finition et l'ingénierie de surface pour les alliages d'aluminium.
Ce que le traitement de surface ne résout pas
Le revêtement d'un composant n'augmente pas la limite de température de son substrat. Un support en aluminium anodisé dur perd toujours de la résistance dans la même plage de température que l'aluminium non traité. De même, le placage ne corrige pas une géométrie de face d'étanchéité défectueuse ni un passage de gaz provoquant un écoulement irrégulier. Si le problème sous-jacent est l'équilibrage de la pression interne ou la distribution du débit de gaz, un traitement de surface sur ces composants de brûleur OVD en aluminium ne permettra probablement pas de le résoudre.
Inspection et vérification avant remplacement
Lors de l'évaluation de composants de brûleur OVD en aluminium existants en vue d'un remplacement ou d'une rétro-ingénierie, rassemblez des données objectives plutôt que de vous fier à la similitude visuelle. Les étapes utiles comprennent :
- Confirmer la fonction et l'exposition. Documenter l'emplacement de la pièce, si elle est refroidie et sa proximité avec la flamme ou les gaz d'échappement.
- Mesurer les dimensions critiques. Enregistrer indépendamment les diamètres des passages de gaz, la planéité de la face d'étanchéité, les spécifications de filetage et les positions des trous de montage.
- Identifier l'alliage si possible. Les marquages existants, les contrôles de dureté ou la documentation du fournisseur peuvent permettre de cerner la famille d'alliages.
- Noter l'état de surface actuel. L'érosion, la corrosion par piqûres, la perte de revêtement et l'accumulation de dépôts indiquent chacun des actions correctives différentes.
- Vérifier les interfaces séparément. Les raccords de gaz, les joints et les fixations déterminent souvent si un remplacement fonctionne correctement, indépendamment de la pièce de base.
Lorsque le plan d'origine n'est pas disponible, la rétro-ingénierie avec une documentation basée sur des mesures est la voie pratique. Ce processus est décrit dans le guide d'usinage du corps de brûleur OVD personnalisé, qui couvre la manière dont les décisions relatives aux matériaux et à la géométrie interagissent. Pour les composants de brûleur OVD en aluminium qui sont eux-mêmes des remplacements, comparez les raccordements de gaz et les caractéristiques de montage au plan d'origine plutôt qu'à une photographie.
Questions d'approvisionnement pour les composants de brûleur OVD en aluminium
Lors de la préparation d'une demande de devis, fournissez suffisamment de contexte pour que le fournisseur puisse sélectionner un matériau et une finition réalistes. Les questions utiles à mettre par écrit comprennent :
- Quelle est la température de surface maximale soutenue et de pointe du composant en service ?
- La pièce est-elle refroidie, et si oui, comment ?
- Quels gaz ou vapeurs sont en contact avec la surface, et une condensation est-elle prévue ?
- Existe-t-il des exigences de conductivité électrique ou de mise à la terre qui excluraient un revêtement ?
- Quelles dimensions sont critiques en termes de tolérance, et un traitement de surface peut-il être appliqué sans les affecter ?
- L'alliage d'origine est-il connu, ou le fournisseur doit-il en recommander un en fonction du cycle de service ?
Fournir les plans, les dimensions et les conditions de fonctionnement avec la demande raccourcit considérablement le cycle d'examen. Si l'application est non standard, la fourniture de ces détails permet au fournisseur d'évaluer si un article en stock convient ou si l'usinage sur mesure est la meilleure voie. Pour les articles de remplacement standard, la compatibilité doit toujours être confirmée par rapport aux plans, aux raccordements de gaz et aux exigences matérielles plutôt que supposée à partir d'une catégorie de produit.
Composants de brûleur OVD en aluminium : décisions matérielles qui réduisent les temps d'arrêt
De nombreuses défaillances sur les composants de brûleur OVD en aluminium remontent à un petit nombre de décisions récurrentes. Les traiter correctement dès le départ coûte moins cher que de les corriger une fois la pièce en service.
Adapter l'alliage au cycle de service, pas à la pièce héritée
Un composant de brûleur OVD en aluminium hérité peut avoir été choisi il y a des décennies pour sa disponibilité plutôt que pour ses performances. Si les conditions de fonctionnement ont changé—débit plus élevé, cycles plus longs, mélange de gaz de procédé différent—l'alliage d'origine peut ne plus être approprié. Une revalidation basée sur le service actuel est plus fiable que de copier un numéro de pièce.
Prise en compte de la dilatation différentielle aux interfaces
L'aluminium se dilate environ deux fois plus que l'acier inoxydable par degré de changement de température. Lorsque des composants de brûleur OVD en aluminium sont boulonnés dans de la quincaillerie en inox ou en alliage, le désaccord résultant peut desserrer les fixations, cisailler les goupilles ou décaler l'alignement. Des caractéristiques de montage à lumière, des rondelles flexibles ou des interfaces en matériaux assortis peuvent absorber ce mouvement.
Spécifier le traitement de surface en fonction du mode de défaillance réel
L'anodisation traite l'usure et la corrosion légère. Elle ne traite pas la perte de résistance à haute température, le contact galvanique avec des métaux dissemblables ou l'accumulation de dépôts induite par les conditions d'écoulement. Avant d'ajouter des composants de brûleur OVD en aluminium à une spécification de traitement, identifiez le mode de défaillance que le traitement est censé contrer.
Documenter l'état tel que construit
Mesurer et enregistrer la géométrie telle que construite des composants de brûleur OVD en aluminium—diamètres des passages, surfaces d'étanchéité, formes de filetage et épaisseur de traitement—rend le remplacement suivant plus rapide et plus précis. Sans cet enregistrement, chaque remplacement devient un nouvel exercice de rétro-ingénierie.
FAQ
L'aluminium peut-il être utilisé pour une buse ou une plaque frontale de brûleur OVD ?
Les composants directement exposés à la flamme de dépôt ou à une charge radiante élevée nécessitent généralement des matériaux sélectionnés pour leur résistance aux températures élevées et leur résistance à l'atmosphère du procédé. Les limites de température de l'aluminium le rendent généralement inadapté à ces positions. Les composants de brûleur OVD en aluminium structurels, de montage et de collecteur chauffés indirectement sont des applications plus typiques. La décision doit être basée sur des températures de fonctionnement documentées et la fonction spécifique du composant.
L'anodisation modifie-t-elle les dimensions des composants ?
Les couches anodisées se développent en partie dans et en partie hors du métal de base, de sorte que les caractéristiques à tolérance serrée peuvent être affectées. L'anodisation dure produit généralement une couche plus épaisse que l'anodisation de Type II. Si un traitement de surface est requis, identifiez à l'avance les dimensions critiques en termes de tolérance afin que l'épaisseur du revêtement puisse être prise en compte dans la spécification d'usinage.
Comment savoir quel alliage d'aluminium spécifier ?
Le choix de l'alliage dépend des exigences de résistance, de l'exposition à la corrosion, de l'usinabilité et du fait que la pièce sera soudée ou anodisée. Sans plan d'origine ni certificat de matériau, l'approche pratique consiste à décrire précisément les conditions de fonctionnement et à laisser le fournisseur recommander un alliage, puis à le confirmer par rapport à l'application.
Un revêtement empêchera-t-il l'accumulation de suie sur les surfaces en aluminium ?
Un revêtement peut modifier l'énergie de surface et la nettoyabilité, mais il n'élimine pas la formation de dépôts, qui dépend principalement des conditions de flamme et d'écoulement. Lorsque l'accumulation de suie est le problème réel, examinez les causes de l'accumulation de dépôts sur les plaques frontales de brûleur avant de sélectionner un revêtement comme remède.
Les composants de brûleur OVD en aluminium conviennent-ils à toutes les positions de brûleur ?
Non. Leur adéquation dépend de l'exposition à la température, du refroidissement et de l'atmosphère du procédé. Les composants de brûleur OVD en aluminium sont à réserver aux positions où la température de service est documentée et reste dans la plage utile de l'alliage.
Prochaine étape
Si vous évaluez des composants de brûleur OVD en aluminium pour un ensemble brûleur OVD ou torche, envoyez votre plan, vos dimensions clés, vos exigences matière et vos conditions de service pour examen. Fournir la fonction du composant et son exposition à la température permet à l'équipe de recommander un alliage et un traitement de surface appropriés plutôt qu'une correspondance basée uniquement sur l'apparence. Contactez notre équipe pour discuter de vos composants de brûleur OVD en aluminium et demander un devis.
