
Connaissances
Arbres et manchons de bobinage de fibre optique : Approvisionnement de remplacement basé sur les plans
FAQ
Lorsque les arbres de bobinage de fibre optique commencent à s'user, les premiers signes apparaissent souvent dans le paquet bobiné plutôt qu'au niveau de la machine : légère dérive de tension, irrégularité des couches, ou un léger faux rond qui s'accentue avec le temps. Le bobinage de la fibre est l'un des déterminants les plus discrets de la qualité de la fibre finie. Un léger faux rond de l'arbre, un alésage de manchon usé, ou un cône mal apparié peuvent se manifester bien plus tard sous forme de tension irrégulière, d'irrégularité des couches sur la bobine, ou de dommages à la surface de la fibre lors du bobinage. Pour les équipes de maintenance et d'achat, le défi pratique est que les arbres de bobinage de fibre optique et leurs manchons sont souvent anciens, peu documentés, et difficiles à remplacer par des pièces standard du catalogue. L'approvisionnement basé sur les plans — fabrication d'un nouvel arbre ou manchon à partir de la géométrie mesurée et des conditions de fonctionnement documentées — est souvent la voie la plus fiable. Cet article explique quoi inspecter, comment spécifier la pièce, et quoi demander à un fournisseur, avec référence aux capacités de fabrication sur mesure d'OVDParts le cas échéant.
Pourquoi les arbres et les manchons de bobinage de fibre optique s'usent différemment
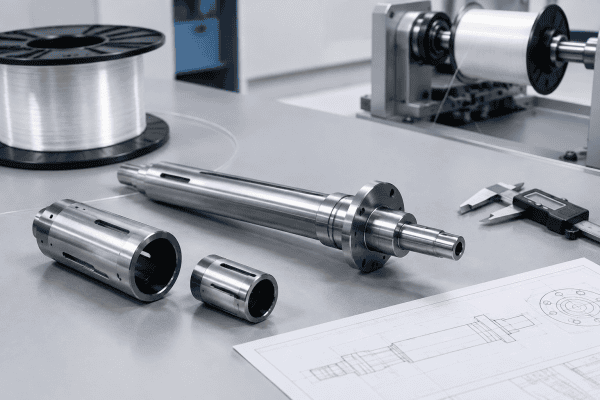
L'arbre de bobinage transmet la rotation à la bobine ou au dévidoir et maintient la position de défilement de la fibre pendant le bobinage. Le manchon est l'interface entre l'arbre et la bobine — il peut s'agir d'un ajustement glissant, d'un ajustement conique, ou d'un élément expansible selon la conception de la machine. Ces deux composants défaillent pour des raisons différentes, et cette distinction est importante lors de la rédaction d'une spécification de remplacement pour les arbres de bobinage de fibre optique.
Les arbres ont tendance à défaillir aux emplacements à forte contrainte : tourillons côté entraînement, portées de paliers, rainures de clavette, transitions coniques, et zones de contact des vis de pression. Les symptômes incluent une usure par fretting visible, une perte de diamètre des tourillons, des rayures, ou un faux rond détectable lorsque l'arbre tourne dans ses propres paliers.
Les manchons défaillent plus souvent par usure interne due au montage répété des bobines, à la déformation après exposition thermique ou contrainte mécanique, et à la perte de concentricité entre l'alésage et la surface de roulement extérieure. Comme les deux pièces sont généralement fabriquées à partir de matériaux et de traitements thermiques différents, “ le bobinage est ancien ” n'est pas une justification suffisante pour le remplacement. Chaque composant nécessite son propre relevé d'inspection et sa propre spécification.
Problèmes de bobinage courants qui renvoient aux arbres ou aux manchons de bobinage de fibre optique
Tous les défauts de bobinage ne proviennent pas de l'arbre. Mais plusieurs problèmes récurrents justifient une vérification de l'arbre et du manchon avant de rechercher d'autres causes.
- Faux rond progressif : Si les paquets bobinés montrent un gauchissement axial croissant avec le temps, la cause peut être un arbre légèrement voilé, une portée de palier usée, ou un manchon qui ne se centre plus sur l'arbre.
- Traverse irrégulière ou variation de pas : Il s'agit souvent d'un problème de commande ou de guide, mais les arbres de bobinage de fibre optique présentant un faux rond radial anormal peuvent interagir avec le système de traverse et produire un pas de bobinage irrégulier.
- Glissement de la bobine : Si la bobine tourne légèrement par rapport à l'arbre pendant la mise sous tension, l'ajustement du manchon ou le mécanisme de serrage peut être usé.
- Dommages à la fibre aux points de contact : Une surface de manchon endommagée ou une bavure sur un épaulement d'arbre peut abraser la fibre qui passe à proximité lors du démarrage ou de l'arrêt.
- Vibration sous charge : Des tourillons usés ou un ajustement de manchon desserré peuvent introduire des vibrations périodiques qui se manifestent dans le paquet bobiné plutôt qu'à l'arrêt.
Comme plusieurs de ces symptômes chevauchent des problèmes d'entraînement, de paliers et de contrôle de tension, documentez le symptôme avec le timing et les conditions de fonctionnement avant de supposer que l'arbre est en cause.
Procédure d'inspection avant l'approvisionnement en pièces de rechange
Mesurer l'arbre dans ses propres paliers
Le faux rond doit être mesuré dans la machine, avec l'arbre supporté comme il l'est en fonctionnement normal. Mesurer un arbre sur un banc sans ses supports de paliers peut produire des chiffres trompeurs. Enregistrez le faux rond radial en plusieurs points sur la longueur et le faux rond axial à chaque extrémité.
Enregistrer tous les diamètres fonctionnels et les ajustements
Mesurez les portées de paliers, les interfaces d'accouplement d'entraînement, les diamètres de montage du manchon, les dimensions des rainures de clavette, et tous les angles de cône. Notez la classe d'ajustement lorsque le plan d'origine est disponible ; lorsqu'il ne l'est pas, mesurez une pièce compagne en bon état plutôt que de deviner. Un cône mesuré sur un manchon usé peut ne pas représenter l'angle prévu.
Vérifier séparément l'alésage et la surface extérieure du manchon
Pour le manchon, mesurez le diamètre d'alésage à plusieurs profondeurs, le diamètre extérieur ou la surface de roulement, la concentricité entre l'alésage et la surface extérieure, et l'équerrage de la face d'extrémité. Si le manchon comporte des rainures, des caractéristiques d'expansion, ou une géométrie de serrage, enregistrez ces caractéristiques avec leurs dimensions.
Documenter le matériau et l'état
Lorsque des données de dureté ou de matériau existent, enregistrez-les. Lorsqu'elles n'existent pas, notez l'environnement de fonctionnement — plage de vitesse de rotation, plage de charge de tension, agents de nettoyage utilisés, et toute exposition thermique — afin qu'un fournisseur puisse proposer un matériau approprié. Ne déduisez pas le matériau à partir de l'apparence seule.
Rechercher les dommages secondaires
Des rayures sur un tourillon d'arbre peuvent indiquer un problème de palier ou de logement qui endommagera un nouvel arbre s'il n'est pas corrigé. Une pièce de rechange ne corrigera pas une cause racine qui subsiste dans la machine.
Pourquoi les pièces de bobinage figurent rarement au catalogue
Contrairement aux buses de brûleur ou aux composants de dépôt standard, les arbres et manchons de bobinage de fibre optique sont généralement spécifiques à une plateforme de machine, un format de bobine, et un processus de bobinage. La longueur de l'arbre, la progression des diamètres, la géométrie du cône, les détails d'alésage, l'accouplement d'entraînement, et l'ajustement du manchon sont rarement standardisés d'une ligne à l'autre, et les remplacements sont généralement commandés sur plan ou rétro-conçus à partir d'un échantillon.
Il s'agit d'une condition d'approvisionnement normale, et non d'un problème. Ce qu'elle exige, c'est un fournisseur capable de travailler à partir de données de mesure, de croquis ou d'échantillons physiques plutôt que d'attendre une référence de pièce. Les services d'usinage OEM/ODM d'OVDParts sont structurés pour ce type de production basée sur des plans et des échantillons, y compris le matériel de bobinage non standard qui n'apparaît pas dans les catalogues de composants standard.
Si le bobinoir fait partie d'un effort plus large de remplacement de composants, il peut être utile d'examiner la gamme plus étendue de pièces pour équipements de fibre optique disponibles, mais les travaux sur les arbres et les manchons sont généralement traités comme un projet personnalisé distinct en raison des exigences de mesure et d'ajustement.
Ce qui doit figurer dans une spécification de remplacement
Un cahier des charges à partir duquel un atelier d'usinage peut établir un devis doit contenir, au minimum :
- Un plan d'ensemble ou un croquis coté de l'arbre et du manchon, incluant les longueurs hors tout, les diamètres et les transitions d'épaulement.
- Les exigences d'ajustement pour les portées de roulement, l'accouplement d'entraînement et le montage du manchon — incluant si l'ajustement est serré, glissant ou conique, ainsi que la classe d'ajustement prévue si elle est connue.
- Les exigences de concentricité et de faux rond référencées à une référence spécifiée, et non décrites qualitativement.
- Taper angle and gauge dimensions where tapered features exist, measured from a known-good reference if a drawing is unavailable.
- Surface finish requirements on running surfaces and sealing or clamping interfaces.
- Material and heat treatment where documented, or the operating conditions that will drive material selection if not.
- Balancing requirements if the shaft operates at higher rotational speeds.
- Quantity and lead-time context — a single replacement versus a stocked spare.
Where the original drawing does not exist, a physical sample with measured dimensions can be sent for reverse engineering. Clear marking of wear zones on the sample helps the supplier distinguish intended geometry from damage.
Sélection des matériaux pour les arbres et les manchons
There is no universal material for fiber winder hardware. Suitability depends on the function of the specific feature, the rotational and load conditions, the chemical environment during cleaning, and whether the part contacts fiber directly. For optical fiber winder shafts, material choice often balances wear resistance at the journals against toughness at keyways and steps.
- Steel grades with appropriate heat treatment are common for load-bearing shafts and wear-resistant journals. Hardness and toughness need to be balanced; a shaft that is too hard may chip at keyways or steps.
- Aluminum or lighter alloys may be appropriate where inertia, weight handling, or non-magnetic behavior matters, provided the running loads permit it. In the broader OVD component range, aluminum OVD parts illustrate how material choice is driven by function rather than by habit.
- Surface treatments such as hard chrome, nitriding, or coatings can improve wear resistance on journal and sleeve running surfaces, but they must be compatible with the base material and the surrounding fits.
- Non-metallic or coated interfaces may be chosen for sleeves where fiber contact or friction control is a concern, subject to dimensional stability under load and temperature.
Material decisions should be confirmed with a supplier who can review the operating conditions and the specific features of the part, not selected from a generic preference list.
Questions à poser au fournisseur avant de commander
Ask a prospective supplier to confirm:
- Whether they can manufacture from drawings, sketches, or physical samples, and how they handle incomplete drawings.
- How they inspect incoming samples and verify dimensions before machining.
- What measurement equipment they use for runout and concentricity verification.
- How material and heat treatment choices are proposed and documented.
- Whether they can produce both the shaft and the matching sleeve as a set to preserve fit.
- What inspection documentation is provided with delivery.
These questions are especially important when replacing an older part on a machine whose drawings may no longer reflect the as-built configuration.
Comment l'approvisionnement basé sur les plans s'intègre au système de bobinage global
Optical Fiber Winder Shafts rarely operate in isolation. They sit inside a winder subassembly that includes clamps, cutters, changeover components, and spool hubs. When a shaft or sleeve is replaced, it is worth checking the surrounding interfaces for wear that could affect the new part, or that the new part could affect in turn.
For example, the clamp that grips the shaft during operation may have lost grip or developed a burr. A guide to take-up winder clamp replacement covers dimensions and grip checks that pair well with a shaft inspection. Similarly, if the shaft is removed during a bobbin change, the bobbin changeover components — clamps, cutters, and related hardware — should be reviewed at the same time to avoid reinstalling a new shaft into a worn interface.
At the spool end, the spool hub bore and shaft interface determine how well the bobbin centers on the shaft. If the hub bore is worn, even a perfectly machined new shaft may not restore concentricity. Checking the hub at the same time as the shaft can prevent a repeat replacement.
In some lines, the winding section is part of a larger preform or draw process. The winder cutter assembly parts guide covers cutter and clamp replacement specifications that may share measurement data with the shaft project. For preform-related equipment, similar sourcing logic applies to Corning preform equipment parts, Sumitomo Electric preform equipment parts, 4 orifices d’admission d’air standard G1/8 séparés SG Controls preform replacement parts, where drawing-based sourcing is also standard.
Where a lathe or carriage is involved in the same production area, the Pièces de rechange pour tour MCVD SG Controls guide shows how holders and carriage components are specified from drawings. The same measurement discipline applies to optical fiber winder shafts: record the geometry, note the fits, and describe the operating conditions.
Considérations d'équilibrage, de faux rond et de vitesse
As winding speeds increase, the tolerance budget for runout and balance tightens. A shaft that performed acceptably at low speed may show vibration at higher rpm if its residual imbalance or runout is marginal. When specifying optical fiber winder shafts, include the operating speed range and the acceptable vibration level if known.
Balance grade requirements should be stated on the drawing where the shaft operates above moderate speeds. If no grade is specified, a supplier may default to a general machining tolerance that is adequate for static operation but not for high-speed winding. For accuracy, ISO 1940-1 is a recognized reference for balance quality requirements of rigid rotors; see the ISO 1940-1 balance quality standard for the grade definitions that can be cited in a specification.
Runout should be referenced to a datum that reflects how the shaft is supported in the machine. If the datum is unclear, the supplier may measure from a convenient surface that does not match the machine’s actual axis of rotation.
Vérification et documentation à la livraison
When a new shaft or sleeve arrives, verification should match the specification that was sent. At minimum, check:
- Overall dimensions against the drawing or sketch.
- Functional diameters and fit classes at bearing seats, coupling interfaces, and sleeve mounting surfaces.
- Runout and concentricity readings, ideally with the same datum used in the specification.
- Surface finish on running and sealing surfaces.
- Material and heat treatment certificates where specified.
- Inspection records for taper angles and gauge dimensions.
If any measurement falls outside the specified tolerance, resolve it before installation. Installing a marginal part can damage the machine and complicate the supplier discussion afterward.
FAQ
Puis-je remplacer uniquement le manchon et conserver l'arbre existant ?
Sometimes, but only if the shaft has been measured and confirmed to be within acceptable runout and journal condition. A new sleeve fitted to a worn shaft will not restore winding accuracy. Measure the shaft first, then decide whether to replace one part or both.
Comment gérer un ajustement conique lorsque le plan d'origine est manquant ?
Measure the taper angle and gauge dimensions against a known-good reference. If the sleeve and shaft have both worn, the as-measured taper may not be correct. In that case, work from the machine’s documented taper standard if one exists, or record the measured value and flag it as unverified in the specification.
Le même fournisseur peut-il fabriquer l'arbre et le manchon en tant que paire appariée ?
Yes, and this is often preferable. Producing both parts together allows the supplier to control the fit between them rather than matching a new part to an existing worn one. Provide both items or full dimensions for both when requesting a quotation.
Quelles informations sont nécessaires pour obtenir un devis sur un arbre de bobinage sur mesure ?
Drawings or a dimensioned sketch, measurement data on fits and concentricity, material and heat treatment requirements or operating conditions, and quantity. A physical sample speeds the process when drawings are not available.
Prochaine étape
If optical fiber winder shafts or sleeves are due for replacement, gather the inspection data first: runout readings, functional diameters, taper dimensions, material notes, and operating conditions. Send drawings, sketches, measured samples, or the worn parts themselves to request a quotation from OVDParts. Include what the part does, how it mounts, and what is wearing so the manufacturing review can address the actual failure mode rather than only the geometry.
