Wissen
Vermeidung vorzeitiger Verstopfung durch Siliziumdioxid-Ruß und Verglasung auf OVD-Brennerfrontplatten: Grundursachen und Werkstattprotokolle
Sept.
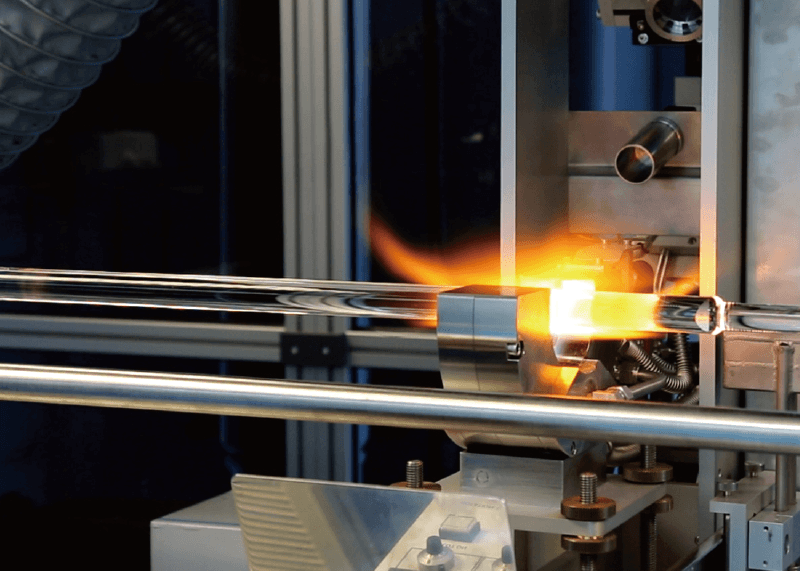
Während der Hochrate-Außenabscheidung durch Dampfabscheidung (OVD) stören nur wenige Ereignisse das Target-Wachstum schneller als vorzeitige Krustenbildung auf der Brenner-Stirnplatte.
Wenn frischer Siliciumdioxid-(SiO₂-)Ruß an den Austrittsöffnungen haftet, anstatt sich in Richtung des rotierenden Target-Stabs zu bewegen, sintert die hohe Strahlungswärme der Reaktionszone (>1400°C) diese Partikel schnell zu hartem, transparentem Siliciumdioxidglas.
Sobald dieser Verglasungsprozess beginnt, kollabieren die Gasstromgrenzen. Strömungsgeschwindigkeiten werden unregelmäßig, die Flammengeometrie destabilisiert sich, und Bediener sind gezwungen, die Abscheidung zu unterbrechen, die Kammer abzukühlen und die Drehbank außer Betrieb zu nehmen.
Chemische Hydrolyse an der Flammenfront:
Die Physik hinter der Ruß-Rekirculation
Ein OVD-Brenner basiert auf einem präzisen Geschwindigkeitsdifferential zwischen seinen konzentrischen Gasringen:
-
Innerer Kern: Precursor-Dampf, der SiCl₄ und Argon-Trägergas führt.
-
Zwischenbarriere: Inneres Schutzgas (typischerweise Ar oder N₂), das den rohen Precursor von aktiven Verbrennungsmitteln isoliert.
-
Verbrennungsring: Hochgeschwindigkeits-Wasserstoff (H₂) und Sauerstoff (O₂), die die thermische Hydrolyse antreiben.
-
Äußerer Vorhang: Abschirmender Sauerstoff, der das Eindringen von Umgebungsluft verhindert und die Flammenbreite kontrolliert.
Rußansammlung tritt auf, wenn die Schutzgasgeschwindigkeit unter den kritischen Schwellenwert fällt, der erforderlich ist, um die Reaktionszone von der metallischen Stirnplatte wegzudrücken. Dieses Geschwindigkeitsdefizit erzeugt lokalisierte Niederdruck-Wirbelströme unmittelbar neben den chemischen Austrittsöffnungen.
Rußpartikel werden in diesen Mikrowirbeln eingeschlossen und kehren zur Düsenstirnfläche zurück, wo die Oberflächentemperatur lockeren Ruß leicht in gebundenes Siliciumdioxidglas umwandelt.
Mikroskopische Werkzeugfehler, die vorzeitige Verstopfung auslösen
Während Gasdurchflussmesser möglicherweise ausgeglichene Massendurchflussmesswerte anzeigen, erzeugen physische Unvollkommenheiten in den Brennerdüsenkanälen häufig ungemessenen Strömungswiderstand.
| Werkzeugfehler | Unmittelbare Auswirkung auf den Gasstrom | Betriebliche Konsequenz |
| Mikrograte am Austrittsöffnungsausgang | Stört die Laminarströmung; erzeugt lokale Turbulenz | Partikel keimen direkt an Gratkanten |
| Ringexzentrizität | Konzentriert die Gasgeschwindigkeit auf eine Seite des Rings | Niedriggeschwindigkeitszone auf der gegenüberliegenden Seite saugt Ruß nach innen |
| Interne Oberflächenrauheit | Widerstand reduziert die Grenzschichtgeschwindigkeit entlang der Kanalwände | Vorzeitige Precursor-Vermischung im Düsenkörper |
| Wärmeausdehnungsfehlanpassung | Verzerrt die Austrittsöffnungsrundheit bei längeren Betriebszyklen | Flamme verengt sich; Ruß fällt auf den Düsenrand zurück |
Die Herstellung von Gasverteilungsdüsen mit mehrachsiger CNC-Dreh-Fräsbearbeitung gewährleistet, dass die inneren Chemierohre und äußeren Abschirmkanäle bei Einzelspannungsproduktion konzentrisch bleiben. Die Beseitigung von Werkzeugrattermarken in Mikrokanälen erhält die laminare Grenzschichtintegrität und hält die chemische Reaktion sicher von der Metalloberfläche getrennt.
Reinigungsfehler, die Brenneraustrittsöffnungen zerstören
Wenn sich verglaste Kruste ansammelt, ruinieren Wartungsteams den Brenner bei der Aufbereitung oft versehentlich:
-
Mechanisches Abkratzen mit Stahlsticheln: Das Abkratzen von gebundenem Siliciumdioxid mit gehärteten Metallwerkzeugen kerbt unweigerlich die Austrittsöffnungslippe ein. Ein mikroskopischer Kratzer von nur wenigen Mikrometern am Austrittsrand reicht aus, um als Ankerpunkt für schnelle Rußansammlung im nachfolgenden Betrieb zu wirken.
-
Aggressive Säurebäder ohne Neutralisation: Das Eintauchen von Aluminiumkomponenten in aggressive Chemiebäder entfernt die schützende eloxierte Schicht und erweitert die Austrittsöffnungsränder, wodurch die Gasaustrittsgeschwindigkeiten dauerhaft verändert werden.
-
Druckluftspülung von vorne nach hinten: Das Blasen von Partikeln zurück in die Düse drückt lockeren Ruß tief in innere Ringkammern und verursacht innere Verstopfungen, die während des normalen Gasbetriebs nicht ausgespült werden können.
Der ordnungsgemäße Wartungsablauf:
-
Ultraschallbad-Eintauchen unter Verwendung eines milden Tensids oder maßgeschneiderten Chelatbildners, um Chloridrückstände ohne Angriff auf Grundmetalle zu lösen.
-
Kontrollierte Wärmeausdehnungserweichung bei schwerer Glasverkrustung, gefolgt von nicht-markierenden Polymerwerkzeugen zum Abheben der Rückstände.
-
Reinraumtrocknung und optische Vergrößerungsinspektion, um null Kantengratbildung oder Kanalverformung vor der Wiedermontage zu bestätigen.
Materialauswahl: Warum Titanium Aluminium überdauert
Standard-Luftfahrtaluminium der 6000er-Serie ist kosteneffektiv und lässt sich leicht bearbeiten, aber seine thermische Schwelle schafft betriebliche Anfälligkeiten bei Hochabscheidungs-Kernläufen. Strahlungswärme verursacht, dass Aluminiumdüsenränder leicht erweichen, was die Oberflächenreaktivität und Adhäsion gegenüber heißen Siliciumdioxidpartikeln erhöht.
Die Aufrüstung von Kern-Stirnplattenkomponenten auf Grade 5 Titanium Alloy verändert diese Dynamik:
-
Inerte Oberflächenchemie: Titan entwickelt spontan eine dichte, passive Oxidbarriere (TiO₂), die eine weitaus geringere chemische Affinität zu geschmolzenem Siliciumdioxid-Ruß aufweist als Aluminiumoxid.
-
Strukturelle Steifigkeit unter thermischer Belastung: Titan behält seine mechanische Steifigkeit und Kanalgeometrie auch bei hohen Strahlungsbelastungen bei, wodurch thermische Verformung der dünnen Gasschlitzränder verhindert wird.
-
Beständigkeit gegen korrosive Säurenebenprodukte: Salzsäure (HCl), die an der Flammenfront entsteht, verursacht schnell Mikrokorrosion in Aluminiumkanälen, während Titan unter Standardabscheidungsatmosphären nahezu vollständige Immunität aufweist.
Optimierung der Zuverlässigkeit Ihrer Abscheidungsdrehmaschine
Verstopfung ist selten nur ein “Gasversorgungsproblem” – es ist die mechanische Wechselwirkung von Legierungshaltbarkeit, interner Kanal-Mikrooberflächenbeschaffenheit und Wärmemanagement.
Um vorzeitige Verglasung in Ihren Produktionslinien zu eliminieren, wechseln Sie kritische Hochverschleißstufen zu unseren Titan-OVD-Brennerbaugruppen oder stabilisieren Sie thermische Endhub-Übergänge mit einem OVD-Hilfsendbrenner und Sauerstoffverteilungsverteiler.
Durchsuchen Sie unser umfassendes Inventar an Glasfasergeräte-Teilen und Brenner-Ersatzteilen, oder reichen Sie Ihre individuellen CAD-Zeichnungen bei unserem technischen Engineering-Team für Make-to-Print-Komponentenunterstützung ein.
