
Wissen
Optische-Faser-Führungsrollenwellen: Präzisionsbearbeitung und Montageprüfungen
Okt.
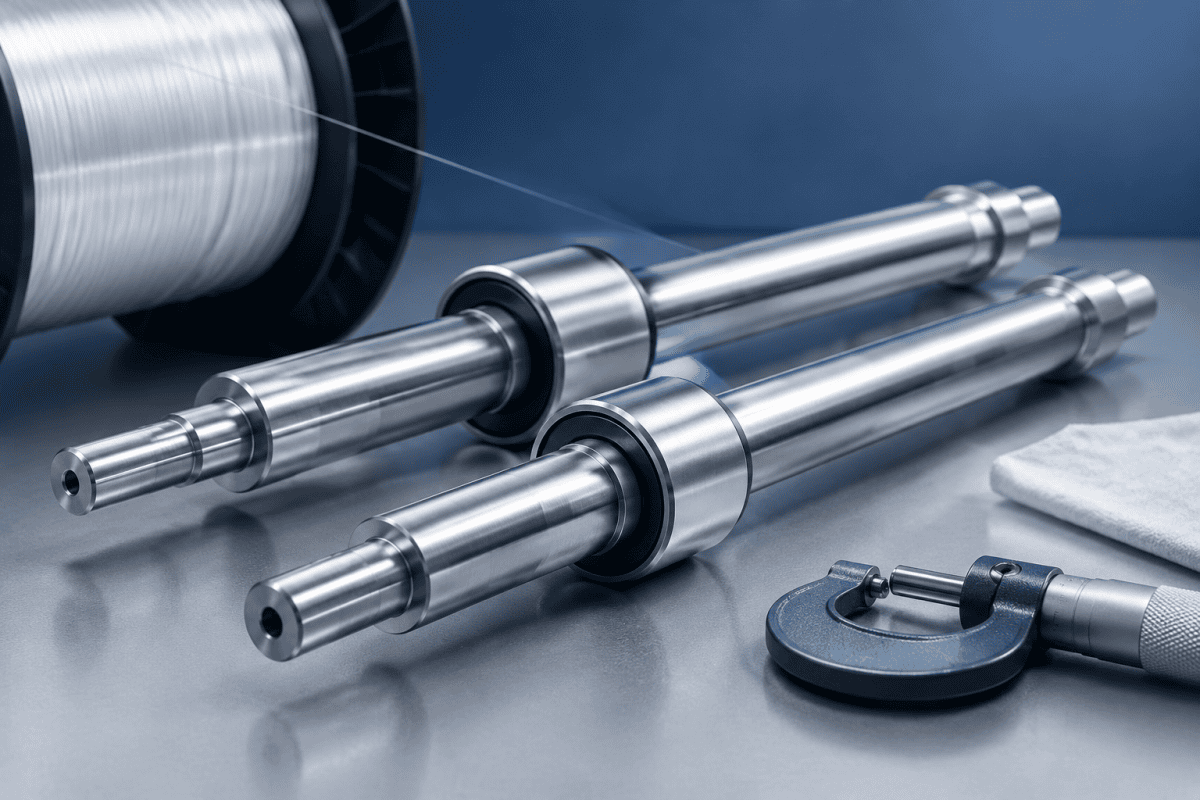
Glasfaser-Führungsrollenwellen werden leicht übersehen, weil sie weder im Flammenpfad sitzen noch das Glas bei Abscheidungstemperatur berühren. In der Praxis bestimmen Glasfaser-Führungsrollenwellen jedoch, wie Glasfaser-, beschichtete Faser- oder Preform-Handhabungsvorrichtungen über Wickel-, Zieh- und Aufwickelstationen hinweg gestützt, ausgerichtet und gedreht werden. Wenn eine Welle außerhalb der Toleranz läuft, schlecht in ihrem Lager sitzt oder schlecht mit einem Rollenkörper zusammenpasst, zeigt sich das Ergebnis als Faserwandern, ungleichmäßige Spannung oder Oberflächenmarkierungen, die schwer auf eine einzelne Komponente zurückzuführen sind.
Dieser Artikel betrachtet, was bei der Spezifikation von Glasfaser-Führungsrollenwellen wichtig ist, wie sie präzisionsbearbeitet werden und was während der Montage und nach dem Austausch zu prüfen ist.
Was eine Führungsrollenwelle tatsächlich bewirkt
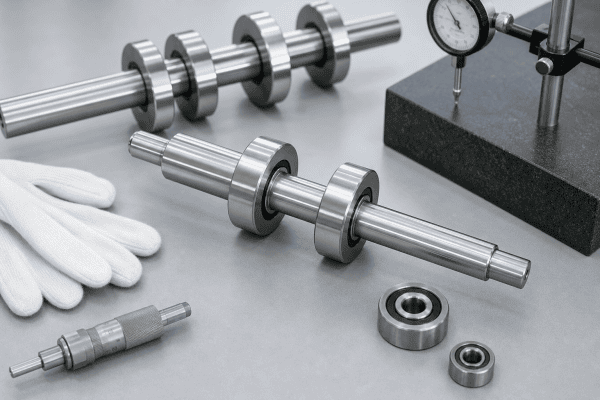
Glasfaser-Führungsrollenwellen dienen als strukturelle und rotierende Schnittstelle zwischen einem Rollenkörper und dem Maschinenrahmen. Je nach Station kann eine Führungsrollenwelle feststehend statt rotierend sein, wobei die Rolle auf darum montierten Lagern dreht, oder sie kann sich mit der Rolle als Teil einer angetriebenen Baugruppe drehen. In Faserwickel- und Aufwickelpositionen muss die Welle die Rolle in einer stabilen axialen Position halten und gleichzeitig eine reibungsarme, vibrationsarme Rotation bei der vom Prozess geforderten Liniengeschwindigkeit ermöglichen.
Da die Welle mehrere Toleranzen miteinander koppelt, kann eine kleine Abweichung verstärkt werden. Wellengeradheit, Zapfendurchmesser, Schulterrechtwinkligkeit, Passfeder- oder Flächenposition, Gewindequalität und Oberflächenbeschaffenheit beeinflussen alle, wie die Rolle sitzt und sich dreht. In einer Wickelstation beeinflusst die Rollenstirnposition, wo die Faser abgelegt wird; in einer Führungsposition kann Rundlauf den Faserpfad verzerren und die Spannung von einer Seite der Rolle zur anderen leicht verändern.
Diese Effekte sind in der Regel kumulativ, weshalb die Wellenqualität während der Montage und nicht isoliert beurteilt wird.
Es hilft auch, die Rolle der Welle von der Rolle der Rolle selbst zu trennen. Die Rolle steuert Kontaktgeometrie, Oberflächenzustand und Reibung gegenüber der Faser. Die Welle steuert Position, Ausrichtung und Rotationsstabilität. Wenn eine Station einen Fehler entwickelt, werden die beiden oft austauschbar verantwortlich gemacht, daher ist ein nützlicher erster Schritt zu entscheiden, welche Funktion tatsächlich versagt, bevor ein Teil entfernt wird.
Präzisionsbearbeitung – Überlegungen für Glasfaser-Führungsrollenwellen
Materialauswahl ist anwendungsgesteuert
Es gibt kein einziges richtiges Material für Glasfaser-Führungsrollenwellen. Die Wahl hängt von Last, Geschwindigkeit, Verschleißumgebung, Korrosionsbelastung, Gewichtsgrenzen und davon ab, ob die Welle angetrieben wird. Gängige Optionen sind Edelstähle für Korrosionsbeständigkeit und Reinigungsfähigkeit, legierte Stähle für höhere Festigkeit und Verschleißfestigkeit bei Wärmebehandlung sowie Aluminiumlegierungen, wenn geringere rotierende Masse wichtig ist.
Die Materialeignung sollte anhand der tatsächlichen Funktion und Betriebsbedingungen der Komponente bestätigt und nicht aus einer breiten Produktkategorie angenommen werden. Eine Welle, die nahe einem Beschichtungs- oder Reinigungsbereich läuft, kann eine andere Korrosionsbeständigkeit benötigen als eine in einem trockenen, geschlossenen Wickler. Wo Aluminiumkomponenten in angrenzender Hardware verwendet werden, gilt eine ähnliche Logik für OVD-Aluminiumteile, die anderswo in der Maschinerie eingesetzt werden, obwohl die Anforderungen an Rollenwellen nach ihren eigenen Maßstäben bewertet werden sollten.
Entscheidungen zu Wärmebehandlung und Oberflächenbehandlung sollten zusammen mit dem Grundmaterial dokumentiert werden. Einsatzhärten, Nitrieren, Passivieren und Beschichtungen verändern jeweils die Abmessungen geringfügig, sodass eine Spezifikation, die Material ohne Behandlung auflistet, ein Teil erzeugen kann, das auf der Werkbank passt und nach dem Einbau klemmt. Bei korrosionsbeständigen Wellen sind Passivierungs- und Reinigungsanforderungen oft ebenso wichtig wie die Legierungswahl.
Toleranzen, die das Rollenverhalten steuern
Die einflussreichsten bearbeiteten Merkmale an Glasfaser-Führungsrollenwellen sind üblicherweise:
- Lagerzapfen. Durchmessertoleranz und Rundheit bestimmen Lagerpassung und internes Spiel. Zu locker und die Welle kann kriechen oder fressen; zu eng und die Lagervorspannung steigt, was Wärme und Widerstand erhöht.
- Geradheit. Biegung entlang der Wellenachse erzeugt Rundlauf an der Rollenstirn, was sich in lateraler Faserbewegung niederschlägt.
- Schulterrechtwinkligkeit. Eine Schulter, die nicht rechtwinklig zur Achse ist, drückt die Rolle oder das Lager beim Spannen leicht außeraxial.
- Konzentrizität zwischen Zapfen. Wenn der antriebsseitige und der rollenseitige Zapfen nicht konzentrisch sind, kann die Rolle nicht rund laufen, selbst wenn jeder Zapfen einzeln innerhalb der Größe liegt.
- Oberflächenbeschaffenheit. Die Zapfenoberfläche beeinflusst Lagersitz und Verschleiß; Dichtflächen und faserzugewandte Flächen können separate Oberflächenanforderungen haben.
Rundlauf, nicht nur der Durchmesser, ist oft die praktische Grenze. Eine Welle kann beim Durchmesser korrekt messen und dennoch sichtbares Rollentaumeln verursachen, wenn der Gesamtrundlauf hoch ist.
Merkmale, die die Montage beeinflussen
Optical Fiber Guide Roller Shafts weisen in der Regel Rückhalteelemente auf: Schultern, Sicherungsringnuten, Gewinde, Passfedernuten, Abflachungen oder Querbohrungen. Ihre Positionstoleranz ist ebenso wichtig wie ihre Größe. Eine Passfedernut, die leicht außerhalb der Winkelposition geschnitten wird, dreht die Rolle relativ zu ihrem vorgesehenen Index, was bei angetriebenen Baugruppen von Bedeutung ist, bei denen Rollenzeitpunkt oder -teilung kontrolliert werden. Gewinde, die mit Kontermuttern verwendet werden, müssen rechtwinklig zur Achse sein; ein radial außermittiges Gewinde kippt die Mutter und damit den inneren Lagerring.
Auch kleine geometrische Details beeinflussen Kosten und Lieferzeit. Eine Fase oder ein Radius am Zapfeneintritt schützt das Lager während der Montage, aber ein übergroßer Einlauf verringert die effektive Auflagelänge. Freistiche für die Gewindeentlastung müssen so dimensioniert sein, dass die Gegenmutter vollständig an der Schulter anliegt. Die Spezifikation dieser Merkmale auf der Zeichnung verhindert, dass eine ansonsten maßhaltige Welle nach der Lieferung nachgearbeitet werden muss.
Montageprüfungen vor dem Anlauf der Linie
Gute Montagepraxis erkennt die meisten wellenbezogenen Probleme, bevor sie in die Produktion gelangen. Die folgenden Prüfungen sind allgemein und sollten an die spezifische Station und Gerätedokumentation angepasst werden.
Sauberkeit und Passung zuerst überprüfen
Inspizieren Sie Zapfen und Gegenbohrungen auf Grate, Kerben und Bearbeitungsrückstände. Grate an einem Zapfen können ein Lager während der Montage beschädigen und einen falschen Sitz erzeugen, der sich ändert, nachdem der Grat zusammengebrochen ist. Trockenpassen Sie kritische Schnittstellen, wo möglich, um zu bestätigen, dass Komponenten von Hand oder mit kontrollierter Presskraft sitzen, nicht allein durch Gewalt.
Rundlauf nach der Montage messen, nicht nur davor
Eine Welle, die auf der Werkbank rund läuft, kann Rundlaufabweichungen zeigen, sobald die Rolle, Lager und Rückhaltehardware montiert sind. Montieren Sie die Baugruppe in ihrer Halterung oder in einer geeigneten Prüfvorrichtung und messen Sie die Rollenstirnfläche und den Wellenfortsatz. Wenn Rundlaufabweichungen erst nach der Montage auftreten, liegt die Ursache oft im Sitz, in Kontamination oder in einer nicht rechtwinkligen Schulter und nicht in der Welle selbst. Die Unterscheidung zwischen diesen Möglichkeiten ist der Unterschied zwischen einer korrekten Diagnose und unnötigem Austausch.
Axialpositionierung und Endspiel prüfen
Bestätigen Sie, dass die Rolle in der vorgesehenen axialen Position sitzt und dass die Lager das spezifizierte Endspiel oder die Vorspannung aufweisen. Übermäßiges Endspiel lässt die Rolle unter Faserspannung wandern; unzureichender Freiraum kann zu Klemmen und Hitze führen. Sicherungsringe, Distanzstücke und Kontermuttern sollten vollständig anliegen und nach der spezifizierten Methode angezogen werden, wobei jegliche Sicherungsvorrichtung eingerastet sein muss.
Rotationsqualität bestätigen
Rotate the assembly by hand and then at low speed where safe to do so. Look for smooth rotation, absence of rough spots, and no audible or felt catching. Roughness can come from a damaged bearing, a contaminated journal, or a shaft that is slightly bent. If the roller has a driven input, check that the coupling or drive feature engages without forcing the shaft off-axis.
For related take-up and cutting hardware, the same assembly discipline applies to the Klemmen- und Schneidbaugruppe für optische Faser-Wickler, where alignment and seating affect cut quality and bobbin changeover.
Häufige Symptome und was sie nahelegen
When a winding or guide station misbehaves, optical fiber guide roller shafts are one of several possible causes. The table below frames symptoms as possibilities to investigate, not confirmed diagnoses. Verification steps are included because guessing at the cause usually leads to replacing the wrong part.
- Fiber wanders laterally across the roller. Possible causes include shaft runout, a bent shaft, worn bearings, or incorrect roller axial position. Verify by indicating the roller face and checking bearing condition and spacer stack-up.
- Uneven tension from side to side. Possible causes include roller misalignment, a tapered or worn roller surface, or a shaft that is not parallel to the fiber path. Verify alignment against the equipment datum and inspect the roller surface.
- Vibration that increases with speed. Possible causes include imbalance, bearing damage, or shaft straightness error. Verify with a low-speed run and, where available, vibration measurement before disassembly.
- Bearing overheating or short life. Possible causes include incorrect journal fit, excessive preload, insufficient clearance, or lubrication issues. Verify journal dimensions and the specified fit before replacing bearings.
- Surface marks on fiber. Possible causes include a damaged roller surface, contamination, or a guide misalignment that increases contact pressure. Verify the fiber path and inspect all contact surfaces, not only the shaft.
Recording the measurements taken at each step makes it easier to decide whether the shaft needs replacement, the assembly needs re-shimming, or another component is at fault. A simple log that tracks runout, end float, and bearing temperature over time is often more useful than a single measurement taken after a failure.
Checkliste für den Einsatz an der Linie
A compact checklist keeps the sequence consistent between shifts and between technicians. The order matters, because checking rotation quality before verifying fit can hide a seating problem behind a temporarily smooth feel.
- Confirm the correct part number and revision against the equipment documentation.
- Inspect journals, shoulders, threads, and retention features for damage.
- Clean all mating surfaces and verify that bores and bearings are free of debris.
- Dry-fit the assembly and confirm seating by hand or with controlled press force.
- Indicate the shaft extension and roller face after assembly, not before.
- Confirm axial position, end float, and locking hardware engagement.
- Rotate by hand, then at low speed, and note any roughness or sound.
- Record the measured values so the next check has a baseline to compare against.
Wann ersetzen statt wieder einbauen
Replacement is usually justified when a journal is worn below its specified range, when straightness cannot be restored, when retention features are damaged, or when corrosion or galling has degraded a critical surface. Reusing a marginal shaft often transfers the problem to new bearings, which then fail early and obscure the original cause.
Before ordering, gather the information a supplier needs: a drawing or sketch with dimensions, the material and any heat treatment, critical tolerances and surface finish requirements, the quantity, and the operating conditions the shaft sees. For non-standard or obsolete optical fiber guide roller shafts, drawing-based production and reverse engineering may be the practical route, which is where OEM/ODM CNC machining services can produce components to matched dimensions rather than forcing a redesign around an off-the-shelf part.
It is also worth checking whether the failure is recurring. A shaft that fails repeatedly at the same station may point to an alignment problem, a drive issue, or an overload condition that a new part alone will not correct. In those cases, measuring the installed geometry before ordering a replacement saves a second failure.
Kundenspezifische Führungsrollenwellen spezifizieren
Custom guide roller shafts are typically specified when the original dimensions must be matched, when a station has been modified, or when material and finish need to change for a specific environment. A clear specification should state:
- Overall geometry and all functional dimensions, with datums identified
- Material grade and condition, plus any required treatment
- Critical tolerances, runout limits, and surface finish
- Retention features and their position tolerances
- Quantity and whether prototype and production quantities are both expected
If only a worn sample is available, a measured drawing plus notes on the original function helps the supplier interpret which features are critical and which have latitude. For broader replacement needs across a line, reviewing Lichtwellenleiter-Wickelwellen und -Hülsen can help identify which components are standard versus made to order, and the same drawing-based approach applies to related hardware such as Wickelspulen-Naben für Glasfasern where bore and shaft interface tolerances matter.
Zeichnungsdetails, die Rückfragen reduzieren
Suppliers can usually quote faster when the drawing answers a few questions up front. Datum selection should reflect how the part is measured and installed, not just how it is machined. Critical dimensions should be marked rather than leaving every dimension at the same tolerance, since a fully tight drawing raises cost without improving function.
Inspection expectations should also be stated. If optical fiber guide roller shafts will be verified for runout or journal diameter on receipt, the drawing should define how that measurement is taken so supplier and buyer agree on the result. Where a first article inspection is required, noting it in the request avoids a dispute after delivery.
Prototypen- und Produktionsmengen
Many replacement shafts begin as a single prototype to confirm fit before a larger batch is ordered. Machining setup, tooling, and inspection effort are spread differently across a single unit and a production run, so it helps to state both quantities in the original inquiry. This lets the supplier plan processes that will hold tolerance consistently as volume increases.
Inspektions- und Dokumentationspraktiken
Inspection records turn a one-time replacement into a repeatable process. When the measured values for journals, runout, and shoulder squareness are documented, the next order can reference actual data instead of a worn sample. This is particularly useful for equipment that is no longer supported by the original builder.
Where possible, measurements should be taken with instruments suited to the tolerance being checked. A caliper is adequate for overall lengths and non-critical diameters, but journal diameter and roundness are better verified with a micrometer and a method that detects lobing. Runout needs a dial indicator and a stable reference, and the reference itself must be clean and undamaged or the reading is meaningless.
FAQ
Können Glasfaser-Führungsrollenwellen gerichtet werden, anstatt ersetzt zu werden?
Straightening is possible in some cases, but it can introduce residual stress and may not restore journal condition or surface finish. It is generally considered only when the shaft is otherwise sound and the required straightness is modest. Replacing the shaft is more predictable when journals or retention features are also worn.
Wie erkenne ich, ob der Rundlauf von der Welle oder der Rolle kommt?
Indicate the shaft extension and the roller face separately after assembly. If the shaft extension runs true but the roller face does not, the issue is likely in the roller bore, bearing seating, or spacer stack. If both show runout, inspect the shaft and its support.
Beeinflusst das Wellenmaterial die Faserqualität direkt?
Not through contact with the fiber in most stations, but material affects stiffness, mass, corrosion resistance, and dimensional stability. A shaft that bends or corrodes can change alignment over time, which then affects fiber handling indirectly. Material should be selected for the mechanical and environmental demands of the station.
Was sollte ich in eine Anfrage für kundenspezifische Glasfaser-Führungsrollenwellen aufnehmen?
Provide a drawing or measured sketch, material and treatment requirements, critical tolerances and runout limits, surface finish, quantity, and a description of the operating conditions. Photos of the installed assembly and notes on the failure mode also help the supplier assess which features matter most.
Wie oft sollten Führungsrollenwellen inspiziert werden?
Inspection intervals depend on line speed, load, and environment, but a practical approach is to check runout and bearing condition at planned maintenance intervals and after any event that could have overloaded the station. Trending the readings is more valuable than a single pass or fail result.
Können Glasfaser-Führungsrollenwellen ohne eine vollständige Zeichnung geliefert werden?
A complete drawing is preferred, but a measured sample with notes on critical features is often enough to begin. The supplier will normally confirm which dimensions are functional and which can vary before production starts.
Nächster Schritt
If a winding or guide station is showing runout, tension variation, or premature bearing wear, the fastest path to a reliable fix is a clear specification for optical fiber guide roller shafts. Send your drawings, dimensions, material requirements, and operating conditions to request a quotation and confirm whether a standard replacement or a custom-machined shaft best fits the application.
For additional guidance on precision measurement and tolerance practices, consult the ISO 2768 general tolerances standard, which many suppliers reference when defining default tolerance classes on machined drawings.
