
Знание
Обратный инжиниринг горелки для осаждения: избегание размерных ошибок
Окт
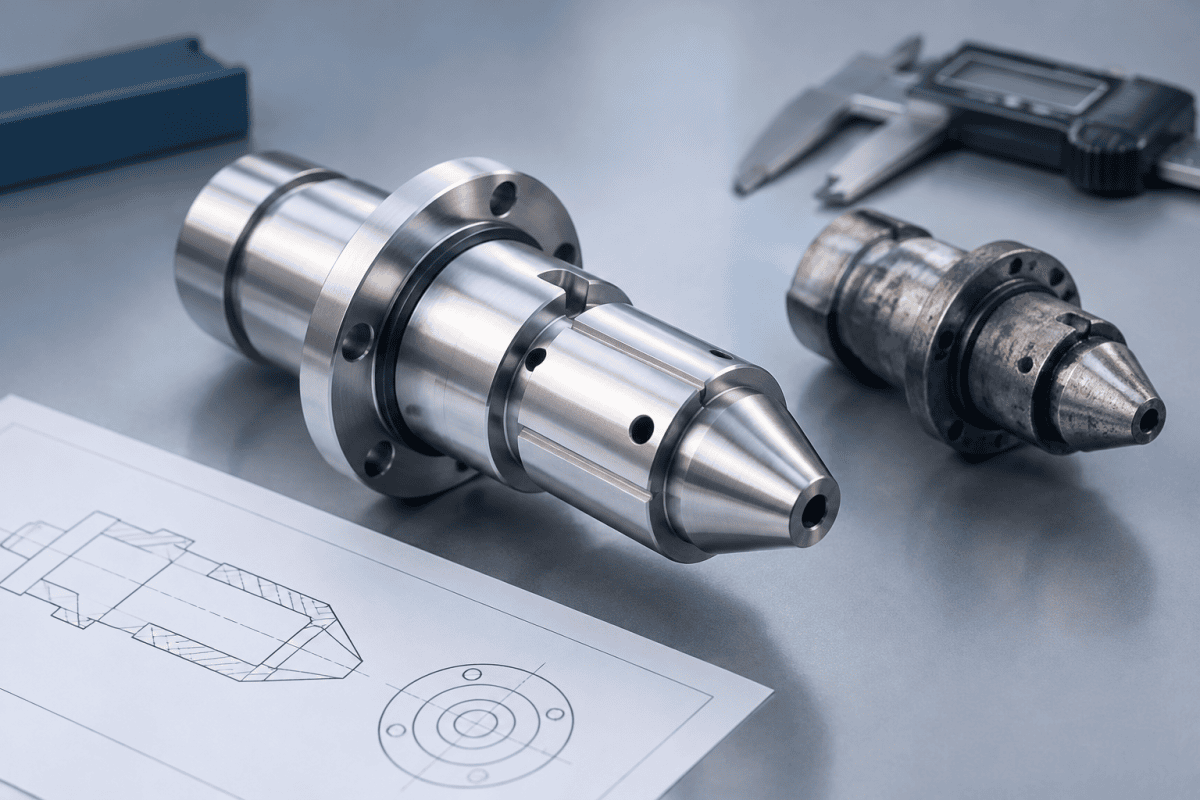
Реверс-инжиниринг осадительной горелки часто рассматривается как измерительная задача: зафиксировать геометрию существующей горелки, воспроизвести её и ввести замену в эксплуатацию. На практике размеры, которые важнее всего, зачастую оказываются наиболее трудными для измерения — это исходный конструктивный замысел детали, которая уже подверглась эрозии, деформации или пересборке. Ошибки измерений изношенных деталей горелок редко проявляются на этапе размерного контроля.
Они обнаруживаются позже — как асимметрия пламени, смещение картин осаждения или дрейф качества заготовки, которые трудно проследить до одного подозрительного компонента. Для инженеров и служб технического обслуживания, работающих на линиях OVD и VAD, реверс-инжиниринг осадительной горелки — это не столько копирование детали, сколько восстановление спецификации, которая никогда не была полностью задокументирована. В этой статье объясняется, откуда берутся размерные ошибки в проектах изготовления сменных горелок на заказ, как более обоснованно измерять изношенные детали и что следует задокументировать перед выпуском чертежа в производство.
Почему реверс-инжиниринг осадительной горелки отличается от копирования детали
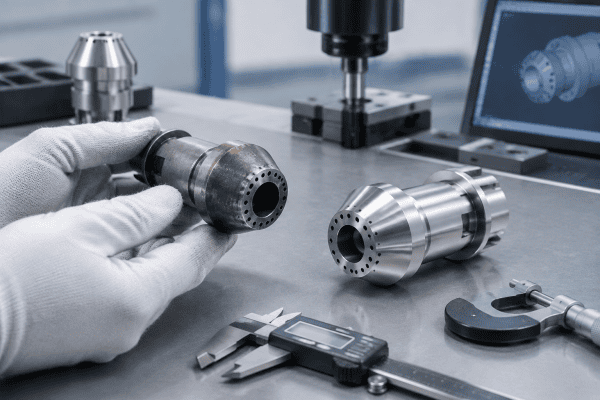
Осадительная горелка — это устройство распределения газа, а не пассивный кронштейн. Её функция зависит от взаимосвязи нескольких внутренних каналов, геометрии лицевой панели и способа крепления горелки относительно оси осаждения. Как следствие, “соответствие образцу” — это неполная спецификация. Две горелки могут иметь идентичные размеры в плоскости сопла и вести себя по-разному из-за взаимного расположения внутренних каналов, глубины посадочного места или характера предварительной нагрузки сборки в горячем состоянии.
Это различие особенно важно, когда образец изношен. Если эталонный компонент находился в эксплуатации, полученный по нему чертёж фиксирует деградировавшее состояние, а не то, в котором оборудование было введено в эксплуатацию. Таким образом, любой проект реверс-инжиниринга осадительной горелки имеет две цели, которые необходимо разделять: восстановление геометрии в состоянии поставки и определение того, какие отклонения от этой геометрии являются износом, а не конструктивной особенностью.
Когда горелка является частью линии получения заготовок методом OVD или VAD, её геометрия также взаимодействует с самим процессом осаждения сажи. Небольшие смещения положения выходного отверстия сопла или плоскостности лицевой панели могут изменить форму потока сажи ещё до того, как изменится какой-либо параметр нижестоящего процесса. Именно из-за этой связи размерная ошибка в горелке редко остаётся просто размерной ошибкой — она становится смещением процесса.
Где в процесс проникают размерные ошибки
Использование изношенной детали в качестве единственного эталона
Эрозия, термическая деформация и накопление сажи — всё это изменяет измеряемую геометрию. Отверстие сопла, которое постепенно расширилось, лицевая панель, которая слегка деформировалась, или посадочный буртик, который был сжат за множество термических циклов, — всё это даст “правильное” измерение неправильной формы. Когда имеется только один образец, риск максимален, поскольку нет второй точки данных, позволяющей отделить конструктивную особенность от деградации.
Подход к верификации: сравните подозрительную деталь с любым доступным неизношенным или малонаработанным аналогом, с оригинальными чертежами оборудования, если они есть у заказчика, или с размерными соотношениями, вытекающими из сопрягаемых компонентов. Когда в эксплуатации находится несколько идентичных горелок, измерение по всему набору и выявление общей геометрии зачастую надёжнее, чем доверие к любому отдельному экземпляру. В проекте реверс-инжиниринга осадительной горелки, начинающемся с единственной изношенной детали, каждый размер следует считать предварительным до тех пор, пока его не подтвердит второй эталон.
Измерение в неправильной системе отсчёта
Размеры осадительной горелки имеют смысл относительно функциональных баз — как правило, посадочного интерфейса, торца подвода газа или оси центрального канала, — а не относительно любой поверхности, которую удобно зажать. Если настройка координатно-измерительной машины привязана к корродированной наружной поверхности, каждый последующий размер наследует эту ошибку. В реверс-инжиниринге осадительной горелки выбор базы, пожалуй, является самым значимым решением во всём плане измерений.
Подход к верификации: определяйте базы по признакам, которые одновременно являются функциональными и стабильными. Монтажные отверстия и обработанные посадочные поверхности обычно подходят; наружные поверхности, подверженные воздействию пламени или технологической атмосферы, как правило, не подходят. Задокументируйте схему баз на чертеже, чтобы механический цех воспроизводил ту же логику отсчёта, а не выводил её заново.
Игнорирование теплового и сборочного состояния
Горелка, измеренная в холодном, разобранном состоянии при комнатной температуре, находится не в том же геометрическом состоянии, что горелка при рабочей температуре с нагруженными соединениями. Различия в тепловом расширении внутренних компонентов могут смещать взаимное положение так, что это будет иметь значение для распределения газа. Это не означает, что каждый размер нуждается в поправке на горячее состояние, но означает, что в отчёте об измерениях должно быть указано состояние, в котором были получены размеры, — упущение, которое обесценивает многие отчёты о реверс-инжиниринге осадительных горелок, внешне выглядящие полными. Отчёты, в которых не указаны условия измерений, вынуждают читателя делать допущения, а допущения накапливаются.
Усреднение, устраняющее реальную асимметрию
Некоторые deposition burners намеренно асимметричны, а некоторые становятся асимметричными в результате износа. Рассмотрение набора позиций отверстий как “номинально равномерно распределённых”, когда данные показывают устойчивое смещение, сотрёт реальную конструктивную особенность — или сохранит реальный дефект. Статистическое усреднение полезно для выявления выбросов, но оно не должно заменять фактически измеренную картину без причины.
Потеря информации на этапе чертежа
Даже точные измерения могут быть сведены на нет чертежом, в котором опущены критически важные взаимосвязи. Угловая ориентация массива сопел, глубина и соосность газового седла, чистота поверхности уплотнительного торца и положение элемента относительно базы, а не относительно другого элемента — всё это влияет на функционирование. Если на чертеже указаны диаметры отверстий, но не их угловое положение, замена может соответствовать размерам и быть функционально неверной.
Смежные соображения по многоканальной геометрии рассматриваются в этом обсуждении Компоненты OVD, VAD и MCVD burners и то, какие компоненты требуют отдельных спецификаций.
Практический рабочий процесс измерений изношенных деталей горелок
Следующая последовательность предназначена для снижения вероятности того, что износ будет принят за конструктивную особенность. Это дисциплина документирования, а не замена процедур производителя оборудования или квалифицированной метрологической поддержки. Команды, впервые сталкивающиеся с deposition burner reverse engineering, часто обнаруживают, что сам рабочий процесс выявляет неоднозначности, невидимые при неформальном осмотре.
- Сначала зафиксируйте историю эксплуатации. Часы в эксплуатации, условия процесса, методы очистки и любые предыдущие ремонты — всё это указывает на то, насколько вероятна деградация. Деталь с неизвестной историей следует рассматривать как эталон с повышенным риском.
- Сфотографируйте до очистки. Отложения, изменение цвета и картины эрозии являются доказательствами. Очищайте деталь только после документирования состояния при получении.
- Установите функциональные базы. Определите монтажные и уплотнительные интерфейсы и подтвердите, что они сами не изношены. Если базовая поверхность повреждена, отметьте это явно, а не предполагайте её номинальной.
- Измерьте весь набор элементов, а не только очевидные. Включите внутренние диаметры каналов и прямолинейность, глубины седел, плоскостность лицевой панели, угловые положения и соосность коаксиальных элементов.
- Измерьте также ответные компоненты. Ответная деталь часто раскрывает, чем была изношенная деталь, особенно в отношении глубин седел и интерференционных связей.
- Отметьте каждый размер уровнем достоверности. Различайте измеренные и проверенные, измеренные но сомнительные, и выведенные из ответных деталей. Именно эта маркировка позволяет механическому цеху задавать правильные вопросы вместо догадок.
- Указывайте требования к материалу и состоянию отдельно. Геометрия и материал — независимые спецификации; ни одну из них не следует выводить из другой.
- Проверьте схему баз относительно роли в процессе. Подтвердите, что элементы, используемые в качестве баз, — это те же элементы, которые определяют, как burner устанавливается в deposition lathe и как газ поступает в горелку.
Конкретно на горелках OVD и VAD стоит одновременно измерить интерфейс вспомогательной или хвостовой горелки вместе с основной deposition burner. Износ в креплении хвостовой горелки может сместить видимое положение основной горелки, создавая измерение, которое выглядит как ошибка основной горелки, но на самом деле является проблемой оснастки или интерфейса. Обзор deposition burner reverse engineering, игнорирующий соседние компоненты, может направить проект в неверном направлении. Инженерные команды, документирующие собственные схемы размерных измерений, также могут найти общие рекомендации в опубликованных университетских метрологических ресурсах, таких как Обзор программы размерной метрологии NIST.
Материаловедческие и функциональные аспекты при изготовлении сменных горелок на заказ
Только размерная точность не обеспечивает работоспособность горелки. Материал, выбранный для каждого компонента, должен соответствовать его фактической функции — температуре, воздействию газов, тепловому расширению относительно смежных деталей и обрабатываемости при требуемых размерах элементов. Материал, хорошо работающий для структурного кронштейна, может быть совершенно непригоден для лицевой панели или вставки сопла, и наоборот.
Это одна из причин, по которой проекты обратного инжиниринга осадительных горелок выигрывают от чёткого функционального описания наряду с чертежом. Когда замена предназначена, например, для OVD-горелки, роль компонента в Детали горелок OVD сборке — распределение газа, герметизация, структурная поддержка или крепление — должна быть указана, чтобы решения по материалу и допускам следовали за функцией, а не за привычкой.
Рекомендации по подбору материалов в соответствии с условиями работы горелки доступны в этом руководстве по закупке и обратному инжинирингу кастомных горелок OVD и VAD.
Не менее важно не предполагать, что компоненты взаимозаменяемы между процессами. Горелки OVD, VAD и MCVD различаются компоновкой сопел, тепловой средой и стратегией подачи газа; деталь, корректно работающая в одном процессе, не обязательно подходит для другого. Для более широкого отраслевого контекста о том, как эти процессы связаны с производством оптического волокна, см. обзор технологии оптического волокна от Corning.
Решения по поверхностной обработке заслуживают такой же тщательной проверки. Покрытие, повышающее износостойкость в одной среде, может внести загрязнение в другой, а полированная уплотнительная поверхность может быть функционально необходимой, но геометрически хрупкой. Спецификация обратного инжиниринга осадительной горелки должна, следовательно, включать чистовую обработку поверхности и обработку как отдельные требования, а не как неявные следствия выбора материала.
Последствия размерных ошибок, доходящих до производства
Ошибки, сохраняющиеся в готовой заменяющей детали, как правило, проявляются как симптомы процесса, а не как очевидные дефекты:
- Асимметрия или наклон пламени когда геометрия канала или угловая ориентация отклоняются от оригинала.
- Изменения скорости осаждения когда геометрия выходного отверстия сопла изменяет поток сажи.
- Дрейф профиля когда не поддерживается соосность между коаксиальными элементами.
- Проблемы герметизации когда глубина посадочного места или плоскостность поверхности выходят за пределы функционального диапазона.
- Сокращённый срок службы когда материал или состояние поверхности не соответствуют тепловой и химической среде.
Поскольку несколько из этих симптомов имеют множество возможных причин, размерное отклонение следует рассматривать как вероятное объяснение, а не как подтверждённый диагноз. Его проверка означает сверку замены с задокументированными базами, подтверждение того, что сопрягаемые детали также в пределах спецификации, и анализ того, появился ли симптом только после замены. Такие причины, как загрязнение лицевой панели или наклон пламени, имеют собственные диагностические пути, включая засорение сажей лицевых панелей OVD-горелок и причины наклона пламени OVD-горелки.
На практике самый быстрый способ сузить список подозреваемых — сопоставить время появления симптома со временем замены. Дефект, появляющийся сразу после установки новой детали, указывает в первую очередь на саму замену. Дефект, развивающийся постепенно в течение десятков циклов осаждения, скорее всего, связан с износом, загрязнением или дрейфом процесса, случайно совпавшим с установкой нового компонента. Записи из файла обратного инжиниринга осадительной горелки, включающие даты установки и количество циклов, делают такое сопоставление возможным.
Подготовка запроса на закупку, исключающего неоднозначность
Значительная часть размерного риска при замене кастомной горелки передаётся, а не устраняется, когда проект переходит от измерений к производству. Поставщик может контролировать только то, что указано в запросе. Пакет, обеспечивающий надёжное предложение, обычно включает:
- Оригинальные чертежи, если имеются, чётко обозначенные как основной источник.
- Измеренные данные изношенного образца с флагами достоверности и определениями баз.
- Размеры сопрягаемых компонентов и их состояние.
- Требования к материалу, указанные по функции и среде, а не по предположению.
- Требуемые допуски на функциональные элементы с примечанием о том, какие размеры некритичны.
- Рабочие условия, влияющие на выбор материала и геометрии, описанные на том уровне, который заказчик может предоставить.
- Любая известная история предыдущих замен, включая детали, ранее изготовленные третьей стороной.
Там, где оригинальные чертежи отсутствуют и доступна только изношенная деталь, поставщик с опытом кастомной механообработки может помочь восстановить конструктивный замысел, но качество реконструкции определяется дисциплиной измерений, лежащей в её основе. Обсуждение базы измерений до начала производства обычно быстрее, чем разрешение расхождения после поставки.
Также полезно указать, что неизвестно. Запрос, чётко определяющий неизвестные, даёт поставщику возможность предложить подход к измерениям, рекомендовать разрушающий или неразрушающий контроль либо отметить элемент, который невозможно воспроизвести по имеющимся данным. Имитация полноты опаснее признания пробелов в проектах обратного инжиниринга осадительных горелок, поскольку пробелы, как правило, всплывают при вводе в эксплуатацию, а не при котировке.
Часто задаваемые вопросы
Можно ли изготовить сменную горелку по единственному изношенному образцу?
Может, но результат несёт больше риска. Поставщик должен отличить проектную геометрию от износа, а при наличии только одного образца нет способа перекрёстной проверки. Предоставление сопрягаемых деталей, истории обслуживания или любой частичной документации значительно повышает достоверность.
Как следует назначать допуски при отсутствии оригинального чертежа?
Назначайте допуски по функции. Элементы, контролирующие распределение газа, герметизацию или соосность, требуют жёсткого контроля; структурные и крепёжные элементы часто — нет. Завышение допусков на всё повышает стоимость без улучшения производительности, тогда как занижение допуска на критическое посадочное место может вызвать функциональный отказ.
Нужно ли определять выбор материала до проведения измерений?
Они могут выполняться параллельно, но материал должен быть определён до производства, поскольку обрабатываемость, тепловое расширение и достижимая чистота поверхности зависят от него. Выбор материала должен следовать за температурным воздействием на компонент, газовой средой и механической ролью.
Какова наиболее распространённая причина размерной ошибки в таких проектах?
Привязка измерений к неправильной базе или трактовка изношенной геометрии как номинальной. Обе проблемы относятся скорее к документации, чем к метрологии, и обеих можно избежать при наличии чёткой схемы баз и явных флагов достоверности для каждого размера.
Чем отличается реверс-инжиниринг осадительных горелок для OVD, VAD и MCVD-горелок?
Методика измерений аналогична, но значимые элементы различаются. Горелки OVD и VAD предъявляют повышенные требования к геометрии лицевой панели и многоканальных элементов из-за потока сажи. Горелки MCVD часто имеют иное расположение сопел и тепловые профили. План обратного инжиниринга deposition burner должен определять процесс и роль горелки до того, как будет определён набор контролируемых элементов.
Следует ли очищать изношенную деталь перед измерением?
Сначала сфотографируйте и задокументируйте состояние при получении, затем очищайте. Некоторые отложения сами по себе являются свидетельством поведения потока и могут указывать, какие каналы были истощены или перегружены. Очистка до документирования безвозвратно уничтожает эту информацию.
Следующий шаг
Если вы планируете проект обратного инжиниринга deposition burner, соберите имеющиеся чертежи, измеренные данные, размеры сопрягаемых компонентов, требования к материалам и рабочие условия в единый пакет перед запросом расценок. Передача этих данных нашей инженерной команде и команде расчёта стоимости позволяет проверить размерную основу замены в начале проекта, а не обнаружить проблемы при вводе в эксплуатацию. Дисциплинированное досье обратного инжиниринга deposition burner — то, которое отделяет проектное намерение от износа, указывает свои базы и отмечает свои неопределённости, — является наиболее надёжным способом избежать размерных ошибок, которые проявляются только после возврата горелки на линию.
