Connaissances
Pourquoi les flammes du brûleur OVD s'inclinent : dégradation de l'orifice, érosion chimique, et comment le choix de l'alliage rétablit la stabilité du dépôt
Sep
Dans le dépôt en phase vapeur à l'extérieur (OVD), peu d'incidents perturbent une campagne de production plus rapidement que la déviation de la flamme. Lorsqu'un chalumeau de dépôt multi-flux commence à incliner son schéma de flamme hors axe, les conséquences sur la tige préforme rotative en cible sont immédiates : croissance asymétrique de la boule de suie, profils de densité inégaux et dérive irréversible de l'indice de réfraction du cœur de la tige.
Le diagnostic de l'inclinaison de la flamme nécessite d'aller au-delà des calibrations de base des contrôleurs de débit de gaz et d'examiner la dégradation microscopique se produisant au niveau de la plaque frontale du chalumeau.
Anatomie de la déviation de la flamme : ce qui se passe à la pointe de la buse
Un chalumeau OVD fonctionne en alimentant des flux alternés annulaires ou multi-orifices de gaz combustibles (H₂/O₂) aux côtés de précurseurs d'halogénures (SiC₄ et GeCl₄). La réaction chimique primaire au front de flamme produit de la suie de silice et de l'acide chlorhydrique gazeux :
Dans des paramètres normaux, les frontières de gaz laminaires isolent la plaque frontale métallique des températures de réaction maximales. Au cours de campagnes de dépôt prolongées, trois mécanismes de défaillance distincts compromettent cette frontière :
-
Micro-piqûres dues à la condensation de chlorure : Pendant les cycles d'arrêt ou les chutes de pression mineures de la ligne, des quantités résiduelles de précurseur non réagi s'hydrolysent directement sur les surfaces métalliques en refroidissement, formant des résidus acides corrosifs qui piquent les parois des micro-canaux.
-
Fluage thermique aux marges annulaires : La chaleur radiante extrême de la boule de silice en croissance induit des gradients de contrainte thermique entre les tubes internes d'alimentation chimique et les rideaux d'oxygène externes.
-
Pontage localisé de silice : Les sorties de canaux piquées ou rugueuses modifient la vitesse locale de la couche limite, provoquant l'adhérence des particules de suie de silice au bord, ce qui incline physiquement l'angle de sortie du gaz.
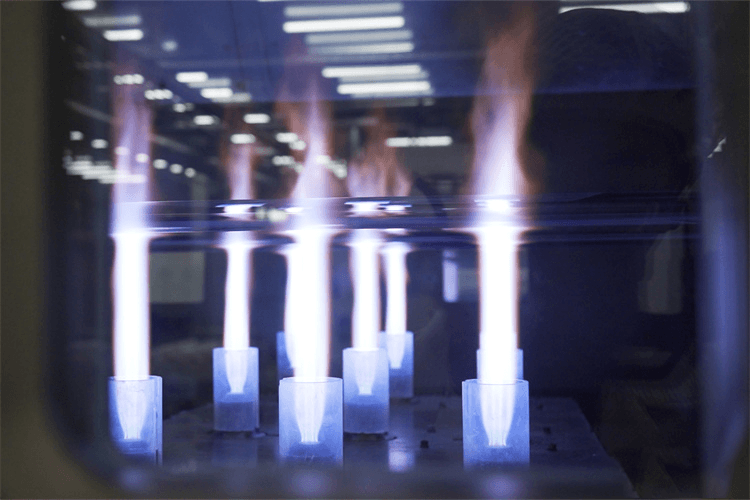
Frontière de flux normale :
Performance des matériaux sous atmosphères OVD extrêmes
Le choix du matériau détermine la durée pendant laquelle un orifice conserve sa concentricité avant que les vecteurs de vitesse de flux ne commencent à dériver.
| Paramètre d'ingénierie | Aluminium standard de série 6000 | Acier inoxydable 316L de haute pureté | Alliage de titane grade 5 |
| Limite thermique de fonctionnement | Faible (ramollit sous trempage prolongé) | Moyen-élevé | Élevé (maintient la rigidité du canal) |
| Résistance aux chlorures acides | Vulnérable aux micro-piqûres | Modérée | Exceptionnelle (auto-passivation TiO₂ |
| Correspondance de dilatation thermique | Coefficient de dilatation élevé | Dilatation modérée | Faible distorsion thermique |
| Mode de défaillance typique | Érosion de la pointe et élargissement annulaire | Déformation du canal / calaminage thermique | Usure de surface uniforme progressive |
Bien que l'aluminium usiné de précision offre une dissipation thermique adéquate et des coûts d'approvisionnement initiaux faibles pour les séries standard, il montre une usure rapide lorsqu'il est poussé dans des recettes de dépôt prolongées à cœur épais.
Le passage des buses multi-flux critiques à un alliage de titane de haute qualité élimine le ramollissement de surface, empêchant la résistance de flux localisée qui provoque une déviation précoce de la flamme.
Intégrité mécanique : concentricité et micro-finition des canaux
Un chalumeau fabriqué dans le bon alliage s'inclinera toujours si son usinage introduit un déséquilibre de flux de base.
Les buses de brûleur multi-flux reposent sur une distribution de gaz concentrique. Toute déviation d'outil pendant le micro-perçage interne crée des surfaces rugueuses à l'intérieur du canal. Même des bavures microscopiques génèrent une traînée inégale sur la circonférence du jet, poussant le flux de gaz à s'incliner vers le chemin de moindre résistance lorsqu'il sort dans la pression atmosphérique.
Les chalumeaux de dépôt à haute stabilité nécessitent une production à serrage unique sur centres d'usinage CNC multi-axes de tournage-fraisage. L'usinage des chambres à gaz internes et des portées de positionnement extérieures en une seule séquence continue élimine les erreurs de faux-rond cumulatives typiques des opérations séparées de tournage et de fraisage.
Diagnostics en Atelier et Actions Correctives
Avant de retirer une torche du tour de dépôt, suivez cette liste de vérification progressive :
-
Vérifier la Constance de la Contre-Pression Statique : Connectez de l'azote inerte aux anneaux de gaz individuels avec des réglages de régulateur identiques. Un écart de contre-pression entre quadrants opposés indique un colmatage partiel des orifices ou un rétrécissement des canaux.
-
Inspecter la Plaque Frontale de la Buse Sous Magnification : Examinez attentivement les bords internes des orifices de précurseur. Si un biseautage irrégulier, une croûte de silice blanche ou une micro-piqûre apparaît sur un côté d'un orifice de décharge, la buse a subi une érosion chimique et ne peut être récupérée par un nettoyage superficiel.
-
Vérifier l'Équilibre Thermique Périphérique : L'inclinaison de la flamme s'intensifie souvent lors de la transition aux extrémités de la préforme. Dans de nombreuses configurations, l'appairage de la torche principale avec un Brûleur Auxiliaire de Fin OVD et Collecteur de Distribution d'Oxygène stabilise les gradients thermiques régionaux, protégeant la buse principale des chocs thermiques brusques aux extrémités de course.
Mise à Niveau de Votre Équipement de Dépôt de Préformes
L'élimination des arrêts de ligne dus à la distorsion de flamme repose sur un outillage fiable et des matériaux durables. Le remplacement des buses en aluminium usées par des Ensembles de Brûleurs OVD en Titane éprouvés sur le terrain stabilise la géométrie de la flamme sur de longues campagnes, maintenant la symétrie radiale sans recalibrage fréquent en salle blanche.
Si votre installation nécessite des pièces de rechange standard ou un outillage personnalisé sur plan, explorez notre catalogue complet de composants de brûleurs OVD en stock, ou soumettez vos dessins techniques CAO à notre équipe d'ingénierie pour une revue complète de fabricabilité.
