
Connaissances
Pièces de torche OVD en titane : Vérification des matériaux et usinage
FAQ
Les pièces de torche OVD en titane sont souvent spécifiées pour leur rapport résistance-poids favorable et leur comportement thermique, mais la valeur d'un composant en titane dépend entièrement de la correspondance entre la pièce livrée et l'alliage, la géométrie et l'état de surface prévus. Dans la production de préformes pour fibres optiques, un composant de torche ou de brûleur qui semble correct sur un établi peut néanmoins introduire une variabilité dans la forme de la flamme, la distribution des gaz ou l'alignement de montage. Un corps de torche usiné dans une mauvaise nuance, ou présentant un alésage de buse désaxé, peut passer un contrôle visuel et néanmoins décaler suffisamment la flamme pour affecter le dépôt de suie. Cet article explique comment les ingénieurs et les équipes de maintenance peuvent vérifier les composants de brûleur en titane avant installation, ce qu'il faut contrôler sur les pièces entrantes, et comment préparer une demande claire pour l'usinage personnalisé du titane.
Pourquoi le titane apparaît dans les applications de torches et de brûleurs OVD
Le dépôt externe en phase vapeur (OVD) construit une préforme de suie de silice poreuse en dirigeant une flamme et des vapeurs réactives vers une tige cible en rotation. Le matériel de torche qui produit et façonne cette flamme doit résister à des cycles thermiques répétés tout en maintenant des passages internes précis pour le combustible et l'oxygène.
Le titane et les alliages de titane sont parfois sélectionnés pour les corps de brûleur, la quincaillerie de montage et les composants structurels de torche en raison de leur combinaison de résistance mécanique, de densité relativement faible et de résistance à la corrosion dans de nombreux environnements industriels. Cette combinaison peut être importante lorsqu'un composant doit être à la fois rigide et suffisamment léger pour préserver les caractéristiques de manipulation et de positionnement.
Cependant, le titane n'est pas automatiquement le bon choix pour chaque emplacement sur une torche. L'adéquation du matériau dépend de la fonction du composant, de son exposition thermique maximale et cyclique, de l'environnement chimique et des exigences d'ingénierie définies par le constructeur de l'équipement. Un corps en titane peut être approprié dans une position tandis qu'un alliage différent ou un matériau de base différent est préférable au niveau de la plaque frontale ou de la pointe de buse. Les acheteurs doivent traiter la sélection de l'alliage comme une décision d'ingénierie, et non comme un choix par défaut, en particulier lorsque les pièces de torche OVD en titane sont qualifiées pour une nouvelle ligne de dépôt.
Comment vérifier les pièces de torche OVD en titane avant acceptation
La vérification commence avant l'usinage de la pièce et se poursuit tout au long de l'inspection à réception. L'objectif est de combler l'écart entre le matériau qui a été coté et le matériau qui est arrivé, et de détecter toute non-conformité pendant que la pièce est encore sur le quai de réception plutôt qu'après son installation sur une ligne en fonctionnement.
Confirmer la nuance d'alliage, pas seulement “ titane ”
Le titane commercial couvre plusieurs nuances distinctes avec des limites d'impuretés et un comportement mécanique différents. Un bon de commande qui indique simplement “ titane ” laisse la porte ouverte à une substitution. Le plan ou la spécification doit identifier la nuance explicitement, ainsi que tout état requis tel que recuit ou détendu.
Lors de la vérification des pièces de torche OVD en titane, comparez le certificat de laminage ou le rapport d'essai des matériaux avec la nuance spécifiée. Prêtez attention à la chimie et aux propriétés mécaniques rapportées plutôt que d'accepter une description générique sur un bordereau de livraison. Selon la spécification ASTM B265 pour le titane en bandes, tôles et plaques, la désignation de nuance et les limites de composition chimique sont définies par nuance, c'est pourquoi une désignation exacte de la nuance sur le plan est importante pour les pièces de torche OVD en titane utilisées dans le matériel de production. Un certificat qui ne liste que le nom générique de la famille ne donne rien à l'équipe de réception pour comparaison.
Tracer l'identité du lot et du traitement thermique
Pour les composants de torche qui fonctionnent dans une ligne de production, la traçabilité est importante. Si un composant présente ultérieurement une usure ou une distorsion inattendue, connaître le lot de coulée aide à déterminer si le problème est lié au matériau ou au procédé. Demandez au fournisseur comment le matériau est séparé et comment l'identité du lot est préservée tout au long de l'usinage des pièces de torche OVD en titane.
L'identité du lot doit survivre à chaque opération entre la barre ou la plaque brute et le composant de torche fini. Lorsqu'un atelier découpe du stock pour plusieurs travaux à la fois, le risque de mélange de matériaux augmente, sauf si le processus inclut un étiquetage physique ou des conteneurs dédiés. Une description écrite de ce flux, examinée lors de la qualification du fournisseur, suffit souvent à confirmer si le contrôle des lots est fiable ou informel.
Inspecter la contamination et les dommages de surface
Le titane est sensible à la contamination à des températures élevées, et l'état de surface peut influencer à la fois les performances et le comportement en fatigue. L'inspection doit rechercher des matériaux étrangers incrustés, une décoloration suggérant un dommage thermique, des marques d'outil profondes et des rayures de manipulation dans les zones critiques d'étanchéité ou de contact.
Les résidus d'usinage, le fluide de coupe et les fines particules doivent être éliminés conformément aux exigences de propreté du plan. Pour les composants du circuit de gaz, la contamination résiduelle est une préoccupation légitime et doit être traitée dans la spécification plutôt que laissée au hasard. Les équipes de réception qui traitent les pièces de torche OVD en titane comme du matériel de circuit de gaz ont tendance à détecter les problèmes de contamination plus tôt que les équipes qui ne vérifient que les dimensions. Une simple inspection par boroscope d'un passage de gaz, combinée à un test de frottement au solvant, peut révéler des problèmes qu'aucun contrôle dimensionnel ne pourrait jamais exposer.
Vérifier les dimensions par rapport au plan
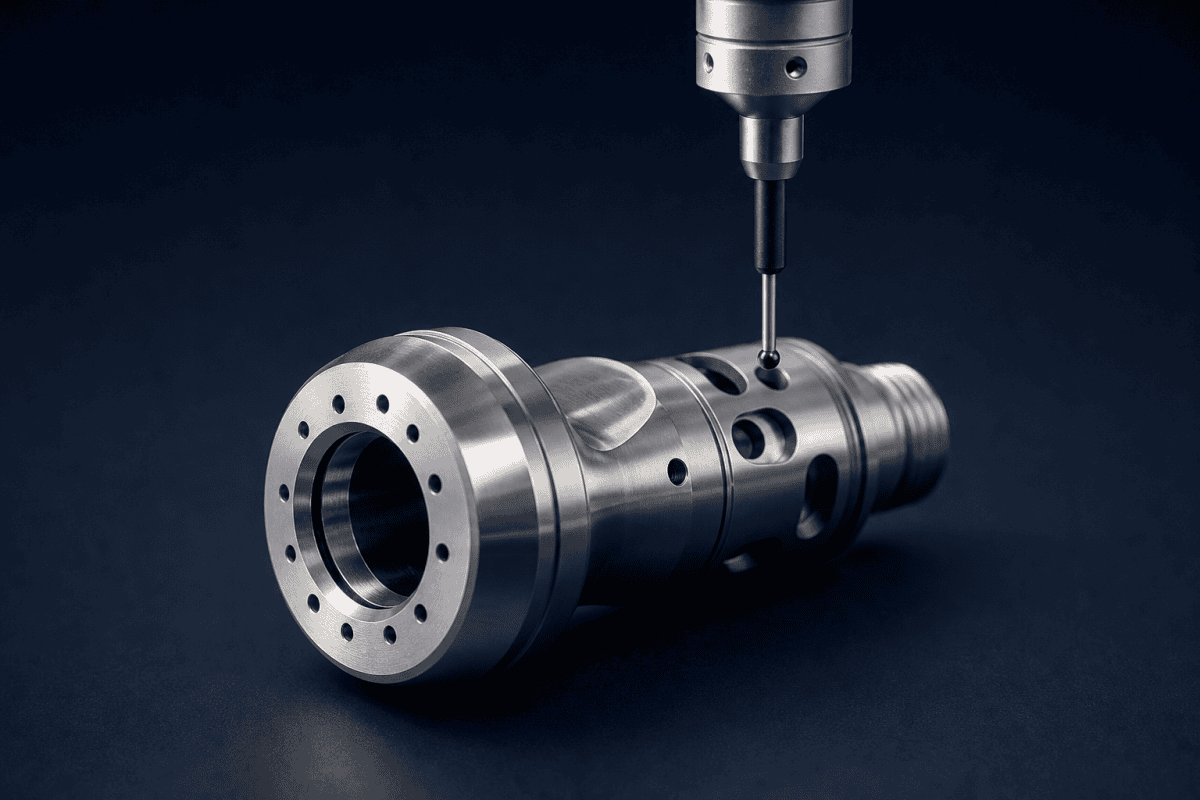
La vérification dimensionnelle est le point où de nombreux problèmes de pièces de torche OVD en titane font surface. Les caractéristiques critiques comprennent généralement :
- Longueur hors tout et dimensions de l'interface de montage
- Concentricité entre le corps de la torche et l'alésage de la buse
- Diamètres des passages internes et leurs transitions
- Surfaces d'étanchéité, y compris la planéité et l'état de surface
- Formes de filetage, géométrie des raccords de gaz et orientation des orifices
De faibles écarts de concentricité ou de géométrie des passages peuvent modifier la façon dont les gaz se mélangent et dont la flamme est façonnée. Les contrôles dimensionnels doivent être effectués avec des instruments adaptés à la tolérance, et les résultats doivent être enregistrés par rapport à la révision du plan. Pour les détails des raccords de gaz, comparez la géométrie livrée à la référence approuvée dans ce guide pour Remplacement de la tête de brûleur OVD. Ces contrôles s'appliquent à chaque lot de pièces de torche OVD en titane, pas seulement aux premières pièces.
Comparer la révision du plan
Les composants en titane sont fréquemment rétro-conçus ou refabriqués à partir d'une pièce existante. Dans ces cas, confirmez que la révision du plan utilisée pour l'usinage correspond à la révision actuellement installée sur l'équipement. Un composant fabriqué selon une révision obsolète peut s'adapter mais ne pas fonctionner comme prévu. En règle générale, la compatibilité avec toute marque ou modèle d'équipement doit être vérifiée par rapport aux plans, dimensions, raccords de gaz, matériaux et exigences d'application plutôt que présumée. C'est l'une des omissions les plus courantes lorsque des pièces de torche OVD en titane sont recommandées à partir d'un plan hérité.
Considérations d'usinage pour les composants de brûleur en titane
Le titane se comporte différemment de l'acier inoxydable et de l'aluminium lors de l'usinage. Il a tendance à mal conduire la chaleur, ce qui concentre la chaleur au niveau de l'arête de coupe, et son élasticité peut provoquer la déviation de la pièce ou de l'outil sous charge. Ces caractéristiques influencent la façon dont un atelier aborde l'outillage, les vitesses, le montage et l'inspection des pièces de torche OVD en titane.
Pour les pièces de torche et de brûleur, plusieurs préoccupations d'usinage sont directement liées à la performance :
Épaisseur de paroi et distorsion
Les parois minces et les caractéristiques longues et élancées sont courantes dans les corps de torche. Une enlèvement de matière inégal ou une force de serrage excessive peut déformer une pièce pendant l'usinage, et la déformation peut ne pas se relâcher avant que la pièce ne soit retirée du montage. Les fournisseurs de pièces de torche OVD en titane doivent être en mesure de décrire leur approche de montage et comment ils vérifient que la pièce finie conserve sa géométrie.
La déformation est particulièrement frustrante car elle peut ne pas apparaître lors des contrôles en cours de processus. Lorsqu'une pièce est encore serrée, les contraintes résiduelles peuvent maintenir la géométrie dans les tolérances, pour ne se relâcher qu'après l'ouverture du montage. Un fournisseur qui comprend ce risque planifiera souvent l'ébauche et la finition comme des opérations distinctes, avec une étape de relaxation des contraintes ou de stabilisation entre elles.
Qualité des passages internes
Les passages de gaz exigent des sections transversales constantes et des transitions propres. Les bavures, les copeaux ou les surfaces internes rugueuses peuvent perturber l'écoulement. Dans les conceptions de torches multicanaux, de légères variations de la géométrie des passages peuvent affecter l'équilibre de pression et le comportement de mélange, c'est pourquoi l'inspection des passages sur les pièces de torche OVD en titane mérite d'être spécifiée explicitement. La géométrie des trous de la plaque frontale et le contrôle des bavures sont traités dans cette référence sur Remplacement de la plaque frontale du brûleur OVD.
Comme les caractéristiques internes sont difficiles à inspecter après l'usinage final, il est raisonnable d'exiger l'ébavurage et la vérification des passages avant que la pièce ne quitte l'atelier. Un enregistrement visuel ou un contrôle de débit par rapport à une valeur de référence peut servir de base pour une comparaison ultérieure.
Finition de surface sur les faces d'étanchéité
Les surfaces d'étanchéité nécessitent des finitions compatibles avec la méthode d'étanchéité utilisée. Une finition trop rugueuse peut fuir ; une finition inadaptée au type de joint peut également causer des problèmes. Le plan doit indiquer la finition requise, et l'inspection des pièces de torche OVD en titane doit la confirmer.
La planéité et la finition interagissent. Une face plane mais légèrement rayée peut encore assurer l'étanchéité avec un joint souple, tandis qu'un joint métal-métal plus dur peut exiger à la fois une planéité plus serrée et une finition plus fine. Savoir quelle méthode d'étanchéité s'applique aide l'équipe de réception à juger quelles mesures sont les plus importantes.
Concentricité et alignement
La concentricité entre l'alésage de la buse et l'axe de montage influence la symétrie de la flamme. Comme l'asymétrie de la flamme peut contribuer à un dépôt de suie inégal et à une dérive du profil, le maintien de la concentricité doit être identifié comme une caractéristique critique sur le plan plutôt que laissé aux tolérances générales. La relation entre la concentricité du brûleur et la dérive du profil d'indice de réfraction est discutée plus en détail dans cet article sur concentricité du brûleur et dérive du profil d'indice de réfraction.
Détails de l'alésage de buse et géométrie personnalisée
Les alésages de buse personnalisés ajoutent une couche supplémentaire de risque d'usinage. Lorsqu'une torche est conçue pour un profil de flamme spécifique, le diamètre de l'alésage de la buse, la conicité et l'état de sortie peuvent être uniques à cette conception. La fabrication de pièces de torche OVD en titane selon ces plans exige que l'atelier maintienne à la fois la géométrie de l'alésage et les caractéristiques de montage environnantes, car un décalage de l'un ou de l'autre peut déplacer la flamme hors de l'axe prévu.
Usure des outils, broutage et intégrité de surface
Le titane a également tendance à gripper et à s'écrouir en surface si un outil frotte au lieu de couper. Le broutement ou un tranchant émoussé peut laisser une couche durcie et légèrement arrachée, difficile à détecter visuellement mais pouvant affecter la durée de vie en fatigue. Un atelier expérimenté avec le titane contrôlera l'usure des outils, choisira des nuances de carbure et des revêtements appropriés, et remplacera les tranchants selon un calendrier prévisible plutôt qu'aux premiers signes de problème. Pour le matériel de voie de gaz, l'intégrité de surface à l'intérieur des passages mérite la même attention que les faces externes.
Problèmes d'approvisionnement courants et comment les éviter
La plupart des problèmes avec les pièces de torche OVD en titane remontent à des spécifications incomplètes plutôt qu'à la compétence d'usinage. Les schémas suivants méritent d'être surveillés.
- Nuance d'alliage non définie. Le fournisseur sélectionne une nuance en fonction de la disponibilité, et la pièce livrée peut ne pas correspondre à l'intention d'ingénierie.
- Révision de plan manquante. L'atelier usine selon un ancien plan, et la pièce ne correspond pas à l'installation actuelle.
- Caractéristiques critiques non spécifiées. Les caractéristiques importantes pour l'écoulement des gaz ou l'alignement sont laissées aux tolérances générales.
- Aucune documentation d'inspection. Il n'existe aucun enregistrement montrant comment les dimensions critiques ont été vérifiées.
- Propreté non traitée. Des résidus subsistent dans les caractéristiques de voie de gaz après usinage.
Un moyen pratique de réduire ces risques consiste à joindre une fiche de spécifications à la demande de prix qui énumère la nuance de matériau, la révision du plan, les dimensions critiques, les enregistrements d'inspection requis et les attentes en matière de propreté. Les fournisseurs qui travaillent régulièrement avec des composants d'équipement de fibre optique peuvent généralement répondre à ce niveau de détail avec un devis plus clair. Lorsque les mêmes pièces de torche OVD en titane sont commandées de façon répétée, conserver une fiche de spécifications verrouillée en dossier empêche les exigences de dériver entre les bons de commande.
Préparer une demande d'approvisionnement pour l'usinage personnalisé du titane
Lors de la demande de pièces de rechange personnalisées pour chalumeau OVD, plus le dossier d'entrée est complet, moins le fournisseur doit faire d'hypothèses sur les pièces de torche OVD en titane. Une demande bien préparée comprend généralement :
- Un plan 2D à jour avec numéro de révision, ou un modèle 3D plus un plan définissant les tolérances
- La nuance de matériau et tout état ou traitement thermique requis
- Les dimensions critiques et tolérances géométriques, identifiées plutôt qu'implicites
- Les exigences de finition de surface pour les faces d'étanchéité et les passages de gaz
- Les exigences de propreté et d'emballage
- Les attentes en matière de documentation d'inspection, telles que les rapports dimensionnels ou les certificats de matériaux
- La quantité, y compris toute demande répétée prévue
- Le contexte opérationnel qui affecte la conception, tel que l'assemblage environnant et la façon dont la pièce est montée
Si un plan original n'est pas disponible, l'ingénierie inverse à partir d'un échantillon physique est possible, mais l'échantillon doit être en bon état et accompagné d'informations sur la façon dont la pièce est utilisée. Un échantillon usé ou modifié peut conduire à une nouvelle pièce qui reproduit l'usure plutôt que l'intention de conception originale. Les fournisseurs offrant services d'usinage OEM/ODM peuvent généralement conseiller sur les mesures et photographies nécessaires pour reconstruire un plan utilisable pour les pièces de torche OVD en titane.
Il est également utile de préciser ce qui se passera après la livraison. Une pièce qui sera installée par une équipe de maintenance pendant une courte fenêtre d'arrêt mérite un emballage et un étiquetage qui facilitent son identification et sa préparation. Une pièce qui sera stockée pendant des mois bénéficie d'une protection contre la corrosion et d'une manipulation propre. Ces détails sont faciles à ajouter à la demande et faciles à négliger pour un fournisseur lorsqu'ils ne sont pas énoncés.
Faire correspondre la pièce au procédé
Les torches OVD, VAD et MCVD diffèrent dans la façon dont les gaz sont acheminés, dans la façon dont la flamme interagit avec la cible et dans ce que le matériel environnant doit supporter. Les composants ne sont pas interchangeables entre ces procédés par défaut. Un composant en titane qui performe bien dans une position de torche peut être inadapté dans une autre en raison de l'exposition à la température, de la géométrie de montage ou des exigences de voie de gaz.
Avant de commander, confirmez quel procédé et quelle position de torche le composant dessert, et vérifiez que le fournisseur comprend la distinction. Pour une comparaison de la façon dont les exigences des buses et des brûleurs diffèrent selon ces procédés, consultez ce guide sur le remplacement de buse de brûleur OVD sur mesure. Les équipes qui documentent le procédé et la position de la torche ainsi que la nuance d'alliage ont tendance à recevoir des pièces de torche OVD en titane correspondant à l'usage prévu.
Planification de l'inspection et de la maintenance
Les pièces de torche OVD en titane doivent être inspectées selon un calendrier lié à l'expérience de production plutôt qu'à un intervalle fixe copié d'une autre ligne. Les points d'inspection utiles comprennent les interfaces de montage, les surfaces d'étanchéité, les orifices de gaz et la zone de la buse ou de la plaque frontale où la suie et l'exposition thermique sont concentrées.
Les enregistrements de l'inspection à réception deviennent la référence pour les comparaisons ultérieures. Si un composant commence à présenter un changement dimensionnel, une dégradation de l'étanchéité ou une accumulation en surface, les données d'inspection d'origine aident à distinguer l'usure normale d'un problème de matériau ou d'usinage. Les équipes qui examinent l'état du brûleur peuvent également trouver des informations pertinentes dans cet article sur la contrainte thermique de l'extrémité effilée de la préforme.
La planification de la maintenance bénéficie également du regroupement des composants par cycle de remplacement. Les plaques frontales, les buses et les joints s'usent souvent selon des calendriers différents, et les commander ensemble gaspille le budget si un article dure beaucoup plus longtemps que les autres. Le suivi des raisons de dépose pour chaque position permet de dresser un tableau des pièces qui justifient un stock et de celles qui peuvent être commandées au besoin.
Documentation qualité qui soutient la vérification
La vérification est plus solide lorsqu'elle repose sur des documents créés avant, pendant et après l'usinage. Plutôt que de traiter la paperasse comme une réflexion après coup, les acheteurs peuvent demander un petit ensemble de documents qui facilitent grandement les investigations ultérieures.
| Enregistrement | Ce qu'il confirme | Source typique |
|---|---|---|
| Rapport d'essai des matériaux | Nuance, chimie, propriétés mécaniques | Aciérie ou fournisseur de matériaux |
| Certificat de conformité | La pièce est conforme à la spécification énoncée | Fournisseur d'usinage |
| Rapport d'inspection dimensionnelle | Caractéristiques critiques dans les tolérances | Service qualité |
| Relevés d'état de surface | Finitions d'étanchéité et de passage conformes aux spécifications | Service qualité |
| Déclaration de propreté | Composants du circuit de gaz exempts de résidus | Processus du fournisseur |
Chaque commande n'exige pas tous les enregistrements, mais l'ensemble doit être choisi délibérément. Un premier article justifie généralement le dossier complet. Les lots de production répétés peuvent ne nécessiter que le certificat de conformité accompagné de contrôles dimensionnels périodiques, à condition que le processus du fournisseur soit stable et ait déjà été évalué.
FAQ
N'importe quelle nuance de titane peut-elle être utilisée pour les pièces de torche OVD ?
Non. La nuance appropriée dépend de la fonction du composant, de son exposition à la température, de son environnement chimique et des exigences mécaniques définies par la conception de l'équipement. La nuance doit être spécifiée sur le plan ou le bon de commande plutôt que sélectionnée par le fournisseur en fonction de la disponibilité.
Comment vérifier une pièce en titane sans essai destructif ?
Commencez par le certificat matière de l'aciérie ou du fournisseur, puis confirmez la traçabilité du lot. L'inspection dimensionnelle par rapport au plan en vigueur, l'examen visuel pour détecter la contamination et les dommages, ainsi que les contrôles d'état de surface couvrent la plupart des besoins de vérification à réception. Les essais destructifs sont généralement réservés à l'investigation plutôt qu'à l'acceptation de routine.
Quelles informations sont nécessaires pour rétro-concevoir un composant de torche existant ?
Un échantillon propre et non endommagé constitue le point de départ, accompagné des mesures dimensionnelles de toutes les caractéristiques critiques. Des informations complémentaires sur le montage de la pièce, la circulation des gaz à travers celle-ci et les surfaces d'étanchéité contre d'autres composants aident le fournisseur à reconstituer un plan reflétant l'intention de conception plutôt que l'état de l'échantillon usé.
OVDParts peut-il confirmer la compatibilité avec une marque d'équipement spécifique ?
La compatibilité doit être vérifiée par rapport aux plans, aux dimensions, aux raccordements gaz, aux matériaux et aux exigences d'application. Fournir la révision en vigueur du plan et les détails de montage permet au fournisseur d'évaluer l'ajustement et la fonction sans se fier à des hypothèses au niveau de la marque. Ce processus d'évaluation s'applique également aux pièces de torche OVD en titane standard et sur mesure.
Prochaine étape
Si vous évaluez des pièces de torche OVD en titane ou planifiez un programme de remplacement, la première étape la plus utile consiste à constituer un dossier technique complet : plans en vigueur, nuance de matériau, dimensions critiques, exigences d'état de surface et contexte de fonctionnement de chaque composant. Vous pouvez parcourir la gamme standard de Pièces de dépôt OVD ou envoyez vos plans et conditions de fonctionnement pour demander un devis pour l'usinage sur mesure du titane. L'inclusion des détails ci-dessus permet de garantir que le devis reflète la pièce dont vous avez réellement besoin, et cela maintient la conversation centrée sur des matériaux et une géométrie vérifiés plutôt que sur des hypothèses concernant les pièces de torche OVD en titane en général.
