
Connaissances
Moyeux de bobine de bobinage de fibre optique : Personnalisés : Contrôles d'alésage et d'interface d'arbre
FAQ
Les moyeux de bobine de bobinage de fibre optique sont de petites pièces ayant une influence démesurée sur la qualité du bobinage. Qu'un moyeu soit rétro-conçu pour une bobineuse plus ancienne ou nouvellement spécifié pour une ligne personnalisée, l'interface alésage-arbre est généralement à l'origine des problèmes de faux-rond, de glissement et de vibration. Cet article présente un cadre pratique d'inspection et d'approvisionnement pour les moyeux de bobine en fibre optique personnalisés, en se concentrant sur l'ajustement entre l'alésage et l'arbre plutôt que sur la géométrie du moyeu seule.
Pourquoi l'interface alésage-arbre importe plus que le corps du moyeu
Un moyeu de bobine doit transmettre la rotation, maintenir la bobine concentrique avec l'axe de la bobineuse, et libérer ou serrer la bobine lors du changement de bobine. Le corps du moyeu est relativement tolérant : un flasque légèrement plus épais ou un matériau substitué peut n'affecter que la masse ou l'apparence. L'interface alésage-arbre n'est pas tolérante. Le jeu, la conicité, l'état de surface et le comportement de serrage agissent tous directement sur la stabilité de la tension de la fibre et l'enregistrement des couches.
Les symptômes typiques remontant à cette interface comprennent un faux-rond axial ou radial qui varie avec la vitesse de bobinage, une dérive progressive du paquet bobiné vers un flasque, des marques de serrage sur un arbre, un ballottement de la bobine après un changement, et des pics de tension inexpliqués près de la fin d'une bobine. Avant de remplacer un moyeu, il vaut la peine de confirmer si le problème suit le moyeu, l'arbre ou le couple.
Vérifications à effectuer avant de commander des moyeux de bobine personnalisés
Mesurer l'arbre, pas l'ancien moyeu
L'alésage de l'ancien moyeu reflète l'état de l'arbre au moment de la fabrication du moyeu, et non son état actuel. Les arbres s'usent, se polissent, sont ré-usinés ou remplacés par un équivalent nominal qui n'est pas dimensionnellement identique. Mesurez l'arbre réel à plusieurs positions axiales et selon plus d'une orientation angulaire. Un arbre présentant une légère flexion, une conicité ou une bande d'usure locale produira des lectures incohérentes qui importent pour la sélection de l'ajustement.
- Diamètre extérieur au niveau de la zone de palier ou de support et sur toute la longueur du siège du moyeu
- Circularité ou ovalisation sur plusieurs positions angulaires
- Rectitude ou faux-rond sur la longueur du siège du moyeu
- État de surface : rayures, corrosion, polissage, bavures ou dommages de rainure de clavette
- Tout épaulement, gradin, clavette, méplat, cône ou section filetée que le moyeu doit engager
Confirmer le mode de retenue du moyeu
Les moyeux de bobine de bobinage de fibre optique sont retenus de plusieurs manières différentes, et la conception de l'alésage découle de ce choix. Les configurations courantes comprennent un ajustement glissant avec un serrage en bout, une interface conique ou à pince, un entraînement par clavette ou cannelures, une vis de pression ou un collier de serrage portant sur une section dégagée de l'arbre, et des moyeux à appui sur épaulement où la position axiale est définie par une face plutôt que par l'alésage. Retirer le moyeu du plan sans confirmer la méthode de retenue est une source fréquente de rejet de première pièce.
Examiner ce que le moyeu est censé accomplir
Un moyeu sur un poste de bobinage à basse vitesse et un moyeu sur une bobineuse de précision à haute vitesse ne posent pas le même problème. La vitesse, la masse de la bobine lorsqu'elle est pleine, les profils d'accélération et de décélération, et le temps de changement requis contraignent tous la tolérance d'alésage et la méthode de serrage. Il en va de même pour l'environnement d'exploitation : un moyeu qui fonctionne à chaud, est exposé à des solvants de nettoyage ou se trouve dans une zone humide peut nécessiter un traitement de surface différent ou un matériau de base différent de celui d'un moyeu dans une baie propre et stable.
Interprétation des mesures d'alésage et d'arbre
Jeu trop important
Un jeu excessif permet à la bobine de se déplacer sous charge. L'effet est souvent périodique plutôt que constant : le paquet dérive, puis se corrige, à mesure que le moyeu trouve une nouvelle position contre l'arbre. Dans les cas graves, la bobine peut légèrement tourner par rapport à l'arbre lors d'une décélération rapide. Les ajustements lâches sont parfois masqués par un serrage plus fort que prévu, ce qui introduit ses propres problèmes au niveau de la surface de l'arbre.
Jeu trop serré
Un ajustement serré ou quasi-serré peut être correct pour certaines conceptions de moyeu, mais uniquement lorsque les matériaux du moyeu et de l'arbre, l'épaisseur de paroi et la méthode d'assemblage sont choisis en conséquence. Un moyeu qui doit être pressé puis arraché générera des dommages de manipulation, des changements lents et un risque de déformation d'un moyeu à paroi mince suffisant pour affecter l'assise de la bobine. Si un moyeu est difficile à retirer, c'est un problème de conception, pas un problème d'opérateur.
Problèmes de géométrie d'alésage
Le diamètre seul ne définit pas un alésage. Un moyeu peut être conforme en diamètre tout en produisant un faux-rond en raison de :
- Erreur de perpendicularité alésage-face de flasque, qui incline la bobine
- Erreur de concentricité alésage-référence extérieure, qui décale l'axe de la bobine
- Conicité ou alésage en forme de tonneau résultant de l'usinage ou d'une distorsion thermique
- Points hauts localisés, bavures ou bord relevé à l'entrée de l'alésage
- Arrondi ou dommage résultant d'assemblages répétés contre un élément d'arbre tranchant
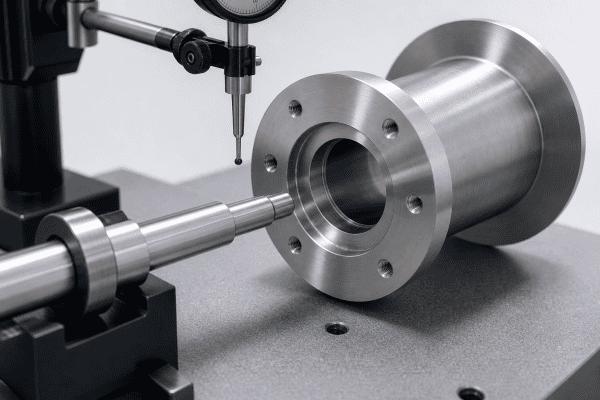
Ces conditions produisent un faux-rond même lorsque l'ajustement semble correct à la main. Le diagnostic pratique consiste à indiquer le moyeu et la bobine assemblés sur l'axe de la bobineuse et à comparer le faux-rond axial et radial au niveau du flasque et du siège de la bobine. Si le faux-rond n'apparaît qu'après l'assemblage, la géométrie de l'interface est un candidat sérieux.
Vérification de l'alignement et du faux-rond
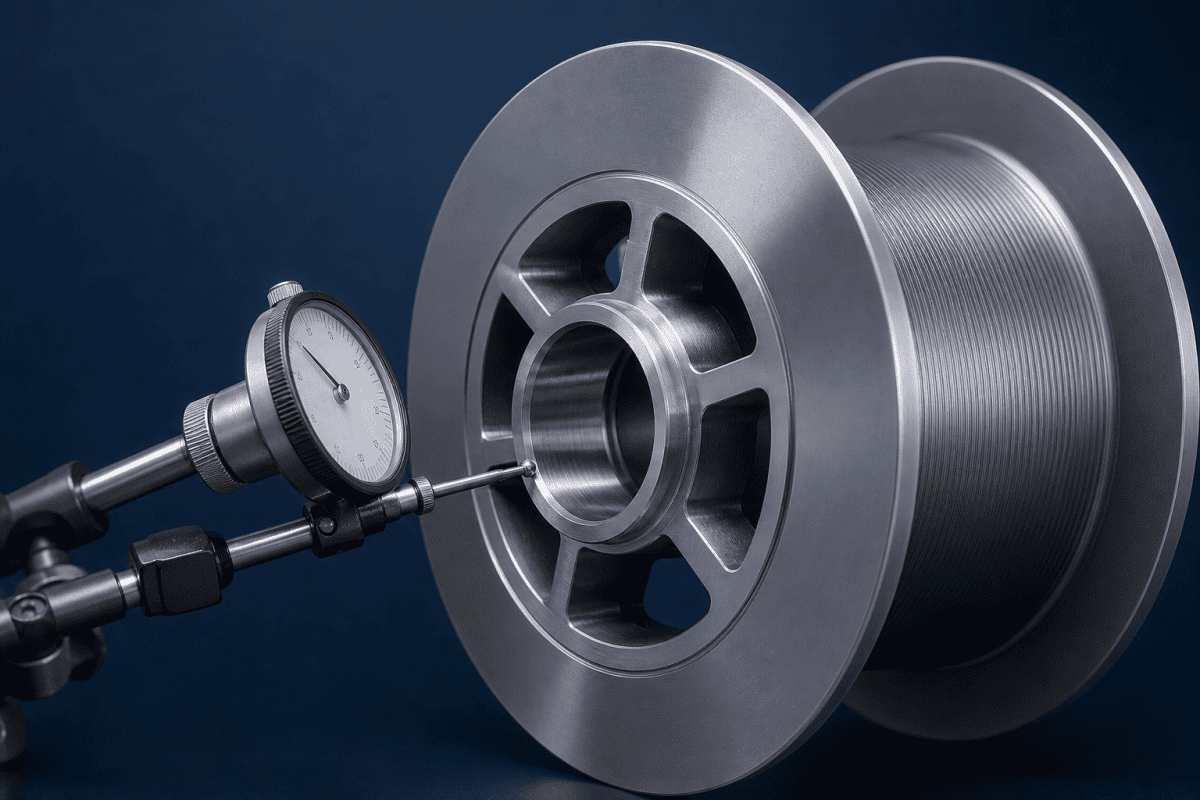
Une fois les mesures de base de l'alésage et de l'arbre enregistrées, l'étape suivante consiste à vérifier le comportement de l'ensemble une fois réellement monté. Les mesures statiques peuvent sembler correctes alors que le comportement dynamique révèle un problème qui n'apparaît qu'en rotation. Un comparateur à cadran positionné contre la bride du moyeu et contre le siège de la bobine, avec le moyeu tourné à la main puis entraîné à la vitesse de production, indiquera si le faux rond est constant ou s'il augmente avec le régime. Si le faux rond augmente avec la vitesse, les causes probables sont une bobine déséquilibrée, un arbre voilé ou un moyeu qui ne repose pas d'équerre sur sa face de référence. Traiter d'abord l'interface alésage-arbre permettra de confirmer si l'erreur résiduelle est dynamique ou géométrique.
Considérations relatives aux matériaux et aux surfaces au niveau de l'interface
Le choix du matériau pour un moyeu est dicté par la fonction, non par l'habitude. Un moyeu qui ne fait que positionner une bobine légère à basse vitesse n'a pas les mêmes exigences qu'un moyeu qui transmet un couple à travers un alésage serré lors de changements répétés. Les facteurs pertinents incluent la dilatation thermique par rapport à l'arbre, la tendance au grippage lorsque l'aluminium est en contact avec l'inox, la dureté et la résistance à l'usure au niveau de l'alésage, la masse et l'inertie, l'exposition chimique aux agents de nettoyage, et la nécessité éventuelle que la pièce ne marque pas la surface de l'arbre.
L'aluminium est souvent choisi pour réduire l'inertie et faciliter l'usinage, et les pièces OVD en aluminium illustrent comment des composants proches du process peuvent être produits dans ce matériau là où la masse importe. Pour les moyeux spécifiquement, l'aluminium contre un arbre en acier dur peut gripper ou arracher de la matière si l'ajustement est serré et la lubrification absente, un traitement de surface ou une stratégie d'alésage différente peut donc être approprié. Ces choix doivent découler des conditions de fonctionnement que vous fournissez, non d'une préférence par défaut.
Rédaction d'une demande d'approvisionnement claire pour les moyeux de bobine en fibre optique personnalisés
Un plan accompagné d'une courte note d'utilisation produit de bien meilleurs résultats qu'un plan seul. La note n'a pas besoin d'être longue ; elle doit résoudre les questions qu'un machiniste et un ingénieur devraient autrement deviner.
Éléments à inclure
- Dimensions de l'arbre annotées au niveau du siège du moyeu, y compris la classe d'ajustement ou le jeu cible
- Méthode de retenue et de serrage, avec toute clavette, méplat, cône ou filetage défini
- Contrôles géométriques alésage-face et alésage-diamètre extérieur qui importent pour le faux rond
- Material and any surface treatment, with the reason stated
- Operating speed range, spool mass when full, and changeover method
- Environment: temperature range, cleaning agents, humidity, and contamination risk
- Sample quantity and whether a first-article check is expected
Éléments à signaler comme en suspens
If the original hub is unavailable or undocumented, say so explicitly. A supplier working from a worn sample plus measured shaft data can propose a bore and retention strategy, but only if they know which dimensions are fixed by the equipment and which are open to redesign. This is the situation where reverse engineering adds the most value, and the general workflow is described in this guide to supplier qualification for preform equipment parts, which applies the same logic to closely toleranced preform equipment parts.
Défauts de bobinage courants liés à l'interface du moyeu
When a hub is not matched to its shaft, the resulting faults often show up as winding defects rather than as obvious mechanical failures. Recognizing the pattern can save unnecessary replacement of unrelated components. Typical symptoms include layer registration drift toward one flange, periodic tension spikes that correlate with spool rotation, and visible wobble that increases as the package builds. For a broader look at how the cutter and clamp assembly interacts with the hub during changeover, see the guide to cutter assembly replacement specifications.
Dépannage du faux-rond et du glissement sur la bobineuse
When a hub-related fault appears, separate possible causes from confirmed ones before ordering replacements. Useful verification steps include:
- Possible cause: hub bore fit. Verify by swapping in a known-good hub on the same shaft and repeating the runout measurement.
- Possible cause: shaft wear or bend. Verify by indicating the bare shaft over the seat length without a hub installed.
- Possible cause: retention or clamp not seating. Verify by inspecting contact marks and confirming the hub seats against the intended datum face, not against a burr or shoulder fillet.
- Possible cause: spool-to-hub seating. Verify by indicating the spool directly; error here imitates a hub fault.
- Possible cause: hub distortion from over-tightening. Verify by measuring bore roundness before and after clamping.
If runout correlates with winding speed rather than with the hub position, the interface may be amplifying a separate imbalance or tension control issue. Recording runout at several speeds helps distinguish a geometric fault from a dynamic one.
Place des travaux sur les moyeux de bobine dans un plan de maintenance global
Hubs are usually replaced as part of a broader take-up station refresh, alongside the components that handle fiber at the end of the line. The ensemble collier de bobineuse et couteau pour fibre optique is one example of a take-up area component where changeover handling and alignment matter as much as the hub fit. Treating these parts as a coordinated set, rather than replacing one at a time, tends to reduce repeat faults caused by a new hub compensating for a worn mating part.
For teams that need non-standard hub geometries, modified bore features, or drawing-based production of parts no longer offered by the original equipment supplier, OEM/ODM machining services cover one-off and small-batch manufacture from supplied drawings or measured samples.
Tolérance d'alésage et classe d'ajustement du moyeu
Assigning a fit class to the bore is easier when the operating conditions are known. A controlled sliding fit with a defined clearance band suits hubs that are removed frequently, while a light interference fit may be appropriate for hubs that stay mounted for long periods. The bore tolerance should always be stated with the shaft tolerance and the retention method, because a clearance that works with an end clamp may be too loose for a set screw arrangement. When reviewing an existing specification, check whether the fit class was chosen for the hub material and wall thickness or simply carried over from a legacy drawing. A hub with a thin wall can distort under clamping load, so the as-machined bore tolerance may need to be tighter than the assembled requirement.
FAQ
Puis-je spécifier un moyeu uniquement par le diamètre d'alésage ?
No. Bore diameter sets clearance, but perpendicularity to the flange face, concentricity to the spool seat, bore length, entry chamfer, and surface finish all affect assembled runout. Two hubs with the same bore diameter can behave very differently on the same shaft.
Le moyeu doit-il être monté en force ou avec un ajustement glissant ?
It depends on how the hub is retained and how often it is changed. Frequent changeover favors a controlled sliding or clamped fit with a defined datum. Press fits can work where the hub stays in place, but they require the hub and shaft materials and wall thickness to be evaluated together, and they make removal a planned operation rather than a routine one.
Que faire si je ne dispose que de l'ancien moyeu et d'aucun plan ?
Supply the worn hub, accurate shaft measurements over the seat length, and the retention method. Note which dimensions are constrained by the equipment and which can be adjusted. A supplier can then propose a bore and clamping approach instead of copying wear into the new part.
Le changement de matériau du moyeu modifie-t-il la tolérance d'alésage requise ?
It can. Thermal expansion differences, galling tendency, hardness, and the hub’s wall stiffness all influence how a given fit behaves in service. If you change from one material to another, revisit the fit and surface treatment rather than carrying the previous tolerance forward unchanged.
FAQ sur les moyeux de bobine de bobinage de fibre optique
For more detail on the components that work alongside the hub during bobbin changeover, the article on optical fiber bobbin changeover components covers custom clamp and cutter parts. A separate guide on optical fiber take-up winder clamp replacement explains dimensional and grip checks that pair well with hub inspection. For a standards reference on limits and fits, ISO 286-1 from the International Organization for Standardization provides the tolerance grade definitions used in most bore and shaft specifications.
Prochaine étape
To move from inspection to a workable quotation, gather the shaft measurements, retention details, runout requirements, and operating conditions for each hub position. Send those along with any available drawings, photos of the worn part, and a note on which dimensions are fixed by the equipment, and contact our team to review the bore and shaft interface and discuss a suitable manufacturing approach.
