
Connaissances
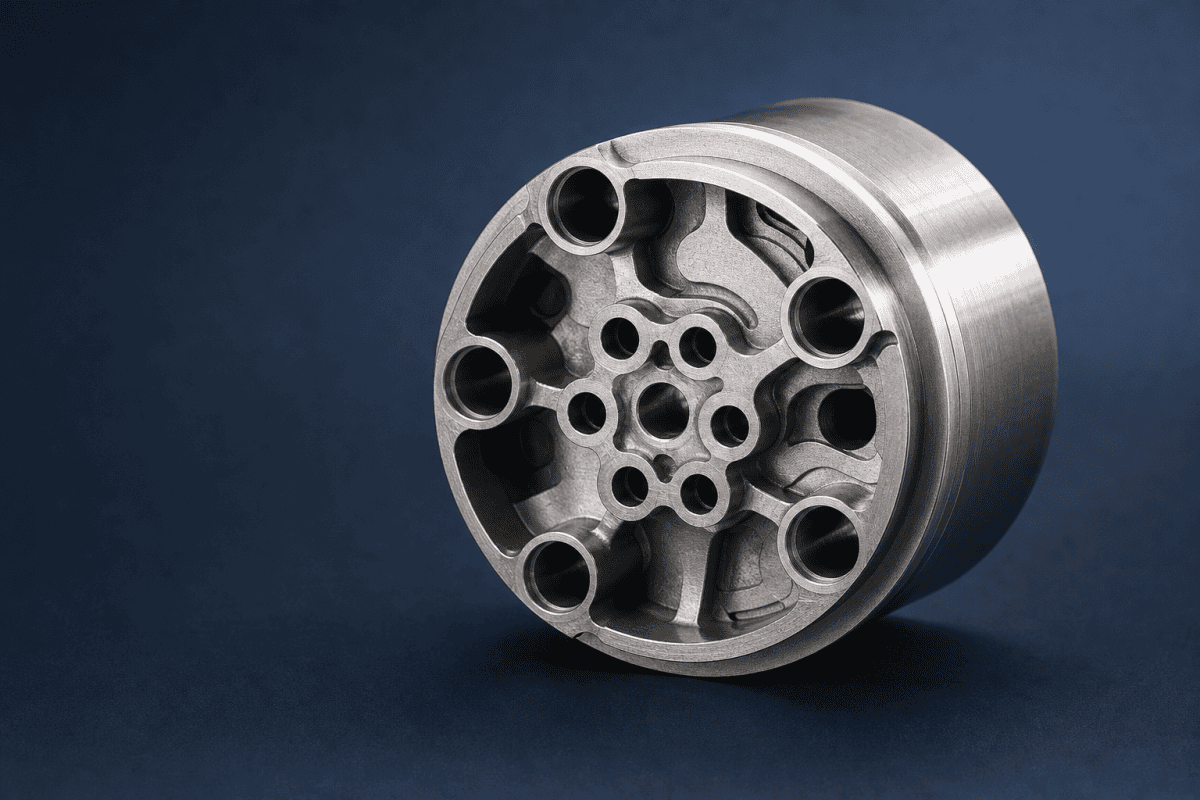
Corps de brûleur OVD sur mesure : usinage de composants multicanal
FAQ
Lorsqu'une ligne de dépôt OVD commence à dériver en termes d'uniformité de suie, de forme de flamme ou de répétabilité d'un cycle à l'autre, le corps de brûleur est souvent le dernier composant à être mis en cause et le premier qui devrait l'être. Un corps de brûleur OVD sur mesure se situe au cœur du processus de dépôt : il maintient le réseau de buses, dose les canaux de gaz et définit la manière dont les flux de combustible, d'oxygène et de dopant sortent de la face de la torche. Parce que les fabricants publient rarement les plans des corps ou proposent des pièces de rechange interchangeables pour les systèmes de dépôt anciens, de nombreuses équipes de préformes finissent par s'approvisionner en usinage de brûleurs multicanal auprès d'un spécialiste plutôt qu'auprès du constructeur d'équipement d'origine.
Cet article explique ce qui rend l'usinage des corps de brûleur OVD sur mesure difficile, quelles caractéristiques déterminent les performances et comment préparer une spécification qu'un atelier d'usinage peut chiffrer avec précision.
Ce que fait réellement un corps de brûleur OVD sur mesure
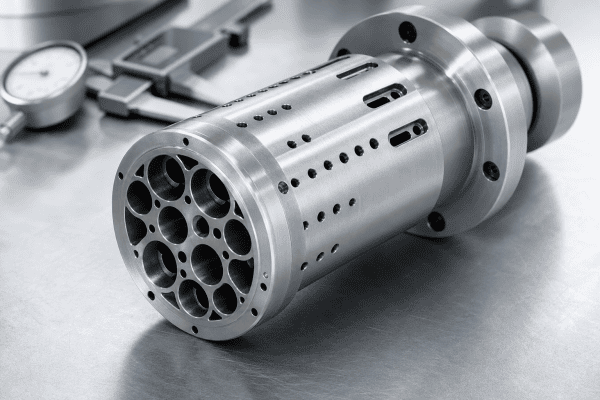
Dans le dépôt de vapeur externe, un corps de brûleur OVD sur mesure est le moyeu structurel et fluidique de la torche. Il reçoit le gaz du collecteur d'alimentation, distribue chaque flux vers son propre passage et positionne chaque buse à une distance et un angle définis par rapport à la tige cible. Un corps multicanal typique remplit plusieurs fonctions simultanément :
- Localiser mécaniquement la plaque de buses ou les buses individuelles avec une concentricité et un alignement angulaire contrôlés
- Séparer les flux de gaz réactifs ou incompatibles jusqu'à ce qu'ils atteignent la flamme
- Maintenir la géométrie interne des passages pour équilibrer l'écoulement entre les canaux
- Fournir des caractéristiques de montage qui indexent de manière répétable la torche par rapport au tour ou à la station de dépôt
- Évacuer la chaleur de la plaque frontale afin que la dilatation thermique ne déforme pas le profil de flamme
Parce que ces fonctions interagissent, les corps de brûleur OVD sur mesure ne peuvent pas être évalués comme un simple support. De petits changements dans le diamètre des passages, la finition de surface ou la symétrie entre canaux se traduisent par des changements dans la forme de la flamme et la distribution de la suie. Cette sensibilité est la raison pour laquelle la précision des buses de brûleur a un effet direct sur le rendement des préformes, et la même logique s'applique un niveau en amont, au corps qui alimente les buses.
Caractéristiques de conception qui définissent un corps de brûleur OVD sur mesure
Nombre et disposition des canaux
Les torches multicanal séparent généralement un flux de combustible, un flux d'oxygène ou de comburant, un flux de gaz vecteur ou de dopant, et parfois un flux de protection ou de purge. La disposition du corps détermine si ces passages se présentent sous forme d'anneaux concentriques, de perçages parallèles ou d'une combinaison. Chaque configuration impose des exigences différentes à l'atelier d'usinage : les canaux annulaires concentriques nécessitent un alésage précis et un contrôle de l'épaisseur de paroi, tandis que les canaux parallèles percés nécessitent une tolérance de position serrée et une profondeur constante pour que la résistance à l'écoulement soit uniforme sur l'ensemble du réseau.
Surfaces d'étanchéité et raccords de gaz
Les chemins de fuite entre les canaux sont une source courante d'instabilité du processus. Les corps de brûleur OVD sur mesure dignes d'un devis approprié définiront la méthode d'étanchéité à chaque interface : sièges métal-métal, joints en élastomère ou joints soudés et brasés. L'atelier doit savoir quelles surfaces doivent être étanches au gaz, quel taux de fuite est acceptable et comment le corps sera testé sous pression ou à l'hélium avant expédition. Des exigences d'étanchéité vagues sont l'une des principales raisons pour lesquelles les devis reviennent avec de larges plages de tolérance.
Gestion thermique
L'extrémité de la plaque frontale d'un corps de brûleur subit une chaleur soutenue. Ces composants sont souvent conçus avec des passages de refroidissement, des ruptures thermiques ou des sections à haute conductivité pour limiter la déformation. C'est ici que le choix du matériau et la géométrie doivent être considérés ensemble plutôt qu'indépendamment.
La sélection des matériaux est une décision d'ingénierie, pas un choix par défaut
Il n'existe pas de matériau unique correct pour un corps de brûleur. L'adéquation dépend de la fonction du composant, de la température qu'il subit en service, des gaz et de toute chimie de procédé entraînée qu'il contacte, ainsi que des charges mécaniques dues au montage et aux cycles thermiques.
Les candidats courants pour les corps de brûleur OVD sur mesure incluent les aciers inoxydables austénitiques, les alliages à base de nickel et les alliages de cuivre lorsque la conductivité thermique importe plus que la résistance à haute température. L'aluminium apparaît dans certaines pièces de rechange de torche OVD, mais le point de fusion plus bas et le comportement de dilatation thermique de l'aluminium le rendent approprié uniquement lorsque les exigences d'ingénierie le justifient réellement, et non comme substitut général.
Questions pratiques de sélection à régler avant le début de l'usinage :
- Quelle est la température maximale en continu et en pointe au niveau de la plaque frontale et de la bride de montage ?
- Quels gaz ou vapeurs entrent en contact avec le corps, et l'un d'eux attaque-t-il un alliage candidat à la température de service ?
- La conductivité thermique est-elle nécessaire pour protéger la plaque frontale, ou une faible dilatation est-elle plus importante pour la stabilité dimensionnelle ?
- Le matériau doit-il être soudable, brasable ou compatible avec un traitement de surface spécifique ?
- Existe-t-il des exigences de propreté pour les passages en contact avec le gaz ?
Pour un traitement plus approfondi de la manière dont ces compromis se manifestent à travers les familles de brûleurs, le guide d'approvisionnement et de rétro-ingénierie pour les brûleurs OVD et VAD détaille la science des matériaux plus en profondeur. Des conseils généraux sur le comportement des alliages à température élevée sont également documentés par la recherche sur la mesure des matériaux du NIST.
Défis d'usinage des corps de brûleur multicanal
L'usinage multicanaux est difficile pour des raisons structurelles plutôt qu'exotiques. Les parois minces entre canaux adjacents limitent les efforts de coupe et la pression de l'outil. Les alésages profonds de petit diamètre nécessitent un outillage à longue portée susceptible de fléchir. Pour un corps de brûleur OVD sur mesure, le plan d'usinage compte autant que la machine-outil.
Les canaux concentriques exigent que les opérations d'alésage partagent une référence commune afin que le corps de brûleur OVD sur mesure fini conserve son axe depuis la bride jusqu'à la plaque frontale. Et chaque opération doit préserver la planéité et l'état de surface des faces d'étanchéité qui peuvent être situées sur plus d'un plan.
En pratique, une séquence de fabrication performante d'un corps de brûleur multicanal comprend généralement :
- Usinage d'ébauche avec surépaisseur, suivi d'un traitement de détente lorsque le matériau et la géométrie le justifient
- Alésage de semi-finition des canaux principaux à partir d'une seule référence de mise en position pour préserver la concentricité
- Usinage de finition des faces d'étanchéité et des portées de buse, avec contrôle en cours d'usinage de la position et de la perpendicularité
- Ébavurage et nettoyage des passages internes pour éliminer les copeaux et les résidus de coupe des circuits de gaz
- Essai de pression ou de fuite des canaux séparés, puis vérification dimensionnelle par rapport au plan
Notez que c'est à l'étape deux que de nombreux devis à bas coût rognent discrètement sur les exigences. Si un atelier change de montage entre les alésages, la concentricité entre les canaux peut se décaler, et la torche résultante peut fonctionner de manière acceptable sur un banc d'essai mais produire une flamme asymétrique en production. Les conséquences de cette asymétrie sont examinées en détail dans la dérive du profil d'indice de réfraction et la concentricité du brûleur.
Liste de vérification des spécifications pour une demande de devis
Les corps de brûleur OVD sur mesure sont rarement des articles de catalogue, ce qui signifie que la qualité du devis dépend presque entièrement de la qualité de la spécification que vous fournissez. Un dossier de plans permettant un devis précis comprend généralement :
- Un plan entièrement coté ou un modèle 3D complet, avec les tolérances sur toutes les caractéristiques critiques
- Le schéma des canaux : nombre, fonction, diamètre nominal et toute exigence d'équilibrage de débit
- La spécification du matériau avec son état et tout traitement thermique
- Les exigences d'état de surface sur les faces d'étanchéité et les passages en contact avec les gaz
- La méthode d'étanchéité et les critères d'acceptation pour l'essai de fuite
- Les dimensions de l'interface de montage, y compris la façon dont le corps s'indexe sur le porte-torche
- Les conditions de fonctionnement que le corps doit supporter, exprimées sous forme de plage plutôt que de point unique
Si le plan d'origine n'existe plus, un échantillon physique peut souvent être mesuré et rétro-conçu en un plan fabricable. C'est une voie normale pour les équipements de dépôt hérités. Lorsque seul l'échantillon est disponible, attendez-vous à ce que l'atelier pose des questions sur les écarts admissibles, car certaines caractéristiques usées de l'échantillon peuvent refléter un dommage en service plutôt que l'intention de conception d'origine.
Contrôle à réception et vérifications de premier article
Une fois un corps reçu, une inspection de première pièce doit confirmer les caractéristiques qui affectent le dépôt, et pas seulement les dimensions globales. Les contrôles utiles comprennent le faux rond de l'axe entre la bride de montage et le siège de buse, la position de chaque canal par rapport à la référence, la planéité des faces d'étanchéité et les résultats de tout essai de fuite ou de pression. Lorsque le corps alimente une plaque à buses, une comparaison rapide des débits entre les canaux peut révéler un passage partiellement obstrué avant que la torche n'entre en cycle de dépôt.
Il est tout aussi important de conserver le dossier d'inspection attaché à la pièce. Lorsqu'un décalage de procédé survient des mois plus tard, disposer de données dimensionnelles de référence pour le corps de brûleur OVD sur mesure installé transforme un jeu de devinettes en une comparaison. La même discipline s'applique aux composants consommables de la torche ; la logique sous-jacente à l'inspection et au remplacement planifiés est traitée dans la FAQ sur les équipements de préforme et les pièces de torche.
Défaillances courantes et problèmes d'ajustement à surveiller
Lorsqu'un corps de brûleur OVD sur mesure nouvellement installé sous-performe, la cause n'est pas toujours le corps lui-même. Distinguez les causes possibles des causes confirmées avant de demander une reprise :
- Contamination des canaux — des débris d'usinage ou des résidus de manipulation restreignent partiellement un passage. Vérifiez par comparaison de débit ou inspection endoscopique des canaux individuels.
- Incompatibilité de l'interface d'étanchéité — le corps est étanche correctement sur le banc mais fuit une fois chaud. Vérifiez en contrôlant si les caractéristiques d'étanchéité ont été spécifiées pour la condition thermique réelle.
- Erreur d'alignement au niveau de l'interface de montage — la flamme est décentrée malgré une géométrie correcte du corps de brûleur OVD sur mesure. Vérifiez en mesurant le faux rond de la face de buse par rapport à l'axe du tour, et non seulement par rapport à la bride du corps.
- Matériau inadapté au service — une déformation ou une oxydation apparaît après une courte période de service. Vérifiez en examinant l'alliage spécifié par rapport à la température et à l'environnement gazeux réels.
Consigner celles de ces causes que vous avez réellement confirmées, et celles qui restent des hypothèses, rend la conversation avec un fournisseur bien plus productive qu'un rapport général de mauvaise performance.
Brève note sur la philosophie de tolérancement
Toutes les dimensions d'un corps de brûleur OVD sur mesure ne méritent pas la même tolérance. Un surdimensionnement des tolérances augmente le coût sans améliorer la stabilité du dépôt, tandis qu'un sous-dimensionnement de la mauvaise caractéristique peut rendre une torche inutilisable. En règle pratique, tolérez le plus strictement les caractéristiques qui contrôlent directement le débit de gaz, l'intégrité d'étanchéité et la position de la buse, et assouplissez les dimensions qui n'affectent que l'ajustement ou l'apparence.
Il est également utile de préciser quelle référence l'atelier doit utiliser pour chaque groupe de caractéristiques. Lorsqu'un plan laisse le choix de la référence ouvert, deux ateliers d'usinage peuvent produire des pièces individuellement correctes mais non interchangeables. Pour les corps de brûleur OVD sur mesure qui seront reproduits au fil des années, la discipline des références est ce qui garantit la cohérence des remplacements.
Exigences de finition de surface et de propreté
L'état de surface à l'intérieur des passages de gaz affecte à la fois le comportement d'écoulement et la rétention de contamination. Un état de surface trop rugueux piège les résidus et peut modifier lentement la résistance à l'écoulement ; un état de surface inutilement fin ajoute du temps d'usinage et du coût. Spécifiez les valeurs d'état de surface pour les faces d'étanchéité et les passages en contact avec les gaz séparément, et indiquez si une passivation ou une autre étape de nettoyage est requise après usinage.
La vérification de la propreté est souvent négligée. Une routine documentée de nettoyage et de conditionnement, plus un contrôle de débit final, empêche un corps ayant satisfait à toutes les exigences dimensionnelles d'échouer à la première utilisation à cause de débris résiduels.
Exigences d'usinage pour les corps de brûleur OVD sur mesure
Le plan d'usinage de ces composants doit être traité comme un processus contrôlé, et non comme un travail ponctuel. Les exigences clés comprennent une référence de mise en position unique pour toutes les caractéristiques concentriques, des paramètres de coupe contrôlés lorsque l'épaisseur de paroi descend sous un seuil défini, et une inspection en cours d'usinage à chaque transition de l'ébauche à la finition. Un corps de brûleur OVD sur mesure usiné selon une séquence stable conservera sa géométrie bien mieux qu'un corps produit de manière ponctuelle.
Il est également utile de préciser quelles opérations doivent être réalisées sans re-fixation entre les canaux, et de convenir à l'avance de la manière dont l'atelier prouvera cette exigence. Lorsqu'un corps de brûleur OVD sur mesure est destiné à être reproduit sur plusieurs fabrications, la documentation de cette séquence fait partie du livrable, et non d'une décision interne à l'atelier.
Vérification de l'étanchéité au gaz des canaux avant expédition
Chaque corps de brûleur OVD sur mesure doit quitter l'atelier avec la preuve que ses canaux sont séparés et étanches aux gaz. L'approche habituelle consiste en un test de décroissance de pression ou de détection de fuite à l'hélium sur chaque passage isolé, avec des valeurs enregistrées par rapport à une limite convenue. Lorsque le corps comporte des joints soudés ou brasés, cette vérification doit suivre l'opération d'assemblage plutôt que de la précéder.
Pour un corps de brûleur OVD sur mesure alimentant un procédé sensible, un test d'étanchéité documenté est plus utile qu'une inspection visuelle. Conservez l'enregistrement avec la pièce et référencez-le lors de la réinstallation du corps ou de sa comparaison avec un remplacement.
FAQ
Un corps de brûleur OVD sur mesure peut-il être fabriqué comme remplacement direct d'une torche existante ?
Les corps de brûleur OVD sur mesure peuvent être fabriqués pour correspondre à une pièce existante, mais la compatibilité doit être vérifiée par rapport aux dessins, dimensions, raccordements gaz, matériaux et à l'application spécifique plutôt que présumée à partir d'une référence de marque ou de modèle. Un échantillon ou un dessin constitue le point de départ fiable.
Combien de canaux un corps de brûleur usiné peut-il supporter ?
Il n'existe pas de limite fixe, mais le nombre de canaux est contraint par la section transversale disponible, l'épaisseur de paroi minimale entre les passages et la méthode d'étanchéité. Partager une proposition d'agencement avec l'atelier d'usinage dès le début révélera si la géométrie du corps de brûleur OVD sur mesure est fabricable telle que dessinée.
Quelles informations accélèrent une demande de devis pour un corps de brûleur ?
Un dessin coté ou un modèle 3D, le schéma des canaux, le matériau et le traitement thermique, les exigences d'étanchéité et de test de fuite, ainsi que les conditions de fonctionnement que la pièce doit supporter. En l'absence de dessins, un échantillon physique accompagné de notes sur les écarts admissibles constitue la meilleure alternative.
Le matériau du corps doit-il correspondre exactement à la pièce d'origine ?
Pas nécessairement. Ce qui importe, c'est que le matériau choisi satisfasse aux exigences de température, chimiques et mécaniques de l'application. Un alliage équivalent ou amélioré peut être approprié si la justification technique est documentée.
Prochaine étape
Si vous remplacez un corps de brûleur discontinué, qualifiez une seconde source ou développez une nouvelle configuration de torche multi-canaux, le chemin le plus rapide vers un devis utilisable est un dossier de spécification complet. Envoyez vos dessins, dimensions d'échantillon, schéma des canaux, exigences matérielles et conditions de fonctionnement pour discuter des exigences de votre composant avec l'équipe OVDParts, et l'examen de fabricabilité de vos corps de brûleur OVD sur mesure pourra commencer à partir de données réelles plutôt que d'hypothèses.
