
Wissen
Optische Faserwickler-Schneidbaugruppen-Teile: Ersatzspezifikationsleitfaden
Okt.
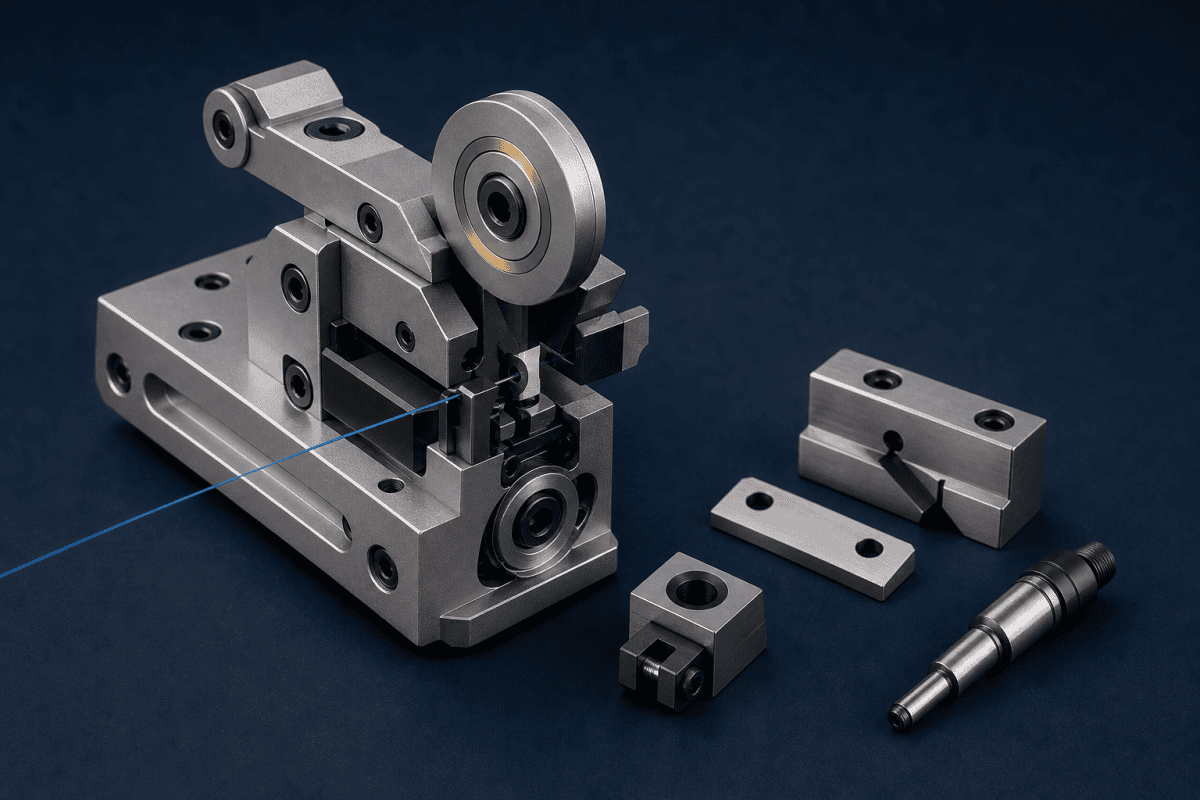
Wenn eine Faserzieh- oder Aufwickellinie beginnt, inkonsistente Schnittlängen, ausgefranste Faserenden oder Klemmspuren auf dem gewickelten Paket zu produzieren, liegt die Ursache normalerweise in der Wickler-Klemm- und Schneidbaugruppe—nicht im Ziehprozess selbst. Die korrekte Spezifizierung Teile der Messerbaugruppe für optische Faser-Wickler ist daher ein Wartungs- und Ertragsthema, nicht nur eine Einkaufsformalität. Dieser Leitfaden erklärt, wie diese Baugruppen funktionieren, was vor der Bestellung von Ersatzteilen gemessen werden muss, welche Material- und Geometrieentscheidungen am wichtigsten sind und wie ein Zeichnungspaket vorbereitet wird, das es einem Lieferanten ermöglicht, kundenspezifische Komponenten ohne Rätselraten anzubieten oder herzustellen.
Die Auswahl von optischen Faserwickler-Schneidbaugruppen-Teilen ist keine einfache Katalogübung. Sie beginnt mit dem Verständnis der Baugruppe als System und arbeitet sich dann rückwärts zu den einzelnen Komponenten vor, die mit der Zeit verschleißen, sich verschieben oder degradieren. Dieser Artikel behandelt die wichtigsten Spezifikationen, Inspektionslogik und Beschaffungsschritte, die zu einem zuverlässigen Ersatz führen.
Was optische Faserwickler-Schneidbaugruppen-Teile im Wickler bewirken
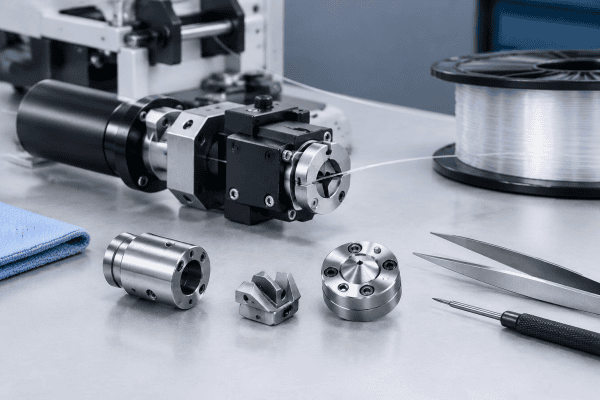
Eine Faserwickler-Klemm- und Schneidbaugruppe erfüllt drei Aufgaben am Ende eines Wickelzyklus: Sie greift die Faser oder das Paket, damit es sich nicht bewegt, sie trennt die Faser sauber an einem definierten Punkt und sie löst in einer Weise, die die Faseroberfläche nicht beschädigt oder das Paket stört. Bei vielen Maschinen sind diese Funktionen in einem einzigen Mechanismus kombiniert, wobei eine Klemmbacke, eine Schneidklinge oder -kante, ein Aktuator und Montagehardware in einer zeitlich abgestimmten Sequenz bewegt werden.
Da der Schnitt und die Klemmung zusammen erfolgen, zeigt sich ein Problem in einer Funktion oft als Symptom in der anderen. Eine stumpfe Klinge kann Spannungsspitzen verursachen, die die Klemme dann in Paketverformung umsetzt. Ein verschlissener Klemmbelag kann die Faser während des Schnitts leicht verschieben, was zu einem schrägen oder ausgefransten Ende führt, selbst wenn die Klinge scharf ist. Diese Wechselwirkung ist der Hauptgrund, warum die Klemmen- und Schneidbaugruppe für optische Faser-Wickler als System bewertet werden sollte und nicht als einzelne Verschleißteile.
Für einen genaueren Blick darauf, wie die Klemme selbst dimensioniert und griffgeprüft wird, behandelt der Leitfaden zur Aufwickelwickler-Klemmenersatz die Messpunkte, die am wichtigsten sind. Zusammen bestimmen Klemme und Schneide, ob jeder Zyklus mit einem sauberen, wiederholbaren Schnitt endet oder mit einem Defekt, der nachbearbeitet oder verschrottet werden muss. Deshalb verdienen optische Faserwickler-Schneidbaugruppen-Teile die gleiche technische Aufmerksamkeit wie die Abscheidungs- und Ziehungskomponenten stromaufwärts.
Symptome, die auf Verschleiß der Schneide oder Klemme hinweisen
Bevor Sie Teile bestellen, bestätigen Sie, dass die Wicklerbaugruppe tatsächlich die Problemquelle ist. Einige Symptome sind starke Indikatoren; andere überschneiden sich mit Faserhandhabungs- oder Spannungsregelungsproblemen an anderer Stelle der Linie.
- Ausgefranste, schräge oder gequetschte Faserenden. Deutet typischerweise auf Klingenverschleiß, Klingenausrichtung oder unzureichende Klemmkraft hin, die Bewegung während des Schnitts ermöglicht. Überprüfen Sie dies, indem Sie die Schnittfläche unter Vergrößerung inspizieren und prüfen, ob sich der Endwinkel ändert, wenn der Klemmdruck angepasst wird.
- Inkonsistente Schnittlängen. Oft ein Timing- oder Betätigungsproblem rather als ein Klingenproblem. Überprüfen Sie Aktuatorhub, Sensorauslösung und mechanisches Spiel, bevor Sie Schneidkomponenten ersetzen.
- Klemmspuren oder Oberflächenschäden am Paket. Normalerweise Klemmbelagverschleiß, Kontamination oder übermäßige Klemmkraft. Bestätigen Sie dies durch Austauschen oder Reinigen der Beläge und erneutes Ausführen eines Testpakets.
- Faserrutschen während des Schnitts. Kann von verschlissenen Belägen, kontaminierten Klemmflächen oder Fehlausrichtung zwischen Klemme und Klinge kommen. Überprüfen Sie dies, indem Sie prüfen, ob das Rutschen an einem konsistenten Punkt im Zyklus auftritt.
- Klingenausbrüche oder Kantenverformung. Normalerweise mechanische Interferenz, Kontamination oder ein Klingenmaterial, das nicht zur geschnittenen Faser und Beschichtung passt.
Behandeln Sie jedes dieser Probleme als mögliche Ursache, nicht als Diagnose. Ein einzelnes Ersatzteil löst das Problem nur, wenn die zugrunde liegende Ursache die verschlissene Komponente ist und nicht beispielsweise ein driftender Aktuator, eine lose Halterung oder eine Änderung des Steuerungs-Timings. Wenn Schnittqualitätsprobleme über mehrere Pakete hinweg bestehen bleiben, zeigt das Muster des Defekts normalerweise, ob der Fehler in der Klemme, der Klinge oder der Betätigungssequenz liegt.
Spezifikationen, die vor der Bestellung von Ersatzteilen bestätigt werden müssen
Schneid- und Klemmkomponenten sind nicht zwischen Wicklerdesigns austauschbar, und es sollte nicht angenommen werden, dass sie zwischen Maschinengenerationen desselben Herstellers austauschbar sind. Der folgende Spezifikationssatz ist das Minimum, das für einen zuverlässigen Ersatz oder ein kundenspezifisches Angebot benötigt wird.
Maß- und Montagedaten
- Klingenlänge, -breite, -dicke, Kantenwinkel und Schneidgeometrie
- Klemmbackenlänge, Kontaktbreite, Radius und Belagdicke
- Montagelochmuster, Lochdurchmesser und Senkungsabmessungen
- Dreh- oder Lagerbohrungsdurchmesser und Wellenpassungen
- Aktuator-Schnittstellenabmessungen, einschließlich Hub und Montagegewinde
- Gesamte Baugruppenhülle und Abstände zu benachbarten Komponenten
Wo Zeichnungen nicht verfügbar sind, ist Reverse Engineering vom verschlissenen Teil möglich, aber es muss dimensional erfolgen, nicht durch visuelle Übereinstimmung. Ein Teil, das identisch aussieht, kann sich im Klingenkantenwinkel oder in der Belagshärte unterscheiden, und diese Unterschiede beeinflussen die Schnittqualität.
Optische Faserwickler-Schneidbaugruppen-Teile, die visuell ähnlich, aber dimensional unterschiedlich sind, sind eine der häufigsten Quellen für vorzeitigen Ausfall nach einer Überholung. Die Klemm- und Schneidbaugruppe Produktseite ist eine nützliche Referenz dafür, wie die komplette Einheit konfiguriert ist, wenn ein Ersatz geplant wird.
Faktoren für die Materialauswahl
Klingen- und Klemmmaterialien sollten nach Funktion ausgewählt werden, nicht nach Kategorie. Für Schneidkanten sind die relevanten Faktoren Härte, Schnitthaltigkeit, Zähigkeit und Korrosionsbeständigkeit gegenüber etwaigen in der Umgebung vorhandenen Verunreinigungen. Für Klemmbacken sind die relevanten Faktoren Kompressibilität, Oberflächenreibung, Verschleißfestigkeit und ob das Belagmaterial die Faserbeschichtung markiert oder verunreinigt.
Bei der Ersatzteilbeschaffung treten zwei häufige Fehler auf. Der erste ist die Wahl des härtesten verfügbaren Klingenmaterials ohne Berücksichtigung der Zähigkeit; eine sehr harte Schneide kann unter Stoßbelastung absplittern. Der zweite ist der Austausch eines Polymer-Klemmbackenbelags durch ein härteres Material zur Lebensdauerverlängerung, wodurch Schäden auf die Faser übertragen werden können.
Beide Entscheidungen sollten auf den tatsächlichen Schneid- und Klemmbedingungen sowie dem verarbeiteten Fasertyp basieren. Wenn Bauteile der Lichtwellenleiter-Wickler-Schneidbaugruppe ohne klare Materialbegründung beschafft werden, tauscht der Ersatz häufig einen Ausfallmodus gegen einen anderen.
Oberflächenbeschaffenheit und Kantenqualität
Bei Schneidkanten sind die Oberflächengüte nahe der Kante und die Konsistenz des Kantenwinkels oft wichtiger als das Grundmaterial. Eine Klinge, die die Härteanforderungen erfüllt, aber eine inkonsistente Kante aufweist, erzeugt eine variable Schnittqualität. Bei Klemmflächen beeinflusst die Oberflächenrauheit den Griff und die Markierung. Beide Eigenschaften sollten in der Zeichnung spezifiziert werden, anstatt der Interpretation des Lieferanten überlassen zu bleiben.
Aktuator-Schnittstelle und Timing
Die Aktuator-Schnittstelle ist häufig das schwächste Glied in einer Ersatzspezifikation, weil sie als sekundäres Detail behandelt wird. Hublänge, Befestigungsgewinde, Stangendurchmesser und die Position der Endlagenerfassung beeinflussen alle, wie sich Klemmung und Klinge gegen den Wickelzyklus sequenzieren. Wenn die Aktuator-Schnittstelle nicht mit derselben Sorgfalt wie die Schneidkante vermessen wird, können die neuen Komponenten zwar passen, aber den Schnitt zeitlich falsch auslösen.
Damit Bauteile der Lichtwellenleiter-Wickler-Schneidbaugruppe wie vorgesehen funktionieren, sollten die Abmessungen der Aktuator-Schnittstelle zusammen mit den Klingen- und Klemmabmessungen erfasst werden, anstatt als separates Projekt behandelt zu werden.
Ersatz versus kundenspezifische Schneidkomponenten
Standardersatzteile sind sinnvoll, wenn die Originalkomponente noch verfügbar ist und die Maschine unverändert ist. Kundenspezifische Schneidkomponenten werden zur praktischen Option, wenn das Originalteil obsolet ist, wenn eine Neukonstruktion die Schnittstelle verändert hat, wenn Lieferzeiten für OEM-Teile die Wartung stören oder wenn der Anwender einen bekannten Schwachpunkt wie die Pad-Lebensdauer oder die Kantenstandzeit verbessern möchte.
Wenn der kundenspezifische Weg gewählt wird, ist Folgendes zu beachten:
- Eine vollständige Zeichnung oder ein vollständig vermessenes Muster bereitstellen. Teilweise Abmessungen zwingen den Lieferanten zu Annahmen, und Annahmen werden zu Passungsproblemen.
- Die Funktion jedes Merkmals angeben. Eine Fase, die für Montagefreiheit vorhanden ist, wird anders spezifiziert als eine, die die Faserposition steuert.
- Kritische versus unkritische Abmessungen identifizieren. Nicht jede Abmessung benötigt dieselbe Toleranz, und eine Übertolerierung erhöht die Kosten ohne die Funktion zu verbessern.
- Die Betriebsumgebung beschreiben. Temperatur, Reinigungsmethoden und Exposition gegenüber Beschichtungen oder Lösungsmitteln beeinflussen alle die Materialauswahl.
- Die Schnittstelle spezifizieren, nicht nur das Teil. Die Komponente muss als Baugruppe zum Aktuator, zur Halterung und zur angrenzenden Hardware passen.
Für einen breiteren Überblick darüber, wie kundenspezifisch gefertigte Ersatzteile über Preform-Anlagen hinweg qualifiziert werden, beschreibt der Leitfaden zu Corning Preform Equipment Parts Sourcing die Lieferantenqualifizierungsschritte, die gleichermaßen für Wicklerkomponenten gelten.
Maschinen verschiedener Hersteller stellen ebenfalls unterschiedliche Anforderungen, und die Hinweise zu Sumitomo Electric Preform Equipment Parts Sourcing zeigen, wie sich Schnittstellendetails zwischen Plattformen ändern. Eine ähnliche Überprüfung von SG Controls Preform-Anlagen-Ersatzteilen ist nützlich, wenn eine kundenspezifische RFQ für eine Legacy-Maschine vorbereitet wird. Wenn die Anforderung speziell eine Drehbank- oder Schlittenkomponente betrifft, erklärt die Anleitung zu SG Controls MCVD Drehmaschinen-Ersatzteile wie Halter und Schlitten für den Ersatz dimensioniert werden. Wärmebezogene Baugruppen folgen derselben Logik, wie in den Hinweisen zu Nextrom MCVD-Heizbrenner-Komponenten und dem zeichnungsbasierten Ansatz für Nextrom VAD-Brenner-Ersatzteile.
Inspektions- und Wartungslogik
Eine kurze, wiederholbare Inspektionsroutine verhindert die meisten ungeplanten Schneidwerkzeugausfälle. Das Ziel ist, Verschleiß zu erkennen, bevor er die Produktqualität beeinträchtigt, nicht Teile nach einem festen Zeitplan zu ersetzen, der zu früh oder zu spät sein kann.
- Die Schneidkante inspizieren auf Ausbrüche, umgelegte Kanten oder Kontamination. Vergrößerung verwenden; Kantenschäden sind bei normalem Betrachtungsmaßstab oft unsichtbar.
- Den Zustand der Klemmauflage prüfen auf Druckverformungsrest, Verglasung, Einbettung von Fremdkörpern oder chemische Quellung.
- Die Ausrichtung verifizieren zwischen der Klemmung, der Klinge und dem Faserpfad. Fehlausrichtung ist eine häufige Ursache für schräge Schnitte, die fälschlicherweise als Klingenverschleiß interpretiert wird.
- Aktuatorhub und Befestigungsfestigkeit prüfen. Lose Halterungen und verkürzte Hübe verändern das Schnitt-Timing und die Klemmkraft.
- Die Schnittqualität gegen den Teilezustand aufzeichnen damit Ersatzintervalle auf Evidenz statt auf Gewohnheit basieren.
Wenn Änderungen der Schnittqualität von breiteren Abscheidungs- oder Preform-Problemen begleitet werden, ist es sinnvoll, wicklerbedingte Defekte von vorgelagerten Ursachen zu trennen. Der Leitfaden zu Aufwickelwickler-Klemmenersatz kann helfen zu bestätigen, ob eine Qualitätsverschiebung im Wickler oder früher im Prozess ihren Ursprung hat.
Inspektionsaufzeichnungen sollten an die spezifischen installierten Bauteile der Lichtwellenleiter-Wickler-Schneidbaugruppe gebunden sein, einschließlich Chargen- oder Zeichnungsrevision. Ohne diese Rückverfolgbarkeit ist es schwierig festzustellen, ob eine Änderung der Schnittqualität einem bestimmten Lieferanten, einer bestimmten Materialcharge oder einem echten Verschleißtrend folgt. Das Aufzeichnen der Teilevision bei jeder Inspektion erleichtert auch die Rechtfertigung einer Konstruktionsänderung, wenn ein wiederkehrender Ausfallmodus auftritt. Gut dokumentierte Bauteile der Lichtwellenleiter-Wickler-Schneidbaugruppe reduzieren das Raten bei jeder Wartungsentscheidung.
Vorbereitung einer Beschaffungsanfrage
Eine klare Anfrage verkürzt die Angebotszeit und reduziert das Risiko, ein Teil zu erhalten, das passt, aber nicht funktioniert. Folgendes in die Anfrage aufnehmen:
- Maschinentyp und die Position der Baugruppe am Wickler
- Zeichnungen, Skizzen oder gemessene Abmessungen der vorhandenen Komponente
- Materialanforderungen, einschließlich etwaiger Einschränkungen bei Beschichtungen oder Schmierstoffen
- Betriebsbedingungen: Fasertyp, Beschichtungstyp, Zyklusrate und Reinigungsregime
- Menge, einschließlich ob ein einzelner Ersatz oder eine kleine Charge benötigt wird
- Jeder bekannte Ausfallmodus, den der Ersatz beheben soll
Fotografien der installierten Baugruppe sind nützliche unterstützende Informationen, ersetzen jedoch keine Abmessungen. Wenn keine Zeichnung existiert, ist ein vermessenes Muster mit klar markierten Referenzflächen der nächstbeste Input. Wenn die Quellzeichnung tatsächlich nicht verfügbar ist, sollte ein Erstmusterprüfbericht angefordert werden, damit die gelieferten Bauteile der Lichtwellenleiter-Wickler-Schneidbaugruppe gegen das Muster geprüft werden können, bevor sie in einer Produktionslinie installiert werden.
Es ist ebenfalls hilfreich anzugeben, welche Abmessungen verschleißkritisch sind. Bei einer Klinge bestimmen in der Regel der Schneidkantenwinkel und die Dicke nahe der Spitze die Schnittqualität, während die Montagelöcher die Passung bestimmen. Bei einer Klemme bestimmen in der Regel der Kontaktradius und die Belagdicke die Griffigkeit, während die Backenlänge den Freiraum bestimmt. Die Trennung von verschleißkritischen und passungskritischen Abmessungen ermöglicht es dem Lieferanten, die Toleranz dort zuzuweisen, wo sie tatsächlich die Leistung beeinflusst.
Fortschritte und Standards beim Schneiden und Klemmen
Die Klingengeometrie und die Schneidkantenvorbereitung für industrielles Schneiden wurden umfassend untersucht, und ein Großteil dieser Arbeiten lässt sich direkt auf Fiber Winder-Komponenten anwenden. Die Nationales Institut für Standards und Technologie veröffentlicht metrologische und werkstoffbezogene Referenzen, die bei der Spezifizierung von Kantenqualität und Maßtoleranzen für Präzisionskomponenten nützlich sind. Die Überprüfung der dimensionellen Messtechnik vor dem Erstellen einer Zeichnung trägt dazu bei, sicherzustellen, dass die angeforderten Toleranzen tatsächlich vom Lieferanten gemessen und verifiziert werden können.
Für fiberspezifische Handhabungsanforderungen bieten die veröffentlichten Normen und technischen Hinweise von Organisationen wie der ITU-Sektor für Telekommunikationsstandardisierung nützlichen Kontext zur Faser-Geometrie und Handhabung, was wiederum beeinflusst, wie viel Klemmkraft und Kantenschärfe ein bestimmter Fasertyp toleriert. Diese Referenzen ersetzen keine Maschinenzeichnungen, aber sie helfen, die Betriebsgrenzen abzustecken, die eine Ersatzkomponente einhalten muss.
Häufige Spezifikationsfehler
Mehrere wiederkehrende Fehler verlängern die Lieferzeiten und führen zu Teilen, die frühzeitig ausfallen. Der häufigste ist die Spezifizierung nach Aussehen statt nach Messung, was nur funktioniert, wenn das Originalteil vollständig bemaßt ist. Der zweite ist das Weglassen der Aktor-Schnittstelle, was zu Timing-Problemen führt, die später fälschlicherweise als Klingenverschleiß diagnostiziert werden. Der dritte ist die Auswahl eines Materials nach Reputation statt nach Funktion, was eine Eigenschaft verbessern kann, während eine andere verschlechtert wird.
Ein vierter Fehler ist die Behandlung von Klemme und Schneidvorrichtung als unabhängige Elemente, obwohl sie zusammen bestellt werden. Da ihre Funktionen interagieren, kann eine Änderung an einer Komponente eine kompensierende Änderung an der anderen erfordern. Wenn optische Faser-Wickler-Schneidbaugruppenteile als Satz spezifiziert werden, kann der Lieferant die Interaktion prüfen und nicht nur die einzelnen Abmessungen.
Ein fünfter Fehler ist das Versäumnis, die Betriebsbedingungen zu dokumentieren, was den Lieferanten dazu zwingt, einen Fasertyp, eine Beschichtung und eine Zyklusrate anzunehmen, die möglicherweise nicht mit der tatsächlichen Linie übereinstimmen. Jede dieser Nachlässigkeiten kann eine unkomplizierte Bestellung von optischen Faser-Wickler-Schneidbaugruppenteilen in einen kostspieligen Nacharbeitszyklus verwandeln.
FAQ
Kann eine Wickler-Schneidbaugruppe durch ein Teil eines anderen Maschinenmodells ersetzt werden?
Erst nach Überprüfung der Abmessungen, des Montagemusters, der Aktor-Schnittstelle und der Klingengeometrie gegen die tatsächliche Maschine. Ähnliches Aussehen ist kein Beweis für Kompatibilität, und die Baugruppe sollte vor der Installation anhand von Zeichnungen und Betriebsanforderungen bestätigt werden.
Wie entscheide ich zwischen dem Nachschärfen einer Klinge und dem Ersetzen?
Nachschärfen ist machbar, wenn die Klingengeometrie innerhalb der Spezifikation wiederhergestellt werden kann und das Material noch genügend Restquerschnitt aufweist. Ersetzen ist die bessere Wahl, wenn der Kantenwinkel nicht reproduziert werden kann, wenn die Klinge ausgebrochen ist oder wenn das Material durch Hitze oder Korrosion beeinträchtigt wurde.
Welche Informationen werden benötigt, um eine kundenspezifische Schneidkomponente anzubieten?
Eine Zeichnung oder gemessene Abmessungen, die Material- oder Leistungsanforderungen, die Schnittstellenabmessungen und die Betriebsbedingungen. Wenn die Originalzeichnung fehlt, ermöglicht ein Muster plus markierte Referenzmerkmale eine genaue Rückentwicklung der Komponente.
Müssen Klemmbacken und Schneidklingen zusammen ersetzt werden?
Nicht unbedingt, aber sie sollten zusammen inspiziert werden. Da der Zustand der Klemme die Schnittqualität beeinflusst, kann das Ersetzen einer Klinge bei gleichzeitigem Verbleib eines verschlissenen Pads den ursprünglichen Defekt reproduzieren. Treffen Sie die Entscheidung auf der Grundlage des gemessenen Zustands und nicht nach der Regel des paarweisen Ersatzes.
Nächster Schritt
Wenn Sie Ersatz- oder kundenspezifische Wickler-Klemmen- und Schneidkomponenten beschaffen, senden Sie Ihre Zeichnungen, Abmessungen, Materialanforderungen und Betriebsbedingungen, um ein Angebot anzufordern. Die Angabe der Schnittstellenabmessungen und der Funktion jedes Merkmals ermöglicht es, das Teil gegen Ihre Baugruppe zu prüfen, anstatt es allein nach dem Aussehen zuzuordnen. Ein vollständiges Spezifikationspaket ist der schnellste Weg zu zuverlässigen optischen Faser-Wickler-Schneidbaugruppenteilen und reduziert das Risiko einer zweiten Bestellung zur Korrektur eines Pass- oder Leistungsproblems.
