
Wissen
Kundenspezifische OVD-Brennerkörper: Bearbeitung von Mehrkanalkomponenten
Okt.
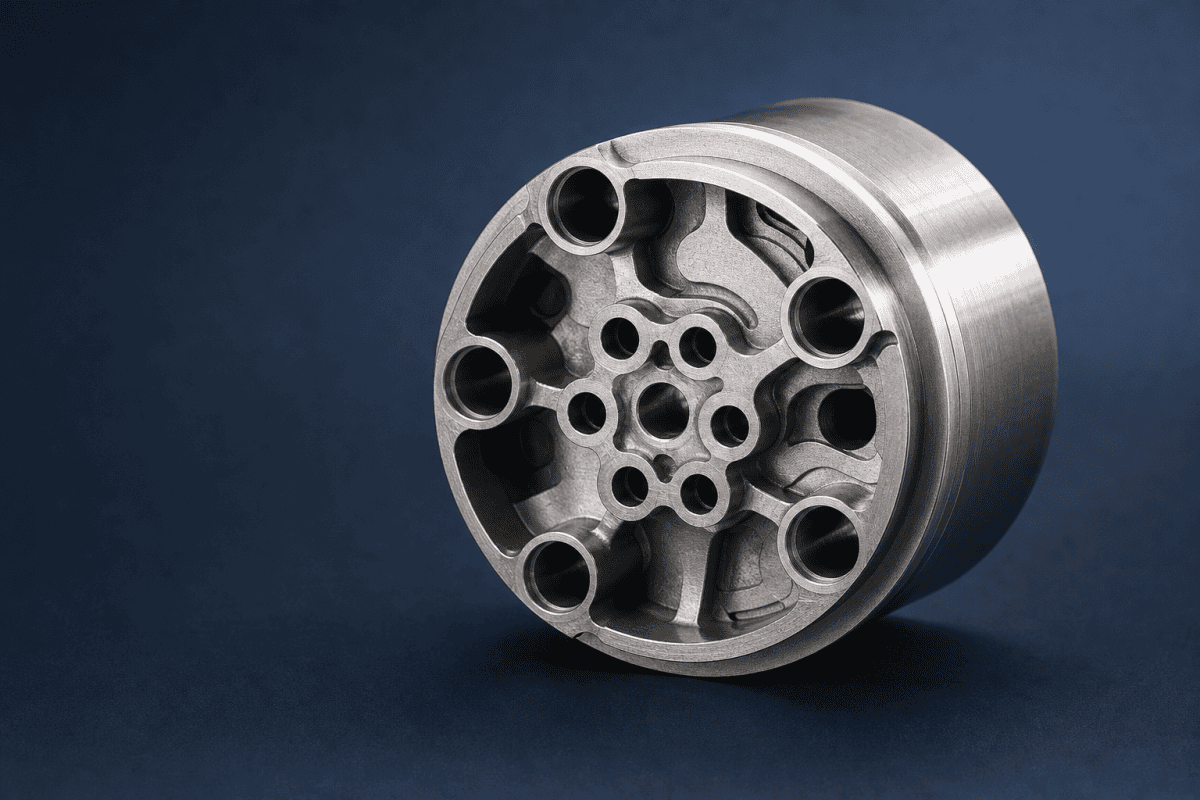
Wenn eine OVD-Abscheidungslinie bei Rußgleichmäßigkeit, Flammenform oder Wiederholbarkeit von Durchlauf zu Durchlauf driftet, ist der Brennerkörper oft die letzte Komponente, die hinterfragt wird, und die erste, die es sein sollte. Ein Custom OVD Burner Body steht im Zentrum des Abscheidungsprozesses: Er hält das Düsenarray, dosiert die Gaskanäle und definiert, wie Brennstoff-, Sauerstoff- und Dotierstoffströme die Brennerstirnfläche verlassen. Da Hersteller selten Körperzeichnungen veröffentlichen oder Drop-in-Ersatzteile für ältere Abscheidungssysteme anbieten, beziehen viele Preform-Teams die Mehrkanal-Brennerzerspanung von einem Spezialisten statt vom Originalgerätehersteller.
Dieser Artikel erklärt, was die Zerspanung von Custom OVD Burner Bodies schwierig macht, welche Merkmale die Leistung bestimmen und wie Sie eine Spezifikation vorbereiten, die eine Werkstatt präzise kalkulieren kann.
Was ein Custom OVD Burner Body tatsächlich leistet
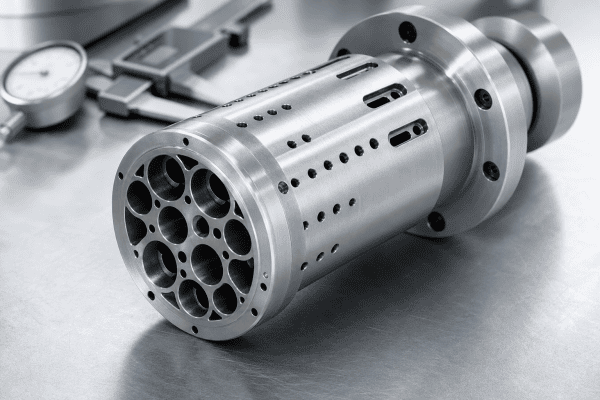
Bei der Outside Vapor Deposition ist ein Custom OVD Burner Body das strukturelle und fluidische Zentrum des Brenners. Er nimmt Gas vom Versorgungsmanifold auf, verteilt jeden Strom auf seinen eigenen Kanal und positioniert jede Düse in einem definierten Abstand und Winkel relativ zum Targetstab. Ein typischer Mehrkanalkörper erfüllt mehrere Aufgaben gleichzeitig:
- Mechanische Positionierung der Düsenplatte oder einzelner Düsen mit kontrollierter Konzentrizität und Winkelausrichtung
- Trennung reaktiver oder inkompatibler Gasströme bis zum Erreichen der Flamme
- Aufrechterhaltung der internen Kanalgeometrie, die den Durchfluss über die Kanäle ausgeglichen hält
- Bereitstellung von Montagemerkmalen, die den Brenner wiederholbar relativ zur Drehmaschine oder Abscheidungsstation indexieren
- Ableitung von Wärme von der Stirnplatte, damit thermisches Wachstum das Flammenmuster nicht verzerrt
Da diese Funktionen interagieren, können Custom OVD Burner Bodies nicht als einfacher Halter bewertet werden. Kleine Änderungen am Kanalduchmesser, an der Oberflächengüte oder an der Kanal-zu-Kanal-Symmetrie zeigen sich als Änderungen der Flammenform und der Rußverteilung. Diese Empfindlichkeit ist der Grund, warum Brennerdüsenpräzision einen direkten Effekt auf die Preform-Ausbeute hat, und dieselbe Logik gilt eine Ebene stromaufwärts, für den Körper, der die Düsen versorgt.
Designmerkmale, die einen Custom OVD Burner Body definieren
Kanalanzahl und -layout
Mehrkanal-Brenner trennen üblicherweise einen Brennstoffstrom, einen Sauerstoff- oder Oxidatorstrom, einen Träger- oder Dotierstoffstrom und manchmal einen Abschirm- oder Spülstrom. Das Körperlayout bestimmt, ob diese Kanäle als konzentrische Ringe, parallele Bohrungen oder eine Kombination verlaufen. Jede Anordnung stellt unterschiedliche Anforderungen an die Werkstatt: Konzentrische Ringkanäle erfordern präzises Ausbohren und Wanddickenkontrolle, während gebohrte Parallelkanäle enge Positionstoleranzen und gleichmäßige Tiefe erfordern, damit der Strömungswiderstand über das Array übereinstimmt.
Dichtflächen und Gasanschlüsse
Leckpfade zwischen Kanälen sind eine häufige Quelle von Prozessinstabilität. Custom OVD Burner Bodies, die eine ordnungsgemäße Kalkulation verdienen, definieren die Dichtungsmethode an jeder Schnittstelle: Metall-auf-Metall-Sitze, Elastomerdichtungen oder geschweißte und hartgelötete Verbindungen. Die Werkstatt muss wissen, welche Oberflächen gasdicht sein müssen, welche Leckrate akzeptabel ist und wie der Körper vor dem Versand druck- oder heliumgeprüft wird. Vage Dichtungsanforderungen sind einer der Hauptgründe, warum Angebote mit breiten Toleranzbändern zurückkommen.
Thermomanagement
Das Stirnplattenende eines Brennerkörpers ist anhaltender Hitze ausgesetzt. Diese Komponenten werden oft mit Kühlkanälen, thermischen Trennungen oder Abschnitten hoher Leitfähigkeit ausgelegt, um Verformung zu begrenzen. Hier müssen Materialwahl und Geometrie gemeinsam und nicht unabhängig voneinander betrachtet werden.
Materialauswahl ist eine Ingenieurentscheidung, kein Standard
Es gibt kein einziges richtiges Material für einen Brennerkörper. Die Eignung hängt von der Funktion der Komponente, der im Einsatz auftretenden Temperatur, den Gasen und jeglicher mitgeführter Prozesschemie, mit der sie in Kontakt kommt, sowie den mechanischen Lasten aus Montage und thermischer Wechselbeanspruchung ab.
Häufige Kandidaten für Custom OVD Burner Bodies sind austenitische Edelstähle, Nickelbasislegierungen und Kupferlegierungen, wenn Wärmeleitfähigkeit wichtiger ist als Hochtemperaturfestigkeit. Aluminium kommt in einigen OVD-Brenner-Ersatzteile, vor, aber der niedrigere Schmelzpunkt und das thermische Ausdehnungsverhalten von Aluminium machen es nur dort geeignet, wo die technischen Anforderungen dies tatsächlich unterstützen, nicht als allgemeiner Ersatz.
Praktische Auswahlfragen, die vor Beginn der Zerspanung geklärt werden sollten:
- Was ist die maximale Dauer- und Spitzentemperatur an der Stirnplatte und am Montageflansch?
- Welche Gase oder Dämpfe kommen mit dem Körper in Kontakt, und greift eines davon eine Kandidatenlegierung bei Betriebstemperatur an?
- Wird Wärmeleitfähigkeit zum Schutz der Stirnplatte benötigt, oder ist geringe Ausdehnung für die Maßhaltigkeit wichtiger?
- Muss das Material schweißbar, hartlötbar oder mit einer bestimmten Oberflächenbehandlung kompatibel sein?
- Gibt es Sauberkeitsanforderungen für die gasbenetzten Kanäle?
Für eine tiefergehende Betrachtung, wie sich diese Abwägungen über Brennerfamilien hinweg auswirken, führt der Beschaffungs- und Reverse-Engineering-Leitfaden für OVD- und VAD-Brenner durch die Materialwissenschaft im Detail. Allgemeine Hinweise zum Legierungsverhalten bei erhöhter Temperatur sind ebenfalls dokumentiert von NIST-Forschung zur Materialmessung.
Zerspanungsherausforderungen bei Mehrkanal-Brennerkörpern
Die Mehrkanal-Bearbeitung ist aus strukturellen und nicht aus exotischen Gründen schwierig. Dünne Wände zwischen benachbarten Kanälen begrenzen die Schnittkräfte und den Werkzeugdruck. Tiefe Bohrungen mit kleinem Durchmesser erfordern Werkzeuge mit großer Reichweite, die sich durchbiegen können. Bei einem kundenspezifischen OVD-Brennerkörper ist der Bearbeitungsplan genauso wichtig wie die Werkzeugmaschine.
Konzentrische Kanäle erfordern, dass Bohroperationen ein gemeinsames Bezugssystem verwenden, damit der fertige kundenspezifische OVD-Brennerkörper seine Mittellinie vom Flansch bis zur Stirnplatte beibehält. Und jeder Arbeitsgang muss die Ebenheit und Oberflächengüte der Dichtflächen erhalten, die sich auf mehr als einer Ebene befinden können.
In der Praxis umfasst eine leistungsfähige Fertigungssequenz für Mehrkanal-Brennerkörper normalerweise:
- Schruppbearbeitung mit Aufmaß, gefolgt von Spannungsarmglühen, wo Material und Geometrie es rechtfertigen
- Schruppbohren der Hauptkanäle aus einer einzigen Aufspannreferenz zur Gewährleistung der Konzentrizität
- Fertigbearbeitung der Dichtflächen und Düsensitzmerkmale, mit prozessbegleitender Prüfung von Position und Rechtwinkligkeit
- Entgraten und Reinigung der inneren Kanäle zur Entfernung von Spänen und Schneidrückständen aus den Gaswegen
- Druck- oder Dichtheitsprüfung der getrennten Kanäle, anschließend Maßprüfung gegen die Zeichnung
Beachten Sie, dass Schritt zwei der Punkt ist, an dem viele kostengünstige Angebote still und leise Abstriche machen. Wenn eine Werkstatt zwischen den Bohrungen neu aufspannt, kann sich die Konzentrizität zwischen den Kanälen verschieben, und der resultierende Brenner läuft auf einem Prüfstand möglicherweise akzeptabel, erzeugt aber in der Produktion eine asymmetrische Flamme. Die Konsequenzen dieser Asymmetrie werden im Detail diskutiert in Brechungsindexprofil-Drift und Brennerkonzentrizität.
Spezifikations-Checkliste für eine Angebotserstellung
Custom OVD Burner Bodies sind selten Katalogartikel, was bedeutet, dass die Qualität des Angebots fast ausschließlich von der Qualität der von Ihnen bereitgestellten Spezifikation abhängt. Ein Zeichnungspaket, das ein präzises Angebot ermöglicht, umfasst typischerweise:
- Vollständig bemaßte Zeichnung oder ein vollständiges 3D-Modell, mit Toleranzen an allen kritischen Merkmalen
- Kanalplan: Anzahl, Funktion, Nennbohrung und etwaige Durchflussausgleichsanforderungen
- Materialspezifikation mit Zustand und etwaiger Wärmebehandlung
- Oberflächengüteanforderungen an Dichtflächen und gasbenetzten Durchgängen
- Dichtungsmethode und Abnahmekriterien für die Dichtheitsprüfung
- Montageschnittstellenmaße, einschließlich der Art und Weise, wie der Körper im Brennerhalter indexiert
- Betriebsbedingungen, denen der Körper standhalten muss, angegeben als Bereich statt als Einzelwert
Wenn die Originalzeichnung nicht mehr existiert, kann ein physisches Muster oft vermessen und in eine fertigungsgerechte Zeichnung rückentwickelt werden. Dies ist ein normaler Weg für Altanlagen zur Abscheidung. Wenn nur das Muster verfügbar ist, rechnen Sie damit, dass die Werkstatt nach zulässigen Abweichungen fragt, da einige verschlissene Merkmale am Muster auf Betriebsschäden statt auf die ursprüngliche Konstruktionsabsicht zurückzuführen sein können.
Wareneingangsprüfung und Erstmusterprüfungen
Sobald ein Körper eintrifft, sollte eine Erstmusterprüfung die Merkmale bestätigen, die die Abscheidung beeinflussen, nicht nur die Gesamtmaße. Nützliche Prüfungen umfassen Rundlauf der Mittellinie zwischen Montageflansch und Düsensitz, Position jedes Kanals relativ zur Referenz, Ebenheit der Dichtflächen und die Ergebnisse etwaiger Dichtheits- oder Druckprüfungen. Wenn der Körper eine Düsenplatte speist, kann ein schneller Durchflussvergleich über die Kanäle einen teilweise blockierten Durchgang aufdecken, bevor der Brenner in einen Abscheidungslauf geht.
Ebenso wichtig ist es, den Prüfbericht am Teil zu belassen. Wenn Monate später eine Prozessverschiebung auftritt, verwandelt das Vorhandensein von dimensionalen Basisdaten für den installierten Custom OVD Burner Body ein Ratespiel in einen Vergleich. Dieselbe Disziplin gilt für Verbrauchsbrennerkomponenten; die Logik hinter geplanter Inspektion und Austausch wird behandelt in FAQ zu Preform-Anlagen und Brennerteilen.
Häufige Ausfall- und Passprobleme, auf die zu achten ist
Wenn ein neu installierter Custom OVD Burner Body unterdurchschnittlich abschneidet, ist die Ursache nicht immer der Körper selbst. Unterscheiden Sie zwischen möglichen und bestätigten Ursachen, bevor Sie Nacharbeit anfordern:
- Kanalverunreinigung — Bearbeitungsschmutz oder Handhabungsrückstände behindern teilweise einen Durchgang. Überprüfen Sie dies durch Durchflussvergleich oder Endoskopinspektion einzelner Kanäle.
- Dichtungsflächen-Fehlpassung — der Körper dichtet auf dem Prüfstand korrekt ab, leckt aber sobald er heiß ist. Überprüfen Sie dies, indem Sie prüfen, ob die Dichtungsmerkmale für die tatsächliche thermische Bedingung spezifiziert wurden.
- Ausrichtungsfehler an der Montageschnittstelle — die Flamme sitzt außermittig trotz korrekter Geometrie des Custom OVD Burner Body. Überprüfen Sie dies, indem Sie die Düsenfläche relativ zur Drehbankachse messen, nicht nur zum Körperflansch.
- Falsches Material für die Beanspruchung — Verformung oder Oxidation tritt nach kurzer Betriebszeit auf. Überprüfen Sie dies, indem Sie die spezifizierte Legierung gegen die tatsächliche Temperatur und Gasumgebung abgleichen.
Das Festhalten daran, welche dieser Punkte Sie tatsächlich bestätigt haben und welche Hypothesen bleiben, macht das Gespräch mit einem Lieferanten weit produktiver als ein allgemeiner Bericht über schlechte Leistung.
Eine kurze Anmerkung zur Toleranzphilosophie
Nicht jedes Maß an einem Custom OVD Burner Body verdient dieselbe Toleranz. Übertolerierung treibt die Kosten in die Höhe, ohne die Abscheidungsstabilität zu verbessern, während Untertolerierung des falschen Merkmals einen Brenner unbrauchbar machen kann. Als praktische Regel gilt: Tolerieren Sie die Merkmale, die den Gasfluss, die Dichtungsintegrität und die Düsenposition direkt steuern, am engsten, und lockern Sie Maße, die nur den Sitz oder das Aussehen betreffen.
Es hilft auch anzugeben, welche Referenz die Werkstatt für jede Merkmalsgruppe verwenden soll. Wenn eine Zeichnung die Referenzauswahl offen lässt, können zwei Maschinenbauwerkstätten Teile herstellen, die individuell korrekt, aber nicht austauschbar sind. Für Custom OVD Burner Bodies, die über Jahre hinweg repliziert werden, ist Referenzdisziplin das, was Ersatzteile konsistent hält.
Anforderungen an Oberflächengüte und Sauberkeit
Die Oberflächengüte in Gasdurchgängen beeinflusst sowohl das Fließverhalten als auch die Rückhaltung von Verunreinigungen. Eine zu raue Oberfläche fängt Rückstände ein und kann den Fließwiderstand langsam verändern; eine unnötig feine Oberfläche erhöht die Bearbeitungszeit und die Kosten. Spezifizieren Sie Oberflächengütewerte für Dichtflächen und gasbenetzte Durchgänge getrennt und geben Sie an, ob nach der Bearbeitung eine Passivierung oder ein anderer Reinigungsschritt erforderlich ist.
Die Sauberkeitsverifikation wird oft übersehen. Eine dokumentierte Reinigungs- und Verpackungsroutine plus eine abschließende Durchflussprüfung verhindert, dass ein Körper, der alle dimensionalen Anforderungen erfüllt hat, beim ersten Einsatz aufgrund von Restverschmutzung versagt.
Zerspanungsanforderungen für Custom OVD Burner Bodies
Der Bearbeitungsplan für diese Komponenten sollte als kontrollierter Prozess behandelt werden, nicht als einmaliger Auftrag. Zu den wichtigsten Anforderungen gehören eine einzige Aufspannreferenz für alle konzentrischen Merkmale, kontrollierte Schnittparameter, wenn die Wandstärke unter einen definierten Schwellenwert fällt, und prozessbegleitende Prüfung bei jedem Übergang vom Schruppen zum Schlichten. Ein Custom OVD Burner Body, der nach einer stabilen Abfolge bearbeitet wird, behält seine Geometrie weit besser als einer, der auf Ad-hoc-Basis hergestellt wird.
Es hilft auch zu spezifizieren, welche Operationen ohne Neuaufspannung zwischen den Kanälen durchgeführt werden müssen, und im Voraus zu vereinbaren, wie die Werkstatt diese Anforderung nachweisen wird. Wenn ein Custom OVD Burner Body für mehrere Builds wiederholt werden soll, wird die Dokumentation dieser Abfolge Teil des Lieferumfangs, nicht eine interne Entscheidung der Werkstatt.
Verifizierung gasdichter Kanäle vor dem Versand
Jeder kundenspezifische OVD-Brennerkörper sollte das Werk mit dem Nachweis verlassen, dass seine Kanäle getrennt und gasdicht sind. Der übliche Ansatz ist ein Druckabfall- oder Helium-Lecktest an jedem isolierten Durchgang, mit aufgezeichneten Werten gegen einen vereinbarten Grenzwert. Wenn der Körper geschweißte oder gelötete Verbindungen enthält, sollte diese Verifizierung nach dem Fügevorgang erfolgen und nicht davor.
Für einen kundenspezifischen OVD-Brennerkörper, der einen empfindlichen Prozess speist, ist ein dokumentierter Lecktest nützlicher als eine Sichtprüfung. Bewahren Sie den Nachweis beim Teil auf und verweisen Sie darauf, wenn der Körper wieder eingebaut oder mit einem Ersatzteil verglichen wird.
FAQ
Kann ein Custom OVD Burner Body als direkter Ersatz für einen vorhandenen Brenner gefertigt werden?
Kundenspezifische OVD-Brennerkörper können passend zu einem vorhandenen Teil gefertigt werden, aber die Kompatibilität sollte anhand von Zeichnungen, Abmessungen, Gasanschlüssen, Werkstoffen und der spezifischen Anwendung überprüft und nicht aus einer Marken- oder Modellreferenz angenommen werden. Ein Muster oder eine Zeichnung ist der zuverlässige Ausgangspunkt.
Wie viele Kanäle kann ein bearbeiteter Brennerkörper unterstützen?
Es gibt keine feste Grenze, aber die Kanalanzahl wird durch den verfügbaren Querschnitt, die minimale Wandstärke zwischen den Durchgängen und die Dichtungsmethode eingeschränkt. Wenn Sie ein vorgeschlagenes Layout frühzeitig mit der Werkstatt teilen, zeigt sich, ob die Geometrie des kundenspezifischen OVD-Brennerkörpers wie gezeichnet fertigbar ist.
Welche Informationen beschleunigen die Angebotserstellung für einen Brennerkörper?
Eine bemaßte Zeichnung oder ein 3D-Modell, der Kanalplan, Werkstoff und Wärmebehandlung, Dichtungs- und Lecktestanforderungen sowie die Betriebsbedingungen, denen das Teil standhalten muss. Wo Zeichnungen fehlen, ist ein physisches Muster plus Notizen zu zulässigen Abweichungen die nächstbeste Eingabe.
Muss das Material des Körpers exakt dem Originalteil entsprechen?
Nicht unbedingt. Entscheidend ist, dass der gewählte Werkstoff die Temperatur-, Chemikalien- und mechanischen Anforderungen der Anwendung erfüllt. Eine gleichwertige oder verbesserte Legierung kann geeignet sein, wenn die technische Begründung dokumentiert ist.
Nächster Schritt
Wenn Sie einen abgekündigten Brennerkörper ersetzen, eine zweite Quelle qualifizieren oder ein neues Mehrkanal-Brennerlayout entwickeln, ist der schnellste Weg zu einem nutzbaren Angebot ein vollständiges Spezifikationspaket. Senden Sie Ihre Zeichnungen, Musterabmessungen, den Kanalplan, Werkstoffanforderungen und Betriebsbedingungen, um Ihre Komponentenanforderungen mit dem OVDParts-Team zu besprechen, und die Fertigbarkeitsprüfung Ihrer kundenspezifischen OVD-Brennerkörper kann auf Basis realer Daten statt Annahmen beginnen.
