Знание
Предотвращение преждевременного засорения и витрификации кремнезёмной сажей на лицевых панелях горелок OVD: первопричины и производственные протоколы
Сен
При высокоскоростном внешнем парофазном осаждении (OVD) мало какие события нарушают рост заготовки быстрее, чем преждевременное образование корки на лицевой панели горелки.
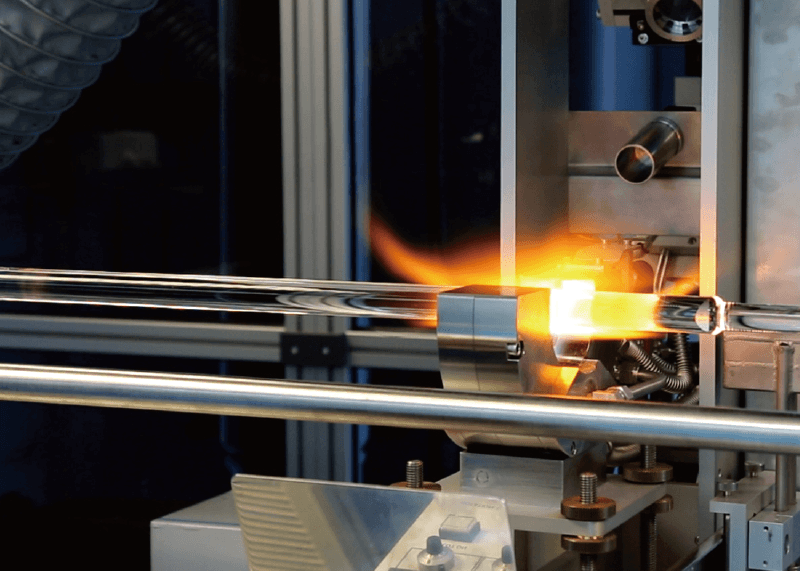
Когда зарождающаяся сажа диоксида кремния (SiO₂) прилипает к выпускным отверстиям, а не движется к вращающемуся стержню-заготовке, высокое лучистое тепло реакционной зоны (>1400°C) быстро спекает эти частицы в твёрдое прозрачное кварцевое стекло.
Как только начинается процесс витрификации, границы газового потока разрушаются. Скорости потока становятся нестабильными, геометрия пламени дестабилизируется, и операторы вынуждены приостанавливать осаждение, охлаждать камеру и выводить станок из рабочего режима.
Химический гидролиз на фронте пламени:
Физика рециркуляции сажи
Горелка OVD relies on a precise velocity differential between its concentric gas rings:
-
Внутреннее ядро: Пар-предшественник, несущий SiCl₄ и газ-носитель аргон.
-
Промежуточный барьер: Внутренний экранирующий газ (обычно Ar или N₂), изолирующий исходный прекурсор от активных горючих компонентов.
-
Кольцо горения: Высокоскоростной водород (H₂) и кислород (O₂), обеспечивающие термический гидролиз.
-
Внешняя завеса: Экранирующий кислород, предотвращающий проникновение окружающего воздуха и контролирующий ширину пламени.
Накопление сажи происходит, когда скорость экранирующего газа падает ниже критического порога, необходимого для оттеснения реакционной зоны от металлической лицевой панели. Этот дефицит скорости создаёт локальные вихревые токи низкого давления непосредственно у химических отверстий.
Частицы сажи оказываются в ловушке этих микровихрей, возвращаясь к поверхности сопла, где температура поверхности легко превращает рыхлую сажу в связанное кварцевое стекло.
Микроскопические дефекты оснастки, вызывающие раннее засорение
Хотя расходомеры газа могут показывать сбалансированные показания массового расхода, физические несовершенства внутри каналов сопла горелки часто создают неизмеряемое сопротивление потоку.
| Дефект оснастки | Немедленное воздействие на газовый поток | Эксплуатационное последствие |
| Микрозаусенцы на выходе отверстия | Нарушает ламинарный поток; создаёт локальную турбулентность | Частицы зарождаются непосредственно на кромках заусенцев |
| Кольцевая эксцентричность | Концентрирует скорость газа на одной стороне кольца | Зона низкой скорости на противоположной стороне втягивает сажу внутрь |
| Внутренняя шероховатость поверхности | Сопротивление снижает скорость пограничного слоя вдоль стенок канала | Преждевременное смешивание прекурсора внутри корпуса сопла |
| Несоответствие теплового расширения | Деформирует округлость отверстия при длительных прогонах | Пламя сужается; сажа падает обратно на кромку сопла |
Изготовление сопел распределения газа с помощью многоосевой токарно-фрезерной обработки с ЧПУ обеспечивает сохранение концентричности внутренних химических трубок и внешних экранирующих каналов при производстве с одним зажимом. Устранение следов вибрации инструмента внутри микроканалов поддерживает целостность ламинарного пограничного слоя, обеспечивая безопасное отделение химической реакции от металлической поверхности.
Ошибки при очистке, разрушающие отверстия горелки
Когда накапливается витрифицированная корка, обслуживающий персонал часто непреднамеренно портит горелку при восстановлении:
-
Механическое соскабливание стальными зондами: Соскабливание связанного кварцевого стекла с помощью закалённых металлических инструментов неизбежно оставляет задиры на кромке отверстия. Микроскопическая царапина всего в несколько микрон на выпускной кромке достаточна, чтобы стать точкой закрепления для быстрого накопления сажи в последующем прогоне.
-
Агрессивные кислотные ванны без нейтрализации: Погружение алюминиевых компонентов в жёсткие химические ванны снимает защитный анодированный слой и расширяет края отверстий, необратимо изменяя скорости выхода газа.
-
Продувка сжатым воздухом спереди назад: Выдувание частиц обратно в сопло заталкивает рыхлую сажу глубоко во внутренние кольцевые камеры, вызывая внутреннюю закупорку, которую невозможно промыть при нормальной работе с газом.
Правильный порядок технического обслуживания:
-
Погружение в ультразвуковую ванну с использованием мягкого поверхностно-активного вещества или специально подобранного хелатирующего агента для растворения остатков хлоридов без воздействия на основные металлы.
-
Контролируемое размягчение тепловым расширением при сильном застекловании с последующим использованием неоставляющих следов полимерных инструментов для удаления остатка.
-
Сушка в чистом помещении и inspection with optical magnification to confirm zero edge burring or channel deformation before reinstallation.
Выбор материала: почему титан служит дольше алюминия
Стандартный аэрокосмический алюминий серии 6000 экономичен и легко обрабатывается, но его термический порог создаёт эксплуатационные уязвимости при высокопроизводительных прогонах осаждения. Лучистое тепло вызывает небольшое размягчение кромок алюминиевого сопла, повышая поверхностную реакционную способность и адгезию к горячим частицам кремнезёма.
Замена компонентов лицевой панели ядра на титановый сплав Grade 5 меняет эту динамику:
-
Инертная поверхностная химия: Титан самопроизвольно образует плотный пассивный оксидный барьер (TiO₂), который проявляет значительно меньшее химическое сродство к расплавленной саже диоксида кремния, чем оксид алюминия.
-
Структурная жёсткость при термической выдержке: Титан сохраняет свою механическую жёсткость и геометрию каналов даже при воздействии высоких радиационных нагрузок, предотвращая термическую деформацию тонких кромок газовых щелей.
-
Устойчивость к коррозионным кислотным побочным продуктам: Соляная кислота (HCl), образующаяся на фронте пламени, быстро вызывает микропиттинг алюминиевых каналов, тогда как титан демонстрирует практически полную устойчивость в стандартных атмосферах осаждения.
Оптимизация надёжности вашего станка для осаждения
Закоксовывание редко бывает просто “проблемой подачи газа” — это механическое взаимодействие прочности сплава, микросостояния поверхности внутренних каналов и термического управления.
Чтобы устранить преждевременную витрификацию на ваших производственных линиях, переведите критические стадии повышенного износа на наши титановые горелочные узлы OVD или стабилизируйте термические переходы в конце хода с помощью вспомогательной хвостовой горелкой OVD и распределительным коллектором кислорода.
Ознакомьтесь с нашим обширным ассортиментом деталей для оптоволоконного оборудования и запасных частей горелок, или отправьте свои индивидуальные CAD-чертежи нашей команде технических инженеров для поддержки изготовления компонентов по чертежам.
